
W jakiej temperaturze powinna pracować kąpiel odtłuszczająca? Ciepło, czas i energia
Temperatura kąpieli nigdy nie jest pojedynczym nastawem; to równowaga ustalana razem z czasem kontaktu i stężeniem chemii. Ten artykuł wyjaśnia, jak dobrać zakres na podstawie rodzaju zabrudzenia, ile naprawdę kosztuje chemia niskotemperaturowa oraz jak pokrywy, izolacja i dobór grzałki decydują o rocznym rachunku za energię.
 Powiększ
Praktyczna odpowiedź na pytanie o temperaturę kąpieli odtłuszczającej mieści się w wąskim zakresie: 50–70 °C dla klasycznej chemii alkalicznej, 35–45 °C dla receptur niskotemperaturowych i 20–30 °C, czyli blisko temperatury otoczenia, dla nielicznych produktów specjalistycznych. O wyborze zakresu decyduje nie folder dostawcy, lecz rodzaj zabrudzenia na detalu. Na stali pokrytej olejem do głębokiego tłoczenia albo warstwą smaru ochronnego zejście poniżej 60 °C oznacza zwykle utratę czystości; prowadzenie profilu wyciskanego z lekkim olejem obróbczym w 65 °C to pieniądze spalone wprost. Decyzja wychodzi dobrze tylko wtedy, gdy temperaturę ustala się razem z czasem kontaktu i stężeniem, nigdy osobno.
To największa ciągła pozycja energetyczna w obróbce wstępnej. Piec pobiera moc, gdy wjeżdżają detale; wanna odtłuszczająca jest utrzymywana w cieple przez całą zmianę, a w większości zakładów także poza nią. Dlatego decyzja o 5–10 °C temperatury kąpieli waży na koniec roku więcej niż jakiekolwiek nastawy pieca.
Co temperatura naprawdę daje w kąpieli
Ciepło wykonuje trzy zadania naraz: obniża lepkość oleju, dzięki czemu odrywa się on od powierzchni, przyspiesza zmydlanie w chemii alkalicznej i poprawia zdolność emulgującą surfaktantów. Przybliżona reguła, że szybkość reakcji podwaja się mniej więcej co 10 °C, jest ogólnym uproszczeniem, a kąpiel odtłuszczająca zachowuje się tak samo — co oznacza, że wymiana temperatury na czas jest przy większości zabrudzeń realnie możliwa.
Istnieje jednak także sufit i to właśnie jego większość zakładów nie docenia:
- Straty na parowanie nie rosną liniowo z temperaturą; powyżej mniej więcej 70 °C otwarta powierzchnia wanny staje się głównym miejscem ucieczki ciepła i wody.
- Rozkład chemii: niektóre surfaktanty przy przegrzaniu przekraczają punkt zmętnienia, więc siła myjąca spada, zamiast rosnąć.
- Para i skropliny: mgła w hali, skropliny na dachu, korozja na zawieszkach i przenośniku.
- Aluminium i cienka blacha: ryzyko przetrawienia i zmatowienia powierzchni w wysokiej temperaturze.
- Kolejna strefa: detal opuszczający kąpiel zbyt gorący podgrzewa wannę płukania i przesuwa jej równowagę chemiczną.
Podniesienie temperatury nie oznacza automatycznie większej czystości. Po przekroczeniu pewnego punktu oznacza tylko wyższy koszt.
Ciepło, czas i stężenie: równowaga trzech dźwigni
Ten sam efekt mycia można osiągnąć trzema różnymi drogami. Którą wybierzesz, zależy od fizycznej długości linii i od twojej ceny energii.
| Dźwignia | Co daje jej podniesienie | Ile kosztuje | Granica praktyczna |
|---|---|---|---|
| Temperatura | Szybkość reakcji i emulgowania, najszybszy efekt | Ciągły koszt energii, parowanie, woda uzupełniająca | Punkt zmętnienia chemii, wrażliwość podłoża |
| Czas kontaktu | Mycie bez dodatkowej energii | Dłuższa wanna lub wolniejszy przenośnik, więc spadek wydajności | Dostępna powierzchnia hali i docelowa liczba detali na godzinę |
| Stężenie | Wyraźny zysk przy ciężkich zabrudzeniach | Zużycie chemii, obciążenie płukania, koszt ścieków | Wydajność płukania i limity zrzutu |
| Działanie mechaniczne | Najtańsza dźwignia do obniżania temperatury | Energia pomp, serwis dysz, ryzyko pienienia | Ciśnienie natrysku i rozmieszczenie dysz |
Najczęściej pomijany wiersz tej tabeli to ostatni. Działanie mechaniczne — jako turbulencja, cyrkulacja lub ciśnienie natrysku — kompensuje przy większości zabrudzeń około 10 °C, a energia pompy jest tańsza niż grzanie wanny. To, jak sama chemia przesuwa tę równowagę, omawiamy osobno w tekście odtłuszczanie alkaliczne czy kwaśne, a związek długości strefy z czasem kontaktu jest tematem tekstu długość stref obróbki wstępnej a czas kontaktu.
Zakresy wyjściowe według rodzaju zabrudzenia
Poniższe zakresy to punkt wyjścia; wartość ostateczną potwierdza się na detalu próbnym testem zwilżalności. Nie ma liczby katalogowej, bo ta sama stal z tym samym olejem i tak przyjeżdża z inną historią magazynowania.
| Rodzaj zabrudzenia | Typowa temperatura kąpieli | Czas kontaktu w zanurzeniu | Na co uważać |
|---|---|---|---|
| Lekki olej obróbczy lub walcowniczy | 40–55 °C | 3–6 minut | Najlepszy kandydat do chemii niskotemperaturowej |
| Olej do głębokiego tłoczenia i prasowania | 55–70 °C | 5–10 minut | Sama wymiana ciepła na czas rzadko wystarcza |
| Smar ochronny i preparat antykorozyjny | 60–70 °C | 8–15 minut | Bez strefy mycia wstępnego kąpiel główna szybko się obciąża |
| Nagar i zgorzelina po cięciu laserem lub plazmą | 50–65 °C | 5–10 minut | Samo odtłuszczanie nie wystarczy; potrzebna strefa mechaniczna lub kwaśna |
| Profil aluminiowy i odlewy | 40–60 °C | 3–8 minut | Ryzyko przetrawienia; dobór alkaliczności i czas są krytyczne |
| Nowa stal, krótki czas magazynowania | 30–45 °C | 2–5 minut | Najbardziej realny przypadek pracy naprawdę na zimno |
Jeśli wartość działająca na jednej partii zawodzi na kolejnej, problem nie leży w kąpieli, lecz w łańcuchu dostaw: inny olej, inny czas magazynowania, inne obchodzenie się z detalem.
Gdzie naprawdę powstaje rachunek za energię
Zużycie energii wanny odtłuszczającej to dwie osobne pozycje, a ich mylenie prowadzi do zakupu niewłaściwego wyposażenia. Rozgrzew początkowy to energia potrzebna, by doprowadzić zimną wannę do temperatury roboczej; wyznacza moc grzałki i godzinę startu zmiany. Kompensacja strat to energia wydawana stale na utrzymanie tej temperatury i to ona naprawdę pisze roczny rachunek.
| Pozycja strat | Waga w całości | Najskuteczniejsze przeciwdziałanie |
|---|---|---|
| Parowanie i promieniowanie z otwartej powierzchni | Zwykle największa pozycja | Pokrywa, przykrycie pływające, wydatek wyciągu nie większy niż potrzebny |
| Przewodzenie przez ściany i dno wanny | Umiarkowana | Izolacja zewnętrzna, wanna uniesiona nad posadzką |
| Ciepło wynoszone przez detale i zawieszki | Rośnie z wydajnością | Czas ociekania, konstrukcja zawieszek, odzysk ciepła |
| Uzupełnianie wody i chemii | Mała, ale ciągła | Ograniczenie parowania obniża i tę pozycję |
| Utrzymywanie ciepła poza godzinami zmiany | Pozycja, której większość zakładów nigdy nie widzi | Obniżony nastaw czuwania, praca sterowana zegarem |
Najtańszy zysk jest tu prawie zawsze jeden: pokrywa. Odkryta, nieizolowana wanna traci przez wolną powierzchnię więcej ciepła niż przez wszystkie ściany razem. Pozycja odkładana przy zakupie słowami "pokrywę dorobimy później" jest właśnie tą, która zwraca się w pierwszym roku. Odpowiednik tego rachunku po stronie pieca opisano w tekście zużycie energii pieca do malowania proszkowego; energię obróbki wstępnej i pieca należy budżetować osobno.
Czy chemia niskotemperaturowa naprawdę oszczędza
Zwykle tak, ale nie za darmo i nie w każdym zakładzie. Uczciwy obraz: obniżenie kąpieli z 60 °C do 40 °C zauważalnie tnie straty ciepła, zmniejsza parowanie i wodę uzupełniającą oraz usuwa mgłę z hali. Po drugiej stronie:
- Stężenie zwykle rośnie — koszt chemii idzie w górę, a wraz z nim rośnie obciążenie płukania.
- Spada tolerancja na zabrudzenie. Przy ciężkim oleju kąpiel nasyca się szybciej, więc rosną częstość wymiany i koszt ścieków.
- Wydłuża się czas kontaktu. Na istniejącej linii oznacza to zwolnienie przenośnika; na nowej — zbudowanie dłuższej strefy. Energia zaoszczędzona przez obcięcie wydajności nie jest oszczędnością.
- Dyscyplina kontroli staje się obowiązkiem. Kąpiel pracująca na zimno ma znacznie węższe okno tolerancji, gdy tylko rozluźni się nadzór nad stężeniem i pH.
Reguła decyzyjna jest prosta. Jeśli zabrudzenie jest lekkie, godziny pracy liczne, a układ linii pozwala wydłużyć czas kontaktu, chemia niskotemperaturowa ma sens. Na linii z ciężkim olejem prasowniczym, o sztywnych długościach stref i już napiętej wydajności, zwykle nie ma.
Dobór grzałki i czasu rozgrzewu
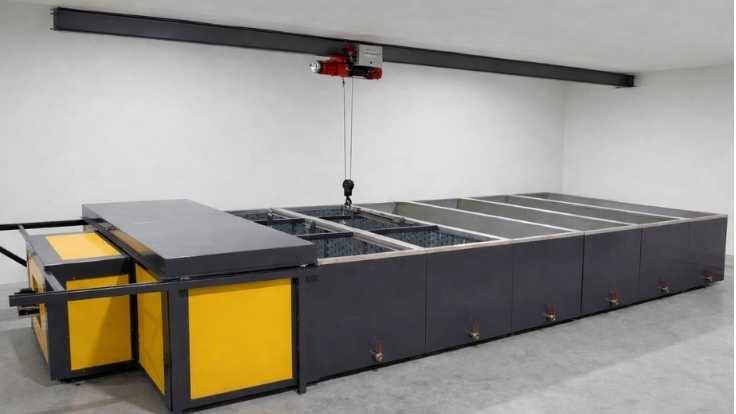
Mocy grzewczej nie wybiera się z katalogu; wylicza się ją z objętości wanny, docelowego przyrostu temperatury, oczekiwanego czasu rozgrzewu i obliczonych strat ciągłych. Dwa zakłady o identycznej objętości wanien kupują różne grzałki, bo jeden z nich chce być gotowy do produkcji trzydzieści minut po załączeniu. W wannach zanurzeniowej linii obróbki wstępnej, które budujemy, strefy odtłuszczania, fosforanowania, pasywacji i suszenia są wymiarowane każda wokół największego detalu klienta, a moc grzałki wynika z tej objętości.
Zbyt mała grzałka kosztuje cię w kalendarzu, a nie na rachunku: zmiana rusza z opóźnieniem, pierwsze detale przechodzą przez kąpiel poniżej temperatury docelowej, a problem przyczepności, o który później obwinia się kabinę, rodzi się w rzeczywistości tutaj. Zbyt duża grzałka to po prostu zamrożony kapitał i niewykorzystana moc przyłączeniowa.
Na tunelowych liniach natryskowych równowaga się przesuwa. Działanie mechaniczne jest silne, więc tę samą czystość uzyskuje się w niższej temperaturze — ale każda strefa niesie własną pompę i własne grzanie. W instalacji do malowania proszkowego typu tunelowego zbudowanej z 3–7 strefami prędkość przenośnika jest regulowana w zakresie 1–6 m/min, więc czas kontaktu zmienia się wraz z prędkością linii; decyzji o temperaturze nie da się od niej oddzielić.
Najczęściej zadawane pytania
W jakiej temperaturze powinna pracować kąpiel odtłuszczająca?
Decyduje zabrudzenie. Lekki olej obróbczy mieści się w 40–55 °C, olej do głębokiego tłoczenia i smar ochronny w 55–70 °C, a dedykowane receptury niskotemperaturowe w 30–45 °C. Dokładną wartość znajduje się wewnątrz tego zakresu testem zwilżalności na detalu próbnym: jeśli woda rozlewa się po powierzchni ciągłym filmem, kąpiel wykonuje swoją pracę; jeśli zbiera się w krople, brakuje temperatury, czasu albo stężenia.
Co tracę, jeśli obniżę kąpiel o 10 °C?
Spodziewaj się mniej więcej dwukrotnego spadku szybkości reakcji. Są trzy sposoby kompensacji: wydłużyć czas kontaktu, podnieść stężenie albo zwiększyć działanie mechaniczne. Obniżenie temperatury bez żadnego z nich pogarsza mycie w sposób niewidoczny, a efekt zobaczysz nie w kabinie, lecz w reklamacji korozyjnej z obiektu kilka miesięcy później.
Skąd wiadomo, że kąpiel trzeba wymienić?
Po obciążeniu zabrudzeniem, nie po temperaturze. Wolny olej pływający po powierzchni, test zwilżalności wypadający negatywnie przy poprawnym stężeniu oraz plamy po płukaniu to rozstrzygające oznaki. Gdy kąpiel jest już nasycona, podniesienie temperatury kupuje krótkie złudzenie, a nie realne mycie. Dodanie separatora oleju albo strefy mycia wstępnego to trwały sposób na wydłużenie życia kąpieli.
Czy pozwolić kąpieli całkowicie wystygnąć na weekend?
W większości zakładów nie. Duża wanna wypuszczona na zimno wraca do temperatury godzinami i zjada pierwszą zmianę. Zwykle stosuje się obniżoną temperaturę czuwania na weekend i sterowany zegarem rozgrzew przed zmianą. Rozstrzygnięcie jest proste: porównaj energię traconą w czuwaniu z energią pełnego ponownego rozgrzewu. Przy wannie izolowanej i przykrytej utrzymywanie wygrywa niemal zawsze.
Czy chemia niskotemperaturowa działa również na profilu aluminiowym?
Zwykle działa dobrze, bo zabrudzenia na profilu wyciskanym są w większości lekkie, a ryzyko przetrawienia i tak spada w niższej temperaturze. Przydatność receptury do aluminium musi jednak zostać potwierdzona przez dostawcę chemii na piśmie. Na aluminium decydującymi zmiennymi są czas kontaktu i kontrola alkaliczności, a nie temperatura kąpieli.
Podsumowanie
Temperatura w kąpieli odtłuszczającej nie jest samodzielnym nastawem, lecz jednym ramieniem równowagi trzech dźwigni. Właściwa kolejność jest taka: rozpoznać rodzaj zabrudzenia, wybrać zakres, dopasować czas kontaktu i stężenie do tego zakresu, i dopiero potem użyć działania mechanicznego, by ściągnąć temperaturę w dół. Po stronie energii pierwszą pozycją inwestycyjną nie jest grzałka, lecz pokrywa i izolacja; bez nich chemia niskotemperaturowa nie da spodziewanej oszczędności. Każda linia obróbki wstępnej, którą budujemy, powstaje wokół największego detalu klienta, jej grzałka jest dobierana z objętości wanny, a dostawa obejmuje 2-letnią gwarancję producenta.
Prześlij nam rodzaj zabrudzenia, dzienną liczbę detali i wymiary największego detalu — wspólnie policzymy temperaturę kąpieli, długość stref i moc grzałki.