
¿A qué temperatura debe trabajar un baño de desengrase? Calor, tiempo y energía
La temperatura del baño nunca es un ajuste aislado; es un equilibrio que se establece junto con el tiempo de contacto y la concentración química. Este artículo explica cómo elegir la banda a partir del tipo de suciedad, qué cuesta realmente la química de baja temperatura y cómo las tapas, el aislamiento y el dimensionado de la resistencia deciden su factura energética anual.
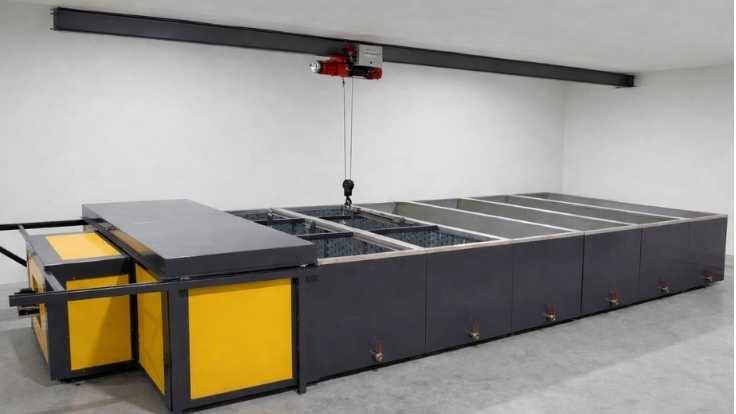 Ampliar
La respuesta práctica a qué temperatura debe trabajar un baño de desengrase es una banda estrecha: 50–70 °C para química alcalina convencional, 35–45 °C para formulaciones de baja temperatura y 20–30 °C, próxima a la ambiente, para unos pocos productos especiales. Lo que selecciona la banda no es el catálogo del proveedor, sino el tipo de suciedad que lleva la pieza. En acero con aceite de embutición profunda o una película de grasa protectora, bajar de 60 °C suele significar perder limpieza; tratar un perfil extruido con aceite de mecanizado ligero a 65 °C es dinero quemado directamente. La decisión solo sale bien cuando la temperatura se fija junto con el tiempo de contacto y la concentración, nunca por sí sola.
Es la mayor partida energética continua del pretratamiento. Un horno demanda potencia cuando entran las piezas; una cuba de desengrase se mantiene caliente durante todo el turno y, en la mayoría de las plantas, también fuera de él. Por eso una decisión de 5–10 °C sobre la temperatura del baño pesa más a final de año que cualquier ajuste de horno.
Qué aporta realmente la temperatura dentro del baño
El calor hace tres trabajos a la vez: baja la viscosidad del aceite para que se desprenda de la superficie, acelera la saponificación en la química alcalina y mejora el poder emulsionante de los tensioactivos. La regla aproximada de que la velocidad de reacción se duplica más o menos cada 10 °C es una aproximación general, y un baño de desengrase se comporta igual, lo que significa que cambiar temperatura por tiempo es realmente posible en la mayoría de las suciedades.
Pero también hay un techo, y es la parte que casi todas las plantas subestiman:
- Las pérdidas por evaporación no crecen linealmente con la temperatura; por encima de unos 70 °C la superficie abierta de la cuba se convierte en el punto dominante de pérdida de calor y agua.
- Degradación química: algunos tensioactivos superan su punto de turbidez al sobrecalentarse, de modo que el poder de limpieza cae en lugar de subir.
- Vapor y condensación: niebla en la nave, condensación en la cubierta, corrosión en colgadores y transportador.
- Aluminio y chapa fina: riesgo de sobreataque y superficie apagada a temperatura alta.
- La etapa siguiente: una pieza que sale demasiado caliente calienta la cuba de enjuague y desplaza su equilibrio químico.
Subir la temperatura no significa automáticamente más limpieza. Pasado cierto punto solo significa más caro.
Calor, tiempo y concentración: un equilibrio de tres palancas
El mismo resultado de limpieza se alcanza por tres caminos distintos. Cuál tomar depende de la longitud física de la línea y de su precio de la energía.
| Palanca | Qué gana al subirla | Qué cuesta | Límite práctico |
|---|---|---|---|
| Temperatura | Velocidad de reacción y emulsión, el resultado más rápido | Coste energético continuo, evaporación, agua de aporte | Punto de turbidez de la química, sensibilidad del sustrato |
| Tiempo de contacto | Limpieza sin energía adicional | Cuba más larga o transportador más lento, con caída de producción | Superficie disponible y objetivo de piezas por hora |
| Concentración | Ganancia clara en suciedades pesadas | Consumo de producto, carga de enjuague, coste de vertido | Capacidad de enjuague y límites de descarga |
| Acción mecánica | La palanca más barata para bajar la temperatura | Energía de bombas, mantenimiento de boquillas, riesgo de espuma | Presión de pulverización y disposición de boquillas |
La línea más ignorada de esta tabla es la última. La acción mecánica —como turbulencia, recirculación o presión de pulverización— compensa unos 10 °C en la mayoría de las suciedades, y la energía de bombeo es más barata que calentar la cuba. Cómo desplaza la propia química este equilibrio se trata aparte en desengrase alcalino o ácido, y la relación entre longitud de etapa y tiempo de contacto es el tema de longitud de etapa de pretratamiento y tiempo de contacto.
Bandas de partida según el tipo de suciedad
Las bandas siguientes son un punto de partida; el valor final se confirma sobre una pieza de muestra con un ensayo de ruptura de película de agua. No existe una cifra de catálogo, porque el mismo acero con el mismo aceite llega igualmente con otro historial de almacenamiento.
| Tipo de suciedad | Temperatura de baño típica | Tiempo de contacto por inmersión | Qué vigilar |
|---|---|---|---|
| Aceite ligero de mecanizado o laminación | 40–55 °C | 3–6 minutos | El mejor candidato para química de baja temperatura |
| Aceite de embutición y de prensa | 55–70 °C | 5–10 minutos | Cambiar calor por tiempo rara vez basta por sí solo |
| Grasa protectora y antioxidante | 60–70 °C | 8–15 minutos | Sin etapa de prelavado el baño principal se carga rápido |
| Escoria y óxido de corte láser o plasma | 50–65 °C | 5–10 minutos | El desengrase por sí solo no basta; hace falta una etapa mecánica o ácida |
| Perfil de aluminio y piezas de fundición | 40–60 °C | 3–8 minutos | Riesgo de sobreataque; la alcalinidad elegida y el tiempo son críticos |
| Acero nuevo, almacenamiento corto | 30–45 °C | 2–5 minutos | El caso más realista para trabajar realmente en frío |
Si un valor que funciona en un lote falla en el siguiente, el problema no está en el baño sino en la cadena de suministro: otro aceite, otro tiempo de almacenamiento, otra manipulación.
Dónde se genera realmente la factura energética
El consumo energético de una cuba de desengrase son dos partidas separadas, y confundirlas lleva a comprar el equipo equivocado. El calentamiento inicial es la energía necesaria para llevar una cuba fría a temperatura de trabajo; fija la potencia de la resistencia y la hora de arranque del turno. La compensación de pérdidas es la energía que se gasta de forma continua para mantener esa temperatura, y es la que escribe de verdad la factura anual.
| Partida de pérdida | Peso en el total | Contramedida más eficaz |
|---|---|---|
| Evaporación y radiación desde la superficie abierta | Suele ser la partida mayor | Tapa, cubierta flotante, caudal de extracción no mayor del necesario |
| Conducción por paredes y fondo de la cuba | Moderada | Aislamiento exterior, cuba separada de la solera |
| Calor que se llevan piezas y colgadores | Crece con la producción | Tiempo de escurrido, diseño de colgadores, recuperación de calor |
| Aporte de agua limpia y de producto químico | Pequeña pero continua | Reducir la evaporación reduce también esta partida |
| Mantener caliente fuera del horario de turno | La partida que casi ninguna planta ve | Consigna de espera reducida, régimen controlado por temporizador |
La ganancia más barata aquí es casi siempre la tapa. Una cuba abierta y sin aislar pierde más calor por su superficie libre que por todas sus paredes juntas. La partida que en la compra se aplaza con un "la tapa ya la ponemos luego" es justo la que se paga sola el primer año. El cálculo equivalente del lado del horno se expone en consumo energético del horno de pintura en polvo; la energía de pretratamiento y la del horno deben presupuestarse por separado.
¿Es realmente un ahorro la química de baja temperatura?
Normalmente sí, pero no gratis ni para toda planta. La imagen honesta: bajar un baño de 60 °C a 40 °C recorta las pérdidas de calor de forma apreciable, reduce la evaporación y el agua de aporte y despeja la niebla de la nave. En contra:
- La concentración suele subir: el coste químico aumenta y con él crece la carga de enjuague.
- Baja la tolerancia a la suciedad. El baño se satura antes con aceite pesado, así que la frecuencia de vaciado y el coste de vertido aumentan.
- El tiempo de contacto se alarga. En una línea existente eso significa ralentizar el transportador; en una nueva, construir una etapa más larga. La energía ahorrada recortando producción no es un ahorro.
- La disciplina de control pasa a ser obligatoria. Un baño que trabaja frío tiene una tolerancia mucho más estrecha en cuanto se descuida el seguimiento de concentración y pH.
La regla de decisión es sencilla. Si la suciedad es ligera, las horas de marcha son muchas y la disposición de la línea permite alargar el tiempo de contacto, la química de baja temperatura tiene sentido. En una línea con aceite de prensa pesado, longitudes de etapa fijas y producción ya ajustada, normalmente no.
Dimensionar la resistencia y el tiempo de calentamiento
La potencia de calefacción no se elige de un catálogo; se dimensiona a partir del volumen de la cuba, el salto de temperatura objetivo, el tiempo de calentamiento deseado y la pérdida continua calculada. Dos plantas con cubas de volumen idéntico compran resistencias distintas porque una de ellas quiere estar lista para producir treinta minutos después de encender. En las cubas de la línea de pretratamiento por inmersión que fabricamos, las etapas de desengrase, fosfatado, pasivado y secado se dimensionan cada una en torno a la pieza más grande del cliente, y la potencia de calefacción se deduce de ese volumen.
Una resistencia infradimensionada se paga en el calendario más que en la factura: el turno arranca tarde, las primeras piezas atraviesan un baño por debajo de la temperatura objetivo, y el problema de adherencia que luego se achaca a la cabina nace en realidad aquí. Una resistencia sobredimensionada es simplemente capital desperdiciado y potencia contratada de más.
En las líneas túnel por aspersión el equilibrio se desplaza. La acción mecánica es alta, así que la misma limpieza se logra a menor temperatura, pero cada etapa lleva su propia bomba y su propia calefacción. En una instalación de pintura en polvo de tipo túnel construida con 3–7 etapas, la velocidad del transportador es regulable entre 1–6 m/min, de modo que el tiempo de contacto varía con la velocidad de línea; la decisión de temperatura no puede tomarse al margen de ella.
Preguntas frecuentes
¿A qué temperatura debe trabajar un baño de desengrase?
Lo decide la suciedad. El aceite ligero de mecanizado se sitúa en 40–55 °C, el aceite de embutición y la grasa protectora en 55–70 °C, y las formulaciones específicas de baja temperatura en 30–45 °C. El valor exacto se encuentra dentro de esa banda con un ensayo de ruptura de película de agua sobre una pieza de muestra: si el agua se extiende por la superficie formando una película continua, el baño está haciendo su trabajo; si se agrupa en gotas, falta temperatura, tiempo o concentración.
¿Qué pierdo si bajo el baño 10 °C?
Cuente con que la velocidad de reacción se reduzca aproximadamente a la mitad. Hay tres formas de compensarlo: alargar el tiempo de contacto, subir la concentración o aumentar la acción mecánica. Bajar la temperatura sin aplicar ninguna degrada la limpieza de forma invisible, y el resultado no se ve en la cabina sino en una reclamación por corrosión desde el campo unos meses después.
¿Cómo sé cuándo hay que vaciar el baño?
Por la carga de suciedad, no por la temperatura. Aceite libre flotando en la superficie, un ensayo de ruptura de película que falla mientras la concentración marca correcta, y manchas tras el enjuague son las señales decisivas. Una vez saturado el baño, subir la temperatura compra una ilusión breve y ninguna limpieza real. Añadir un separador de aceite o una etapa de prelavado es la vía duradera para alargar la vida del baño.
¿Debo dejar que el baño se enfríe del todo el fin de semana?
En la mayoría de las plantas, no. Una cuba grande que se enfría por completo tarda horas en recuperarse y se come el primer turno. Lo habitual es una temperatura de espera reducida durante el fin de semana con calentamiento por temporizador antes del turno. La forma de zanjarlo es directa: compare la energía perdida en espera con la energía de un recalentamiento completo. Con una cuba aislada y tapada, mantener gana casi siempre.
¿Funciona también la química de baja temperatura en perfil de aluminio?
En general funciona bien, porque las suciedades del perfil extruido son en su mayoría ligeras y el riesgo de sobreataque baja de todos modos a menor temperatura. Aun así, el proveedor químico debe confirmar por escrito que la formulación es apta para aluminio. En aluminio las variables decisivas son el tiempo de contacto y el control de la alcalinidad, más que la temperatura del baño.
Resumen
La temperatura en un baño de desengrase no es un ajuste independiente, sino un brazo de un equilibrio de tres palancas. El orden correcto es: identificar el tipo de suciedad, elegir la banda, ajustar tiempo de contacto y concentración a esa banda y solo entonces usar la acción mecánica para volver a bajar la temperatura. En el lado energético la primera partida de inversión no es la resistencia sino la tapa y el aislamiento; sin ellos, la química de baja temperatura no dará el ahorro esperado. Cada línea de pretratamiento que construimos se fabrica en torno a la pieza más grande del cliente, su resistencia se dimensiona a partir del volumen de la cuba y se entrega con 2 años de garantía de fabricante.
Envíenos su tipo de suciedad, su número de piezas al día y las dimensiones de su pieza más grande: calcularemos juntos la temperatura de baño, la longitud de etapa y la potencia de calefacción.