
Цена постројења за пластификацију: ставке које нико не помиње
Цена постројења за пластификацију није цена машина. Снага трансформатора, гасни прикључак, димњак, под и компримовани ваздух остају ван буџета, и зато већина улагања пробије оквир већ у прва три месеца. Ово је потпун списак ставки које треба знати пре него што затражите понуду.
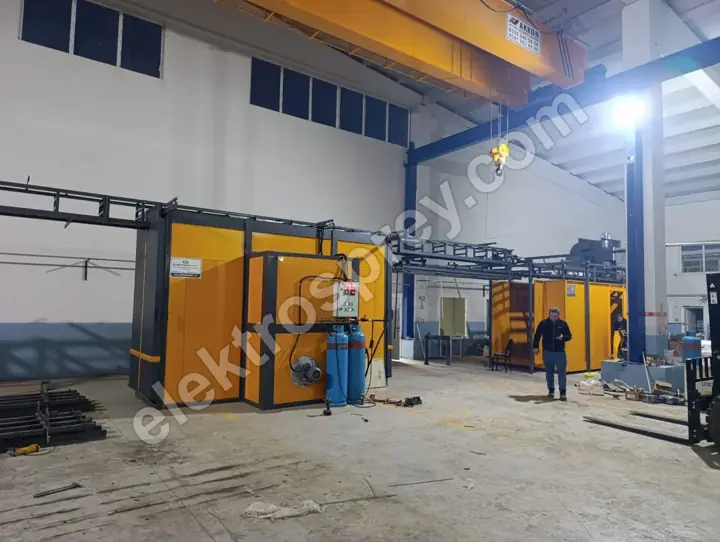
 Увећај
Готово сви који планирају постројење за пластификацију почињу истим питањем: „Колико кошта пећ, колико кошта кабина за фарбање?“ Питање није погрешно, али је непотпуно. Ове машине производимо двадесет пет година и оно што видимо увек је исто: буџет не руши цена машине, него све око машине.
Постројење није изграђено када опрема стигне на локацију. Изграђено је када је струја прикључена и када из пећи изађе први комад. Између та два тренутка стоје трансформатор, гасни прикључак, димњак, под, ваздушна инсталација и дозвола за рад. Овај текст је потпун списак тог растојања.
Трошак долази у три блока
Не можете направити исправан буџет ако улагање не поделите у три блока:
- Опрема — пећ, кабина за фарбање, претходна обрада, транспортер, пиштољ.
- Инфраструктура — струја, гас, ваздух, вода, отпад, под, димњак. Све што се мора урадити на објекту да би опрема могла да ради.
- Погон — енергија, хемикалије, прах, филтери, рад. Оно што плаћате сваког месеца пошто је улагање завршено.
Понуде обично покривају само први блок. Други блок пада на купца и ретко се унапред помиње. Трећи блок одређује ваш повраћај улагања: купите јефтину машину са скупим погоном и улагање изгледа профитабилно на папиру, а губи новац у погону.
1. Блок опреме
Линија за пластификацију има четири основна дела. Какав год да је обим, та четири постоје:
Претходна обрада. Боја се неће ухватити за површину на којој су остали уље, рђа или прашина. Грешка се појави након пећи и тада се комад дорађује — па је штедња на претходној обради најскупља штедња која постоји. Наше линије уроњавањем изводе одмашћивање, фосфатирање, пасивизацију и сушење редом; у нашим тунелским постројењима претходна обрада гради се са 3 до 7 степени. Број степени одређују то колико су комади запрљани и захтевана отпорност на корозију.
Кабина за фарбање. Место где се прах контролише и поново прикупља. У нашим кабинама са филтерима повраћај праха је 95% и више, уз ефикасност касетних филтера од 99,9%+. Та бројка је непосредан трошак материјала: прах који се не врати одлази у отпад. Кабине се израђују за 2 до 12 пиштоља, а унутрашња брзина ваздуха држи се између 0,5 и 0,8 m/s — то је опсег који спречава излазак праха из кабине, а не одвлачи га пре него што дође до комада.
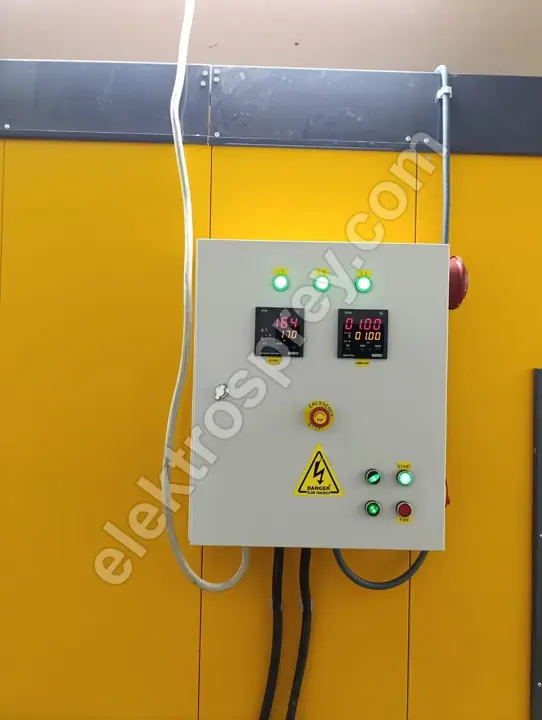
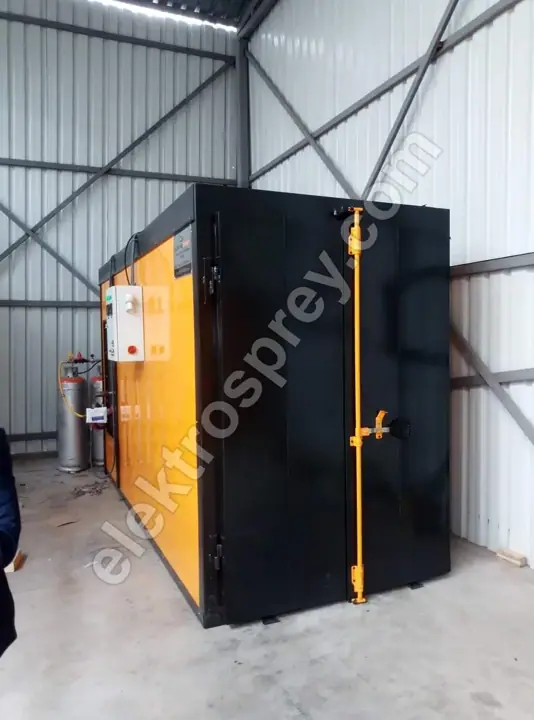
Пећ. Место где се одвија полимеризација. Наше електричне коморне пећи раде између 80 и 250 °C, држе уједначеност ±3 °C уз PID управљање и памте 16 профила полимеризације. Наше гасне пећи са горњим утоваром израђују се за 140–220 °C на 50,000–500,000 kcal/h, са временом загревања од 35–45 минута.
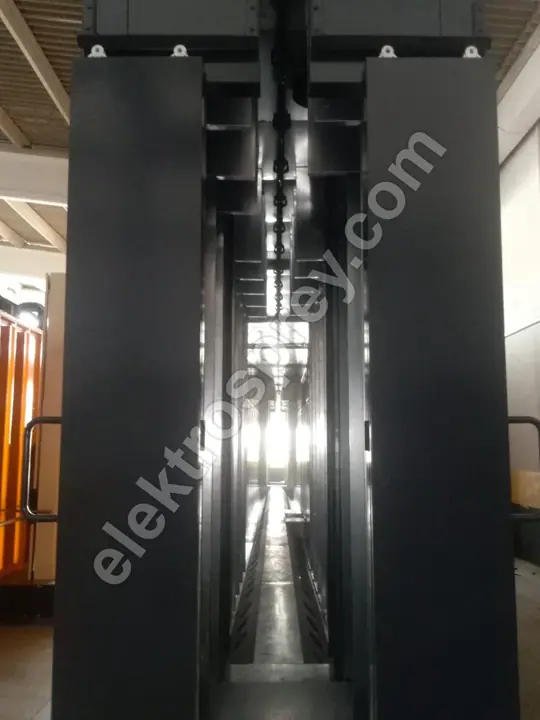
Транспорт. Како комад путује линијом. У тунелском постројењу брзина транспортера подесива је између 1 и 6 m/min, а та брзина непосредно одређује капацитет.
Димензије ова четири дела произлазе из највећег комада који ћете фарбати. Они се не бирају из каталога; ви дате димензију, а систем се рачуна око ње.
2. Блок инфраструктуре — део буџета који недостаје
Ставке испод ретко се појављују у понуди за постројење, али без њих постројење неће радити.
Електрична снага и трансформатор. Наше електричне пећи израђују се између 3 kW и 150 kW. Ако ваш тренутни уговор о напајању не покрива то оптерећење, потребни су трансформатор и разводна опрема — ставка која понекад кошта више од саме пећи. Проверите своју уговорену снагу пре него што затражите понуду.
Гасни прикључак и цевна мрежа. Ако бирате гасну пећ, прикључак, мерач, регулатор притиска и унутрашња цевна мрежа засебан су поступак, а време од захтева до стварног пуштања гаса обично је дуже од рока израде машине. Покрените захтев исте недеље када наручујете машину.
Димњак и вентилација. Одсисавање из кабине за фарбање, димњак пећи и општа вентилација погона. Тамо где постоји принудна циркулација ваздуха, изостављање овога значи да квалитет ваздуха и измерене вредности постају проблем оног тренутка када линија крене.
Компримовани ваздух. Пиштољу за прах потребан је сув, чист ваздух. Сам компресор није довољан — сушач и филтери су обавезни. Влага у ваздуху враћа се као грешка на површини, а узрок се обично тражи у машини док је он у ваздушној инсталацији.
Под. Носивост за ослонце транспортера, оптерећење каде и тежину пећи. Ако линија уроњавањем захтева укопане каде, то је засебан грађевински посао.
Вода и отпад. Линија претходне обраде троши воду и производи отпадну воду. Дозволе за испуштање, пречишћавање или уговор о одвозу разликују се по подручјима; ова ставка припада више дозволи за рад него улагању, а када се прескочи, постројење стоји спремно и чека.
Пожар и безбедност. Ако ћете користити мокру боју на бази растварача, кабина се оцењује према ATEX; наше кабине са воденом завесом спадају у ATEX Зону 2 са антистатичким решеткастим подом. Наше кабине за прах производе се према CE и ATEX.
3. Блок погона — он одређује ваш повраћај улагања
За колико месеци се улагање враћа одређује табела месечних трошкова, а не цена машине:
- Енергија. Гасна пећ штеди 30–40% у односу на електрични еквивалент. Али однос није непроменљив: зависи од локалних цена гаса и струје и од ваших дневних сати рада. Што дуже радите, то је предност гаса већа; у радионици која ради два или три сата дневно, гасна инфраструктура можда се никада не исплати.
- Прах. О овоме одлучује степен повраћаја праха. Кроз неколико година, разлика између кабине са 95% повраћаја и решења без повраћаја премашује цену кабине.
- Хемикалије. Зависе од броја када и времена циклуса линије претходне обраде.
- Филтери. Век касета и учесталост замене. Аутоматско импулсно чишћење продужава век филтера и уклања потребу да се линија зауставља и филтери ваде.
- Рад. Један оператер по пиштољу на ручној линији; надзор на аутоматској.
Капацитет: број који заиста одређује буџет
Одговор на питање „колико ће коштати?“ скривен је у вашем одговору на питање „колико m² дневно ћете фарбати?“ Величина постројења долази одатле.
Наша тунелска постројења конфигуришу се за 500–5,000 комада на сат. Стваран капацитет зависи од три ствари: величине комада, размака вешалица и брзине транспортера. Промените то троје и иста линија даје двоструку разлику у учинку.
Практично упозорење: теоријски и стваран капацитет нису исто. Одузмите промене боје, загревање на почетку смене, кварове и застоје због одржавања и стварни учинак је мањи. Инвеститор који буџетира по теоријском капацитету прецењује месечни приход.
Код фарбања алуминијумских профила промена боје постаје критична; на нашим линијама U-типа промена боје траје испод 20 минута. У производњи са честим променама боје то време јесте капацитет.
Питања која треба поставити при поређењу понуда
Разлика у цени између две понуде обично је разлика у обиму. Пре него што упоредите, питајте:
- Која је унутрашња величина пећи и за који комад је рачуната? Израђена по мери или каталошка величина?
- Која је дебљина и материјал изолације? Наше пећи имају унутрашње тело од нерђајућег челика AISI 304 и изолацију од 10 cm минералне вуне. Пећ на којој се уштедело на изолацији враћа разлику кроз рачун за енергију већ у првој години.
- Каква је температурна уједначеност? Две пећи могу наводити исти температурни опсег, а имати различиту уједначеност; ±3 °C и ±15 °C нису исти производ.
- Колики је степен повраћаја праха у кабини и ефикасност филтера?
- Колико степени претходне обраде и која хемија? Са хромом или без хрома — ако извозите, о томе одлучују прописи вашег циљног тржишта.
- Какав је систем управљања? PID или обичан термостат? Постоји ли меморија профила полимеризације?
- Која електрична снага и гасни капацитет су потребни? Покрива ли их ваша постојећа инфраструктура?
- Јесу ли монтажа и пуштање у рад укључени? Ко обавља превоз, дизалицу и монтажне радове?
- Који сертификати? CE, ATEX, важећи стандарди.
- Колики је гарантни рок и обим? Наши производи носе 2-годишњу гаранцију произвођача.
- Колико брзо стижу резервни делови и сервис? Код увозне линије застој који се са локалним произвођачем реши за један дан може трајати недељу дана.
- Може ли се касније проширити? Почетак са полуаутоматском линијом и накнадно додавање аутоматизације најчешћи је начин да се почетно улагање подели.
Половно или ново?
Знатан део претрага у овој делатности заврши у огласима за половне машине. Половна пећ може имати смисла — али тачке за проверу су утврђене: да ли се изолација деградирала, да ли је расподела топлоте и даље уједначена, да ли се резервни делови за систем управљања још увек могу набавити и да ли је пећ праве унутрашње величине за ваш комад.
У пракси је последње најчешћа грешка: јефтина пећ не прима комад, линија се потом гради око ње и постројење цео свој век ради са погрешном димензијом. Уштеда на машини претвара се у трајан губитак капацитета.
Често постављана питања
Колико простора је потребно за постројење за пластификацију?
Простор одређују дужина комада и изабрани тип линије, а не апстрактна бројка о површини. Радионица изграђена око коморне пећи може стати у једно поље хале, док тунелска линија са транспортером захтева непрекинуту руту у којој претходна обрада, сушење, кабина за фарбање и пећ следе једно за другим. Надземна линија U-типа концентрише утовар и истовар у истом простору, што код дугих комада смањује заузеће пода.
Да ли је електрична или гасна пећ економичнија?
Гасна пећ штеди 30–40% енергије у односу на електричну, али ако нема гасне инфраструктуре, додају се трошкови прикључка и цевне мреже. Ако су ваши дневни сати рада дуги, гас има смисла; ако су кратки и неправилни, електрична пећ. Одлука се доноси тако што се јединична цена енергије и дневни сати рада рачунају заједно.
Може ли се пластификација радити без линије претходне обраде?
Технички, прах излази из пиштоља и лепи се за површину, али се неће ухватити за замашћен или зарђао комад. Грешка се појави након пећи и комад се дорађује. Претходна обрада није корак који можете прескочити; то је корак у коме се одлучује о квалитету.
Коју температуру треба да достигне пећ за пластификацију?
Температуру полимеризације дефинише технички лист праха који користите, а не пећ. Посао пећи је да ту вредност држи стабилно. Наше коморне пећи раде између 80 и 250 °C уз уједначеност ±3 °C.
Колико траје изградња постројења?
Пошто се свако постројење гради по мери, динамика зависи од пројекта, а тачан датум наводи се у понуди. У пракси критичан пут обично није израда машина него инфраструктурни поступци као што су гасни прикључак и повећање електричне снаге; они се морају покренути истовремено са наруџбином машине.
Резиме
Цена постројења за пластификацију није један број; она је збир три блока. Блок опреме решава понуда, блок инфраструктуре зависи од вашег објекта, а блок погона одлучује о вашем повраћају улагања. При поређењу понуда читајте обим испод цене: две пећи могу наводити исти температурни опсег, а разликовати се по изолацији, уједначености и систему управљања.
Реците нам своје димензије, дневни циљ производње и комад који ћете фарбати — израчунаћемо који систем одговара и дати понуду.