
¿Qué debe ofrecer una línea para prometer durabilidad exterior?
En proyectos que llevan un compromiso de durabilidad exterior, lo que decide no es la clase de pintura sino la disciplina de la línea que la aplica. Este artículo explica cómo el número de etapas de pretratamiento, la uniformidad del horno, la constancia de color y el registro de datos se traducen en inversión de planta.
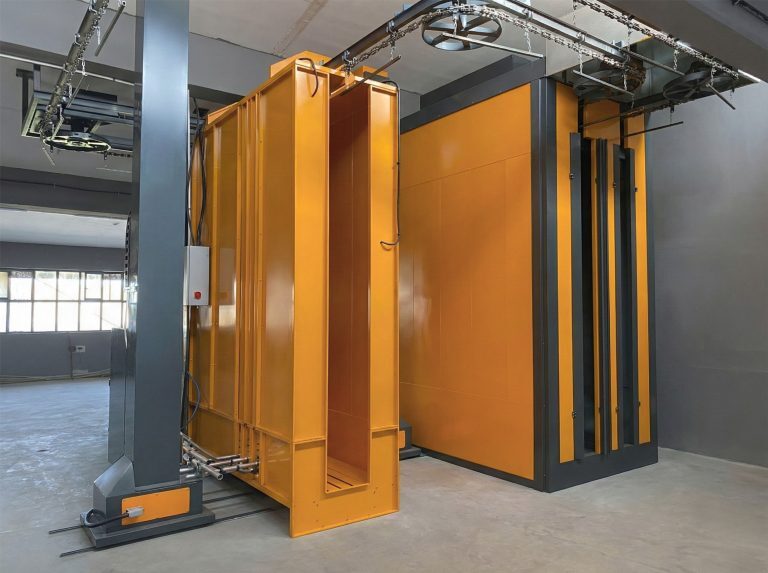 Ampliar
La pintura en polvo superdurable para fachada impone tres requisitos a la línea: el pretratamiento se desplaza al extremo alto de la banda de 3–7 etapas, el horno debe entregar una ventana de curado medible con uniformidad de ±3 °C y 16 programas de cocción, y la producción debe registrarse lote a lote. Sin esos tres puntos no se puede comprometer trabajo de exterior en absoluto —sea cual sea la clase de pintura—, porque los sistemas de homologación como Qualicoat y GSB auditan la línea y el proceso, no el polvo. Esa es la distinción que conviene tener presente al planificar la inversión: de dos plantas que recubren la misma pieza, una hace trabajo de interior y la otra gana obra de fachada, aunque sus listas de equipos se parezcan.
Este artículo no trata de qué pintura comprar. Trata de qué debe cumplir una planta antes de poder comprometerse con trabajo de exterior. Cómo se comportan entre sí las familias de resinas es otra cuestión, tratada en la diferencia entre epoxi, poliéster, híbrido y poliuretano. Aquí miramos qué añade al coste de la línea un único nivel de compromiso.
¿Qué parte de la línea aprieta un compromiso de fachada?
El trabajo de interior perdona. Una película fina de aceite en la superficie, unos grados de deriva de temperatura, una pequeña diferencia de color entre lotes: una vez montada la pieza, nada de eso suele llegar a la agenda de nadie. En fachada, esas mismas desviaciones se vuelven medibles con los años: corrosión en los cantos, pérdida de brillo, una diferencia de tono visible entre dos paneles contiguos.
Por eso el trabajo de exterior aprieta cuatro puntos de la línea a la vez.
| Tramo de línea | Trabajo de interior | Compromiso de fachada | Impacto en la inversión |
|---|---|---|---|
| Pretratamiento | El número de etapas puede ser bajo | Pasa a la banda alta, exige control de baños | Alto |
| Horno | La consigna se considera suficiente | Exige curva de temperatura tomada en la pieza | Medio |
| Gestión del color | Se tolera la variación entre lotes | Exige registro de lote y de capa | Bajo–medio |
| Registros y trazabilidad | Normalmente ausentes | El asunto central de la auditoría | Bajo, pero continuo |
La última columna puede sorprender: la partida cara no es el horno, sino el pretratamiento. En el horno, un equipo correctamente especificado ya cubre casi todo el requisito; en el pretratamiento, añadir una etapa significa otra cuba, más superficie ocupada, más química y más agua residual.
Pretratamiento: aquí el número de etapas no se negocia
La mayor parte de la durabilidad exterior se decide debajo de la pintura. Una línea que se queda en el desengrase y un enjuague puede no dar problemas durante años en una pieza de interior; a la intemperie, la interfase donde la pintura agarra el metal es lo primero que cede bajo carga de humedad y sal.
El pretratamiento por inmersión o en túnel se proyecta en el rango de 3–7 etapas. Una línea que vaya a sostener un compromiso de fachada se construye en la práctica en el extremo alto de esa banda, con las etapas bien separadas: desengrase, enjuague, segundo enjuague, capa de conversión (fosfatado, o la alternativa sin cromo en aluminio), enjuague final con agua desmineralizada y secado. Cómo se determina el número de etapas, y qué tipo de contaminación pide qué etapa, se expone paso a paso en cuántas etapas de pretratamiento necesita.
El coste oculto de añadir una etapa es el control de baños. Si concentración, temperatura, pH y conductividad no se registran cada turno, la etapa no cuenta nada en una auditoría aunque físicamente esté ahí, en la línea. Por eso un plan de inversión debe situar la rutina de medición y registro justo al lado de las cubas de la línea de tratamiento de superficie por inmersión: fabricar las cubas es algo puntual, la disciplina de registro es permanente.
¿Cuántas etapas de pretratamiento exige el trabajo de fachada?
Dar un único número sería engañoso, porque el número de etapas depende del sustrato y de lo sucia que llegue realmente la pieza. En perfil de aluminio, la capa de conversión y el enjuague desmineralizado no se negocian; en chapa de acero aceitada, lo que se multiplica son las etapas de desengrase y enjuague. La regla general: el interior puede construirse en el extremo bajo de la banda, un compromiso de fachada pide el extremo alto. Haga fijar el número de etapas a partir de la contaminación medida en sus piezas reales, no elegido de un catálogo.
Horno: una ventana de curado estrecha debe ser medible
Las formulaciones duraderas que se usan en exterior comparten una propiedad: una ventana de curado más estrecha. El subcurado cuesta resistencia mecánica y adherencia; el sobrecurado desplaza color y brillo. En fachada, ambos acaban viéndose en obra.
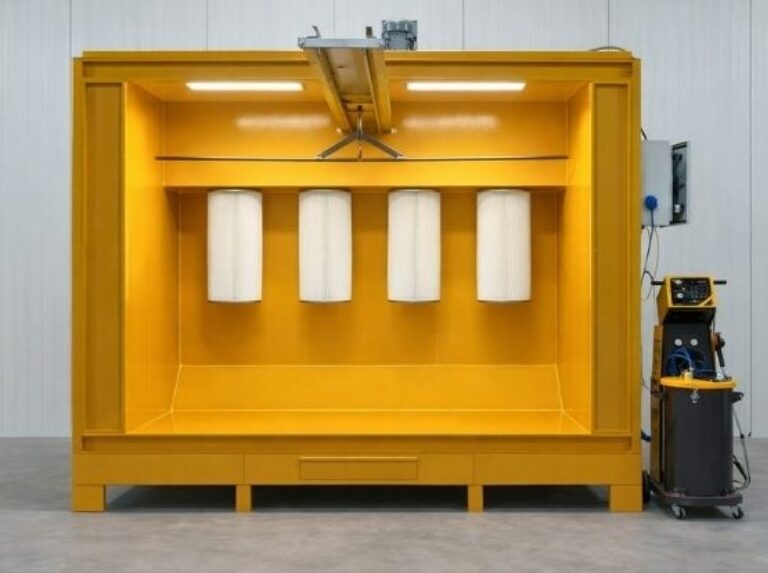
Por eso lo que una línea de fachada necesita de su horno no es temperatura alta, sino repetibilidad. En el horno eléctrico tipo caja, el rango de trabajo 80–250 °C, el control PID, la uniformidad de ±3 °C y los 16 programas de cocción responden exactamente a esta necesidad: un perfil de aluminio pesado y una pieza de chapa fina no se cuecen con el mismo programa, cada uno recibe su propia rampa. En el horno de gas con carga superior, la banda 140–220 °C y el rango 50.000–500.000 kcal/h se seleccionan según la capacidad del proyecto, con un coste energético un 30–40% menor que el eléctrico; pero en fachada la decisión la marca la curva de temperatura medida, no la energía por sí sola.
Elaborar el informe de horno es una disciplina propia. Lo que se pide no es la consigna, sino el registro de la temperatura que ve realmente la superficie de la pieza; el método está recogido en uniformidad de temperatura del horno. En una línea con compromiso de fachada, esta medición no es un trámite anual: se repite cada vez que cambia el patrón de carga del horno.
¿Cómo afecta la uniformidad del horno a una garantía de exterior?
Directamente. Si una zona del horno trabaja unos grados por debajo del resto, las piezas de esa zona quedan sistemáticamente subcuradas. El defecto es invisible a la salida; dos o tres años después aflora como pérdida de brillo o fallo de adherencia en un tramo concreto de la fachada. Un informe de uniformidad medido y registrado es la parte más fácil de defender de todo el compromiso.
Desviación de color: ¿por qué la tolerancia es tan estrecha en exterior?
Los paneles de fachada se colocan uno junto a otro. Un cambio de tono que nadie notaría en piezas de interior se convierte en rechazo directo cuando dos lotes distintos acaban siendo vecinos en el mismo alzado. La constancia de color es, por tanto, un requisito de línea, no un requisito de pintura.
| Origen de la desviación | Síntoma | Qué significa en la línea |
|---|---|---|
| Lote de polvo distinto | Diferencia de tono entre grupos de paneles | Emparejar lote con proyecto y registrarlo |
| Distribución del espesor | Diferencia de tono local en una pieza | Disposición de pistolas, velocidad de transportador |
| Sobrecocción o subcocción | Desplazamiento de brillo y amarilleo | Programa de cocción propio, curva de horno |
| Restos en el cambio de color | Contaminación de tono inesperada | Disposición de cambio rápido, limpieza |
| Proporción de recuperado | Aspecto de superficie que deriva con el tiempo | Regla de proporción polvo virgen/recuperado |
En trabajo de perfil de aluminio, el cambio de color es además una cuestión de capacidad. Una planta de recubrimiento de aluminio en U que procesa perfiles de 3–7 m está diseñada para que un cambio de color se mantenga por debajo de 20 minutos; como en fachada lo normal son lotes pequeños y muchos colores, esa cifra fija directamente el plazo de entrega.
¿Se puede mantener el mismo color entre lotes distintos?
La forma de garantizar un acabado coincidente es producir las piezas destinadas a un mismo alzado, siempre que se pueda, con el mismo lote de polvo y el mismo programa de cocción. Eso exige que la línea sepa emparejar lote y proyecto: un registro de qué pieza se recubrió con qué lote y se coció con qué programa. Sin registros, cuando aparece una diferencia no hay manera de averiguar qué variable se movió.
¿Qué determina la capacidad en trabajo de fachada?
Una línea de túnel se proyecta según el proyecto en el rango de 500–5.000 piezas/hora y 1–6 m/min de transportador, pero rara vez es esa la restricción que manda en fachada. La restricción suele ser el tiempo de inmersión en las etapas de pretratamiento y el número de cambios de color. Cuando haga el cálculo de capacidad, introduzca desde el principio el número diario de cambios de color; si no, la capacidad sobre el papel y la producción real divergen muchísimo.
¿Qué mira exactamente una auditoría?
Los sistemas de homologación miran el proceso, no las marcas de equipo: registros de baños de pretratamiento, curvas de temperatura de horno, registros de medición de espesor, ensayos de adherencia y durabilidad, trazabilidad de lotes de polvo. Así que, al planificar la inversión de planta, el equipo de medición y la rutina de registro deben entrar también en la lista: añadirlos después siempre sale más caro.
Resumen: la fachada es una decisión de línea, no de pintura
El cuadro que tiene delante una empresa que asume trabajo de fachada es claro. El pretratamiento se construye en el extremo alto de la banda de 3–7 etapas y sus baños se miden por rutina. El horno entrega uniformidad de ±3 °C, sus 16 programas de cocción permiten gestionar por separado masas térmicas distintas, y la curva de temperatura se toma de la propia pieza. En el lado del color se implantan el emparejamiento lote-proyecto y una disposición de cambio rápido. Por encima de todo eso queda una disciplina sencilla pero de funcionamiento continuo, que deja constancia del lote.
Si está planificando la inversión en conjunto, nuestra guía general cómo montar una planta de recubrimiento en polvo es el punto de partida correcto. Cada línea que fabricamos se construye a la pieza más grande del cliente —no existe una medida de catálogo— y se entrega con 2 años de garantía del fabricante.
Envíenos las dimensiones de pieza, el sustrato y el número diario de cambios de color de su proyecto de fachada, y determinaremos juntos qué etapas y qué configuración de horno pide.