
Yağ Alma Banyosu Kaç Derecede Çalışmalı? Sıcaklık, Süre ve Enerji Dengesi
Yağ alma banyosunda sıcaklık tek başına bir ayar değil, temas süresi ve kimyasal konsantrasyonuyla birlikte kurulan bir denge. Bu yazı bandı kirlilik tipine göre nasıl seçeceğinizi, düşük sıcaklık kimyasallarının gerçek bedelini ve yalıtım, kapak, ısıtıcı gücü kararlarının yıllık enerji giderini nasıl belirlediğini anlatır.
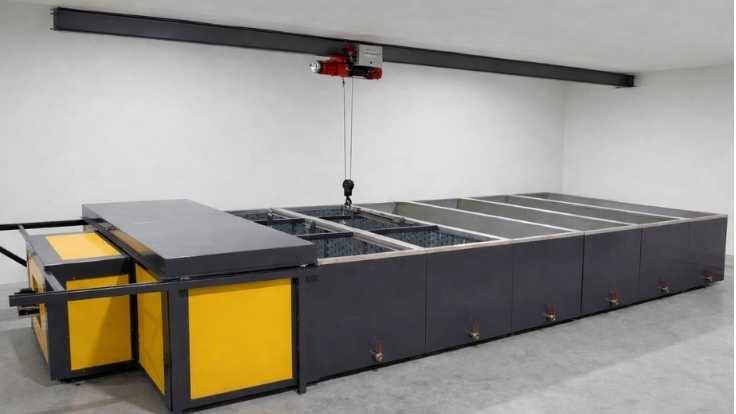 Büyüt
Yağ alma banyosu sıcaklığı kaç derece olmalı sorusunun sahadaki cevabı dar bir banttır: klasik alkali reçetelerde 50–70 °C, düşük sıcaklık kimyasallarında 35–45 °C, özel formüllerde ortam sıcaklığına yakın 20–30 °C. Bandı seçen şey markanın broşürü değil, parçanın üzerindeki kirin cinsidir. Derin çekme yağı ve koruyucu gres taşıyan sacda 60 °C altına inmek çoğu zaman temizlik kaybıdır; hafif işleme yağı taşıyan profilde 65 °C'de çalışmak ise doğrudan yakılan paradır. Karar, sıcaklığı tek başına değil, temas süresi ve konsantrasyonla birlikte vermekle doğru olur.
Bu kalem, ön işlemin en büyük sürekli enerji kalemidir. Fırın parça geldikçe yük çeker; yağ alma tankı ise vardiya boyunca, çoğu tesiste vardiya dışında da sıcak tutulur. Bu yüzden banyo sıcaklığında verilen 5–10 °C'lik bir karar, yıl sonunda fırın ayarlarından daha büyük fark yaratır.
Sıcaklık banyoda tam olarak ne satın alır
Sıcaklık üç işi birden yapar: yağın viskozitesini düşürüp yüzeyden ayrılmasını kolaylaştırır, alkali reçetelerde sabunlaşma reaksiyonunu hızlandırır, yüzey aktif maddelerin emülsiyon yapma kabiliyetini artırır. Kimyasal reaksiyon hızının her 10 °C'lik artışta kabaca iki katına çıkması genel bir yaklaşımdır ve banyoda da böyle davranır: sıcaklığı düşürüp süreyi uzatmak çoğu kirlilikte matematiksel olarak mümkündür.
Ama üstte de bir tavan vardır ve bu tavan çoğu tesiste hafife alınır:
- Buharlaşma kaybı sıcaklıkla doğrusal değil, hızlanarak artar; 70 °C üzerinde tank yüzeyi başlıca ısı ve su kaybı noktası olur.
- Kimyasal bozunma: bazı yüzey aktif maddeler yüksek sıcaklıkta bulutlanma noktasını geçer, temizleme gücü artmak yerine düşer.
- Buğu ve yoğuşma: tesis içinde buhar, tavanda yoğuşma, askı ve konveyörde korozyon.
- Alüminyum ve ince sac: yüksek sıcaklıkta aşırı dağlama ve yüzey matlaşması riski.
- Sonraki kademe: çok sıcak çıkan parça durulama banyosunu ısıtır, kimyasal dengeyi kaydırır.
Yani sıcaklığı yükseltmek her zaman "daha temiz" demek değildir. Belirli bir noktadan sonra sadece daha pahalı demektir.
Sıcaklık, süre ve konsantrasyon: üç kollu bir denge
Aynı temizlik sonucuna üç ayrı yoldan gidilebilir. Hangisinin seçileceği, hattın fiziksel uzunluğuna ve enerji fiyatına bağlıdır.
| Kaldıraç | Artırınca kazandığı | Bedeli | Pratik sınırı |
|---|---|---|---|
| Sıcaklık | Reaksiyon ve emülsiyon hızı, en hızlı sonuç | Sürekli enerji gideri, buharlaşma, su takviyesi | Reçetenin bulutlanma noktası ve malzeme hassasiyeti |
| Temas süresi | Enerji artışı olmadan temizlik | Daha uzun tank / daha yavaş konveyör → kapasite düşer | Hattın alanı ve hedef parça/saat |
| Konsantrasyon | Ağır kirde belirgin kazanç | Kimyasal tüketimi, durulama yükü, atıksu maliyeti | Durulama kapasitesi ve deşarj limitleri |
| Mekanik etki | Sıcaklığı düşürmeye izin veren en ucuz kaldıraç | Pompa enerjisi, nozul bakımı, köpük riski | Püskürtme basıncı ve nozul düzeni |
Bu tablodaki en çok gözden kaçan satır sonuncusudur. Türbülans, sirkülasyon veya püskürtme basıncı biçiminde uygulanan mekanik etki, çoğu kirlilikte 10 °C'lik sıcaklık düşüşünü karşılar ve pompa enerjisi, tank ısıtmasından ucuzdur. Kimyasal seçiminin bu dengeyi nasıl kaydırdığını alkali mi asidik mi yağ alma yazısında ayrı ele aldık; kademe uzunluğu ile temas süresi ilişkisi ise ön işlem kademe uzunluğu ve temas süresi yazısının konusudur.
Kirlilik tipine göre başlangıç bandı
Aşağıdaki bantlar bir başlangıç noktasıdır; nihai değer numune parça üzerinde su kırılma testi ile doğrulanarak belirlenir. Katalog değeri yoktur, çünkü aynı sac aynı yağla bile farklı bekleme süresiyle gelir.
| Kirlilik tipi | Tipik banyo sıcaklığı | Daldırmada temas süresi | Dikkat edilecek nokta |
|---|---|---|---|
| Hafif işleme / haddeleme yağı | 40–55 °C | 3–6 dakika | Düşük sıcaklık kimyasalı için en uygun aday |
| Derin çekme ve pres yağı | 55–70 °C | 5–10 dakika | Sıcaklığı düşürmek yerine süreyi uzatmak genelde yetmez |
| Koruyucu gres / pas önleyici film | 60–70 °C | 8–15 dakika | Ön yıkama kademesi olmadan ana banyo hızla kirlenir |
| Lazer/plazma kesim isi ve oksit | 50–65 °C | 5–10 dakika | Yağ alma tek başına yetmez, mekanik veya asidik kademe gerekir |
| Alüminyum profil ve döküm | 40–60 °C | 3–8 dakika | Aşırı dağlama riski; alkali seçimi ve süre kritik |
| Yeni, kısa süre bekletilmiş sac | 30–45 °C | 2–5 dakika | Düşük sıcaklıkta çalışmanın en gerçekçi olduğu durum |
Bir parti için doğru olan değerin başka bir parti için doğru olmadığını görürseniz sorun banyoda değil, tedarik zincirindedir: farklı yağ, farklı bekleme süresi, farklı depolama.
Enerji faturası nerede oluşuyor
Bir yağ alma tankının enerji tüketimi iki ayrı kalemdir ve bunlar karıştırıldığında yanlış ekipman seçilir. İlk ısıtma, soğuk tankı çalışma sıcaklığına getirmek için gereken enerjidir; ısıtıcı gücünü ve vardiya başlangıç saatini bu belirler. Kayıp telafisi ise tankı o sıcaklıkta tutmak için sürekli harcanan enerjidir; yıllık faturayı asıl bu belirler.
| Kayıp kalemi | Toplam içindeki ağırlığı | En etkili önlem |
|---|---|---|
| Serbest su yüzeyinden buharlaşma ve radyasyon | Genelde en büyük kalem | Kapak, yüzen örtü, üst emiş debisinin gereksiz yüksek olmaması |
| Tank duvarı ve tabanından iletim | Orta | Dış yüzey yalıtımı, tankın zeminden ayrılması |
| Parça ve askı ile taşınan ısı | Kapasiteyle artar | Damlama süresi, askı tasarımı, ısı geri kazanımı |
| Taze su ve kimyasal takviyesi | Küçük ama sürekli | Buharlaşmayı azaltmak bu kalemi de düşürür |
| Vardiya dışı sıcak bekletme | Çoğu tesiste fark edilmeyen kalem | Düşürülmüş bekleme sıcaklığı ve zaman saatli rejim |
Buradaki en ucuz kazanç neredeyse her zaman kapaktır. Yalıtımsız ve kapaksız bir tankın açık yüzeyi, tank duvarlarının tamamından daha fazla ısı kaybeder. Yatırım sırasında "kapak sonra takılır" denen kalem, ilk yılında kendini ödeyen tek kalemdir. Fırın tarafındaki benzer hesabı toz boya fırını enerji tüketimi yazısında ayrıntılandırdık; ön işlem ile fırın enerjisi ayrı bütçelenmelidir.
Düşük sıcaklık kimyasalı gerçekten tasarruf mu
Genellikle evet, ama bedelsiz değil ve her tesis için değil. Dürüst tablo şudur: banyo sıcaklığını 60 °C'den 40 °C'ye indirmek ısı kaybını belirgin biçimde azaltır, buharlaşma ve su takviyesini düşürür, tesis içi buğuyu ortadan kaldırır. Buna karşılık:
- Konsantrasyon genellikle yükselir — kimyasal gideri artar, durulama yükü büyür.
- Kir toleransı düşer. Banyo ağır yağla daha çabuk doyar, boşaltma sıklığı ve atıksu maliyeti artar.
- Temas süresi uzar. Bu, mevcut bir hatta konveyör hızını düşürmek, yeni bir hatta ise daha uzun kademe imal etmek demektir. Kapasiteyi düşürerek elde edilen enerji tasarrufu tasarruf değildir.
- Kontrol disiplini şart olur. Düşük sıcaklıkta çalışan bir banyo, konsantrasyon ve pH takibi gevşediğinde toleransı çok daha dardır.
Karar kuralı basittir: kir hafifse, çalışma saati yüksekse ve hat tasarımı temas süresini uzatmaya izin veriyorsa düşük sıcaklık kimyasalı mantıklıdır. Ağır pres yağıyla çalışan, kademe uzunluğu sabit ve kapasitesi zorlanan bir hatta ise çoğunlukla değildir.
Isıtıcı gücü ve ısınma süresi nasıl belirlenir
Isıtıcı gücü katalogdan seçilmez; tank hacmi, hedef sıcaklık farkı, istenen ısınma süresi ve hesaplanan sürekli kayıp üzerinden boyutlandırılır. Aynı hacimde iki tesis, biri vardiyaya 30 dakikada başlamak istiyor diye farklı güçte ısıtıcı alır. Ürettiğimiz daldırma yüzey işlem hattı tanklarında yağ alma, fosfatlama, pasivasyon ve kurutma kademelerinin her biri müşterinin en büyük parçasına göre ölçülendirilir; ısıtıcı gücü de bu hacimden hesaplanır.
Gücü eksik seçilmiş bir ısıtıcının bedeli faturada değil takvimde görünür: vardiya geç başlar, ilk parçalar hedef sıcaklığın altındaki banyodan geçer ve yapışma sorunu boya kabininde değil, burada doğar. Gereğinden büyük seçilen ısıtıcı ise yalnızca gereksiz yatırım ve gereksiz bağlantı gücüdür.
Püskürtme esaslı tünel hatlarında denge kayar. Tünelde mekanik etki yüksek olduğu için aynı temizlik daha düşük sıcaklıkta alınabilir, ancak her kademe kendi pompasını ve kendi ısıtmasını taşır. 3–7 kademe arasında kurulan bir tünel tipi toz boyama tesisi hattında konveyör hızı 1–6 m/dk aralığında ayarlandığından, temas süresi hızla birlikte değişir; sıcaklık kararı konveyör hızından bağımsız verilemez.
Sık sorulan sorular
Yağ alma banyosu sıcaklığı kaç derece olmalı?
Kirlilik tipi belirler. Hafif işleme yağında 40–55 °C, derin çekme yağı ve koruyucu greste 55–70 °C, özel düşük sıcaklık reçetelerinde 30–45 °C tipik bantlardır. Doğru değer bu bant içinde numune parça üzerinde su kırılma testiyle bulunur: yüzeye dökülen su kesintisiz film hâlinde yayılıyorsa banyo işini yapıyordur, damlacıklara ayrılıyorsa sıcaklık, süre veya konsantrasyondan biri yetersizdir.
Banyo sıcaklığını 10 °C düşürürsem ne kaybederim?
Reaksiyon hızının kabaca yarıya inmesini beklemelisiniz. Bunu telafi etmenin üç yolu vardır: temas süresini uzatmak, konsantrasyonu artırmak veya mekanik etkiyi güçlendirmek. Hiçbirini yapmadan sıcaklığı düşürmek, temizliği görünmez biçimde bozar; sonucu boya kabininde değil, birkaç ay sonra sahadaki korozyon şikâyetinde görürsünüz.
Banyonun değiştirilme zamanı nasıl anlaşılır?
Sıcaklıkla değil, kirlilik yüküyle. Yüzeyde biriken serbest yağ tabakası, konsantrasyon doğruyken bile bozulan su kırılma testi ve durulama sonrası lekelenme belirleyici işaretlerdir. Banyo doyduğunda sıcaklığı yükseltmek geçici bir yanılsama verir, temizlik düzelmez. Yağ ayırıcı veya ön yıkama kademesi eklemek, banyo ömrünü uzatmanın kalıcı yoludur.
Hafta sonu banyoyu tamamen soğutmalı mıyım?
Çoğu tesiste hayır. Tam soğutulan büyük bir tankın yeniden ısınması saatler alır ve ilk vardiyayı yer. Genel yaklaşım, hafta sonu için düşürülmüş bir bekleme sıcaklığı tutmak ve zaman saatiyle vardiya öncesi ısıtmayı başlatmaktır. Hesabı yapmanın yolu bellidir: bekleme sıcaklığında kaybedilen enerji ile yeniden ısıtmanın enerjisini karşılaştırın; tank yalıtımlı ve kapaklıysa bekletmek neredeyse her zaman kazançlıdır.
Düşük sıcaklık kimyasalı alüminyum profilde de çalışır mı?
Genellikle iyi çalışır, çünkü alüminyum profil üzerindeki kirlilik çoğunlukla hafiftir ve aşırı dağlama riski düşük sıcaklıkta zaten azalır. Ancak reçetenin alüminyuma uygun olduğu, kimyasal tedarikçisinden alınan yazılı onayla doğrulanmalıdır. Alüminyumda asıl belirleyici, banyo sıcaklığından çok temas süresi ve alkalinite kontrolüdür.
Özet
Yağ alma banyosunda sıcaklık tek başına bir ayar değil, üç kollu bir dengenin bir koludur. Doğru sıra şudur: önce kirlilik tipini tanımlayın, sonra bandı seçin, sonra temas süresi ve konsantrasyonu o banda göre kurun, en sonunda mekanik etkiyle sıcaklığı aşağı çekmeye çalışın. Enerji tarafında ilk yatırım kalemi ısıtıcı değil kapak ve yalıtımdır; bunlar yapılmadan seçilen düşük sıcaklık kimyasalı beklenen tasarrufu vermez. Ürettiğimiz her ön işlem hattı müşterinin en büyük parçasına göre imal edilir, ısıtıcı gücü tank hacminden hesaplanır ve 2 yıl üretici garantisi ile teslim edilir.
Parçanızın kirlilik tipini, günlük parça adedinizi ve en büyük parça ölçünüzü bize iletin — banyo sıcaklığı, kademe uzunluğu ve ısıtıcı gücünü birlikte hesaplayalım.