
À quelle température faire fonctionner un bain de dégraissage ? Chaleur, temps et énergie
La température du bain n'est jamais un réglage isolé ; c'est un équilibre trouvé conjointement avec le temps de contact et la concentration du produit. Cet article explique comment choisir la plage selon le type de souillure, ce que coûte réellement une chimie basse température, et comment couvercles, isolation et dimensionnement du chauffage décident de votre facture énergétique annuelle.
 Agrandir
La réponse utile à la question de la température d'un bain de dégraissage tient dans une plage étroite : 50–70 °C pour une chimie alcaline classique, 35–45 °C pour les formulations basse température, et 20–30 °C, proche de l'ambiante, pour quelques produits spécialisés. Ce qui détermine la plage, ce n'est pas la brochure du fournisseur mais la nature de la souillure présente sur la pièce. Sur un acier portant une huile d'emboutissage ou un film de graisse de protection, descendre sous 60 °C signifie généralement perdre en propreté ; traiter un profilé extrudé couvert d'une huile d'usinage légère à 65 °C, c'est de l'argent brûlé directement. La décision n'est juste que si la température est fixée avec le temps de contact et la concentration, jamais seule.
C'est le plus gros poste énergétique continu du prétraitement. Un four appelle de la puissance à l'arrivée des pièces ; une cuve de dégraissage est maintenue chaude pendant tout le poste et, dans la plupart des ateliers, en dehors du poste également. C'est pourquoi une décision de 5–10 °C sur la température du bain pèse plus lourd en fin d'année que n'importe quel réglage de four.
Ce que la température apporte réellement dans le bain
La chaleur remplit trois fonctions à la fois : elle abaisse la viscosité de l'huile pour qu'elle se détache de la surface, elle accélère la saponification en chimie alcaline et elle améliore le pouvoir émulsionnant des tensioactifs. La règle approximative selon laquelle la vitesse de réaction double environ tous les 10 °C est une approximation générale, et un bain de dégraissage s'y conforme aussi — ce qui veut dire qu'échanger de la température contre du temps est réellement possible pour la plupart des souillures.
Mais il existe aussi un plafond, et c'est la partie que les ateliers sous-estiment le plus :
- Les pertes par évaporation n'augmentent pas linéairement avec la température ; au-delà d'environ 70 °C, la surface libre de la cuve devient le principal point de perte de chaleur et d'eau.
- Dégradation chimique : certains tensioactifs dépassent leur point de trouble en cas de surchauffe, le pouvoir nettoyant baisse au lieu d'augmenter.
- Vapeur et condensation : brouillard dans l'atelier, condensation en toiture, corrosion sur les balancelles et le convoyeur.
- Aluminium et tôles fines : risque de sur-attaque et de surface ternie à température élevée.
- L'étape suivante : une pièce sortant trop chaude réchauffe la cuve de rinçage et déplace son équilibre chimique.
Augmenter la température ne signifie pas automatiquement plus de propreté. Passé un certain point, cela signifie seulement plus cher.
Chaleur, temps et concentration : un équilibre à trois leviers
Le même résultat de nettoyage s'atteint par trois voies différentes. Celle que vous empruntez dépend de la longueur physique de la ligne et de votre prix de l'énergie.
| Levier | Ce qu'apporte son augmentation | Ce qu'il coûte | Limite pratique |
|---|---|---|---|
| Température | Vitesse de réaction et d'émulsification, le résultat le plus rapide | Coût énergétique continu, évaporation, eau d'appoint | Point de trouble de la chimie, sensibilité du substrat |
| Temps de contact | Nettoyage sans énergie supplémentaire | Cuve plus longue ou convoyeur plus lent, donc cadence en baisse | Surface d'atelier disponible et objectif de pièces par heure |
| Concentration | Gain net sur les souillures lourdes | Consommation de produit, charge de rinçage, coût des effluents | Capacité de rinçage et limites de rejet |
| Action mécanique | Le levier le moins cher pour abaisser la température | Énergie des pompes, entretien des buses, risque de moussage | Pression de pulvérisation et implantation des buses |
La ligne la plus négligée de ce tableau est la dernière. L'action mécanique — turbulence, brassage ou pression de pulvérisation — compense environ 10 °C sur la plupart des souillures, et l'énergie d'une pompe coûte moins cher que le chauffage d'une cuve. La façon dont la chimie elle-même déplace cet équilibre est traitée à part dans dégraissage alcalin ou acide, et le lien entre longueur d'étape et temps de contact fait l'objet de longueur des étapes de prétraitement et temps de contact.
Plages de départ selon le type de souillure
Les plages ci-dessous sont un point de départ ; la valeur finale se confirme sur une pièce d'essai par un test de mouillabilité. Il n'existe pas de valeur de catalogue, car le même acier avec la même huile arrive tout de même avec un historique de stockage différent.
| Type de souillure | Température de bain typique | Temps de contact en immersion | Points de vigilance |
|---|---|---|---|
| Huile d'usinage ou de laminage légère | 40–55 °C | 3–6 minutes | Meilleur candidat pour une chimie basse température |
| Huile d'emboutissage et de presse | 55–70 °C | 5–10 minutes | Échanger la chaleur contre du temps suffit rarement |
| Graisse de protection et antirouille | 60–70 °C | 8–15 minutes | Sans étape de prélavage, le bain principal se charge vite |
| Scories et oxydes de découpe laser ou plasma | 50–65 °C | 5–10 minutes | Le dégraissage seul ne suffit pas ; une étape mécanique ou acide est nécessaire |
| Profilés et pièces de fonderie en aluminium | 40–60 °C | 3–8 minutes | Risque de sur-attaque ; le choix de l'alcalinité et le temps sont critiques |
| Acier neuf, stockage de courte durée | 30–45 °C | 2–5 minutes | Le cas le plus réaliste pour travailler véritablement à froid |
Si une valeur qui fonctionne sur un lot échoue sur le suivant, le problème n'est pas dans le bain mais dans la chaîne d'approvisionnement : autre huile, autre durée de stockage, autre manutention.
Où se crée réellement la facture énergétique
La consommation d'énergie d'une cuve de dégraissage se compose de deux postes distincts, et les confondre conduit à un équipement mal choisi. La montée en température initiale est l'énergie nécessaire pour amener une cuve froide à la température de travail ; elle fixe la puissance de chauffe et l'heure de démarrage du poste. La compensation des pertes est l'énergie dépensée en continu pour maintenir cette température, et c'est elle qui écrit vraiment la facture annuelle.
| Poste de perte | Poids dans le total | Contre-mesure la plus efficace |
|---|---|---|
| Évaporation et rayonnement depuis la surface libre | Généralement le poste le plus important | Couvercle, couverture flottante, débit d'aspiration limité au nécessaire |
| Conduction par les parois et le fond de cuve | Modéré | Isolation extérieure, cuve décollée de la dalle |
| Chaleur emportée par les pièces et les balancelles | Croît avec la cadence | Temps d'égouttage, conception des balancelles, récupération de chaleur |
| Appoint en eau claire et en produit | Faible mais continu | Réduire l'évaporation réduit aussi ce poste |
| Maintien en température hors heures de production | Le poste que la plupart des ateliers ne voient jamais | Consigne de veille abaissée, régime piloté par horloge |
Le gain le moins cher ici, c'est presque toujours le couvercle. Une cuve ouverte et non isolée perd plus de chaleur par sa surface libre que par l'ensemble de ses parois. La ligne repoussée à l'achat au motif qu'« on pourra ajouter un couvercle plus tard » est justement celle qui se rembourse dès la première année. Le calcul équivalent côté four est exposé dans consommation d'énergie du four de thermolaquage ; l'énergie du prétraitement et celle du four doivent être budgétées séparément.
La chimie basse température est-elle vraiment une économie
Le plus souvent oui, mais pas gratuitement et pas pour tous les ateliers. Le tableau honnête : faire passer un bain de 60 °C à 40 °C réduit sensiblement les pertes thermiques, diminue l'évaporation et l'eau d'appoint, et fait disparaître le brouillard de l'atelier. En contrepartie :
- La concentration augmente généralement — le coût des produits monte et la charge de rinçage suit.
- La tolérance aux souillures baisse. Le bain se sature plus vite sur des huiles lourdes, donc la fréquence de vidange et le coût des effluents augmentent.
- Le temps de contact s'allonge. Sur une ligne existante, cela veut dire ralentir le convoyeur ; sur une ligne neuve, construire une étape plus longue. L'énergie économisée en réduisant la cadence n'est pas une économie.
- La discipline de contrôle devient obligatoire. Un bain travaillant à froid a une tolérance bien plus étroite dès que le suivi de concentration et de pH se relâche.
La règle de décision est simple. Si la souillure est légère, les heures de fonctionnement nombreuses et l'implantation permet un temps de contact plus long, la chimie basse température se justifie. Sur une ligne traitant de l'huile de presse lourde, avec des longueurs d'étape figées et une cadence déjà sous tension, elle ne se justifie généralement pas.
Dimensionner le chauffage et le temps de montée en température
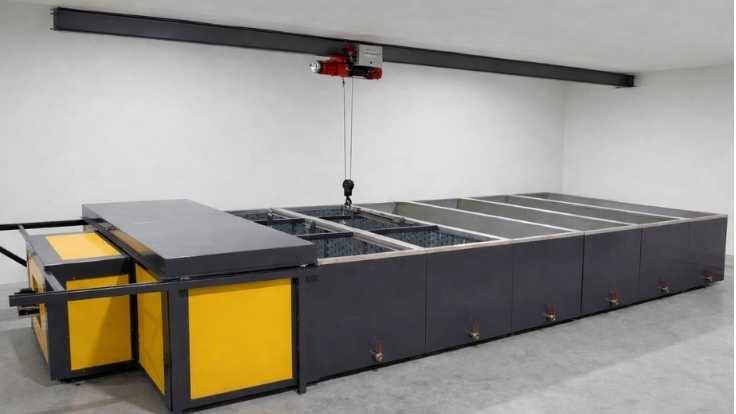
La puissance de chauffe ne se choisit pas dans un catalogue ; elle se calcule à partir du volume de cuve, de l'élévation de température visée, du temps de montée souhaité et des pertes continues calculées. Deux ateliers ayant des cuves de volume identique achètent des chauffages différents parce que l'un des deux veut être prêt à produire trente minutes après la mise en route. Dans les cuves de la ligne de prétraitement par immersion que nous fabriquons, les étapes de dégraissage, phosphatation, passivation et séchage sont chacune dimensionnées autour de la plus grande pièce du client, et la puissance de chauffe découle de ce volume.
Un chauffage sous-dimensionné vous coûte dans le calendrier plutôt que sur la facture : le poste démarre en retard, les premières pièces traversent un bain sous la température cible, et le défaut d'adhérence que l'on reproche ensuite à la cabine prend en réalité naissance ici. Un chauffage surdimensionné n'est que du capital gaspillé et de la puissance souscrite inutile.
Sur les lignes tunnel à aspersion, l'équilibre se déplace. L'action mécanique est forte, la même propreté s'obtient donc à température plus basse — mais chaque étape apporte sa propre pompe et son propre chauffage. Sur une installation de thermolaquage de type tunnel construite avec 3–7 étapes, la vitesse du convoyeur est réglable de 1–6 m/min, le temps de contact varie donc avec la vitesse de ligne ; la décision de température ne peut pas s'en abstraire.
Questions fréquentes
À quelle température faire fonctionner un bain de dégraissage ?
C'est la souillure qui décide. Une huile d'usinage légère se traite à 40–55 °C, une huile d'emboutissage et une graisse de protection à 55–70 °C, et les formulations basse température dédiées à 30–45 °C. La valeur exacte se trouve à l'intérieur de cette plage par un test de mouillabilité sur une pièce d'essai : si l'eau s'étale en film continu sur la surface, le bain fait son travail ; si elle perle, c'est que la température, le temps ou la concentration manque.
Que perds-je si j'abaisse le bain de 10 °C ?
Attendez-vous à voir la vitesse de réaction diminuer environ de moitié. Il existe trois façons de compenser : allonger le temps de contact, augmenter la concentration ou renforcer l'action mécanique. Abaisser la température sans faire aucune des trois dégrade le nettoyage de manière invisible, et le résultat ne se voit pas dans la cabine mais dans une réclamation pour corrosion venue du terrain quelques mois plus tard.
Comment savoir quand le bain doit être vidangé ?
À la charge en souillures, pas à la température. De l'huile libre flottant en surface, un test de mouillabilité qui échoue alors que la concentration est correcte, et des taches après rinçage sont les signes décisifs. Une fois un bain saturé, monter la température n'achète qu'une brève illusion et aucun nettoyage réel. Ajouter un séparateur d'huile ou une étape de prélavage est le moyen durable d'allonger la durée de vie du bain.
Faut-il laisser le bain refroidir complètement pendant le week-end ?
Dans la plupart des ateliers, non. Une grande cuve laissée totalement froide met des heures à revenir en température et mange le premier poste. L'usage est une température de veille abaissée le week-end, avec une remise en chauffe pilotée par horloge avant le poste. La façon de trancher est directe : comparez l'énergie perdue en veille à l'énergie d'un réchauffage complet. Avec une cuve isolée et couverte, le maintien l'emporte presque à chaque fois.
La chimie basse température fonctionne-t-elle aussi sur les profilés en aluminium ?
En général bien, car les souillures présentes sur un profilé extrudé sont surtout légères et le risque de sur-attaque diminue de toute façon à température plus basse. La formulation doit tout de même être confirmée par écrit comme compatible aluminium par le fournisseur chimique. Sur l'aluminium, les variables décisives sont le temps de contact et le contrôle de l'alcalinité plutôt que la température du bain.
Synthèse
La température d'un bain de dégraissage n'est pas un réglage autonome mais l'un des bras d'un équilibre à trois leviers. L'ordre correct est le suivant : identifier le type de souillure, choisir la plage, régler le temps de contact et la concentration en accord avec cette plage, et seulement ensuite utiliser l'action mécanique pour redescendre la température. Côté énergie, le premier poste d'investissement n'est pas le chauffage mais le couvercle et l'isolation ; sans eux, la chimie basse température ne donnera pas l'économie attendue. Chaque ligne de prétraitement que nous construisons est fabriquée autour de la plus grande pièce du client, son chauffage dimensionné à partir du volume de cuve, et livrée avec 2 ans de garantie constructeur.
Envoyez-nous votre type de souillure, votre nombre de pièces par jour et les dimensions de votre plus grande pièce — nous calculerons ensemble la température de bain, la longueur des étapes et la puissance de chauffe.