
Welche Temperatur braucht ein Entfettungsbad? Wärme, Zeit und Energie
Die Badtemperatur ist nie eine einzelne Einstellung; sie ist ein Gleichgewicht, das gemeinsam mit Kontaktzeit und Chemikalienkonzentration gefunden wird. Dieser Beitrag zeigt, wie Sie den Bereich aus der Verschmutzungsart ableiten, was Niedrigtemperatur-Chemie tatsächlich kostet und wie Deckel, Dämmung und Heizungsauslegung Ihre Jahresenergierechnung bestimmen.
 Vergrößern
Die praxistaugliche Antwort auf die Frage, welche Temperatur ein Entfettungsbad braucht, ist ein enger Bereich: 50–70 °C für konventionelle alkalische Chemie, 35–45 °C für Niedrigtemperatur-Formulierungen und 20–30 °C, also nahe Raumtemperatur, für einige Spezialprodukte. Welcher Bereich es wird, entscheidet nicht der Prospekt des Lieferanten, sondern die Art der Verschmutzung auf dem Bauteil. Bei Stahl mit Tiefziehöl oder einem Korrosionsschutzfett bedeutet ein Unterschreiten von 60 °C in der Regel Einbußen bei der Sauberkeit; ein stranggepresstes Profil mit leichtem Bearbeitungsöl bei 65 °C zu fahren, ist unmittelbar verbranntes Geld. Die Entscheidung fällt nur dann richtig aus, wenn die Temperatur gemeinsam mit Kontaktzeit und Konzentration festgelegt wird, niemals für sich allein.
Das ist der größte kontinuierliche Energieposten der Vorbehandlung. Ein Ofen zieht Last, wenn Teile ankommen; ein Entfettungsbecken wird über die gesamte Schicht heiß gehalten und in den meisten Betrieben auch außerhalb der Schicht. Deshalb schlägt eine Entscheidung über 5–10 °C Badtemperatur am Jahresende stärker durch als jede Ofeneinstellung.
Was die Temperatur im Bad tatsächlich bringt
Wärme erledigt drei Aufgaben gleichzeitig: Sie senkt die Viskosität des Öls, sodass es sich von der Oberfläche löst, sie beschleunigt die Verseifung in alkalischer Chemie und sie verbessert das Emulgiervermögen der Tenside. Die Faustregel, dass sich die Reaktionsgeschwindigkeit je 10 °C etwa verdoppelt, ist eine allgemeine Näherung, und ein Entfettungsbad verhält sich ebenso — Temperatur gegen Zeit zu tauschen ist bei den meisten Verschmutzungen also tatsächlich möglich.
Es gibt aber auch eine Obergrenze, und genau die wird in den meisten Betrieben unterschätzt:
- Verdunstungsverluste steigen nicht linear mit der Temperatur; oberhalb von etwa 70 °C wird die offene Beckenoberfläche zum dominierenden Wärme- und Wasserverlustpunkt.
- Chemischer Abbau: Manche Tenside überschreiten bei Überhitzung ihren Trübungspunkt, die Reinigungskraft sinkt also, statt zu steigen.
- Dampf und Kondensat: Nebel in der Halle, Kondenswasser am Dach, Korrosion an Gehängen und Fördertechnik.
- Aluminium und dünne Bleche: Gefahr der Überbeizung und einer stumpf werdenden Oberfläche bei hoher Temperatur.
- Die nächste Stufe: Ein zu heiß austretendes Bauteil heizt das Spülbecken auf und verschiebt dessen chemisches Gleichgewicht.
Eine höhere Temperatur bedeutet nicht automatisch mehr Sauberkeit. Ab einem bestimmten Punkt bedeutet sie nur noch höhere Kosten.
Wärme, Zeit und Konzentration: eine Balance aus drei Hebeln
Dasselbe Reinigungsergebnis lässt sich auf drei verschiedenen Wegen erreichen. Welchen Weg Sie nehmen, hängt von der baulichen Länge der Anlage und von Ihrem Energiepreis ab.
| Hebel | Was eine Erhöhung bringt | Was sie kostet | Praktische Grenze |
|---|---|---|---|
| Temperatur | Reaktions- und Emulgiergeschwindigkeit, das schnellste Ergebnis | Laufende Energiekosten, Verdunstung, Nachspeisewasser | Trübungspunkt der Chemie, Empfindlichkeit des Werkstoffs |
| Kontaktzeit | Reinigung ohne zusätzliche Energie | Längeres Becken oder langsamere Fördertechnik, also sinkender Durchsatz | Verfügbare Hallenfläche und angestrebte Teile pro Stunde |
| Konzentration | Deutlicher Gewinn bei starker Verschmutzung | Chemikalienverbrauch, Spüllast, Abwasserkosten | Spülkapazität und Einleitgrenzwerte |
| Mechanische Wirkung | Der günstigste Hebel zum Absenken der Temperatur | Pumpenenergie, Düsenwartung, Schaumrisiko | Spritzdruck und Düsenanordnung |
Die am häufigsten übersehene Zeile dieser Tabelle ist die letzte. Mechanische Wirkung — als Turbulenz, Umwälzung oder Spritzdruck — gleicht bei den meisten Verschmutzungen rund 10 °C aus, und Pumpenenergie ist günstiger als Beckenbeheizung. Wie die Chemie selbst dieses Gleichgewicht verschiebt, behandelt alkalische oder saure Entfettung gesondert, und der Zusammenhang zwischen Stufenlänge und Kontaktzeit ist Thema von Stufenlänge und Kontaktzeit in der Vorbehandlung.
Ausgangsbereiche nach Verschmutzungsart
Die folgenden Bereiche sind ein Ausgangspunkt; der endgültige Wert wird am Musterteil mit dem Wasserbruchtest bestätigt. Einen Katalogwert gibt es nicht, denn derselbe Stahl mit demselben Öl kommt trotzdem mit einer anderen Lagergeschichte an.
| Verschmutzungsart | Typische Badtemperatur | Kontaktzeit im Tauchbecken | Worauf zu achten ist |
|---|---|---|---|
| Leichtes Bearbeitungs- oder Walzöl | 40–55 °C | 3–6 Minuten | Bester Kandidat für Niedrigtemperatur-Chemie |
| Tiefzieh- und Pressöl | 55–70 °C | 5–10 Minuten | Wärme allein gegen Zeit zu tauschen reicht selten |
| Korrosionsschutzfett und Konservierung | 60–70 °C | 8–15 Minuten | Ohne Vorwaschstufe belädt sich das Hauptbad schnell |
| Schlacke und Zunder vom Laser- oder Plasmaschnitt | 50–65 °C | 5–10 Minuten | Entfetten allein genügt nicht; eine mechanische oder saure Stufe ist nötig |
| Aluminiumprofil und Gussteile | 40–60 °C | 3–8 Minuten | Gefahr der Überbeizung; Alkalitätswahl und Zeit sind entscheidend |
| Neuer Stahl, kurze Lagerzeit | 30–45 °C | 2–5 Minuten | Der realistischste Fall für echtes Kaltfahren |
Wenn ein Wert, der bei einer Charge funktioniert, bei der nächsten versagt, liegt das Problem nicht im Bad, sondern in der Lieferkette: anderes Öl, andere Lagerzeit, andere Handhabung.
Wo die Energierechnung tatsächlich entsteht
Der Energieverbrauch eines Entfettungsbeckens besteht aus zwei getrennten Posten, und ihre Verwechslung führt zur falschen Ausrüstung. Das Aufheizen ist die Energie, die ein kaltes Becken auf Arbeitstemperatur bringt; sie bestimmt Heizleistung und Schichtbeginn. Der Verlustausgleich ist die Energie, die laufend aufgewendet wird, um diese Temperatur zu halten, und er schreibt die Jahresrechnung.
| Verlustposten | Gewicht im Gesamten | Wirksamste Gegenmaßnahme |
|---|---|---|
| Verdunstung und Abstrahlung von der offenen Oberfläche | Meist der größte Posten | Deckel, Schwimmabdeckung, Absaugvolumen nicht höher als nötig |
| Wärmeleitung durch Beckenwände und -boden | Mittel | Außendämmung, Becken vom Hallenboden abgesetzt |
| Wärme, die Bauteile und Gehänge austragen | Wächst mit dem Durchsatz | Abtropfzeit, Gehängegestaltung, Wärmerückgewinnung |
| Frischwasser- und Chemikaliennachspeisung | Klein, aber laufend | Weniger Verdunstung senkt auch diesen Posten |
| Warmhalten außerhalb der Schichtzeiten | Der Posten, den die meisten Betriebe nie sehen | Abgesenkter Standby-Sollwert, zeitgesteuerter Betrieb |
Der günstigste Gewinn ist hier fast immer der Deckel. Ein offenes, ungedämmtes Becken verliert über seine freie Oberfläche mehr Wärme als über alle Wände zusammen. Die bei der Beschaffung mit dem Satz "einen Deckel rüsten wir später nach" zurückgestellte Position ist genau die, die sich im ersten Jahr bezahlt macht. Die entsprechende Rechnung auf der Ofenseite steht in Energieverbrauch des Pulverbeschichtungsofens; Vorbehandlung und Ofen sollten getrennt budgetiert werden.
Ist Niedrigtemperatur-Chemie wirklich eine Ersparnis
Meist ja, aber nicht umsonst und nicht für jeden Betrieb. Das ehrliche Bild: Ein Bad von 60 °C auf 40 °C abzusenken senkt die Wärmeverluste spürbar, reduziert Verdunstung und Nachspeisewasser und holt den Nebel aus der Halle. Dagegen steht:
- Die Konzentration steigt meist — die Chemikalienkosten gehen hoch und die Spüllast wächst mit.
- Die Schmutztoleranz sinkt. Bei starker Ölfracht sättigt sich das Bad schneller, Wechselintervalle und Abwasserkosten steigen.
- Die Kontaktzeit verlängert sich. In einer bestehenden Anlage heißt das, die Fördertechnik zu verlangsamen; in einer neuen, eine längere Stufe zu bauen. Energie, die durch weniger Durchsatz gespart wird, ist keine Ersparnis.
- Kontrolldisziplin wird zur Pflicht. Ein kalt gefahrenes Bad hat ein weit engeres Toleranzfenster, sobald Konzentrations- und pH-Überwachung nachlassen.
Die Entscheidungsregel ist einfach. Ist die Verschmutzung leicht, sind die Betriebsstunden hoch und lässt das Anlagenlayout eine längere Kontaktzeit zu, dann ist Niedrigtemperatur-Chemie sinnvoll. In einer Anlage mit schwerem Pressöl, festen Stufenlängen und ohnehin angespanntem Durchsatz ist sie es meist nicht.
Heizleistung und Aufheizzeit auslegen
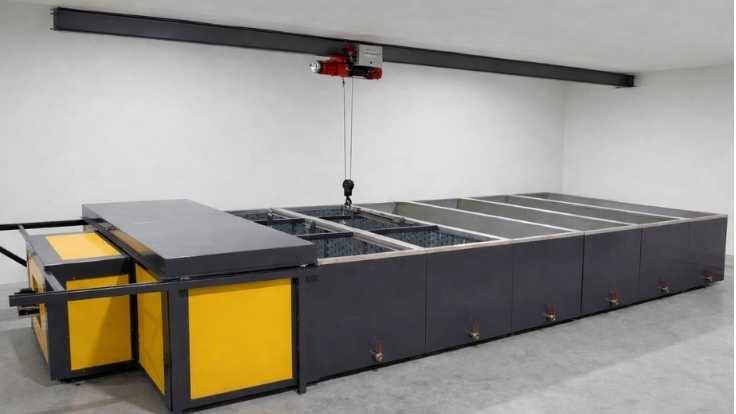
Die Heizleistung wird nicht aus dem Katalog gewählt; sie wird aus Beckenvolumen, angestrebter Temperaturerhöhung, gewünschter Aufheizzeit und dem berechneten Dauerverlust ausgelegt. Zwei Betriebe mit identischem Beckenvolumen kaufen unterschiedliche Heizungen, weil einer von ihnen dreißig Minuten nach dem Einschalten produktionsbereit sein will. In den Becken der Tauch-Vorbehandlungsanlage, die wir bauen, werden Entfettung, Phosphatierung, Passivierung und Trocknung jeweils um das größte Bauteil des Kunden herum dimensioniert, und die Heizleistung folgt aus diesem Volumen.
Eine unterdimensionierte Heizung kostet Sie im Kalender statt auf der Rechnung: Die Schicht beginnt spät, die ersten Bauteile durchlaufen ein Bad unterhalb der Zieltemperatur, und das Haftungsproblem, das man später der Beschichtungskabine anlastet, entsteht in Wahrheit hier. Eine überdimensionierte Heizung ist schlicht totes Kapital und ungenutzte Anschlussleistung.
Bei Spritzanlagen in Tunnelbauweise verschiebt sich das Gleichgewicht. Die mechanische Wirkung ist hoch, dieselbe Sauberkeit gelingt also bei niedrigerer Temperatur — aber jede Stufe bringt ihre eigene Pumpe und ihre eigene Beheizung mit. In einer Pulverbeschichtungsanlage in Tunnelbauweise mit 3–7 Stufen ist die Fördergeschwindigkeit über 1–6 m/min einstellbar, die Kontaktzeit verschiebt sich also mit der Bandgeschwindigkeit; die Temperaturentscheidung lässt sich davon nicht trennen.
Häufig gestellte Fragen
Welche Temperatur braucht ein Entfettungsbad?
Die Verschmutzung entscheidet. Leichtes Bearbeitungsöl liegt bei 40–55 °C, Tiefziehöl und Korrosionsschutzfett bei 55–70 °C, und eigens formulierte Niedrigtemperatur-Produkte bei 30–45 °C. Der genaue Wert wird innerhalb dieses Bereichs mit einem Wasserbruchtest am Musterteil gefunden: Läuft das Wasser als geschlossener Film über die Oberfläche, tut das Bad seine Arbeit; perlt es ab, fehlt es an Temperatur, Zeit oder Konzentration.
Was verliere ich, wenn ich das Bad um 10 °C absenke?
Rechnen Sie damit, dass sich die Reaktionsgeschwindigkeit etwa halbiert. Es gibt drei Wege zum Ausgleich: die Kontaktzeit verlängern, die Konzentration erhöhen oder die mechanische Wirkung verstärken. Die Temperatur ohne eine dieser Maßnahmen zu senken, verschlechtert die Reinigung unsichtbar, und Sie sehen das Ergebnis nicht in der Kabine, sondern einige Monate später in einer Korrosionsreklamation aus dem Feld.
Woran erkenne ich, dass das Bad gewechselt werden muss?
An der Schmutzfracht, nicht an der Temperatur. Freies Öl auf der Oberfläche, ein Wasserbruchtest, der trotz korrekt gemessener Konzentration versagt, und Flecken nach dem Spülen sind die entscheidenden Anzeichen. Ist ein Bad einmal gesättigt, erkauft eine höhere Temperatur nur eine kurze Illusion und keine echte Reinigung. Ein Ölabscheider oder eine Vorwaschstufe ist der dauerhafte Weg, die Badstandzeit zu verlängern.
Soll ich das Bad über das Wochenende vollständig abkühlen lassen?
In den meisten Betrieben nein. Ein großes Becken, das ganz auskühlt, braucht Stunden zur Erholung und frisst die erste Schicht. Üblich ist eine abgesenkte Standby-Temperatur über das Wochenende mit zeitgesteuertem Aufheizen vor Schichtbeginn. Die Klärung ist unkompliziert: Vergleichen Sie die im Standby verlorene Energie mit der Energie eines vollständigen Wiederaufheizens. Bei einem gedämmten, abgedeckten Becken gewinnt fast immer das Warmhalten.
Funktioniert Niedrigtemperatur-Chemie auch bei Aluminiumprofil?
In der Regel gut, denn die Verschmutzungen auf stranggepresstem Profil sind meist leicht, und die Gefahr der Überbeizung sinkt bei niedrigerer Temperatur ohnehin. Die Formulierung muss vom Chemielieferanten dennoch schriftlich als aluminiumgeeignet bestätigt werden. Bei Aluminium sind Kontaktzeit und Alkalitätskontrolle die entscheidenden Größen, nicht die Badtemperatur.
Zusammenfassung
Die Temperatur im Entfettungsbad ist keine eigenständige Einstellung, sondern ein Arm eines Gleichgewichts aus drei Hebeln. Die richtige Reihenfolge lautet: Verschmutzungsart bestimmen, Bereich wählen, Kontaktzeit und Konzentration auf diesen Bereich abstimmen und erst dann die mechanische Wirkung nutzen, um die Temperatur wieder abzusenken. Auf der Energieseite ist der erste Kapitalposten nicht die Heizung, sondern Deckel und Dämmung; ohne diese liefert Niedrigtemperatur-Chemie nicht die erwartete Ersparnis. Jede Vorbehandlungsanlage, die wir bauen, wird um das größte Bauteil des Kunden herum gefertigt, ihre Heizleistung aus dem Beckenvolumen ausgelegt und mit 2 Jahren Herstellergarantie geliefert.
Senden Sie uns Ihre Verschmutzungsart, Ihre Teilezahl pro Tag und die Maße Ihres größten Bauteils — wir berechnen Badtemperatur, Stufenlänge und Heizleistung gemeinsam.