
المعالجة المسبقة: 3 مراحل أم 7؟
عدد المراحل لا تحدّده ميزانيتك، بل درجة اتساخ القطعة عند وصولها والمدة التي يجب أن يصمد فيها الطلاء. ما الأحواض داخل المعالجة المسبقة بـ 3 و5 و7 مراحل، وأي قطعة تناسب أيّها، وما ثمن كل مرحلة تتخطاها لاحقًا.
 تكبير
عدد المراحل لا يأتي من ميزانيتك. بل يأتي من درجة اتساخ القطعة عند وصولها والمدة التي يجب أن يصمد فيها الطلاء. خطوطنا النفقية تُبنى بـ 3 إلى 7 مراحل معالجة مسبقة. والطرفان يبدوان هكذا: 3 مراحل تعني إزالة شحوم + شطف + تجفيف؛ وهي كافية عندما يصل الصلب نظيفًا أصلًا، وتبقى القطعة داخل المبنى، ويكون الطلاء تزيينيًا. أما 7 مراحل فهي التسلسل الكامل — إزالة شحوم، شطف مزدوج، فوسفات، تخميل، شطف بماء منزوع الأملاح، وتجفيف؛ وهي لازمة لقطعة ستقف في الخارج وتلتقي بالرطوبة والملح وتحمل ضمانًا طويلًا.
وهنا أيضًا يقع أشهر خطأ في المواقع: تقليص المعالجة المسبقة لتمويل فرن أكبر. إذا لم يلتحم الطلاء بالسطح فلن ينقذه الفرن. الفرن يعالج طلاءً التحم؛ أما الطلاء الذي لم يلتحم فيتنفّط ببساطة وهو في حالة معالجة مثالية. وفاتورة المعالجة المسبقة الناقصة لا تصل في اليوم الأول — بل تصل في الشهر السادس، عند الحافة التي ينفصل عندها الطلاء.
3 و5 و7 مراحل — ما الأحواض التي بداخلها
| المراحل | الأحواض المشمولة | تناسب | الاستعمال النموذجي |
|---|---|---|---|
| 3 مراحل | إزالة شحوم ← شطف ← تجفيف | قطع صاج تصل نظيفة وخفيفة التزييت وتبقى داخل المبنى | هياكل أثاث، أرفف، مكوّنات داخلية، سلع تزيينية |
| 5 مراحل | إزالة شحوم ← شطف ← فوسفات ← شطف ← تجفيف | قطع خارجة من التشغيل الآلي، مزيّتة، يُتوقّع لها عمر خدمة متوسط | أجسام ماكينات، خزائن، إنتاج سلسلي بنمط الأجهزة المنزلية |
| 7 مراحل | إزالة شحوم ← شطف ← شطف ← فوسفات ← تخميل ← شطف بماء منزوع الأملاح ← تجفيف | قطع خارجية، بيئات رطبة أو مالحة، ضمان طويل | مقاطع ألمنيوم، عناصر واجهات، آلات زراعية وإنشائية، أعمدة ودرابزين |
توجد أيضًا ترتيبات بأربع وستّ مراحل؛ والمرحلة الإضافية عادةً شطفة ثانية أو حوض حمض منفصل. ولأننا نبني الخط حول قطعتك، فعدد المراحل لا يُنتقى من كتالوج أبدًا — بل يُحسب من قطعتك مع هدفك في عمر الطلاء.
ماذا تفعل كل مرحلة، وماذا يحدث إذا تخطّيتها
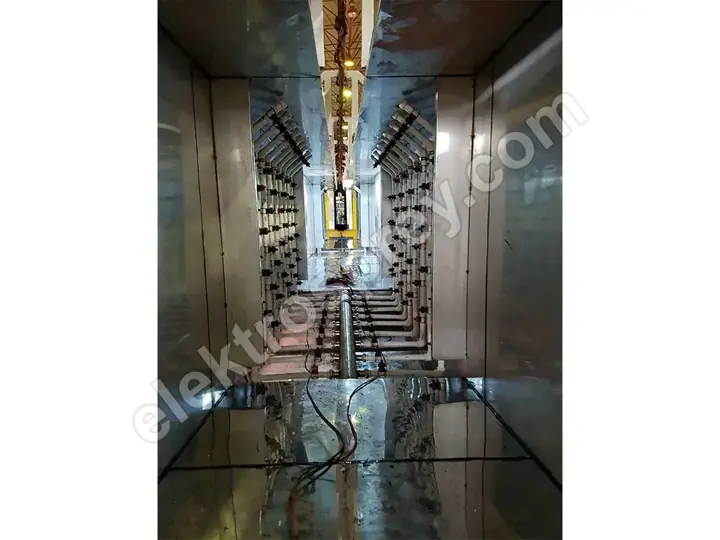
| المرحلة | الوظيفة | إذا تُخطّيت |
|---|---|---|
| إزالة الشحوم | تزيل عن السطح زيت الكبس والتشغيل وبصمات الأصابع وسائل القطع | الطلاء يستقر فوق الزيت: فوّهات، ضعف تماسك، تقشّر عند أول صدمة |
| الشطف | يحمل كيمياء الحوض السابق بعيدًا عن السطح | انتقال الكيماويات يلوّث الحوض التالي ويقصّر عمره؛ وبقع وعلامات بيضاء عند التجفيف |
| الفسفتة | تبني طبقة تحويل دقيقة التبلور يرتبط بها الطلاء كيميائيًا | الطلاء يتماسك ميكانيكيًا فقط؛ تهبط مقاومة التآكل بحدّة ويزحف الصدأ تحت الطبقة من أي خدش |
| التخميل | يسدّ مسام طبقة الفوسفات ويثبّتها | تبقى طبقة الفوسفات مفتوحة؛ وفي الأجواء الرطبة يبدأ التآكل تحتها |
| الشطف بماء منزوع الأملاح (DI) | غسل نهائي لا يترك خلفه أملاحًا ذائبة ولا معادن | المعادن التي يخلّفها تجفيف ماء الشبكة تكوّن مواضع أيونية تحت الطبقة: تنفّط وتآكل عند الحواف |
| التجفيف | يُدخل القطعة إلى كابينة الطلاء جافة تمامًا | المسحوق يتكتّل على السطح الرطب ولا يستوي؛ وتظهر فقاعات بخار وثقوب إبرية في الفرن |
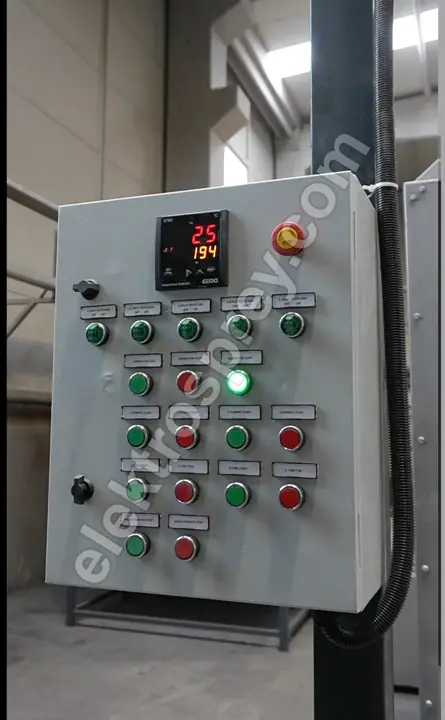
يقول الجدول شيئًا واحدًا: المراحل لا تحلّ إحداها محل الأخرى. لا يمكنك تعويض غياب الفسفتة بكيمياء أفضل، ولا تعويض شطفة ناقصة بزمن مكوث أطول. كل مرحلة تؤدي عملًا مختلفًا.
خط غمر أم نفق رشّاش؟

القرار الثاني، وهو بأهمية عدد المراحل، هو كيف تدخل القطعة إلى الأحواض.
| خط الغمر | النفق الرشّاش | |
|---|---|---|
| الطريقة | تُنزَّل القطعة إلى الحوض في سلّة أو على حمّالة وتمكث فيه | تسير القطعة على الناقل بينما ترشّها الفوّهات |
| الأشكال المعقّدة | قوي — المقاطع الصندوقية والتجاويف الداخلية والقطع المثقّبة تبتلّ بالكامل | ضعيف — الكيمياء لا تصل إلى أسطح لا تراها الفوّهات |
| الطاقة الإنتاجية | عملية بالدفعات، إنتاجية بالساعة محدودة | تدفّق مستمر، يناسب خطوط 500–5.000 قطعة/ساعة |
| المساحة | أكثر تراصًّا إجمالًا، لكن كل حوض يحتاج حجمًا | يحتاج نفقًا طويلًا؛ يكلّفك أمتارًا في التخطيط |
| الفعل الكيميائي | يعمل عبر زمن المكوث، بفعل ميكانيكي ضئيل | ضغط الرشّ يضيف تنظيفًا ميكانيكيًا |
| استهلاك الماء والكيماويات | ملء ابتدائي كبير، ودوران بطيء | دوران مستمر، وخسائر أعلى بالتسرّب والتبخّر |
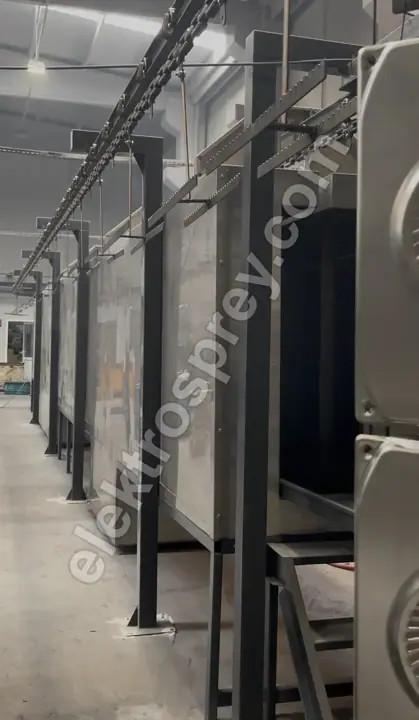
قاعدة عملية: الشكل المعقّد يرجّح الغمر، والحجم الكبير يرجّح النفق. فللقطع ذات التجاويف الداخلية والمقاطع الأنبوبية والصندوقية أو الثقوب التي يجب أن تعبرها الكيمياء، يكون خط المعالجة السطحية بالغمر هو الخيار الصحيح. وحيث تمرّ آلاف القطع المتماثلة في تدفّق مستقيم، يكون النفق الرشّاش داخل خط الطلاء بالمسحوق النفقي أكفأ. وبعض المنشآت تركّب الاثنين: القطع السلسلية عبر النفق، والأشكال الصعبة عبر خط الغمر.
مقاومة الرذاذ الملحي مقابل عدد المراحل
اختبار الرذاذ الملحي يقيس كم ساعة يصمد الطلاء في ضباب ملحي. ولنكن صريحين هنا: لا تثق بمن يعطيك رقم ساعات دقيقًا، لأن النتيجة لا تتوقف على عدد المراحل وحده بل على الكيمياء المستعملة والمعدن الأساس وجودة المسحوق وسماكة الطبقة والمختبر الذي يجري الاختبار.
ما يمكن قوله هو الاتجاه: المقاومة ترتفع كلما أُضيفت مراحل، وارتفاعها ليس خطيًا — بل يأتي على قفزات.
| المعالجة المسبقة | اتجاه المقاومة | السبب |
|---|---|---|
| 3 مراحل (إزالة شحوم فقط) | الأدنى | لا طبقة تحويل؛ الطلاء يتماسك ميكانيكيًا |
| 5 مراحل (مع الفوسفات) | قفزة واضحة | بلورات الفوسفات تمنح الطلاء سطح ارتباط كيميائي |
| 7 مراحل (تخميل + شطف DI) | الأعلى | الطبقة مسدودة ولا تبقى على السطح بقايا أيونية |
أكبر قفزة تحدث عند دخول الفسفتة. والقفزة الثانية تأتي من ثنائي التخميل + الشطف بالماء منزوع الأملاح. فإذا كانت الميزانية ضيّقة، فالترتيب الصحيح هو: أضف الفسفتة أولًا، ثم حوّل الشطفة الأخيرة إلى ماء منزوع الأملاح.
تكلفة إضافة المراحل: ماء وصرف وتشغيل
إضافة المراحل ليست مجانية، ولا فائدة من إخفاء ذلك:
- يرتفع استهلاك الماء. كل شطفة مجرى ماء منفصل. والخط بـ 7 مراحل فيه ثلاث نقاط شطف، إحداها بماء منزوع الأملاح — وإنتاج هذا الماء يحتاج وحدة معالجة خاصة به (راتنج أو تناضح عكسي).
- يرتفع حمل مياه الصرف. أحواض الفوسفات والحمض تتطلب معالجة. وخط الفسفتة يحمل التزامًا مختلفًا عن خط بإزالة شحوم فقط من حيث محطة المعالجة وتصريح التصريف. وهذا بند استثماري منفصل في خطة منشأتك.
- ترتفع تكلفة الكيماويات والتحاليل. لكل حوض تركيز ودرجة حموضة وحرارة تُقاس وفق جدول. ومراحل أكثر تعني بارامترات أكثر تُتابَع، أي وقت شخص.
- يرتفع حمل التسخين. أحواض إزالة الشحوم والفوسفات تعمل ساخنة. وأحواض أكثر تعني حجمًا أكبر للتسخين ووقودًا أكثر يُحرق.
- يطول الخط. كل مرحلة أمتار في النفق وحوض في خط الغمر. وهذه الأمتار يجب تخصيصها في تخطيطك من البداية — فحشر مرحلة لاحقًا غير ممكن عادةً.
وللسبب نفسه، فقول «لنبنِ 7 مراحل احتياطًا» ليس قرارًا سليمًا أيضًا. تشغيل خط بـ 7 مراحل لمنتج تزييني داخلي يهدر الماء والكيماويات والحرارة والعمالة كل يوم.
كيف يُتّخذ القرار
أجب عن ثلاثة أسئلة بالترتيب:
- كيف تصل القطعة؟ مزيّتة من التشغيل الآلي، مغطّاة بشحم القوالب من المكبس، مغبّرة من التخزين، أم صاج نظيف؟
- أين ستعيش القطعة؟ داخل المبنى، على واجهة، في بيئة ساحلية أو مالحة، معرّضة لأبخرة كيميائية؟
- ما الضمان الذي ستمنحه؟ هل تَعِد عميلك بسنتين أم بعشر؟ هذا الجواب يخاطب التخميل والشطف بالماء منزوع الأملاح مباشرة.
أكثر الأجوبة الثلاثة تطلّبًا هو الذي يحدّد عدد مراحلك. ثم يجب التوفيق بين تلك المراحل وطاقة الخط الإنتاجية: أزمنة المكوث في الأحواض تحدّ سرعة الناقل، وسرعة الناقل تحدّ قطعك في الساعة. وقد شرحنا هذا الحساب خطوةً خطوة في حساب الطاقة الإنتاجية لخط الطلاء بالمسحوق. وللصورة الاستثمارية الكاملة، يغطّي تكلفة إنشاء خط الطلاء بالمسحوق ودليلنا الرئيسي كيف يُنشأ خط الطلاء بالمسحوق الخطوات التالية.
أسئلة متكررة
هل تكفي المعالجة المسبقة بـ 3 مراحل؟
تكفي عندما تصل القطعة نظيفة وتبقى داخل المبنى ولا يُتوقّع أن تعمّر عقودًا. وهي شائعة الاستعمال في هياكل الأثاث والمكوّنات الداخلية وأنظمة الأرفف. أما أي قطعة ستقف في الخارج أو تلتقي بالرطوبة والملح فـ 3 مراحل لا تكفيها؛ وغياب طبقة التحويل يُظهر نفسه خلال السنة الأولى.
هل يلتصق الطلاء بالمسحوق دون فسفتة؟
فيزيائيًا نعم، وكيميائيًا لا. على سطح غير مفسفت يتماسك الطلاء ميكانيكيًا فقط، ومقاومته للصدم والخدش والرطوبة منخفضة. وما إن يظهر خدش حتى يسير التآكل تحت الطبقة من تلك النقطة. والفسفتة هي المرحلة الوحيدة التي تعطي أكبر قفزة متانة في المعالجة المسبقة.
هل الماء منزوع الأملاح ضروري؟
في الشطفة الأخيرة هو ضروري إذا كان على الطلاء أن يعمّر. ماء الشبكة يترك خلفه الكالسيوم والمغنيسيوم والكلوريد عند التجفيف، وتكوّن هذه البقايا مواضع أيونية جاذبة للرطوبة تحت طبقة الطلاء فتبدأ التنفّط. أما في الأعمال الداخلية قصيرة العمر فالشطفة الأخيرة بماء الشبكة مقبولة.
هل خط الغمر أفضل من النفق؟
لا يوجد «أفضل» واحد؛ الأمر يتوقف على القطعة. فللمقاطع الصندوقية والأنابيب والقطع ذات التجاويف أو الثقوب الداخلية يتفوّق خط الغمر لأنه يحمل الكيمياء إلى كل سطح. وللأحجام الكبيرة من الشكل نفسه يتفوّق النفق الرشّاش لأنه يعطي تدفّقًا مستمرًا وطاقة إنتاجية بالساعة. والقرار يقع على ميزان الشكل مع الكمية.
هل يمكن إضافة مراحل لاحقًا؟
يمكن، إذا رُوعيت هذه الإمكانية عند بناء الخط: موضع وحدة فارغ في النفق، ومساحة حوض في خط الغمر، ومتّسع في البنية التحتية للكيماويات ومياه الصرف. أما إذا خُطِّط التخطيط ضيّقًا فإضافة مرحلة لاحقًا تعني عادةً إعادة ترتيب الخط. وحتى لو كنت تبني 3 مراحل اليوم، ننصحك بحجز مساحة النمو إلى 5.
هل أقلّص المعالجة المسبقة لأستثمر في الفرن؟
لا. هذا أشهر الأخطاء وأغلاها. الفرن يعالج طلاءً التحم بالسطح؛ أما الطلاء الذي لم يلتحم فيتنفّط ببساطة وهو في حالة معالجة مثالية. وإذا كانت المعالجة المسبقة ناقصة فلن ينقذ النتيجة أكثر أفران العالم تجانسًا. ومع ميزانية محدودة يكون الترتيب الصحيح: عدد المراحل الصحيح أولًا، ثم طاقة الفرن ثانيًا.
الخلاصة
ثلاث مراحل للقطع التي تصل نظيفة وتبقى داخل المبنى؛ وسبع للقطع التي ستقف في الخارج تحت ضمان طويل. والفرق بينهما هو الفسفتة والتخميل والشطف بالماء منزوع الأملاح — وهذه الثلاث تعطي أكبر قفزات المتانة. وفي المقابل يرتفع استهلاك الماء والتزامات معالجة الصرف والتحاليل الكيميائية والمساحة الأرضية. وعدد المراحل الصحيح هو حيث تلتقي درجة اتساخ قطعتك بهدفك في عمر الطلاء.
أخبرنا ما قطعتك وكيف تتّسخ وأين ستُستعمل — نحسب عدد المراحل ونوع الخط ونقدّم سعره.