
Custo de uma Instalação de Pintura a Pó: As Rubricas Que Ninguém Refere
O custo de uma instalação de pintura eletrostática a pó não é o preço das máquinas. A potência do transformador, o ramal de gás, a chaminé, o pavimento e o ar comprimido ficam de fora do orçamento, e é por isso que a maioria dos investimentos derrapa nos primeiros três meses. Esta é a lista completa das rubricas a conhecer antes de pedir orçamento.
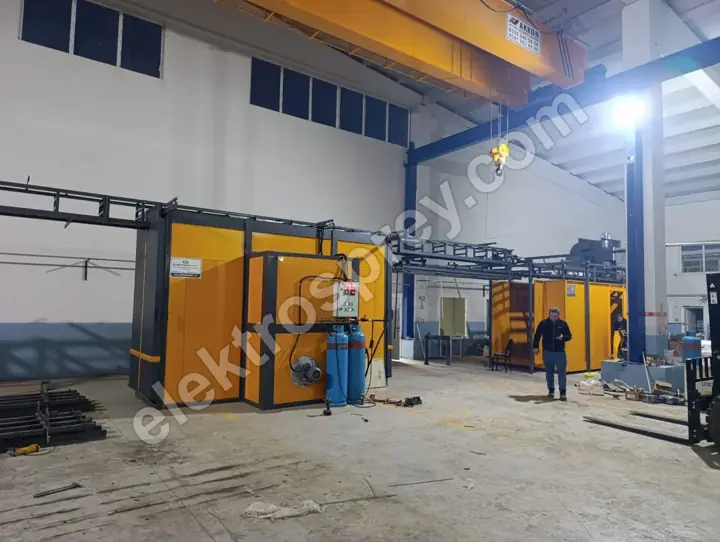
 Ampliar
Quase toda a gente que planeia uma instalação de pintura eletrostática a pó começa pela mesma pergunta: "Quanto custa o forno, quanto custa a cabine?" A pergunta não está errada, mas está incompleta. Fabricamos estas máquinas há vinte e cinco anos e o que vemos é sempre o mesmo: o que rebenta o orçamento não é o preço da máquina, é tudo o que está à volta da máquina.
Uma instalação não fica montada quando o equipamento chega à obra. Fica montada quando há energia ligada e a primeira peça sai do forno. Entre esses dois momentos estão o transformador, o contrato de gás, a chaminé, o pavimento, a rede de ar e a licença de laboração. Este artigo é a lista completa dessa distância.
O custo divide-se em três blocos
Não é possível orçamentar bem sem separar o investimento em três blocos:
- Equipamento — forno, cabine, pré-tratamento, transportador, pistola.
- Infraestrutura — energia, gás, ar, água, resíduos, pavimento, chaminé. Tudo o que tem de ser feito ao edifício para que o equipamento funcione.
- Exploração — energia, químicos, pó, filtros, mão de obra. O que paga todos os meses depois de o investimento estar concluído.
Os orçamentos cobrem normalmente apenas o primeiro bloco. O segundo bloco fica a cargo do cliente e raramente é referido de antemão. O terceiro bloco determina o seu retorno: compre uma máquina barata com custos de exploração caros e o investimento parece rentável no papel e perde dinheiro na fábrica.
1. O bloco do equipamento
Uma linha de pintura a pó tem quatro partes essenciais. Seja qual for a escala, estas quatro existem:
Pré-tratamento. A tinta não adere a uma superfície com óleo, ferrugem ou pó. O defeito aparece depois do forno e, nessa altura, a peça é retrabalhada — por isso, poupar no pré-tratamento é a poupança mais cara que existe. As nossas linhas de imersão fazem desengorduramento, fosfatação, passivação e secagem em sequência; nas nossas instalações de túnel o pré-tratamento é construído com 3 a 7 estágios. O número de estágios é definido pelo grau de contaminação das peças e pela resistência à corrosão exigida.
Cabine. Onde o pó é controlado e recuperado. Nas nossas cabines de pintura com filtro a recuperação de pó é de 95% e mais, com uma eficiência de filtro de cartucho de 99.9%+. Esse número é um custo directo de material: o pó que não é recuperado vai para desperdício. As cabines são construídas para 2 a 12 pistolas e a velocidade interior do ar mantém-se entre 0.5 e 0.8 m/s — a gama que impede o pó de sair da cabine sem o aspirar antes de chegar à peça.
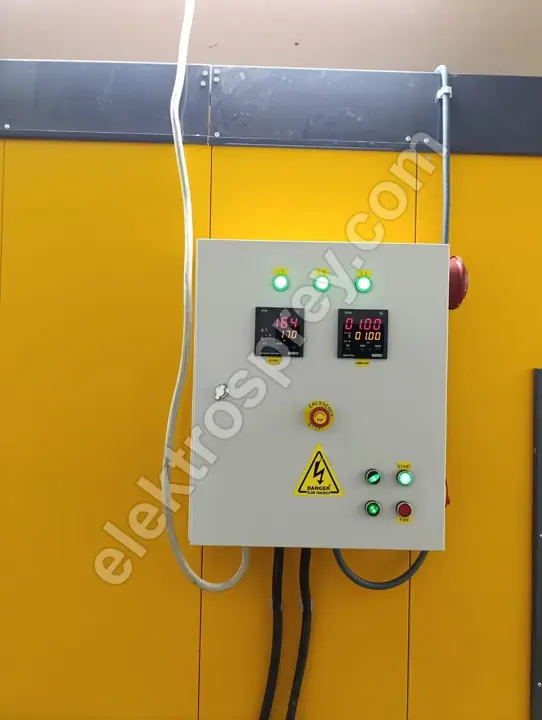
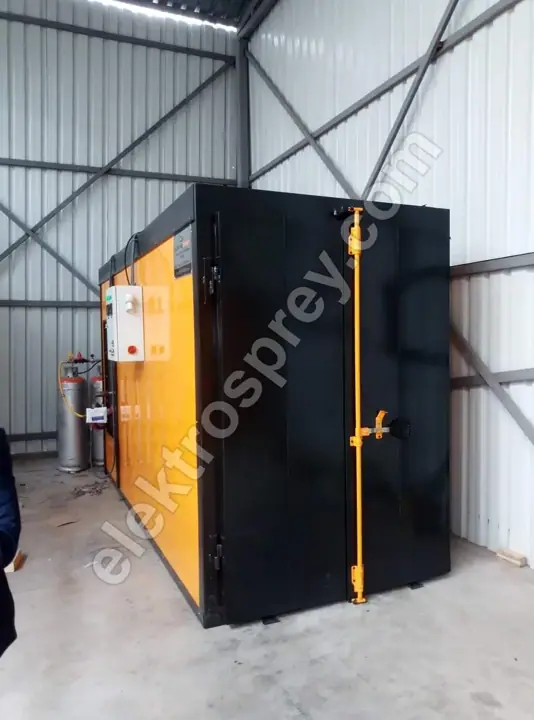
Forno. Onde acontece a polimerização. Os nossos fornos elétricos tipo caixa trabalham entre 80 e 250 °C, mantêm uma uniformidade de ±3 °C com controlo PID e guardam 16 perfis de polimerização. Os nossos fornos a gás com carga superior são construídos para 140–220 °C a 50,000–500,000 kcal/h, com um tempo de aquecimento de 35–45 minutos.
Transporte. Como a peça percorre a linha. Numa instalação de túnel a velocidade do transportador é regulável entre 1 e 6 m/min, e essa velocidade define directamente a capacidade.
As dimensões destes quatro elementos resultam da maior peça que vai pintar. Não se escolhem de um catálogo; o cliente dá a dimensão e o sistema é calculado à volta dela.
2. O bloco da infraestrutura — a parte que falta ao orçamento
As rubricas abaixo raramente aparecem num orçamento de instalação, mas sem elas a instalação não funciona.
Potência elétrica e transformador. Os nossos fornos elétricos são construídos entre 3 kW e 150 kW. Se o seu contrato de fornecimento actual não cobrir essa carga, precisa de um transformador e de aparelhagem de corte — uma rubrica que por vezes custa mais do que o próprio forno. Saiba qual é a sua potência contratada antes de pedir orçamento.
Contrato de gás e tubagem. Se escolher um forno a gás, o contrato, o contador, o regulador de pressão e a tubagem interna são um processo à parte, e o tempo entre o pedido e o gás disponível é normalmente mais longo do que o prazo de fabrico da máquina. Inicie o pedido na mesma semana em que encomenda a máquina.
Chaminé e ventilação. Extracção da cabine, chaminé do forno e ventilação geral da oficina. Onde há circulação forçada de ar, deixar isto de fora significa que a qualidade do ar e os valores de medição passam a ser um problema no momento em que a linha arranca.
Ar comprimido. Uma pistola de pó precisa de ar seco e limpo. Um compressor por si só não chega — secador e filtros são obrigatórios. A humidade no ar volta como defeito de superfície, e a causa costuma ser procurada na máquina quando está na rede de ar.
Pavimento. Capacidade de carga para os apoios do transportador, para as cargas dos tanques e para o peso do forno. Se uma linha de imersão exigir uma fossa para tanques, isso é um trabalho de construção civil à parte.
Água e resíduos. Uma linha de pré-tratamento consome água e produz efluentes. As licenças de descarga, o tratamento ou um contrato de recolha variam conforme a região; esta rubrica pertence à licença de laboração e não ao investimento e, quando é ignorada, a instalação fica pronta à espera.
Incêndio e segurança. Se for usar tinta líquida à base de solvente, a cabine é avaliada ao abrigo da ATEX; as nossas cabines de cortina de água enquadram-se na ATEX Zona 2, com pavimento em grelha antiestática. As nossas cabines de pó são fabricadas sob CE e ATEX.
3. O bloco de exploração — é este que determina o seu retorno
Em quantos meses o investimento se paga é definido pela tabela de custos mensais, não pelo preço da máquina:
- Energia. Um forno a gás poupa 30–40% face ao equivalente elétrico. Mas a proporção não é fixa: depende dos preços locais do gás e da eletricidade e das suas horas de laboração diárias. Quanto mais tempo trabalhar, maior é a vantagem do gás; numa oficina que trabalha duas ou três horas por dia, a infraestrutura de gás pode nunca se pagar.
- Pó. É a taxa de recuperação que decide. Ao fim de alguns anos, a diferença entre uma cabine com 95% de recuperação e uma montagem sem recuperação ultrapassa o preço da cabine.
- Químicos. Depende do número de tanques e do tempo de ciclo da linha de pré-tratamento.
- Filtros. Vida do cartucho e frequência de substituição. A limpeza automática por jacto de ar pulsado prolonga a vida do filtro e elimina a necessidade de parar a linha e retirar filtros.
- Mão de obra. Um operador por pistola numa linha manual; supervisão numa automática.
Capacidade: o número que define realmente o orçamento
A resposta a "quanto vai custar?" está escondida na sua resposta a "quantos m² por dia vai pintar?" O tamanho da instalação vem daí.
As nossas instalações de túnel são configuradas para 500–5,000 peças por hora. A capacidade real depende de três coisas: dimensão da peça, espaçamento dos ganchos e velocidade do transportador. Altere essas três e a mesma linha entrega o dobro da diferença de produção.
Um aviso prático: capacidade teórica e capacidade real não são a mesma coisa. Descontadas as mudanças de cor, o aquecimento no arranque do turno, as avarias e as paragens de manutenção, a produção real é mais baixa. O investidor que orçamenta pela capacidade teórica sobrestima a receita mensal.
Na pintura de perfis de alumínio, a mudança de cor torna-se crítica; nas nossas linhas em U a mudança de cor demora menos de 20 minutos. Numa produção com mudanças de cor frequentes, esse tempo é capacidade.
Perguntas a fazer ao comparar orçamentos
A diferença de preço entre dois orçamentos é normalmente uma diferença de âmbito. Antes de comparar, pergunte:
- Qual é a medida interior do forno e para que peça foi calculada? Feito à medida ou medida de catálogo?
- Qual é a espessura e o material do isolamento? Os nossos fornos têm corpo interior em inox AISI 304 e isolamento de 10 cm de lã mineral. Um forno que poupa no isolamento devolve a diferença pela factura de energia no primeiro ano.
- Qual é a uniformidade de temperatura? Dois fornos podem indicar a mesma gama de temperatura e ter uniformidades diferentes; ±3 °C e ±15 °C não são o mesmo produto.
- Qual é a taxa de recuperação da cabine e a eficiência do filtro?
- Quantos estágios de pré-tratamento e que química? Com crómio ou sem crómio — se exporta, são as regulamentações do mercado de destino que decidem.
- Qual é o sistema de controlo? PID ou um simples termóstato? Existe memória de perfis de polimerização?
- Que potência elétrica e que capacidade de gás são necessárias? A sua infraestrutura actual cobre isso?
- A instalação e o arranque estão incluídos? Quem trata do transporte, da grua e da mão de obra de montagem?
- Que certificações? CE, ATEX, normas aplicáveis.
- Qual é o prazo e o âmbito da garantia? Os nossos produtos têm 2 anos de garantia do fabricante.
- Com que rapidez chegam peças de reserva e assistência? Numa linha importada, uma paragem que com um fabricante local se resolve num dia pode demorar uma semana.
- Pode ser ampliada mais tarde? Começar em semi-automático e acrescentar automação é a forma mais comum de repartir o investimento inicial.
Em segunda mão ou novo?
Uma parte significativa das pesquisas neste sector acaba em anúncios de equipamento usado. Um forno usado pode fazer sentido — mas os pontos a verificar são fixos: se o isolamento se degradou, se a distribuição de calor continua uniforme, se ainda há peças de reserva para o sistema de controlo e se o forno tem a medida interior certa para a sua peça.
Na prática, a última é o erro mais frequente: o forno barato não serve para a peça, a linha acaba por ser construída à volta dele e a instalação trabalha com a dimensão errada durante toda a sua vida. Uma poupança na máquina transforma-se numa perda permanente de capacidade.
Perguntas frequentes
De quanto espaço precisa uma instalação de pintura a pó?
O espaço é definido pelo comprimento da peça e pelo tipo de linha escolhido, não por um valor abstracto de área. Uma oficina construída à volta de um forno tipo caixa cabe num único vão, ao passo que uma linha de túnel com transportador precisa de um percurso ininterrupto onde o pré-tratamento, a secagem, a cabine e o forno se sucedem. Uma linha aérea em U concentra a carga e a descarga na mesma zona, o que reduz a ocupação de pavimento para peças compridas.
É mais económico um forno elétrico ou a gás?
Um forno a gás poupa 30–40% de energia face a um elétrico, mas, se não houver infraestrutura de gás, acrescentam-se os custos de contrato e de tubagem. Se as suas horas de laboração diárias forem longas, o gás faz sentido; se forem curtas e irregulares, faz sentido o elétrico. A decisão toma-se calculando em conjunto o preço unitário da energia e as horas de laboração diárias.
Pode fazer-se pintura a pó sem linha de pré-tratamento?
Tecnicamente o pó sai da pistola e agarra-se à superfície, mas não adere numa peça oleosa ou enferrujada. O defeito aparece depois do forno e a peça é retrabalhada. O pré-tratamento não é um passo que se possa saltar; é o passo onde a qualidade se decide.
Que temperatura deve atingir um forno de pintura a pó?
A temperatura de polimerização é definida pela ficha técnica do pó que utiliza, não pelo forno. A função do forno é manter esse valor de forma estável. Os nossos fornos tipo caixa trabalham entre 80 e 250 °C com uma uniformidade de ±3 °C.
Quanto tempo demora a montagem de uma instalação?
Como cada instalação é feita à medida, o calendário depende do projecto e a data exacta é indicada no orçamento. Na prática, o caminho crítico não costuma ser o fabrico da máquina, mas processos de infraestrutura como o contrato de gás e o reforço da potência elétrica; estes têm de ser iniciados ao mesmo tempo que a encomenda da máquina.
Resumo
O custo de uma instalação de pintura a pó não é um número único; é a soma de três blocos. O bloco do equipamento fica resolvido pelo orçamento, o bloco da infraestrutura depende do seu edifício e o bloco de exploração decide o seu retorno. Ao comparar orçamentos, leia o âmbito por baixo do preço: dois fornos podem indicar a mesma gama de temperatura e diferir no isolamento, na uniformidade e no sistema de controlo.
Diga-nos as suas dimensões, o seu objectivo de produção diária e a peça que vai pintar — calculamos que sistema serve e orçamentamos.