
Porszóró üzem költsége: a tételek, amelyekről senki nem beszél
Egy porszóró üzem költsége nem a gépek ára. A transzformátor-teljesítmény, a gázbekötés, a kémény, a padló és a sűrített levegő kimarad a költségvetésből, ezért csúszik túl a beruházások többsége már az első három hónapban. Itt a teljes lista, amelyet ismerni kell, mielőtt ajánlatot kér.
 Nagyítás
Aki porszóró üzemet tervez, szinte mindig ugyanazzal a kérdéssel kezdi: „Mennyibe kerül a kemence, mennyibe a festőkabin?" A kérdés nem rossz, csak hiányos. Huszonöt éve gyártjuk ezeket a gépeket, és amit látunk, az következetes: nem a gép ára borítja fel a költségvetést, hanem minden, ami a gép körül van.
Egy üzem nem akkor épül meg, amikor a berendezés megérkezik a telephelyre. Akkor épül meg, amikor rákötik az energiát, és az első darab kijön a kemencéből. A két pillanat között ott van a transzformátor, a gázszolgáltatási szerződés, a kémény, a padló, a légvezeték és a működési engedély. Ez a cikk ennek a távolságnak a teljes listája.
A költség három blokkban jelentkezik
A beruházás három blokkra bontása nélkül nem lehet rendesen költségvetést készíteni:
- Berendezés — kemence, festőkabin, előkezelés, szállítószalag, szórópisztoly.
- Infrastruktúra — energia, gáz, levegő, víz, hulladék, padló, kémény. Mindaz, amit az épületen el kell végezni ahhoz, hogy a berendezés működni tudjon.
- Üzemeltetés — energia, vegyszer, porfesték, szűrők, munkaerő. Amit a beruházás lezárása után minden hónapban fizet.
Az ajánlatok rendszerint csak az első blokkot fedik le. A második blokk a megrendelőre hárul, és előre ritkán kerül szóba. A harmadik blokk határozza meg a megtérülést: vegyen olcsó gépet drága üzemeltetéssel, és a beruházás papíron nyereségesnek látszik, a gyártásban viszont veszteséges.
1. A berendezés blokk
Egy porszóró sornak négy alappillére van. Bármekkora a méret, ez a négy megvan:
Előkezelés. A festék nem tapad meg olyan felületen, amelyen olaj, rozsda vagy por marad. A hiba a kemence után jelentkezik, és a darabot akkor újra kell dolgozni — így az előkezelésen való spórolás a létező legdrágább megtakarítás. Merítéses soraink sorrendben végzik a zsírtalanítást, foszfátozást, passziválást és szárítást; alagút típusú üzemeinkben az előkezelés 3–7 fokozattal épül fel. A fokozatszámot az határozza meg, mennyire szennyezettek a darabok, és milyen korrózióállóság szükséges.
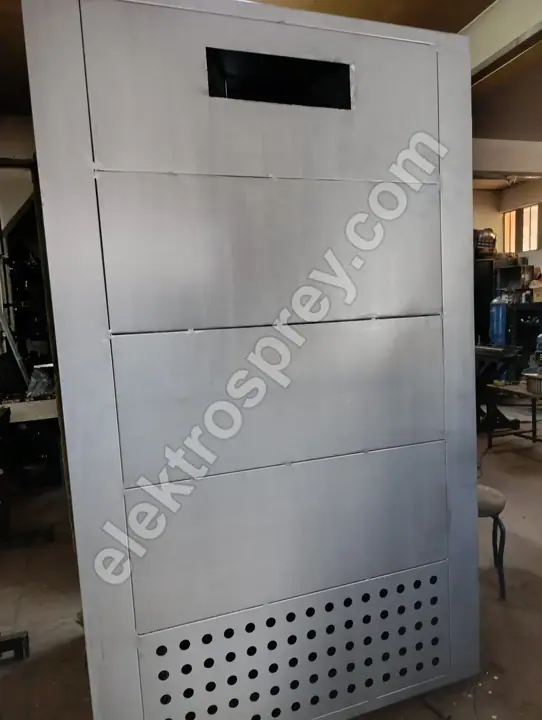
Festőkabin. Itt tartják kézben és nyerik vissza a porfestéket. Szűrős kabinjainkban a porvisszanyerés 95% és afölött van, a patronszűrő hatásfoka 99,9%+. Ez a szám közvetlen anyagköltség: a vissza nem nyert porfesték hulladékba megy. A kabinok 2–12 szórópisztolyra készülnek, a belső légsebességet pedig 0,5 és 0,8 m/s között tartjuk — ez az a tartomány, amely megakadályozza a porfesték kiszökését a kabinból anélkül, hogy elszívná azt, mielőtt eléri a darabot.
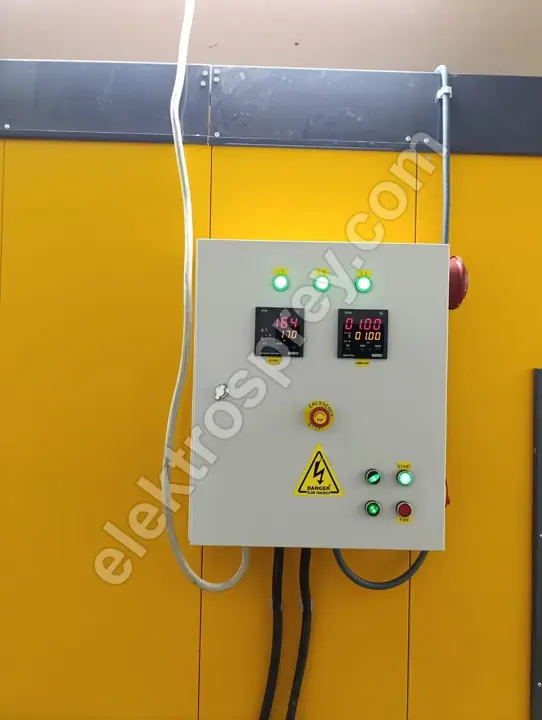
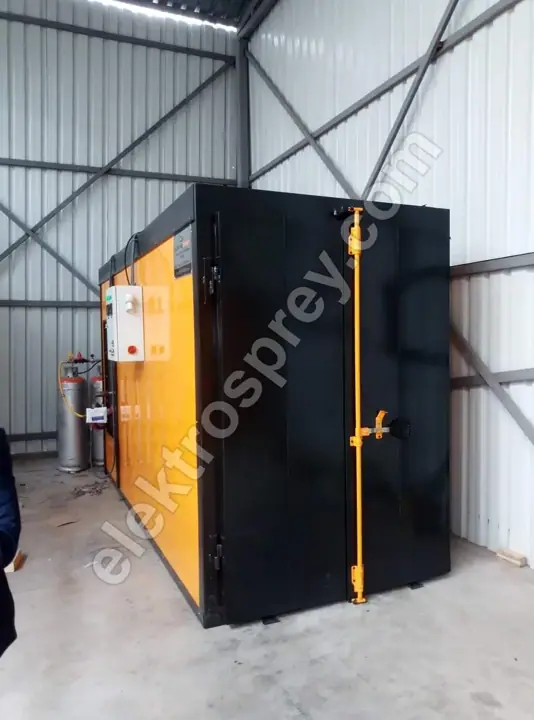
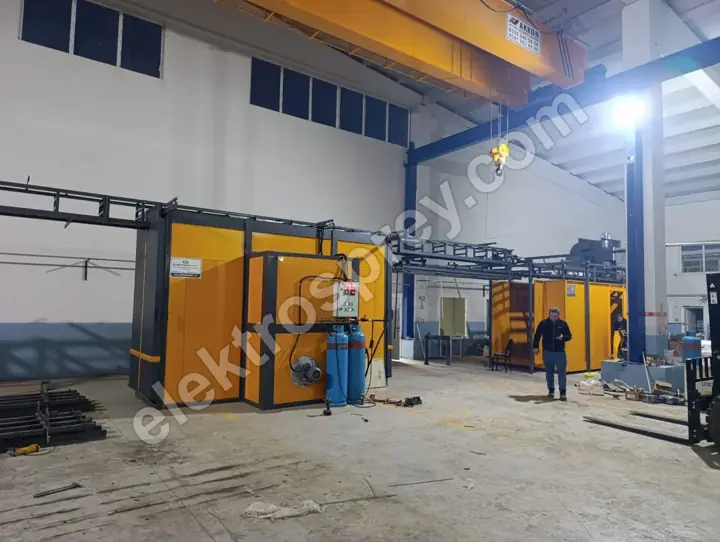
Kemence. Itt történik a beégetés. Kamrás elektromos kemencéink 80 és 250 °C között üzemelnek, PID vezérléssel ±3 °C egyenletességet tartanak, és 16 beégetési programot tárolnak. Felültöltős gázos kemencéink 140–220 °C-ra, 50,000–500,000 kcal/h teljesítménnyel készülnek, felfűtési idejük 35–45 perc.
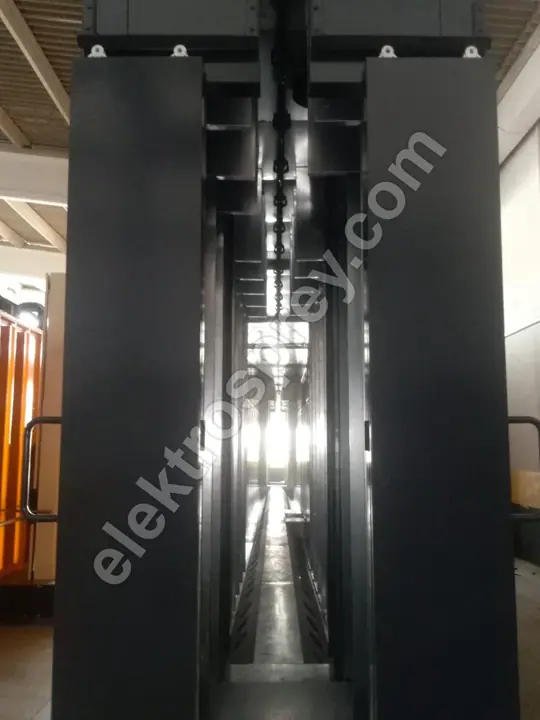
Anyagmozgatás. Ahogy a darab végighalad a soron. Alagút típusú üzemben a szállítószalag sebessége 1 és 6 m/min között állítható, és ez a sebesség közvetlenül meghatározza a kapacitást.
E négy elem méretei a legnagyobb bevonandó darabból adódnak. Nem katalógusból választják őket; Ön megadja a méretet, és a rendszert ekörül számoljuk ki.
2. Az infrastruktúra blokk — a költségvetés hiányzó része
Az alábbi tételek ritkán szerepelnek egy üzemi ajánlatban, az üzem viszont nélkülük nem működik.
Villamos teljesítmény és transzformátor. Elektromos kemencéink 3 kW és 150 kW között készülnek. Ha a jelenlegi szolgáltatási szerződése nem fedi ezt a terhelést, transzformátorra és kapcsolóberendezésre van szükség — olyan tétel, amely olykor többe kerül magánál a kemencénél. Az ajánlatkérés előtt derítse ki a lekötött teljesítményét.
Gázszolgáltatási szerződés és csővezeték. Ha gázos kemencét választ, a szerződés, a mérő, a nyomásszabályozó és a belső csővezeték külön folyamat, és az igényléstől a gáz megérkezéséig tartó idő rendszerint hosszabb, mint a gép gyártási átfutása. Az igénylést a gépmegrendeléssel azonos héten indítsa el.
Kémény és szellőzés. Kabinelszívás, kemencekémény és általános műhelyszellőzés. Ahol kényszerített levegőkeringés van, ennek elhagyása azt jelenti, hogy a levegőminőség és a mérési értékek abban a pillanatban problémává válnak, amint a sor elindul.
Sűrített levegő. A porszórópisztolynak száraz, tiszta levegőre van szüksége. A kompresszor önmagában nem elég — a szárító és a szűrők kötelezők. A levegőben lévő nedvesség felületi hibaként tér vissza, az okát pedig rendszerint a gépben keresik, miközben a légvezetékben van.
Padló. Teherbírás a szállítószalag tartóihoz, a kádterhelésekhez és a kemence súlyához. Ha egy merítéses sorhoz kádgödör kell, az külön építési munka.
Víz és hulladék. Az előkezelő sor vizet fogyaszt és szennyvizet termel. A kibocsátási engedélyek, a kezelés vagy az elszállítási szerződés régiónként eltérnek; ez a tétel nem a beruházáshoz, hanem a működési engedélyhez tartozik, és ha kimarad, az üzem készen áll és várakozik.
Tűzvédelem és biztonság. Ha oldószeres nedves festéket fog használni, a kabint ATEX szerint kell megítélni; vízfüggönyös kabinjaink ATEX 2-es zóna besorolásúak, antisztatikus rácspadlóval. Porszóró kabinjaink CE és ATEX szerint készülnek.
3. Az üzemeltetési blokk — ez határozza meg a megtérülést
Hogy a beruházás hány hónap alatt térül meg, azt a havi költségtáblázat dönti el, nem a gép ára:
- Energia. A gázos kemence az elektromos megfelelőhöz képest 30–40% megtakarítást hoz. Az arány azonban nem állandó: a helyi gáz- és villamosenergia-ártól és a napi üzemórától függ. Minél tovább üzemel, annál nagyobb a gáz előnye; egy napi két-három órát dolgozó műhelyben a gázinfrastruktúra akár soha nem térül meg.
- Porfesték. Ezt a visszanyerési arány dönti el. Néhány év alatt a 95%-os visszanyerésű kabin és a visszanyerés nélküli megoldás közötti különbség meghaladja a kabin árát.
- Vegyszer. Az előkezelő sor kádszámától és ciklusidejétől függ.
- Szűrők. A patronok élettartama és cserefrekvenciája. Az automatikus, sűrített levegős lerázás meghosszabbítja a szűrők élettartamát, és feleslegessé teszi a sor leállítását és a szűrők kiszerelését.
- Munkaerő. Kézi soron pisztolyonként egy kezelő; automatikus soron felügyelet.
Kapacitás: az a szám, amely valójában a költségvetést meghatározza
A „mennyibe fog kerülni?" kérdésre a válasz abban rejlik, amit erre felel: „naponta hány m²-t fogok bevonni?" Az üzem mérete innen adódik.
Alagút típusú üzemeink 500–5,000 darab/óra teljesítményre vannak konfigurálva. A valós kapacitás három dologtól függ: a darab méretétől, a felfüggesztések távolságától és a szállítószalag sebességétől. Változtassa meg ezt a hármat, és ugyanaz a sor kétszeres kibocsátási különbséget ad.
Gyakorlati figyelmeztetés: az elméleti és a valós kapacitás nem ugyanaz. Vonja le a színváltásokat, a műszakkezdő felfűtést, a meghibásodásokat és a karbantartási állásokat, és a valós kibocsátás alacsonyabb lesz. Aki elméleti kapacitásra tervez, túlbecsüli a havi árbevételt.
Alumíniumprofil-bevonásnál a színváltás kritikussá válik; U-típusú sorainkon a színváltás 20 percnél rövidebb. A gyakori színváltással járó gyártásban ez az idő maga a kapacitás.
Kérdések ajánlatok összevetéséhez
Két ajánlat árkülönbsége rendszerint tartalmi különbség. Az összevetés előtt kérdezze meg:
- Mekkora a kemence belső mérete, és melyik darabra számolták? Egyedi gyártás vagy katalógusméret?
- Mekkora a szigetelés vastagsága, és milyen anyagú? Kemencéink belső teste AISI 304 rozsdamentes acél, szigetelése 10 cm ásványgyapot. Az a kemence, amely a szigetelésen spórol, a különbséget már az első évben visszaadja az energiaszámlán.
- Mekkora a hőmérséklet-egyenletesség? Két kemence azonos hőmérséklet-tartományt írhat eltérő egyenletességgel; a ±3 °C és a ±15 °C nem ugyanaz a termék.
- Mekkora a kabin visszanyerési aránya és a szűrő hatásfoka?
- Hány előkezelési fokozat, és milyen kémia? Krómos vagy krómmentes — ha exportál, a célpiac szabályozása dönti el.
- Milyen a vezérlés? PID vagy egyszerű termosztát? Van-e beégetésiprogram-memória?
- Mekkora villamos teljesítmény és gázkapacitás kell? Fedezi-e ezt a meglévő infrastruktúra?
- Benne van a telepítés és az üzembe helyezés? Ki intézi a fuvart, a darut és a szerelési munkát?
- Milyen tanúsítások? CE, ATEX, vonatkozó szabványok.
- Mennyi a garancia ideje és terjedelme? Termékeinkre 2 év gyártói garancia vonatkozik.
- Milyen gyorsan érkezik alkatrész és szerviz? Importált soron az az állásidő, amely helyi gyártónál egy nap, akár egy hét is lehet.
- Bővíthető-e később? A félautomata indulás és a későbbi automatizálás a kezdeti beruházás megosztásának legelterjedtebb módja.
Használt vagy új?
Az ágazatban végzett keresések jelentős része használtgép-hirdetéseknél köt ki. Egy használt kemencének lehet értelme — de az ellenőrizendő pontok állandók: leromlott-e a szigetelés, egyenletes-e még a hőeloszlás, kapható-e még alkatrész a vezérléshez, és megfelelő-e a kemence belső mérete az Ön darabjához.
A gyakorlatban az utolsó a leggyakoribb hiba: az olcsó kemencébe nem fér be a darab, a sort utána köré építik, és az üzem teljes élettartamában rossz mérettel működik. A gépen elért megtakarítás tartós kapacitásveszteséggé alakul.
Gyakran ismételt kérdések
Mekkora helyet igényel egy porszóró üzem?
A helyigényt a darabhossz és a választott sortípus határozza meg, nem egy elvont alapterületi szám. Egy kamrás kemence köré épített műhely elfér egyetlen hajóban, míg egy szállítószalagos alagútsornak megszakítás nélküli útvonal kell, ahol az előkezelés, a szárítás, a festőkabin és a kemence egymást követi. Az U-típusú, felfüggesztett sor a be- és kirakodást ugyanabban a térben koncentrálja, ami hosszú daraboknál csökkenti az alapterület-használatot.
Elektromos vagy gázos kemence gazdaságosabb?
A gázos kemence az elektromoshoz képest 30–40% energiát takarít meg, de ha nincs gázinfrastruktúra, a szolgáltatási szerződés és a csővezeték költsége hozzáadódik. Ha a napi üzemóra hosszú, a gáznak van értelme; ha rövid és szabálytalan, akkor az elektromosnak. A döntés az energia egységárának és a napi üzemórának az együttes kiszámításával születik.
Végezhető porszórás előkezelő sor nélkül?
Műszakilag a porfesték kilép a pisztolyból és megtapad a felületen, olajos vagy rozsdás darabon azonban nem kötődik meg. A hiba a kemence után jelentkezik, és a darabot újra kell dolgozni. Az előkezelés nem kihagyható lépés; ez az a lépés, ahol a minőség eldől.
Milyen hőmérsékletet kell elérnie egy porszóró kemencének?
A beégetési hőmérsékletet a használt porfesték műszaki adatlapja határozza meg, nem a kemence. A kemence dolga az, hogy ezt az értéket stabilan tartsa. Kamrás kemencéink 80 és 250 °C között üzemelnek, ±3 °C egyenletességgel.
Mennyi ideig tart egy üzem telepítése?
Mivel minden üzem egyedi gyártású, az ütemezés projektfüggő, és a pontos dátumot az ajánlat tartalmazza. A gyakorlatban a kritikus út rendszerint nem a gépgyártás, hanem az infrastruktúra-folyamatok, például a gázszolgáltatási szerződés és a villamos teljesítménybővítés; ezeket a gépmegrendeléssel egy időben kell elindítani.
Összegzés
A porszóró üzem költsége nem egyetlen szám; három blokk összege. A berendezés blokkot az ajánlat rendezi, az infrastruktúra blokk az épületétől függ, az üzemeltetési blokk pedig a megtérülést dönti el. Ajánlatok összevetésekor olvassa el az ár alatti tartalmat: két kemence írhat azonos hőmérséklet-tartományt, miközben eltér a szigetelésük, az egyenletességük és a vezérlésük.
Adja meg a méreteit, a napi kibocsátási célját és a bevonandó darabot — kiszámoljuk, melyik rendszer illik hozzá, és árajánlatot adunk.