
Jak prędkość przenośnika wyznacza długość pieca: rachunek przy 1–6 m/min
Czas przebywania w piecu do proszkowego lakierowania to po prostu długość ogrzewanego tunelu podzielona przez prędkość przenośnika. Artykuł buduje trójkąt prędkości, czasu utwardzania i długości pieca na przeliczonych liczbach oraz pokazuje, ile metrów tunelu i ile metrów hali wymusza każda prędkość.
 Powiększ
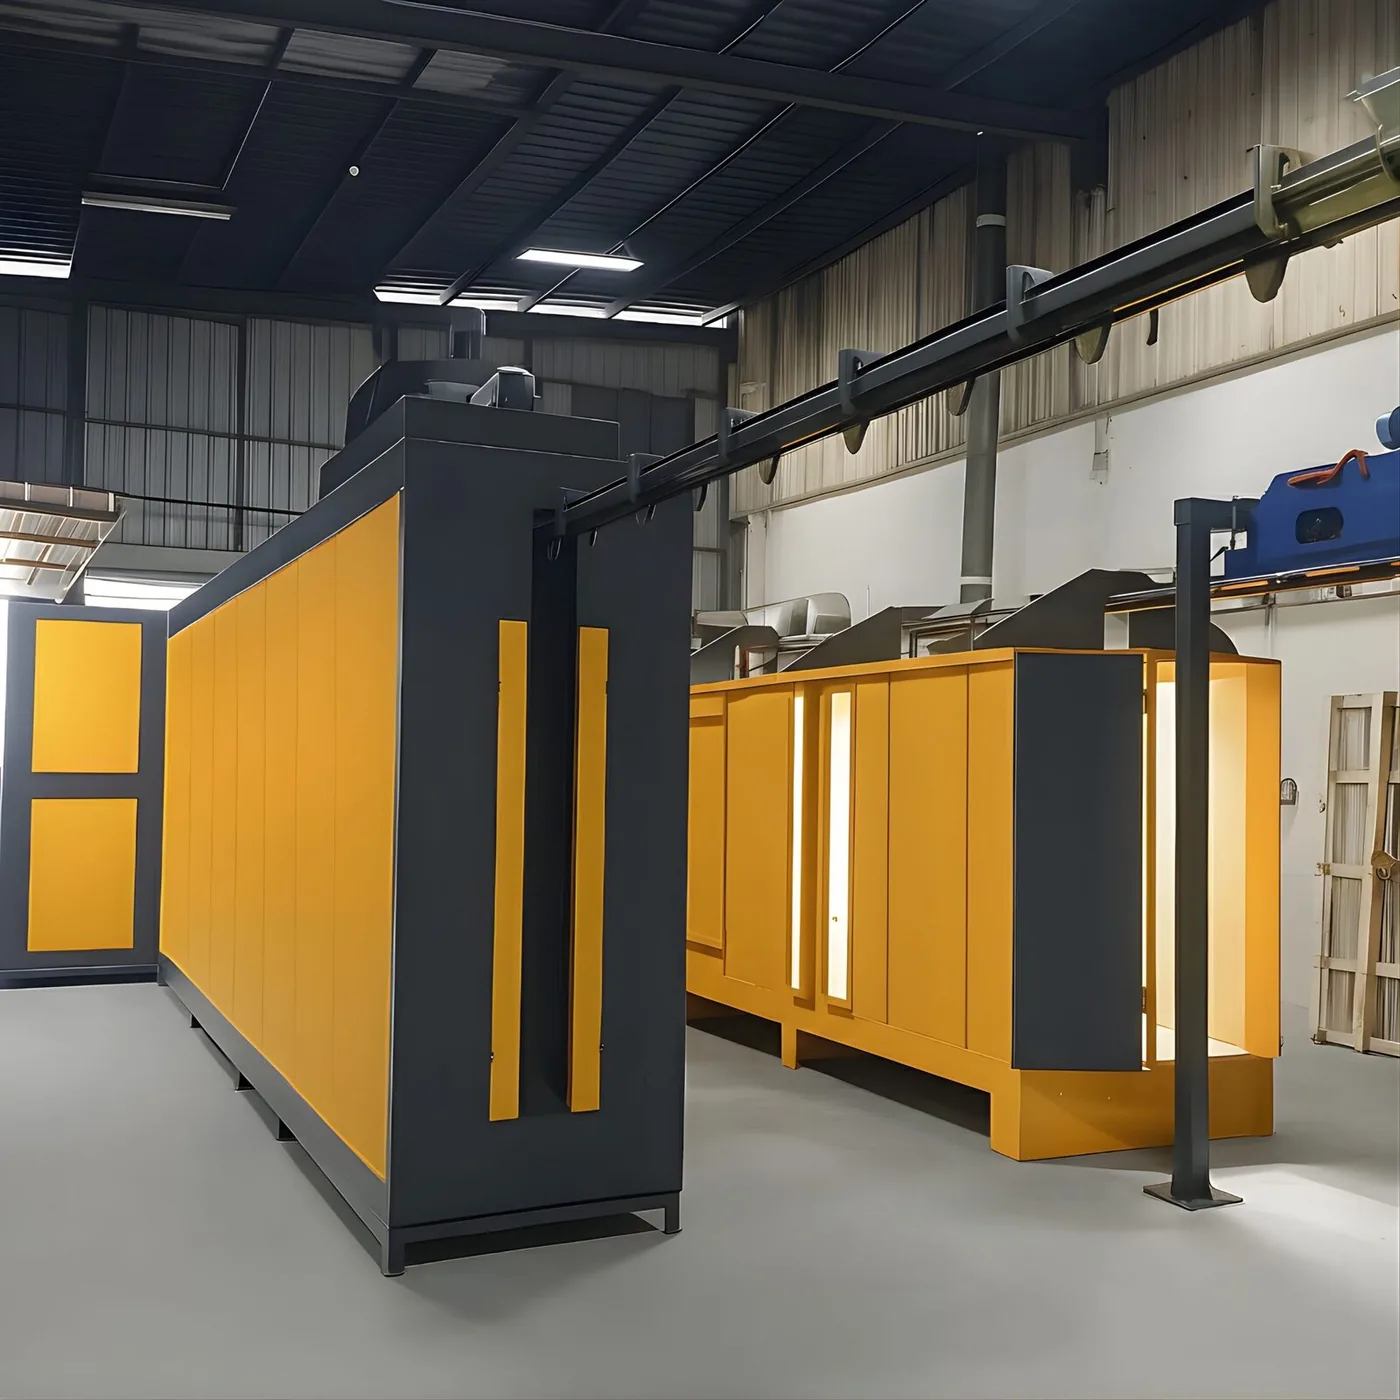
Na linii proszkowego lakierowania rachunek prowadzący od prędkości przenośnika do długości pieca opiera się na jednym równaniu: czas przebywania w piecu = długość ogrzewanego tunelu ÷ prędkość przenośnika. Odwróć je, a ujawni się rzeczywisty rachunek inwestycji — ogrzewana długość pieca = prędkość przenośnika × wymagany czas przebywania. Linie tunelowe prowadzą przenośnik w paśmie 1–6 m/min, więc dwudziestominutowy cykl pieca oznacza 20 metrów ogrzewanego tunelu przy 1 m/min, 60 metrów przy 3 m/min i 120 metrów przy 6 m/min. Podwojenie prędkości podwaja wydajność, ale fizycznie podwaja też piec. Analiza zdolności produkcyjnej odpowiada na pytanie o detale na godzinę; ten artykuł przelicza tę zdolność na metry, a metry na długość hali.
Projekty, które pomijają tę zależność, kończą się zawsze tak samo: na papierze wydajność się zgadza, piec nie mieści się w hali, piec zostaje skrócony, przenośnik zwolniony — a opłacona zdolność produkcyjna nigdy nie powstaje.
Trzy wielkości równania
Wielkości są tylko trzy, a dwie z nich wyznacza fizyka i sama farba, nie kupujący.
Czas przebywania (t). Czas od wejścia do wyjścia z pieca, złożony z dwóch części: czasu nagrzewania, którego detal potrzebuje, aby osiągnąć temperaturę utwardzania, oraz czasu utwardzania podanego w karcie technicznej farby. Rzecz kluczowa: czas z karty zaczyna biec, gdy metal jest już w temperaturze, a nie gdy detal przekracza próg pieca. Farby proszkowe utwardzają się zwykle w paśmie 180–200 °C, a podawane dla tego pasma czasy są rzędu minut — weź dokładną wartość z karty tej farby, którą naprawdę będziesz stosować, i nigdy nie projektuj linii na domysłach.
Czas nagrzewania. Tu pracuje masa cieplna. Blacha 1 mm i płaskownik 8 mm nie osiągają nastawy w tym samym piecu jednocześnie. Na linii z ciężkimi detalami nagrzewanie zjada znaczną część całkowitego czasu przebywania — a zatem i ogrzewanej długości pieca.
Prędkość przenośnika (v). Jedyna zmienna swobodna i ta, która bezpośrednio wyznacza wydajność. Kto wybiera prędkość, ten już wybrał długość pieca.
Długość ogrzewanego tunelu według prędkości i czasu przebywania
Poniższa tabela to nic więcej niż długość = prędkość × czas. Nie ma w niej ukrytych współczynników. Kolumny podają całkowity czas przebywania: nagrzewanie plus utwardzanie.
| Prędkość przenośnika | Przebywanie 15 min | Przebywanie 20 min | Przebywanie 25 min |
|---|---|---|---|
| 1 m/min | 15 m | 20 m | 25 m |
| 2 m/min | 30 m | 40 m | 50 m |
| 3 m/min | 45 m | 60 m | 75 m |
| 4 m/min | 60 m | 80 m | 100 m |
| 6 m/min | 90 m | 120 m | 150 m |
Wniosek jest bezlitosny: kto żąda 6 m/min przy dwudziestominutowym wypalaniu, żąda 120 metrów ogrzewanego tunelu. Jako jeden prosty odcinek taka długość nie mieści się w żadnej zwykłej hali produkcyjnej. Dlatego linie szybkobieżne składają piec — w kształt litery U albo w serpentynę z dwóch, trzech lub czterech przebiegów.
Jak ogrzewana długość zamienia się w długość hali
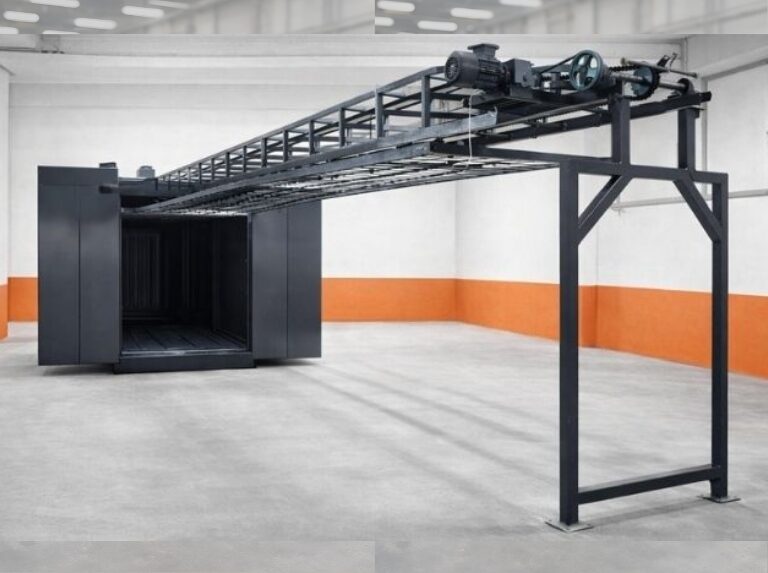
Ogrzewana długość to nie całkowita długość korpusu pieca, a korpus pieca to nie długość hali. Kolejność jest następująca:
- Długość ogrzewanego tunelu — metry, które daje równanie.
- Nieogrzewane śluzy wlotowa i wylotowa — pochylnie i kurtyny powietrzne utrzymujące ciepło wewnątrz. Dodają długości hali, ale nie czasu przebywania.
- Liczba przebiegów — złożenie w U mniej więcej podwaja dostępną długość ogrzewaną i o połowę skraca rozwinięcie w hali, plus zapas na promień łuku.
- Reszta linii — obróbka wstępna, piec suszenia, kabina natrysku, chłodzenie oraz stanowiska załadunku i rozładunku.
| Długość ogrzewana | Zabudowa w jednym przebiegu | Zabudowa w dwóch przebiegach (U) | Uwaga |
|---|---|---|---|
| 20 m | ~20 m + śluzy | ~10 m + zapas na łuk | Niska prędkość, małe detale, wąska hala |
| 40 m | ~40 m + śluzy | ~20 m + zapas na łuk | Najczęstsze pasmo przy średniej zdolności |
| 60 m | ~60 m + śluzy | ~30 m + zapas na łuk | Zaczynają decydować wysokość hali i rozstaw słupów |
| 120 m | Niepraktyczne | ~60 m + zapas na łuk | Trzy lub cztery przebiegi albo niższa prędkość |
Składanie nie jest darmowe. Każdy łuk wymaga promienia dla zawiesi i łańcucha, promień rośnie wraz z długością detalu, a wraz z nim rośnie tracona powierzchnia posadzki. Zakłady lakierujące długie profile potrzebują więc zupełnie innego układu: nasza linia lakierowania aluminium w układzie U jest zbudowana wokół profili 3–7 m i rozplanowana tak, aby zmiana koloru mieściła się poniżej 20 minut. Ograniczenia powierzchni i rozstawu słupów omawiamy szczegółowo w artykule powierzchnia i rozplanowanie zakładu.
Jak podnieść zdolność produkcyjną bez podnoszenia prędkości
Wydajność nie zależy wyłącznie od prędkości. Liczba detali na godzinę to iloczyn trzech wielkości: prędkości przenośnika, podziałki zawiesi i liczby detali na zawiesiu. Spotykany na liniach tunelowych zakres 500–5 000 detali/godzinę bierze się z różnych kombinacji dokładnie tych trzech.
Przy stałej prędkości praktyczne dźwignie są takie:
- Zagęszczenie podziałki zawiesi. Im bliżej siebie wiszą detale, tym więcej ich przechodzi w tym samym czasie przy tej samej prędkości. Granicą jest zasięg elektrostatyczny i efekt klatki Faradaya.
- Zwiększenie liczby detali na zawiesiu. Zawiesia wielorzędowe lub wielopoziomowe zwielokrotniają wydajność bez ruszania prędkości i długości pieca. Granicą jest dostęp pistoletu i równomierność pieca.
- Skrócenie nagrzewania. Szybsze nagrzewanie skraca całkowity czas przebywania, co pozwala na wyższą prędkość przy tej samej długości pieca. To właśnie tu zarabia na siebie gazowy piec z paletami podwieszanymi u góry, pracujący w paśmie 140–220 °C przy 50 000–500 000 kcal/h.
Ponieważ te trzy dźwignie podnoszą wydajność bez dokładania metrów, należy je zawsze sprawdzić w pierwszej kolejności. Pełny rachunek detali na godzinę znajdziesz w artykule obliczanie zdolności produkcyjnej linii proszkowej.
Co tracisz, gdy prędkość rośnie
Cena prędkości to nie tylko metry. Im szybciej idzie przenośnik, tym więcej ciepła ucieka śluzami wlotową i wylotową, tym trudniej utrzymać wewnętrzny profil temperatury, a tempo pracy ludzi na załadunku i rozładunku zaczyna ograniczać linię. Gdy rozrzut między strefami pieca rośnie, detale na tym samym zawiesiu utwardzają się różnie; metodę pomiaru opisujemy w artykule równomierność temperatury w piecu.
Niska prędkość ma własną cenę: linia przez długi czas pozostaje zapełniona, przezbrojenia idą wolno, a przy małych partiach piec pracuje w połowie pusty. Właściwa prędkość to nie prędkość najwyższa, lecz ta, która pasuje do asortymentu detali i systemu zmianowego.
Najczęściej zadawane pytania
Jak oblicza się długość pieca?
Długość ogrzewanego tunelu to prędkość przenośnika pomnożona przez całkowity czas przebywania. Przykład: 2,5 m/min przy łącznych 18 minutach daje 45 metrów długości ogrzewanej. Tę wartość przelicza się następnie na długość hali, dodając śluzy wlotową i wylotową oraz ewentualne promienie łuków.
Z jaką prędkością przenośnika powinna pracować linia proszkowa?
Linie tunelowe pracują w paśmie 1–6 m/min, a właściwa wartość wynika łącznie z wielkości detalu, układu zawiesi i docelowej liczby detali na godzinę. Zamiast najpierw ustalać prędkość, a potem mierzyć piec, wstaw do równania jednocześnie docelową zdolność produkcyjną i dostępną długość hali. Większość średnich zakładów osiada między 1,5 a 3 m/min.
Czy skrócenie pieca i zwolnienie przenośnika to dobra odpowiedź?
Fizycznie tak, handlowo zależy. Jeśli obniżysz prędkość, aby uratować czas przebywania, wydajność spadnie w tej samej proporcji. Tam, gdzie długość hali jest twardym ograniczeniem, właściwym ruchem zwykle nie jest wolniejszy przenośnik, lecz złożenie pieca w U lub serpentynę i zwiększenie gęstości zawiesi.
Czy mogę skrócić piec, skracając czas utwardzania?
Tylko jeśli pozwala na to karta techniczna farby. Wymiana niskiej temperatury i długiego czasu na wysoką temperaturę i krótki czas zależy od chemii powłoki i jest podana w karcie; skracanie czasu na własną rękę daje niedoutwardzenie, a wraz z nim utratę przyczepności i trwałości. Naprawdę skrócić można nie podany czas utwardzania, lecz czas nagrzewania, który detal traci na dojście do nastawy.
Jak dobrać prędkość, gdy jedną linią idą detale o różnej grubości?
Prędkość wyznacza czas nagrzewania najcięższego detalu na linii, co oznacza, że cieńsze detale dostają w tym reżimie czas z nadmiarem. W zakładach o mieszanym obciążeniu odpowiedzią jest grupowanie detali o zbliżonej masie cieplnej w jedną partię i zmiana prędkości partia po partii. Właśnie dlatego regulowany napęd przenośnika jest w prowadzeniu linii wart znacznie więcej niż napęd o stałej prędkości.
Podsumowanie
Związek między prędkością przenośnika a długością pieca nie jest kwestią gustu projektowego; to mnożenie. Długość ogrzewana = prędkość × czas przebywania. Czas przebywania wyznaczają karta techniczna farby i masa cieplna detalu, przez co jedyną zmienną swobodną pozostaje prędkość przenośnika — a ta przelicza się wprost na metry, metry zaś na halę. Kolejność decyzji jest więc taka: najpierw docelowe detale na godzinę, potem czas przebywania dla rzeczywistego asortymentu, potem prędkość, a dopiero na końcu hala. Każda budowana przez nas tunelowa linia lakierowania proszkowego jest wykonywana pod największy detal klienta i pod halę rzeczywiście dostępną; nie ma wymiarów katalogowych, a dostawa objęta jest 2-letnią gwarancją producenta.
Prześlij nam wymiary wewnętrzne hali, gabaryt największego detalu i docelową liczbę detali na godzinę — a wyliczymy, jaka prędkość wymusza jaką długość pieca w Twojej hali.