
Comment la vitesse du convoyeur détermine la longueur du four : le calcul à 1–6 m/min
Le temps de séjour dans un four de thermolaquage n'est rien d'autre que la longueur du tunnel chauffé divisée par la vitesse du convoyeur. Cet article construit le triangle vitesse, temps de cuisson et longueur de four avec des chiffres calculés, et montre combien de mètres de tunnel et de bâtiment chaque vitesse vous impose.
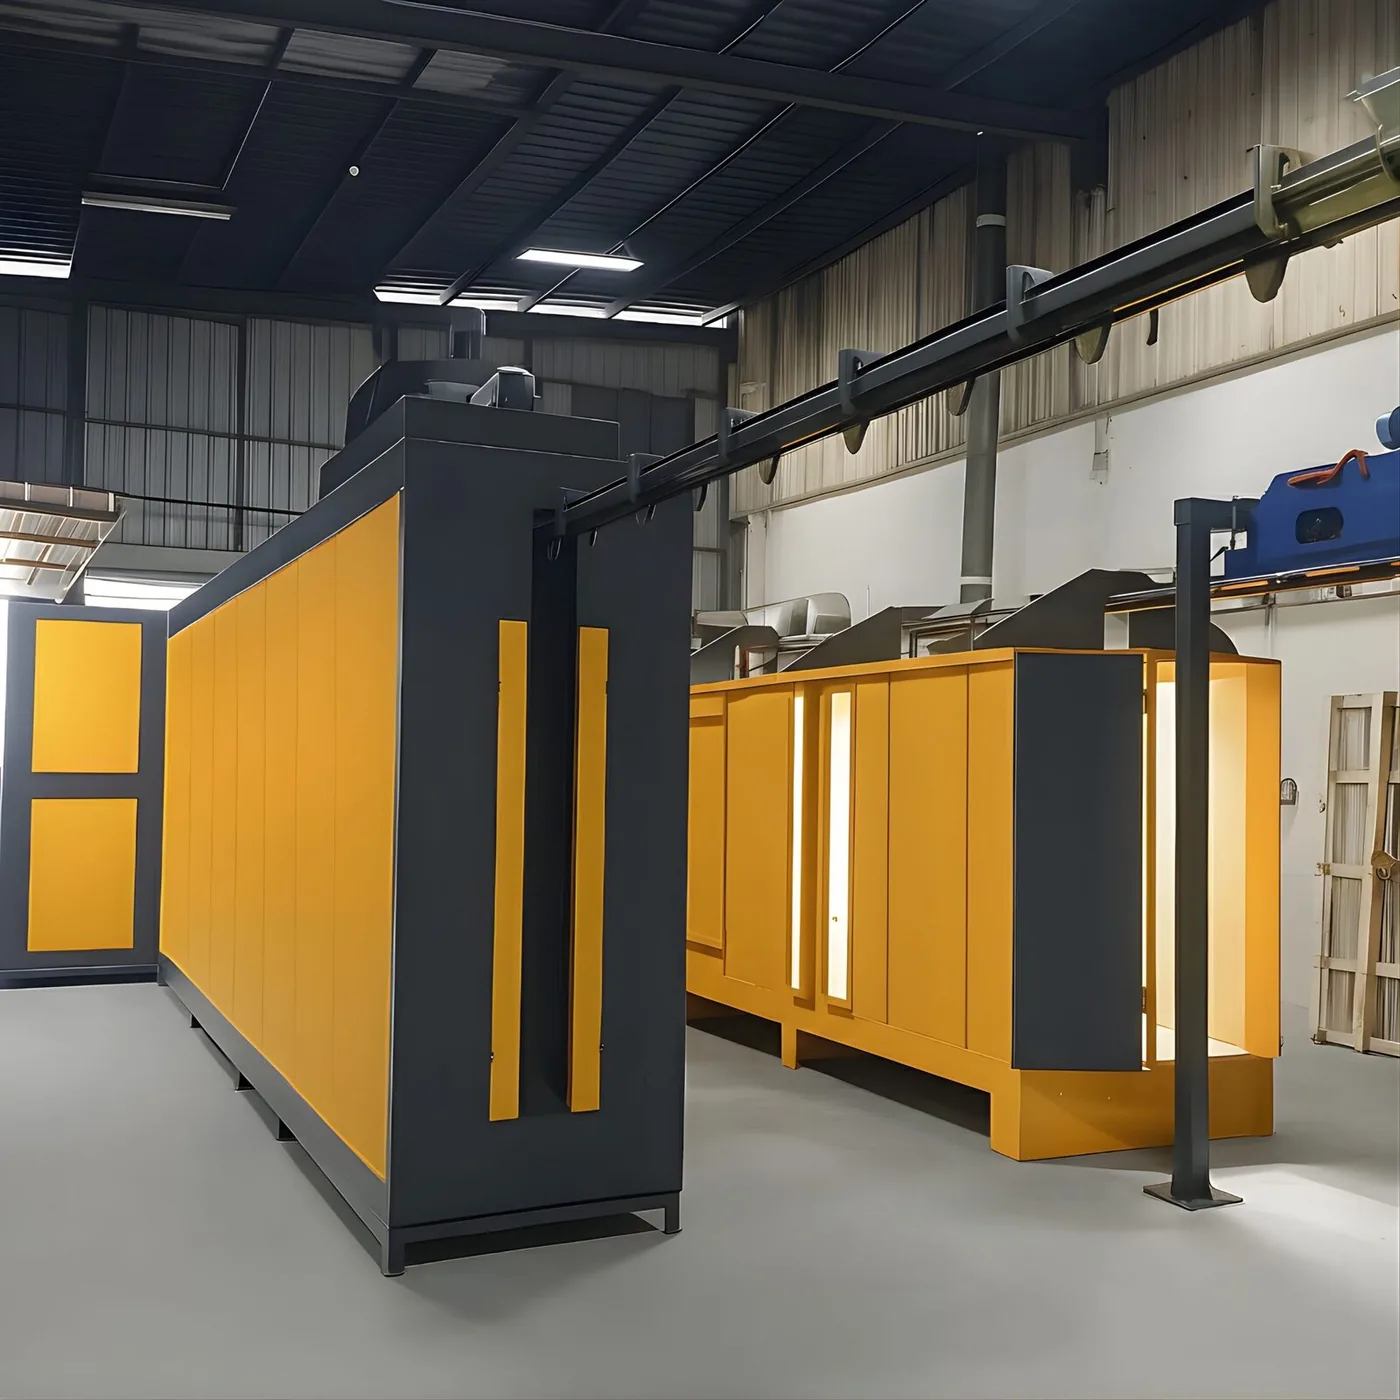 Agrandir
Sur une ligne de thermolaquage, le calcul qui mène de la vitesse du convoyeur à la longueur du four repose sur une seule équation : temps de séjour dans le four = longueur du tunnel chauffé ÷ vitesse du convoyeur. Inversez-la et la facture réelle de l'investissement apparaît — longueur chauffée du four = vitesse du convoyeur × temps de séjour requis. Les lignes tunnel font tourner leurs convoyeurs dans la plage 1–6 m/min : un cycle de four de 20 minutes signifie donc 20 mètres de tunnel chauffé à 1 m/min, 60 mètres à 3 m/min et 120 mètres à 6 m/min. Doubler la vitesse double le débit, mais double aussi physiquement le four. Une étude de capacité répond à la question des pièces par heure ; cet article convertit cette capacité en mètres, puis en longueur de bâtiment.
Les projets qui font l'impasse sur cette relation finissent tous de la même façon : le débit tient sur le papier, le four n'entre pas dans le bâtiment, on raccourcit le four, on ralentit le convoyeur, et la capacité payée n'arrive jamais.
Les trois variables de l'équation
Il n'y a que trois grandeurs, et deux d'entre elles sont fixées par la physique et par la poudre, non par l'acheteur.
Temps de séjour (t). Le temps écoulé entre l'entrée et la sortie du four, composé de deux parts : le temps de montée en température dont la pièce a besoin pour atteindre la température de cuisson, et le temps de cuisson inscrit sur la fiche technique de la poudre. Le point critique est que le temps de la fiche technique commence lorsque le métal est à température, et non lorsque la pièce franchit le seuil du four. Les poudres cuisent typiquement dans la plage 180–200 °C, et les durées annoncées pour cette plage se comptent en minutes — prenez la valeur exacte sur la fiche de la poudre que vous utiliserez réellement et ne dimensionnez jamais une ligne sur une estimation.
Temps de montée en température. C'est la masse thermique à l'œuvre. Une tôle de 1 mm et un fer plat de 8 mm n'atteignent pas la consigne en même temps dans le même four. Sur une ligne traitant des pièces lourdes, la montée en température absorbe une part substantielle du temps de séjour total — et donc de la longueur chauffée du four.
Vitesse du convoyeur (v). La seule variable libre, et celle qui fixe directement le débit. Qui choisit la vitesse a déjà choisi la longueur du four.
Longueur de tunnel chauffé selon la vitesse et le temps de séjour
Le tableau ci-dessous n'est rien de plus que longueur = vitesse × temps. Aucun facteur caché ne s'y glisse. Les colonnes donnent le temps de séjour total, montée en température plus cuisson.
| Vitesse du convoyeur | Séjour 15 min | Séjour 20 min | Séjour 25 min |
|---|---|---|---|
| 1 m/min | 15 m | 20 m | 25 m |
| 2 m/min | 30 m | 40 m | 50 m |
| 3 m/min | 45 m | 60 m | 75 m |
| 4 m/min | 60 m | 80 m | 100 m |
| 6 m/min | 90 m | 120 m | 150 m |
La conclusion est sans détour : qui demande 6 m/min avec une cuisson de 20 minutes demande 120 mètres de tunnel chauffé. En une seule ligne droite, cette longueur n'entre dans aucun bâtiment de production ordinaire. C'est pourquoi les lignes rapides replient le four — en U ou en serpentin de deux, trois ou quatre passes.
Comment la longueur chauffée devient longueur de bâtiment
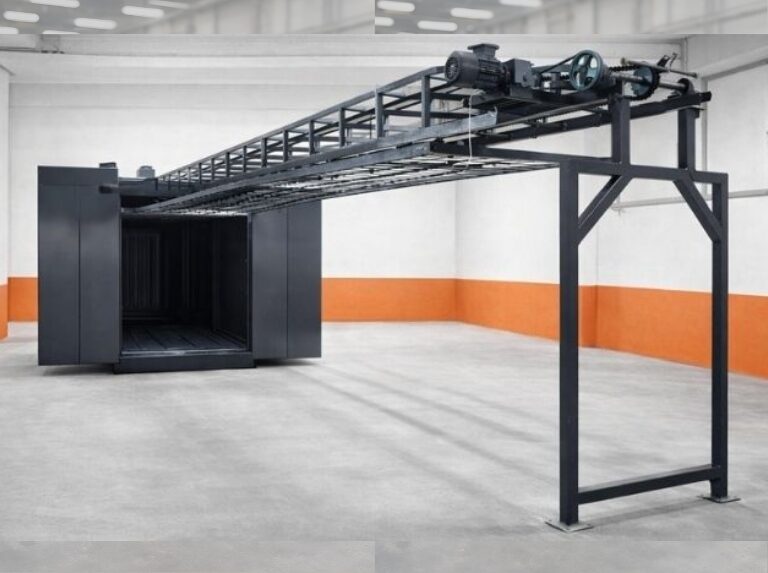
La longueur chauffée n'est pas la longueur totale du caisson du four, et le caisson n'est pas la longueur du bâtiment. L'enchaînement est le suivant :
- Longueur du tunnel chauffé — les mètres que donne l'équation.
- Sas d'entrée et de sortie non chauffés — les rampes et barrières d'air qui retiennent la chaleur à l'intérieur. Ils ajoutent de la longueur de bâtiment, pas du temps de séjour.
- Nombre de passes — replier en U double approximativement la longueur chauffée disponible et divise par deux le développé au sol, plus une réserve pour le rayon de virage.
- Le reste de la ligne — prétraitement, four de séchage, cabine d'application, refroidissement et postes de chargement/déchargement.
| Longueur chauffée | Emprise en une passe | Emprise en deux passes (U) | Remarque |
|---|---|---|---|
| 20 m | ~20 m + sas | ~10 m + réserve de virage | Faible vitesse, petites pièces, bâtiment étroit |
| 40 m | ~40 m + sas | ~20 m + réserve de virage | La plage la plus courante en capacité moyenne |
| 60 m | ~60 m + sas | ~30 m + réserve de virage | La hauteur et la trame des poteaux commencent à commander |
| 120 m | Non praticable | ~60 m + réserve de virage | Trois ou quatre passes, ou une vitesse plus faible |
Le repliement n'est pas gratuit. Chaque virage exige un rayon pour les balancelles et la chaîne, ce rayon croît avec la longueur des pièces, et la surface au sol perdue croît avec lui. Les usines traitant de longs profilés ont donc besoin d'une implantation tout autre : notre installation de laquage en U pour aluminium est conçue autour de profilés de 3–7 m et agencée de sorte qu'un changement de teinte reste sous 20 minutes. Les contraintes de surface et de trame de poteaux sont détaillées dans surface et implantation de l'installation.
Augmenter la capacité sans augmenter la vitesse
Le débit n'est pas fonction de la seule vitesse. Les pièces par heure sont le produit de trois grandeurs : vitesse du convoyeur, pas entre balancelles et nombre de pièces par balancelle. La plage de 500–5 000 pièces/heure observée sur les lignes tunnel provient de combinaisons différentes de ces trois grandeurs.
À vitesse constante, les leviers pratiques sont :
- Resserrer le pas entre balancelles. Plus les pièces sont proches, plus il en passe dans le même temps à la même vitesse. La limite est la portée électrostatique et l'effet de cage de Faraday.
- Augmenter le nombre de pièces par balancelle. Des balancelles à plusieurs rangées ou à plusieurs étages multiplient le débit sans toucher ni à la vitesse ni à la longueur du four. La limite est l'accès des pistolets et l'homogénéité du four.
- Raccourcir la montée en température. Une montée plus rapide réduit le temps de séjour total, ce qui autorise une vitesse plus élevée dans la même longueur de four. C'est là qu'un four à palettes aériennes chauffé au gaz, travaillant dans la plage 140–220 °C à 50 000–500 000 kcal/h, prend tout son sens.
Comme ces trois leviers augmentent le débit sans ajouter de mètres, ils doivent toujours être essayés en premier. Pour le calcul complet des pièces par heure, voir calcul de capacité d'une ligne de thermolaquage.
Ce que vous perdez quand la vitesse monte
Le prix de la vitesse ne se compte pas qu'en mètres. Quand le convoyeur accélère, davantage de chaleur s'échappe par les sas d'entrée et de sortie, tenir le profil de température intérieur devient plus difficile, et la cadence humaine aux postes de chargement et de déchargement finit par plafonner la ligne. Si l'écart entre zones du four se creuse, des pièces d'une même balancelle cuisent différemment ; la méthode de mesure correspondante est exposée dans homogénéité de température du four.
La faible vitesse a aussi son prix : la ligne reste pleine sur de longues durées, les changements de production s'alourdissent et, sur les petits lots, le four tourne à moitié vide. La bonne vitesse n'est pas la plus élevée, mais celle qui correspond au mix de pièces et au régime d'équipes.
Questions fréquentes
Comment calcule-t-on la longueur du four ?
La longueur du tunnel chauffé est la vitesse du convoyeur multipliée par le temps de séjour total. Exemple chiffré : 2,5 m/min avec un total de 18 minutes donne 45 mètres de longueur chauffée. Cette valeur est ensuite convertie en longueur de bâtiment en ajoutant les sas d'entrée et de sortie ainsi que les rayons de virage éventuels.
À quelle vitesse de convoyeur une ligne de poudre doit-elle tourner ?
Les lignes tunnel travaillent dans la plage 1–6 m/min, et la bonne valeur découle conjointement de la taille des pièces, de l'agencement des balancelles et de l'objectif de pièces par heure. Plutôt que de figer une vitesse puis de mesurer le four ensuite, introduisez la capacité visée et la longueur de bâtiment disponible en même temps dans l'équation. La plupart des usines de taille moyenne se stabilisent entre 1,5 et 3 m/min.
Raccourcir le four et ralentir le convoyeur est-il une réponse valable ?
Physiquement oui, commercialement cela dépend. Si vous baissez la vitesse pour préserver le temps de séjour, le débit baisse dans la même proportion. Là où la longueur du bâtiment est une contrainte dure, la bonne décision n'est généralement pas un convoyeur plus lent, mais le repliement du four en U ou en serpentin et l'augmentation de la densité des balancelles.
Puis-je raccourcir le four en raccourcissant le temps de cuisson ?
Seulement si la fiche technique de la poudre l'autorise. L'arbitrage entre basse température avec temps long et haute température avec temps court dépend de la chimie du revêtement et figure sur la fiche ; couper le temps de sa propre autorité produit une sous-cuisson, et avec elle une perte d'adhérence et de durabilité. Ce qui peut réellement être raccourci n'est pas le temps de cuisson annoncé, mais le temps de montée en température que la pièce passe à rejoindre la consigne.
Comment fixer la vitesse quand des pièces d'épaisseurs différentes partagent une même ligne ?
La vitesse est fixée par le temps de montée en température de la pièce la plus lourde de la ligne, ce qui signifie que les pièces plus fines reçoivent du temps supplémentaire dans ce régime. Dans les usines à charge mixte, la réponse consiste à regrouper les pièces de masse thermique voisine dans un même lot et à changer de vitesse lot par lot. C'est exactement pourquoi un entraînement de convoyeur réglable vaut bien plus, pour la conduite de la ligne, qu'un entraînement à vitesse fixe.
Synthèse
Le lien entre vitesse du convoyeur et longueur du four n'est pas une préférence de conception discutable ; c'est une multiplication. Longueur chauffée = vitesse × temps de séjour. Le temps de séjour est fixé par la fiche technique de la poudre et par la masse thermique de la pièce, ce qui laisse la vitesse du convoyeur comme unique variable libre — et elle se convertit directement en mètres, et les mètres en bâtiment. L'ordre des décisions est donc : d'abord l'objectif de pièces par heure, puis le temps de séjour pour le mix réel, puis la vitesse, et seulement ensuite le bâtiment. Chaque installation de thermolaquage de type tunnel que nous construisons est fabriquée d'après la plus grande pièce du client et d'après le bâtiment réellement disponible ; il n'y a pas de dimension sur catalogue, et la livraison est assortie d'une garantie constructeur de 2 ans.
Envoyez-nous les dimensions intérieures de votre bâtiment, la taille de votre plus grande pièce et votre objectif de pièces par heure — nous calculerons quelle vitesse impose quelle longueur de four dans votre bâtiment.