
Beschichtungsanlage für Alufelgen: Warum rotierende Gehänge und eine zweite Schicht nicht verhandelbar sind
Eine Felge lässt sich wegen Tiefbett und Schraubenlöchern nicht wie ein ebenes Blechteil beschichten; jede Fläche muss sich vor der Pistole drehen und einzelne Bereiche müssen abgedeckt werden. Dieser Beitrag zeigt, warum ein Felgenhersteller Gehänge, Kabine, Schichtanzahl, Vorbehandlung und Ofen anders bestellen muss.
 Vergrößern
Wenn Sie fragen, wie eine Pulverbeschichtungsanlage für Alufelgen aufgebaut sein muss, hat die kurze Antwort drei Teile: die Gehänge müssen rotieren, die Kabine muss mehr Pistolen tragen, und die Anlage muss für mindestens zwei Schichten ausgelegt sein. Eine Anlage in Tunnelbauweise wird für 500–5.000 Teile/Stunde bei einer Fördergeschwindigkeit von 1–6 m/min gebaut; Felgen liegen im unteren bis mittleren Bereich dieses Bandes, denn jede Felge muss vor den Pistolen mindestens eine volle Umdrehung ausführen und durchläuft auf einer Zweischichtanlage den Ofen zweimal. Der Durchsatzverlust gegenüber einer Anlage für ebene Teile mit gleicher Grundfläche ist kein Auslegungsfehler — er ist die unmittelbare Folge der Felgengeometrie. Die Anlage von Anfang an mit dieser Tatsache zu bestellen kostet weit weniger, als zwei Jahre später eine Kabine zu ergänzen und die Förderstrecke neu zu verlegen.
Elektrosprey stellt keine Felgen her und beschichtet sie auch nicht; wir bauen die Anlage selbst für das Werk, das sie fertigt. Die folgenden Abschnitte öffnen die Entscheidungen, die bei der Spezifikation einer Felgenanlage auf den Tisch gehören: Geometrie, Gehänge, Kabine, Schichtanzahl, Vorbehandlung, Ofen und Abdecken.
Was eine Felge von einem ebenen Blechteil unterscheidet
Elektrostatisch betrachtet ist eine Felge das Gegenteil eines ebenen Blechteils. Beim Blech ist der Abstand zwischen Pistole und Oberfläche nahezu überall gleich; bei der Felge liegen Tiefbett, Speichenzwischenräume, Mittenbohrung und Schraubenlöcher alle in unterschiedlicher Tiefe. Ein elektrostatisches Feld dringt nur schwer in tiefe, enge Vertiefungen ein — das ist der Faraday-Käfig-Effekt — und überall dort, wo das Pulver nicht hinkommt, bleibt der Film dünn; wo es zu leicht hinkommt, baut sich der Film auf.
| Bereich | Beschichtungsschwierigkeit | Was daraus für die Anlage folgt |
|---|---|---|
| Tiefbett | Tief, eng, Feld dringt nicht ein | Teilerotation plus eigene Innenpistolen |
| Schraubenlöcher | Müssen unbeschichtet oder dünn bleiben | Abdeckstation, Stopfensatz |
| Speichenzwischenräume | Aufbau an den Kanten, dünner Film im Schatten | Pistolenzahl und Pistolenwinkel |
| Mittenbohrung | Montagetoleranz, Grenze der Schichtdicke | Abdecken mit passgenauem Stopfen |
| Wölbung der Felgenschüssel | Fehler zeigen sich im Streiflicht | Ofenregime und Disziplin bei der Schichtdicke |
| Wulstsitz | Dichtfläche, Schichtdicke ist kritisch | Als Messpunkt festgelegt |
Jede Zeile dieser Tabelle wird zu einer Entscheidung über Ausrüstung. Eine Felgenanlage ist keine Anlage für ebene Teile mit anderen Gehängen; die Maße ändern sich von der Kabinenlänge bis zur Einlaufhöhe des Ofens.
Rotierende Gehänge: die kritischste Position der Anlage
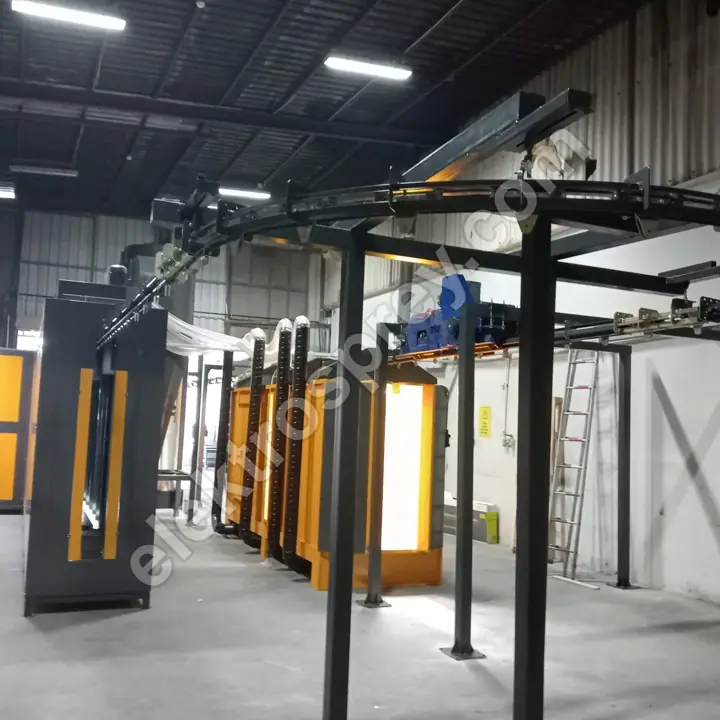
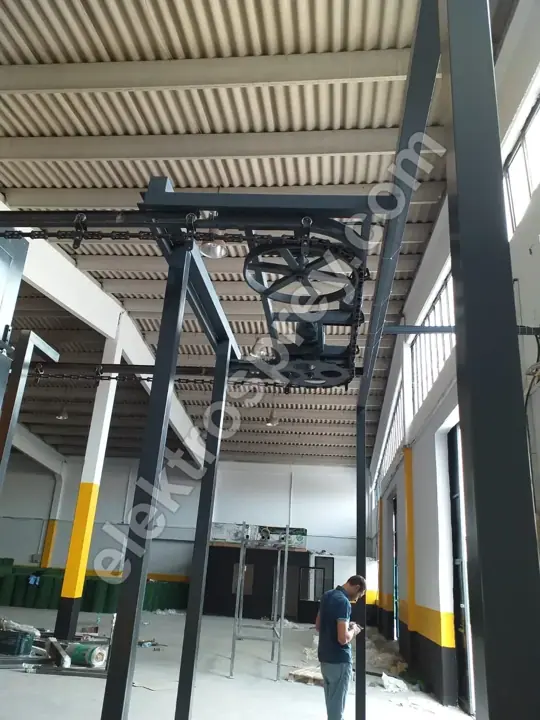
Die Position, über die am häufigsten diskutiert wird — und über die am wenigsten verhandelt werden sollte — ist das rotierende Gehänge. Auf einem starren Gehänge wird die Seite beschichtet, die die Pistole sieht, und die abgewandte Seite bleibt im Schatten; auch eine zweite Pistolenreihe löst das nicht vollständig, weil das Tiefbett weiterhin nur in einem flachen Winkel sichtbar ist. Ein rotierendes Gehänge dreht die Felge um ihre eigene Achse und führt jede Fläche der Reihe nach vor die Pistole.
In der Praxis werden zwei Antriebsarten eingesetzt: eine Reibschiene entlang der Förderstrecke, die das Gehänge passiv in Drehung versetzt, oder ein eigener motorischer Antrieb. Die Reibschiene ist einfach und wartungsgünstig; der motorische Antrieb erlaubt die Regelung der Drehzahl, bringt aber eine Energieverteilung entlang der Anlage und mehr Wartungspunkte mit sich. Die Drehzahl wird projektbezogen berechnet aus Teiledurchmesser und Fördergeschwindigkeit — eine Felge muss während ihrer Verweilzeit in der Kabine genügend volle Umdrehungen ausführen. Eine Katalogdrehzahl gibt es nicht.
Die zweite Funktion des rotierenden Gehänges wird meist übersehen: die Erdung. Ein Drehgelenk ist eine Schwachstelle für den elektrischen Durchgang. Baut sich Beschichtung auf der Kontaktfläche des Gehänges auf, steigt der Widerstand, der Pulverauftrag verschlechtert sich, der Auftragswirkungsgrad sinkt, und derselbe Fehler taucht immer wieder an derselben Stelle der Anlage auf. Der Auftragswirkungsgrad von 98,5 %+, auf den unsere Tunnelanlagen ausgelegt sind, hält nur, wenn Gehängereinigung und Leitfähigkeit als Wartungsregel festgeschrieben sind. Planen Sie die Station zum Entlacken und Reinigen der Gehänge am ersten Projekttag ein; später bedeutet es, Stellfläche zu suchen, die Sie nicht mehr haben.
Kabine und Pistolenanordnung
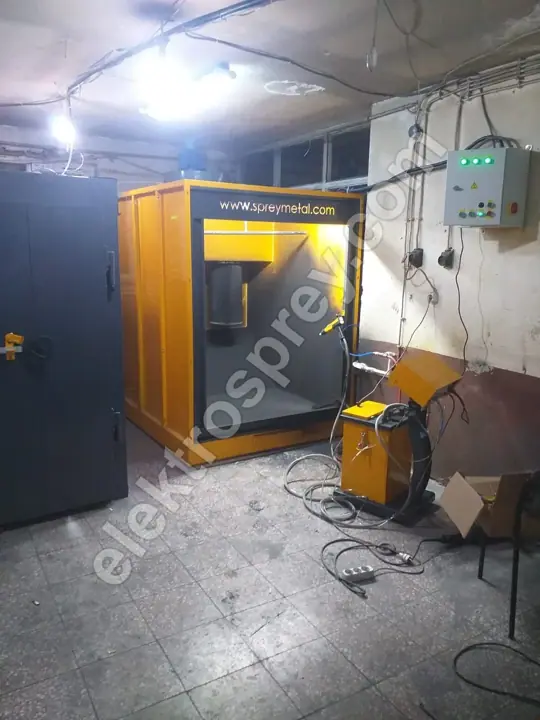
Eine Felgenkabine ist länger und trägt mehr Pistolen als eine Kabine gleicher Nennleistung für ebene Teile. Der Grund ist einfach: Weil das Teil während der Drehung beschichtet wird, braucht jede Fläche Zeit, um vor einer Pistole vorbeizulaufen. Unsere Patronenfilterkabinen werden mit 2–12 Pistolen gebaut; Felgenanlagen nutzen typischerweise die obere Hälfte dieses Bereichs, dazu Pistolen, die gezielt auf das Tiefbett ausgerichtet sind.
Die Luftgeschwindigkeit im Inneren wird im Band 0,5–0,8 m/s gehalten. Dieses Band ist bei Felgen noch wichtiger, denn am oberen Ende wird die frisch aufgetragene Schicht auf der abgewandten Seite eines rotierenden Teils abgetragen, und das Tiefbett wird zu dünn. Die Rückgewinnung liegt bei 95 %+, die Abscheideleistung der Patronenfilter bei 99,9 %+; Druckluftabreinigung sowie CE- und ATEX-Konformität gehören zum Standardumfang. Die Kabinenmaße ergeben sich aus dem größten Felgendurchmesser des Kunden und der Gehängehüllkurve — eine Katalogbaugröße gibt es nicht. Kabinentyp, Pistolenzahl und Erwartungen an den Farbwechsel haben wir ausführlich in Auswahl der Pulverkabine verglichen; die für eine Felgenanlage bestellte Patronenfilter-Pulverkabine ist das Ergebnis dieses Vergleichs.
Warum eine zweite Schicht zur Pflicht wird
Bei Felgen ist die zweite Schicht eine Anforderung an die Dauerhaftigkeit und keine ästhetische Vorliebe. Eine Felge trifft gleichzeitig auf Streusalz, Bremsstaub, Steinschlag und Waschchemie. Ein einzelner Film trägt diese Belastungen nicht alle; gängige Praxis ist Grundierung plus Decklack, sehr häufig mit Klarlack darüber.
| Schicht | Funktion | Was sie für die Anlage bedeutet | Wirkung auf die Investition |
|---|---|---|---|
| Grundierung | Korrosionsschutz, Polster gegen Steinschlag | Zusätzliche Kabine plus zusätzliche Vernetzung (oder ein zweiter Durchlauf) | Erhöht Umfang von Kabine/Ofen |
| Decklack (Farbe) | Farbe, Deckkraft | Hauptkabine, Mehrpistolenbetrieb | Basisinvestition |
| Klarlack | Glanz, UV- und Chemikalienschutz | Dritte Kabine oder dritter Durchlauf | Erhöht Grundfläche und Förderlänge |
| Klarlack über glanzgedrehter Fläche | Verhindert das Oxidieren der bearbeiteten Fläche | Eigene Vorbereitung plus Klarlackkabine | Erfordert einen eigenen Durchlauf |
Der Entscheidungspunkt lautet: Wird die Schichtanzahl über getrennte Kabinen oder über einen zweiten Durchlauf durch dieselbe Kabine abgedeckt? Getrennte Kabinen brauchen mehr Grundfläche und eine höhere Anfangsinvestition, dafür läuft die Anlage in eine Richtung, das Risiko der Kreuzkontamination sinkt und der Durchsatz bleibt erhalten. Ein zweiter Durchlauf ist billig, halbiert aber die Stundenleistung ungefähr und überlässt die Teileverfolgung dem Bediener. Den Mehrschichtablauf haben wir mit derselben Logik in Zweischichtanlagen für Bauteile im Meeresklima behandelt; bei Felgen besteht der einzige Unterschied darin, dass die Schichtanzahl von Steinschlag und Reinigungschemie statt allein von der Korrosion bestimmt wird.
Vorbehandlung: Alufelgen verlangen ihre eigene Chemie
Eine Aluminiumfelge braucht eine andere Vorbehandlung als ein Stahlteil. Felgen in eine für Eisenwerkstoffe ausgelegte Entfettungs- und Phosphatierlinie zu geben, führt recht schnell zu Haftungsfehlern. Unsere Vorbehandlungsanlagen in Tauchbauweise führen die Stufen Entfettung, Phosphatierung, Passivierung und Trocknung; bei Aluminium werden die Passivierstufe und die Leitfähigkeitskontrolle des Spülwassers zu den kritischen Punkten.
Die Stufenzahl wird projektbezogen im Bereich 3–7 Stufen festgelegt. Zwei Dinge treiben sie bei Felgen nach oben: Kühlschmierstoffreste aus der Zerspanung und Porosität der Gussoberfläche. Die Kriterien hinter der Stufenzahl haben wir in wie viele Vorbehandlungsstufen Sie brauchen dargelegt. Bei hinterschnittenen Teilen wie Felgen lässt ein Spritztunnel immer Flächen zurück, die er nicht erreicht; deshalb bevorzugen Felgenanlagen eine Tauch-Oberflächenbehandlungsanlage — das Teil geht vollständig ins Bad, sodass auch Tiefbett und Schraubenlöcher behandelt werden.
Ofen und Förderstrecke: das Problem der Wärmemasse
Eine Felge ist weit schwerer als ein Blechteil gleicher Oberfläche, und auf der Ofenseite hat das eine einzige Folge: das Teil erreicht die Solltemperatur spät. Wenn die Ofenanzeige 200 °C zeigt, heißt das nicht, dass der Felgenkörper 200 °C hat. Die Vernetzungszeit wird aus der Temperaturkurve der Teileoberfläche berechnet, nicht aus der Lufttemperatur, und diese Kurve wird bei der Inbetriebnahme mit einem Datenlogger gemessen.
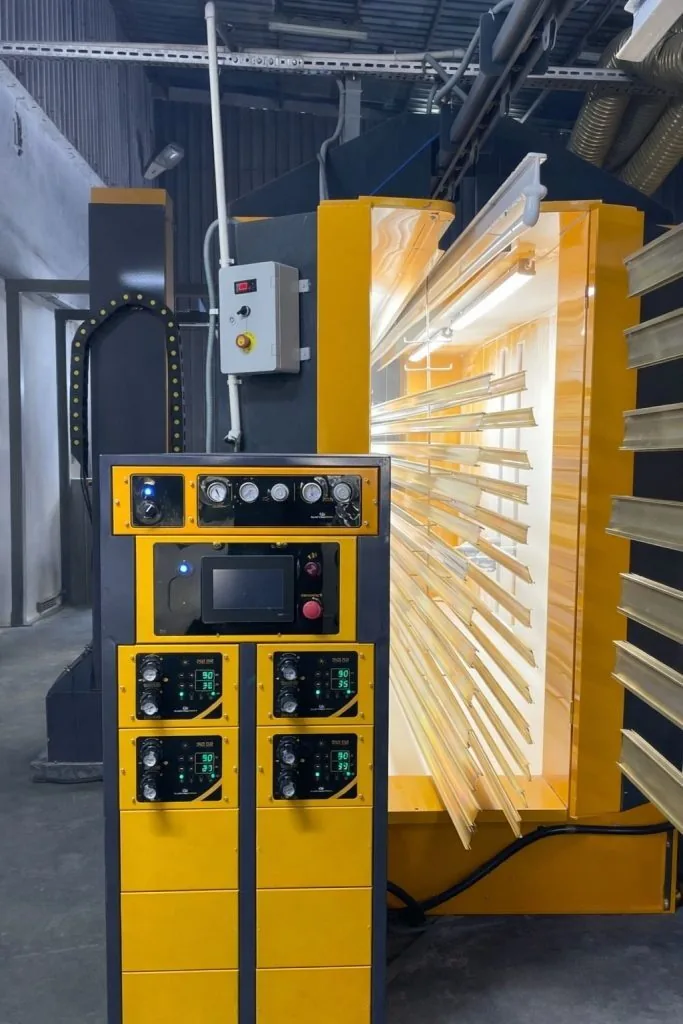
Deshalb erhalten Felgenanlagen entweder einen längeren Ofen oder eine langsamere Förderstrecke als eine Anlage für ebene Teile. Unsere gasbeheizten Öfen mit Beschickung von oben arbeiten bei 140–220 °C mit einer Leistung von 50.000–500.000 kcal/h, erreichen ihr Betriebsregime in 35–45 Minuten und liefern 30–40 % niedrigere Energiekosten als die elektrische Variante. Auf einer durchlaufenden Felgenanlage ist dieser Unterschied eine der sichtbarsten Positionen im jährlichen Betriebsbudget. Die Rechenschritte zwischen Durchsatz und Ofenlänge haben wir in Kapazitätsberechnung der Pulveranlage Schritt für Schritt aufgebaut; bei Felgen ändert sich nur, dass Wärmemasse je Teil und der zweite Durchlauf in dieselbe Rechnung eingehen.
Abdecken: die verborgene Kapazitätsgrenze
Auf einer Felgenanlage wird der Durchsatz meist vom Abdecken bestimmt und nicht von der Kabine. Schraubenlöcher, Mittenbohrung, Auswuchtfläche und Wulstsitz — welche davon abgedeckt werden, gibt die Montagetoleranz des Kunden vor, und jedes Felgenmodell braucht seinen eigenen Stopfensatz. Abdecken und Entfernen der Abdeckung sind Handarbeit; wird vor und nach der Anlage nicht genügend Platz für die Bediener vorgesehen, steht die Förderstrecke still.
Die Rechnung ist einfach: Messen Sie die Abdeckzeit für eine Felge, teilen Sie sie durch die angestrebte Stundenleistung, und das Ergebnis sagt Ihnen, wie viele Abdeckplätze Sie brauchen. Zeichnen Sie die Fläche für diese Plätze mit demselben Ernst wie die Kabine in das Layout. Eine vergleichbare Balance zwischen Handarbeit und Anlage haben wir in Blechteil-Beschichtungsanlagen für Automobilzulieferer beschrieben; bei Felgen besteht der Unterschied darin, dass das Abdecken Pflicht und nicht Option ist.
Häufig gestellte Fragen
Müssen die Gehänge einer Felgenanlage wirklich rotieren?
In der Praxis ja. Auf einem starren Gehänge erhalten Tiefbett und Speichenzwischenräume nicht genug Pulver; eine zweite Pistolenreihe korrigiert die Schichtdickenverteilung nicht, sie erhöht nur die Kosten. Die Alternative zum rotierenden Gehänge ist, das Teil von Hand zu drehen und zweimal durch die Kabine zu schicken — das halbiert den Durchsatz und überlässt die Wiederholgenauigkeit dem Bediener.
Wie viele Felgen pro Stunde schafft eine solche Anlage?
Eine einzelne Zahl zu nennen wäre irreführend. Tunnelanlagen werden im Band 500–5.000 Teile/Stunde gebaut, Felgen laufen wegen Drehzeit und zweiter Schicht aber im unteren Teil davon. Die echte Zahl ergibt sich aus drei Eingangsgrößen: erforderliche Verweilzeit in der Kabine, Vernetzungszeit und Abdeckarbeit. Eine Kapazitätszusage, die vor der Messung dieser drei gegeben wird, hält nicht.
Reicht eine Kabine, oder brauche ich zwei?
Wenn Ihr Ziel eine einzige Farbschicht ist, reicht eine Kabine. Wollen Sie Grundierung plus Decklack oder zusätzlich einen Klarlack, liegt die Entscheidung zwischen Grundfläche und Durchsatz: Getrennte Kabinen vergrößern Fläche und Anfangsinvestition, erhalten aber die Leistung; ein zweiter Durchlauf durch eine Kabine ist billig, halbiert sie aber ungefähr. Ihr gemessenes Stundenziel sagt Ihnen, welche Option richtig ist.
Wie viele Vorbehandlungsstufen braucht eine Anlage für Alufelgen?
Irgendwo im Bereich 3–7 Stufen, entschieden nach dem Zustand, in dem die Teile ankommen. Kühlschmierstoffreste nach der Zerspanung und Gussporosität treiben die Zahl nach oben und bringen Passivierung und zusätzliches Spülen ins Spiel. Stufen zu streichen und Haftungsfehler anschließend dem Pulver anzulasten ist der teuerste verfügbare Weg: Ausschussfelgen kosten mehr als die Stufe, die Sie entfernt haben.
Braucht eine glanzgedrehte Felge eine andere Anlage?
Ja, der Ablauf ändert sich. Eine glanzgedrehte Felge wird zuerst beschichtet und dann auf der Drehmaschine bearbeitet, wodurch blankes Aluminium freiliegt; ein Klarlack ist nötig, um die Oxidation zu verhindern. Das zwingt die Anlage, im Takt mit der Zerspanung zu arbeiten und für den Klarlack eine eigene Kabine und einen eigenen Ofendurchlauf bereitzustellen. Zeichnen Sie das Layout so, dass diese zweite Schleife bereits berücksichtigt ist.
Zusammenfassung
Eine Felgenanlage ist keine vergrößerte Anlage für ebene Teile. Die Unterschiede sind konkret: rotierende Gehänge mit zuverlässiger Erdung, eine Mehrpistolenkabine, die auch das Tiefbett erreicht, mindestens zwei Schichten für die Dauerhaftigkeit, eine für Aluminium geeignete Tauchvorbehandlung und ein Verhältnis von Ofen und Förderstrecke, das auf die Wärmemasse gedehnt ist. Das Abdecken ist die unsichtbare Kapazitätsgrenze und gehört von Anfang an ins Layout. Wenn Sie die Investition erst zu formen beginnen, ist unser übergeordneter Leitfaden wie man eine Pulverbeschichtungsanlage aufbaut der richtige Ausgangspunkt, und die Auslegungslogik für die komplette Beschichtungs- und Einbrennlinie steht auf der Seite Pulverbeschichtungsanlage in Tunnelbauweise. Jede Anlage, die wir bauen, wird um das größte Teil des Kunden herum gefertigt und mit 2 Jahren Herstellergarantie geliefert.
Senden Sie uns Ihren größten Felgendurchmesser, Ihre angestrebte Stundenleistung und Ihre erwartete Schichtanzahl — wir erarbeiten die Maße für Gehänge, Kabine und Ofen gemeinsam mit Ihnen.