
Toz Boya Hattı İçin Kompresör Kapasitesi ve Hava Kalitesi Ne Olmalı?
Toz boya hattında basınçlı hava talebini yalnız tabancalar üretmez; kartuş filtrenin pulse-jet darbeleri, pnömatik kapaklar ve akışkanlaştırma tankı da aynı hattan besleneni paylaşır. Bu yazı debinin nasıl hesaplandığını, kurutucu ve yağ ayırıcı zincirinin neden pazarlık konusu olmadığını ve nemli havanın yüzeyde bıraktığı kusurları anlatır.
 Büyüt
"Toz boya tabancası için kaç litre kompresör gerekir, yağsız hava şart mı" sorusunun tek bir cevabı yoktur: gereken debi, hattaki tabanca sayısı (2–12 arası imal ediyoruz), kartuş filtrenin pulse-jet temizleme sıklığı, pnömatik kapak/valf sayısı ve akışkanlaştırma tankının sürekli çekişi toplanarak hesaplanır. Ama kalite tarafının cevabı nettir ve pazarlığa açık değildir: hava kuru ve yağsız olmak zorundadır. Hesabı yapılmamış bir kompresör hattı, doğru seçilmiş bir kabini de doğru ayarlanmış bir fırını da işe yaramaz hâle getirir; sahada gördüğümüz kusurların önemli bir kısmının kaynağı ekipman değil, besleme hattıdır.
Basınçlı hava, toz boya hattının en çok küçümsenen kalemidir. Yatırımcı fırını, kabini ve konveyörü tek tek fiyatlandırır; kompresörü "zaten var" diye listeye hiç yazmaz. Oysa mevcut kompresör çoğu zaman atölyenin genel hava ihtiyacı için alınmıştır ve boya hattının eş zamanlı çekişini karşılamaz.
Basınçlı havayı toz boya hattında kim tüketir?
Debi hesabına başlamadan önce tüketici listesini çıkarmak gerekir. Toz boya hattında hava çeken dört ayrı grup vardır ve bunlar aynı anda çalışır:
- Tabancalar: Toz taşıma havası ve atomizasyon/şekillendirme havası olmak üzere iki ayrı hattan çeker. Tüketim tabanca başına sabittir ve tabanca sayısıyla doğrusal artar. Manuel bir cihazda toz çıkışı 0,5–10 l/dk bandında ayarlanır; bu tozun debisidir, havanınki değil — ikisini karıştırmayın.
- Pulse-jet filtre temizleme: Kartuş filtreleri temizleyen ters darbeler, kısa süreli ama yüksek anlık debi ister. Sürekli tüketim değildir; tetikleme sıklığına bağlıdır. Filtre yüklendikçe darbe aralığı kısalır, yani hattın en eskimiş hâlindeki talebi hesaba katılmalıdır.
- Akışkanlaştırma: Toz tankının tabanındaki gözenekli plaka üzerinden sürekli düşük debili hava geçer. Kesintisizdir ve durduğunda toz akışı bozulur.
- Pnömatik hareketler: Kabin kapakları, renk değişim valfleri, konveyör durdurucular, ön işlem hattındaki dozaj pompaları. Tek tek küçüktür, toplamı şaşırtıcı olur.
Debi hesabı nasıl yapılır?
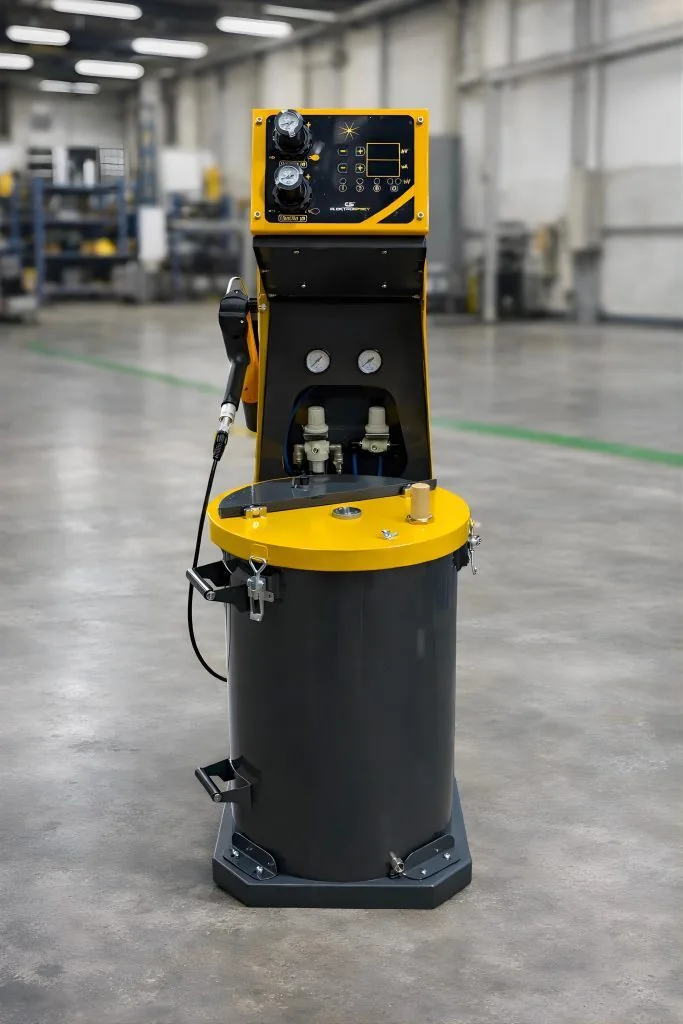
Doğru yöntem, kataloğa bakıp bir sayı seçmek değil, tüketici tablosunu doldurup toplamaktır. Aşağıdaki tablo, projelendirme sırasında müşteriden istediğimiz veri setidir:
| Tüketici | Çekiş tipi | Hesaba giren değişken | Not |
|---|---|---|---|
| Tabanca (2–12 adet) | Sürekli | Tabanca sayısı × birim tüketim | Otomatik + manuel tabancalar ayrı sayılır |
| Pulse-jet filtre | Darbeli | Darbe süresi × valf sayısı × tetikleme sıklığı | Kirli filtre senaryosuna göre alınır |
| Akışkanlaştırma tankı | Sürekli | Tank yüzeyi ve toz cinsi | Renk başına ayrı tank varsa çarpılır |
| Pnömatik valf/kapak | Anlık | Hareket sayısı/saat | Renk değişimi sık ise belirginleşir |
| Ön işlem dozaj pompaları | Aralıklı | Kademe sayısı | Kademeler için ayrı bakılır |
| Kayıp ve gelecek pay | — | Toplam üzerine emniyet payı | Hat büyütme planı varsa yukarı alınır |
Toplama ulaşıldıktan sonra iki şey daha kararlaştırılır: çalışma basıncı ve eş zamanlılık. Basınç tarafında kural basittir — tabancanın ihtiyaç duyduğu basınç, hattın en uzak noktasında da sağlanmalıdır; kompresör çıkışındaki değer değil, tabanca girişindeki değer önemlidir. Boru çapı dar seçilmişse kompresör kâğıt üzerinde yeterli görünürken hat sonunda basınç düşer.
Eş zamanlılık ise şu sorunun cevabıdır: pulse-jet darbesi ile renk değişimi valfinin aynı anda çalışması mümkün mü? Toz boya hattında cevap genelde evettir. Bu yüzden "ortalama tüketim" üzerinden seçim yapmak yanlıştır; tepe talebi karşılanmalı, tepe ile ortalama arasındaki farkı hava tankı yastıklamalıdır.
Hava neden kuru ve yağsız olmak zorunda?
Toz boya, elektrostatik yükle taşınan kuru bir malzemedir. Havadaki iki kirletici doğrudan yüzeye yansır:
Nem. Yoğuşan su, toz partiküllerini topaklaştırır, akışkanlaştırma tankındaki homojen kaynamayı bozar ve tabanca hortumunda birikerek düzensiz debi yaratır. Daha kötüsü, nemli toz elektrostatik yükü tutamaz; kaplama verimi düşer, geri kazanılan tozun davranışı değişir. Nemin sinsi yanı, kompresör çıkışında değil, soğuyan boru hattının en uzak ucunda yoğuşmasıdır — yani problemi kompresör odasında ararsanız bulamazsınız.
Yağ. Yağlı pistonlu bir kompresörden gelen yağ buharı, mikron altı damlacıklar hâlinde tüm hatta dağılır. Boyanacak yüzeye ulaşan yağ, yağ alma kademesinden geçmiş temiz sacı bile anında kirletir ve kürlemeden sonra krater olarak ortaya çıkar. Ön işlem hattınızı 3–7 kademe kurup sonra yüzeyi kendi basınçlı havanızla yağlamak, en pahalı kendi kendini sabote etme biçimidir; ön işlem kurgusu için ön işlem kaç kademe olmalı yazısına bakın.
Kurutucu ve filtre zinciri hangi sırayla kurulur?
Basınçlı hava hazırlama bir tek cihaz değil, bir zincirdir ve sırası önemlidir. Kaba kirlilik ince filtreye ulaşmadan tutulmalı, kurutucu kendisine sıvı su gelmeyecek şekilde korunmalıdır:
| Sıra | Eleman | Görevi | Atlanırsa ne olur |
|---|---|---|---|
| 1 | Hava tankı | Tepe talebi yastıklar, ilk yoğuşmayı toplar | Kompresör sürekli yük-boş yapar, nem hatta gider |
| 2 | Ön soğutucu / su ayırıcı | Sıvı suyu ayırır | Kurutucu boğulur, verimi düşer |
| 3 | Kaba (partikül) filtre | Pas, kir, katı parçacık | İnce filtre erken tıkanır |
| 4 | Kurutucu | Çiy noktasını düşürür | Hat sonunda yoğuşma, topaklanmış toz |
| 5 | Yağ ayırıcı / koalesans filtre | Yağ buharı ve aerosolü | Yüzeyde krater, yapışma kaybı |
| 6 | Aktif karbon (gerekiyorsa) | Kalan yağ buharı kokusu | Hassas renklerde leke riski |
| 7 | Noktasal regülatör + filtre | Tabanca girişinde son kontrol | Tabancalar arası basınç farkı |
Kurutucu tipi seçimi, atölyenin ortam sıcaklığına ve hattın nerede geçtiğine bağlıdır. Boruların dış duvara ya da soğuk bir bölüme yakın geçtiği tesislerde soğutmalı kurutucunun çıkış çiy noktası yetmeyebilir; bu durumda adsorpsiyonlu kurutucu gündeme gelir. Dezavantajını da yazalım: adsorpsiyonlu kurutucu daha pahalıdır ve rejenerasyon için hava tüketir — yani debi hesabına kendisi de bir tüketici olarak eklenmelidir. Bunu atlayan projelerde kompresör bir yıl sonra yetersiz kalır.
Nemli veya yağlı hava yüzeyde nasıl görünür?
Sahada teşhisi hızlandıran belirtiler bellidir. Kusur belli bir vardiyada ya da yağmurlu günlerde yoğunlaşıyorsa, ilk şüpheli hava hattıdır — kabin ya da fırın değil.
- Krater / balık gözü: Neredeyse her zaman yağ kaynaklıdır. Yüzeyde nokta hâlinde boyasız çukurlar.
- Düzensiz film kalınlığı: Nemli tozun akışkanlaşmayı bozması. Aynı parçada mikron farkı büyür.
- Tabanca püskürtmesinde kesikli akış: Hortumda biriken su. Operatör "tabanca tıkanıyor" der, aslında hat ıslaktır.
- Geri kazanım veriminde düşüş: Topaklanmış toz elekte kalır; filtreli kabinde beklenen %95+ geri kazanım tutmaz.
- Renk değişiminde uzayan süre: Nemli toz kabin duvarına yapışır, temizlik uzar.
Bu belirtiler kabin seçiminin değil besleme hattının sorunudur; ancak ikisini ayırt etmek için kabin tarafındaki normal değerleri de bilmek gerekir — kartuş filtrenin %99,9+ tutma oranı ve iç hava hızının 0,5–0,8 m/s bandı gibi. Karşılaştırma için toz boya kabini seçimi yazısındaki kriter listesini kullanabilirsiniz.
Kompresör odası ve dağıtım hattı nasıl kurulmalı?
Kompresör, hattın kendisi kadar yerleşim işidir. Toz kaçağı olan bir ortamda emiş yapan kompresör, kendi filtresini hızla tıkar; bu yüzden kompresör odası boya kabininden ve zımpara/kumlama bölgesinden ayrılır, emiş havası temiz taraftan alınır. Oda havalandırması yetersizse emiş sıcaklığı yükselir, çıkıştaki nem yükü artar ve kurutucunun işi zorlaşır.
Dağıtım hattında üç pratik kural: ana hattı akış yönünde hafif eğimle çekip en alçak noktalara tahliye koyun, tabanca kollarını ana borunun üstünden alın (alttan alınan kol, birikmiş suyu doğrudan tabancaya taşır) ve her kullanım noktasına kendi regülatör-filtre grubunu koyun. Bu üç kural sıfır maliyetlidir ve hatların çoğunda nem sorununun yarısını çözer.
Yerleşim planını bütün olarak kuruyorsanız, kompresör odasını hat yerleşimiyle birlikte çizin; sonradan yer bulmaya çalışmak hem boru uzatır hem basınç kaybı yaratır. Genel kurgu için toz boya tesisi kurma rehberi yazısı çatı referansımızdır.
Sık sorulan sorular
Mevcut atölye kompresörüm toz boya hattına yeter mi?
Ancak hesap yapılırsa bilinir. Atölye kompresörleri genelde aralıklı kullanım (el aletleri, temizlik tabancası) için seçilir; toz boya hattı ise sürekli çeker. Tabanca sayısını, pulse-jet valf sayısını ve tetikleme sıklığını çıkarıp mevcut kompresörün gerçek serbest hava debisiyle karşılaştırın. Yetmiyorsa iki yol vardır: ikinci bir kompresörle paralel besleme ya da tepe talebi yastıklayan daha büyük bir hava tankı — hangisinin doğru olduğu, açığın sürekli mi anlık mı olduğuna bağlıdır.
Yağsız (oil-free) kompresör şart mı?
Hayır, şart olan yağsız havadır; bunu yağsız tip kompresörle de, yağlı kompresör + doğru koalesans filtre zinciriyle de sağlayabilirsiniz. İkinci yol daha ucuz kurulur ama disiplin ister: filtre elemanları takvime bağlı değiştirilmezse koruma ortadan kalkar ve krater kusuru geri gelir. Bakım disiplininden emin değilseniz yağsız tip, uzun vadede daha az riskli karardır.
Kurutucu olmadan çalışılabilir mi?
Kısa vadede "çalışır" görünebilir, özellikle kuru mevsimde. Ama toz boya kabininde nem, kusuru hemen değil, ilk sıcak-nemli günde ya da soğuyan hattın en uzak ucunda gösterir. Kurutucusuz bir hat, üretimi mevsime bağlı hâle getirir. Bunu bir maliyet kalemi olarak değil, hurda oranını sabitleyen bir yatırım olarak görmek gerekir.
Tabanca sayısını artırırsam kompresörü de büyütmem gerekir mi?
Tabanca tüketimi doğrusal arttığı için genelde evet. Ancak asıl sürpriz tabancalarda değil, filtre tarafında olur: tabanca sayısı arttıkça kabine giren toz yükü artar, kartuş filtre daha çabuk yüklenir ve pulse-jet tetikleme sıklığı yükselir. Yani iki tabanca eklemek, iki tabanca kadar değil, biraz daha fazla hava demektir. 2–12 tabanca bandında imal ettiğimiz filtreli toz boyama kabini için hava talebini, kabin ölçüsüyle birlikte proje aşamasında çıkarırız.
Manuel cihazla çalışırken hava kalitesi daha mı az önemli?
Tam tersi, daha görünür olur. Manuel toz boyama makinesi ile çalışan atölyelerde operatör toz akışındaki kesintiyi ve topaklanmayı anında hisseder; otomatik hatta ise sorun ancak kalite kontrolde fark edilir. Manuel uygulamada hattın en ucuna küçük bir su ayırıcı + regülatör grubu koymak, en düşük maliyetli iyileştirmelerden biridir.
Özet
Toz boya hattının basınçlı hava ihtiyacı katalogdan seçilmez, tüketici tablosu doldurularak hesaplanır: tabanca sayısı, pulse-jet tetikleme sıklığı, akışkanlaştırma ve pnömatik hareketler toplanır, üzerine eş zamanlılık ve büyüme payı eklenir. Kalite tarafında ise tartışma yoktur — hava kuru ve yağsız olacak, hazırlama zinciri tank–su ayırıcı–kaba filtre–kurutucu–yağ ayırıcı sırasıyla kurulacak ve her kullanım noktasında son bir filtre-regülatör bulunacaktır. Bu zinciri kuran tesis, nem kaynaklı kusurları takvimden bağımsız hâle getirir. Hattın tamamını birlikte boyutlandırmak isterseniz, tünel tipi toz boyama tesisi projelerimizde kompresör ve hava hazırlama hattını da yerleşim planının parçası olarak çiziyoruz; ürettiğimiz her sistem 2 yıl üretici garantisi ile teslim edilir.
Tabanca sayınızı, kabin ölçünüzü ve mevcut kompresörünüzün etiket değerlerini bize gönderin — hava talebini birlikte çıkaralım.