
Pulse-Jet Temizleme Basıncı ve Periyodu Nasıl Ayarlanır?
Ters darbeli filtre temizlemede tank basıncı, darbe süresi ve tetikleme aralığı birlikte kurulur; üçünden biri yanlışsa ya filtre erken delinir ya da tıkalı filtreyle çalışılır. Bu yazı ayarın hangi ölçümle oturtulacağını, hangi değerin sabit hangisinin değişken olduğunu ve devreye alma sırasını anlatır.
 Büyüt
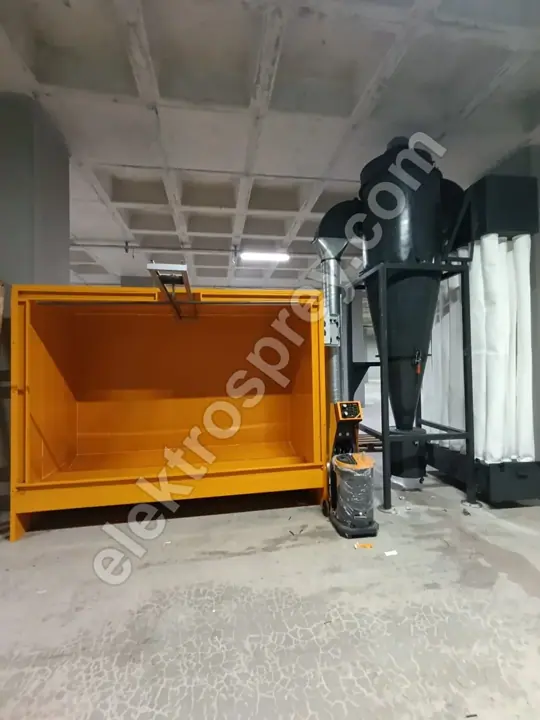
Pulse jet filtre temizleme basınç ayarı toz boya kabinlerinde tek bir kataloğa bakılarak yapılmaz; tank basıncı, darbe süresi ve tetikleme aralığı birlikte kurulur. Sahada oturttuğumuz tipik başlangıç noktası tank tarafında 4–6 bar, darbe süresinde 80–150 ms bandıdır; tetikleme ise takvime göre değil, kartuş üzerindeki basınç farkına göre yapılır. Bu üçlüyü doğru kuran bir kabinde kartuş filtre %99,9+ tutma verimini ömrü boyunca korur ve geri kazanım %95+ bandından düşmez. Yanlış kuran bir kabinde ise iki uçtan biri kaçınılmazdır: filtre erken delinir ya da tıkalı filtreyle çalışılıp iç hava hızı 0,5–0,8 m/s bandının altına iner.
Bu yazı filtrenin ne zaman değişeceğini değil, filtreyi temiz tutan mekanizmanın kendisini konu alır. Değişim zamanı ayrı bir karardır ve ölçümle verilir; onu kartuş filtre ömrü ve değişim zamanı yazısında ayrıca ele aldık.
Pulse-jet gerçekte ne yapıyor
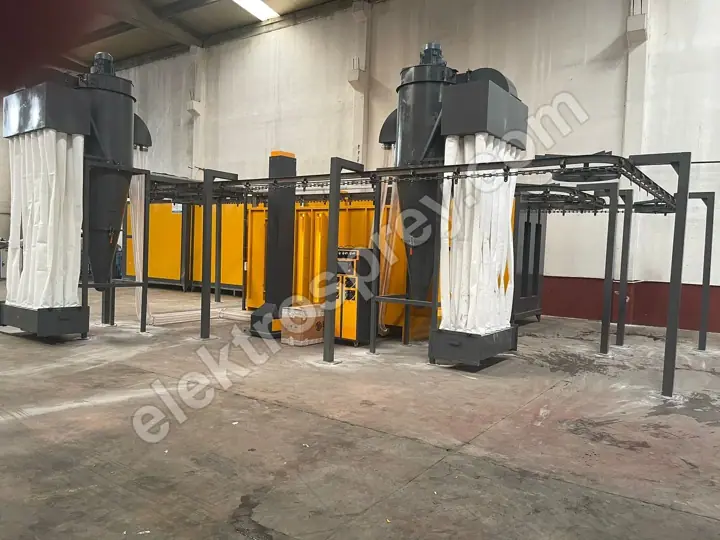
Ters darbe temizleme, filtreyi "üflemek" değildir. Solenoid valf milisaniyeler boyunca açılır, tanktaki basınçlı hava kartuşun iç tarafından dışarı doğru ani bir basınç dalgası olarak yayılır ve kartuş kumaşını bir an için ters yönde esnetir. Kek, kumaşın bu ani hareketiyle kırılıp aşağı düşer. Yani işi yapan debi değil, basıncın yükselme hızıdır.
Bu ayrım pratikte her şeyi belirler. Uzun süreli, düşük tepe basınçlı bir darbe çok hava harcar, keki tam kıramaz ve tozu geri kazanım hunisine indirmek yerine kabin havasına savurur. Kısa ve dik bir darbe ise az hava ile kumaşı gerçekten hareket ettirir. Ayarı yaparken hedefiniz "daha çok hava vermek" değil, darbenin dikliğini korumaktır.
Bir noktanın altını çizelim: tek bir doğru sayı yoktur. Kartuş sayısı, tank hacmi, kolektör borusunun çapı, valf tipi ve tozun karakteri değiştiğinde optimum değer de değişir. Bu yüzden her hattı devreye alırken değerleri ölçerek belirliyoruz; imalatlarımızda katalog ölçüsü yoktur, temizleme rejimi de kabinin kendi ölçüsüne göre kurulur.
Tank basıncı: bandın neresinde çalışmalı
| Tank basıncı | Kek atma davranışı | Kartuşa etkisi | Ne zaman tercih edilir |
|---|---|---|---|
| 3,5 barın altı | Kek kısmen kalır, ΔP sürekli tırmanır | Yok denecek kadar az | Yalnız çok ince, kuru ve az yapışkan tozda |
| 4–5 bar | Çoğu toz boya reçetesinde yeterli | Düşük yorulma, uzun ömür | Standart üretimde varsayılan bant |
| 5–6 bar | Ağır kekte ve yüksek debili çalışmada etkili | Dikiş ve conta yorulması artar | Yoğun vardiya, yüksek toz yükü |
| 6 barın üstü | Kazanç neredeyse yok | Kumaş delinmesi ve erken arıza riski | Fabrika ayarı hatası dışında kullanılmaz |
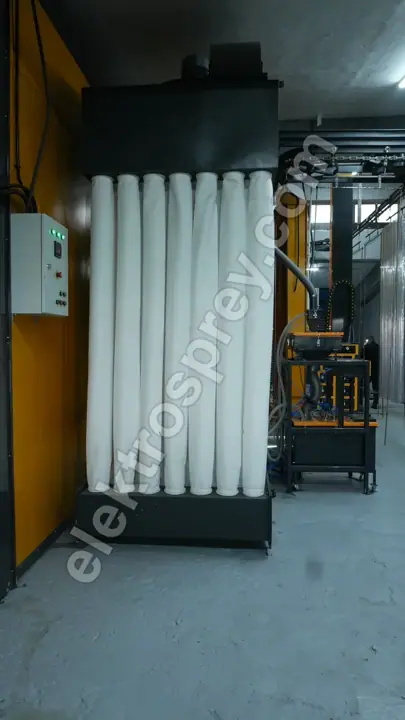
Bandın üst ucuna çıkmadan önce şunu kontrol edin: basınç düşüyorsa sebep genelde tank değil, hava hazırlığıdır. Kompresör kapasitesi, hat çapı, uzun kolektörde basınç kaybı ve nem tutucunun durumu; bu dördü düzeltilmeden bar yükseltmek yalnızca filtreyi yorar. Yağ ve nem kaçıran bir hatta verilen her darbe, kartuşun içine ince bir yağ filmi bırakır ve kek artık hiç kalkmaz.
Darbe süresi ve periyot iki ayrı ayardır
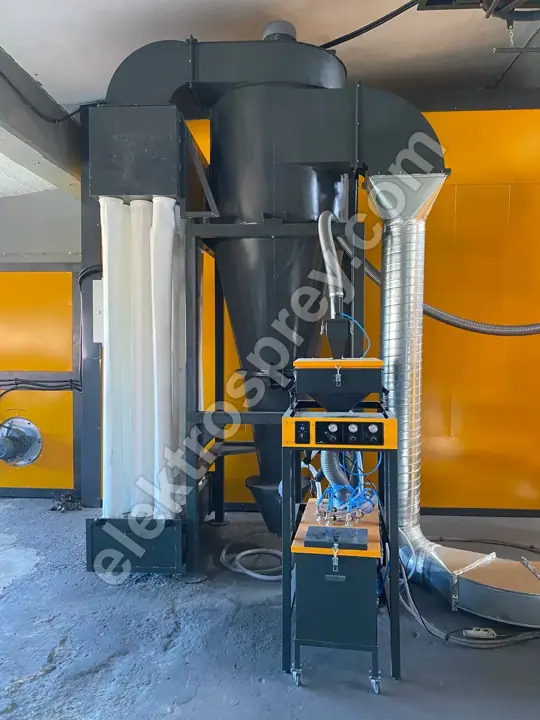
Sahada en sık karışan iki parametre bunlardır. Darbe süresi valfin açık kaldığı süredir ve milisaniye mertebesindedir; tipik bant 80–150 ms'dir. Periyot ise iki darbe arasındaki bekleme süresidir ve saniye mertebesindedir. Süreyi uzatmak temizliği iyileştirmez, sadece hava tüketimini artırır; asıl etkili değişken periyottur.
| Parametre | Tipik bant | Artırınca ne olur | Azaltınca ne olur |
|---|---|---|---|
| Darbe süresi | 80–150 ms | Hava tüketimi artar, kazanç yok | Kek tam kırılmaz, ΔP tırmanır |
| Sıra aralığı (valfler arası) | 6–30 s | Kek kalınlaşır, ΔP yükselir | Kumaş sürekli yorulur, toz kabine savrulur |
| Çevrim tekrarı | ΔP eşiğine bağlı | Filtre uzun süre tıkalı kalır | Bakir toz boşa geri devreder |
| Tank dolum süresi | Valf başına ölçülür | — | Sonraki darbe zayıf çıkar, temizlik yarım kalır |
Tank dolum süresine dikkat edin. Valfler sırayla ateşlenirken tank yeniden dolamıyorsa üçüncü darbe birincinin yarısı kadar iş yapar. Bunu anlamanın yolu kolay: temizleme çevrimi sırasında tank manometresini izleyin; basınç darbe başına birkaç barlık düşüş yapıp toparlanmıyorsa aralığı uzatın ya da hava hazırlığını büyütün.
Tetikleme mantığı: zaman mı, basınç farkı mı
Temizlemeyi neyin başlatacağı, basınç değerinden daha önemli bir karardır.
| Tetikleme biçimi | Nasıl çalışır | Güçlü yanı | Zayıf yanı |
|---|---|---|---|
| Sabit zamanlı | Sabit periyotla sürekli ateşler | Kurulumu en basit | Temiz filtreyi boşuna yorar, hava harcar |
| Basınç farkına göre (ΔP) | Alt ve üst eşik arasında çalışır | Filtre ömrünü en çok uzatan yöntem | ΔP sensörünün kalibre olması şart |
| Hibrit | ΔP esas, üstüne emniyet zamanlayıcısı | Sensör arızasında hat durmaz | Eşikler yanlışsa avantaj kaybolur |
| Vardiya sonu (offline) | Fanlar dururken tam çevrim | Keki gerçekten huniye indirir | Tek başına yeterli değildir |
Doğru kurulum genelde hibrittir: ΔP alt eşiğe düşene kadar temizle, üst eşiği geçince tekrar başlat, buna bir de vardiya sonunda fan kapalıyken çalışan tam çevrim ekle. Fan çalışırken atılan kekin bir kısmı tekrar kartuşa yapışır; offline çevrim bu yüzden vardır. Eşiklerin nasıl belirleneceğini ve ilk gün alınacak referans ölçümü kabin filtre basınç farkı takibi yazısında ayrıntılandırdık.
Yanlış ayarın iki ucu
Ayar hatası kendini iki zıt tabloda gösterir ve ikisinin çaresi birbirinin tersidir.
Fazla temizlik: basınç yüksek, periyot kısa. Belirtisi kartuş dibinde erken aşınma, kabin içinde görünür toz bulutu, hava tüketiminde artış ve normalden erken düşen ΔP. Burada kartuş, tozun oluşturduğu koruyucu ilk keki hiç tutamaz; oysa o ince kek filtrenin bir parçasıdır. Fazla temizlenen filtre daha çok tozu kumaşın gözeneklerine gömer ve paradoksal biçimde daha çabuk tıkanır.
Az temizlik: ΔP sürekli yüksek, fan zorlanıyor, kabin ağzından toz kaçıyor, iç hava hızı 0,5–0,8 m/s bandının altına iniyor. Operatör bunu genelde "emiş zayıfladı" diye bildirir. Burada önce ΔP eşiklerine ve valflerin gerçekten ateşleyip ateşlemediğine bakılır — çoğu vakada suçlu bobin ya da diyafram arızasıdır, kartuş değil.
Devreye alma sırası
- Basınçlı hava kalitesini doğrulayın: nem tutucu, yağ ayırıcı, hat çapı ve kompresör kapasitesi.
- Tank basıncını bandın orta noktasına kurun, darbe süresini kısa ucundan başlatın.
- Kabin boşken ve fanlar çalışırken referans ΔP değerini kaydedin. Bu sayı filtre ömrü boyunca kıyas noktanızdır.
- Normal üretimde bir vardiya boyunca ΔP eğrisini izleyin; eşikleri bu eğriye göre koyun.
- Her valfi tek tek ateşleyip tank manometresindeki düşüşü not edin; ateşlemeyen valf sessizce çalışmaz, yalnız komşusunu yorar.
- Ayar değerlerini kabin üzerine yazılı hâle getirin. Vardiyalar arasında değiştirilen ayar, ölçülemeyen ayardır.
Bu sıra hem tek kabinli atölyede hem de tünel tipi toz boyama tesisi içindeki otomatik kabinde aynıdır; tek fark, hat çalışırken kabini durdurma imkânının olmaması ve offline çevrimin vardiya sonuna kaymasıdır.
Sık sorulan sorular
Pulse-jet basıncı kaç bar olmalı?
Çoğu toz boya reçetesi için başlangıç bandı 4–6 bar'dır ve pratikte 4–5 bar aralığı yeterli olur. Kesin değer kartuş sayısına, tank hacmine ve tozun yapışkanlığına göre ölçülerek belirlenir. Bandın üstüne çıkmak temizliği iyileştirmez; kumaşı ve contaları yorar. Kek kalkmıyorsa önce hava hazırlığına ve valflerin gerçekten ateşleyip ateşlemediğine bakın.
Temizleme periyodu kaç dakikada bir tetiklenmeli?
Sabit bir dakika değeri vermek yanlıştır, çünkü periyodu belirleyen üretim yoğunluğudur. Doğru yöntem, tetiklemeyi basınç farkına bağlamak ve üst eşiğe ulaşınca çevrimi başlatmaktır. Yoğun vardiyada bu saatte birkaç kez, düşük tempoda vardiyada birkaç saatte bir olabilir; ikisi de doğrudur çünkü karar sayıya değil ölçüme bağlıdır.
Filtre neden ilk yılında deliniyor?
En sık üç sebep: basıncın bandın üstünde tutulması, periyodun gereksiz kısa olması ve basınçlı havadaki nem–yağ kirliliği. Üçü de kartuşu mekanik ve kimyasal olarak yorar. Delinme çoğu zaman ürün kusuru değil, temizleme rejiminin ayar hatasıdır; kartuş dibindeki aşınma izi bunun en net göstergesidir.
Kabin çalışırken mi, durduktan sonra mı temizlemek doğru?
İkisi de gerekir. Üretim sırasında ΔP kontrollü kısa çevrimler filtreyi çalışır durumda tutar; vardiya sonunda fanlar dururken yapılan tam çevrim ise keki gerçekten huniye indirir. Yalnız online temizliğe güvenen kabinlerde toz, kartuştan kalkıp komşu kartuşa yapışır ve ΔP zamanla toparlanamaz hâle gelir.
Renk değişimi temizleme ayarını değiştirir mi?
Değiştirmez ama ek bir çevrim gerektirir. Renk değişiminde amaç keki inceltmek değil, kartuş ve kabin yüzeylerinde önceki renkten hiç toz bırakmamaktır; bu yüzden fanlar kapalıyken tam çevrim ve gövde temizliği birlikte yapılır. Sık renk değiştiren hatlarda kartuş yerleşimi ve kabin geometrisi de bu ihtiyaca göre seçilir; kriterleri toz boya kabini seçimi yazısında topladık.
Özet
Pulse-jet ayarı üç sayının birlikte kurulmasıdır: tank basıncı 4–6 bar bandında, darbe süresi 80–150 ms bandında, tetikleme ise takvimle değil basınç farkıyla. Fazla temizlik kartuşu deler, az temizlik hattı boğar; ikisinin arasındaki doğru nokta ancak referans ΔP ölçümüyle bulunur. Ayar değerlerini yazılı hâle getirin, valfleri tek tek doğrulayın, vardiya sonunda offline çevrim çalıştırın. İmal ettiğimiz filtreli toz boyama kabini 2–12 tabanca aralığında ve müşterinin en büyük parçasına göre ölçülendirilir; temizleme rejimi de devreye alma sırasında o kabinin kendi ölçümleriyle kurulur ve 2 yıl üretici garantisi ile teslim edilir.
Kabininizin ΔP kaydını, tank basıncını ve valf ateşleme sıranızı bize gönderin — rejimin nerede kaydığını birlikte ayrıştıralım.