
L'air comprimé d'une ligne de thermolaquage : quel débit et quelle qualité d'air ?
Les pistolets ne sont pas les seuls consommateurs d'une ligne de thermolaquage ; le décolmatage par impulsion des cartouches filtrantes, les portes pneumatiques et la trémie de fluidisation puisent sur le même réseau. Cet article explique comment se calcule le besoin en air, pourquoi la chaîne sécheur et séparateur d'huile n'est pas négociable, et ce que l'air humide laisse sur la surface revêtue.
 Agrandir
« Combien de litres de compresseur faut-il pour un pistolet de thermolaquage, et l'air exempt d'huile est-il vraiment indispensable ? » n'admet pas de réponse unique : le débit nécessaire se calcule en additionnant le nombre de pistolets (nous construisons des lignes de 2 à 12), la fréquence de décolmatage par impulsion des cartouches filtrantes, le nombre de portes et de vannes pneumatiques, et le soutirage permanent de la trémie de fluidisation. Sur le volet qualité, en revanche, la réponse est nette et ne se négocie pas : l'air doit être sec et exempt d'huile. Une alimentation en air mal dimensionnée rend inutiles une cabine bien choisie et un four bien réglé — une large part des défauts de surface que nous constatons sur site ne vient pas des équipements, mais de la ligne d'air qui les alimente.
L'air comprimé est le poste le plus sous-estimé d'une ligne de thermolaquage. L'investisseur chiffre le four, la cabine et le convoyeur un par un, puis raye le compresseur de la liste parce qu'« il y en a déjà un ». Ce compresseur existant a généralement été acheté pour les besoins généraux de l'atelier et ne couvre pas le soutirage simultané d'une ligne de revêtement.
Qui consomme de l'air comprimé sur une ligne de thermolaquage ?
Avant tout calcul, dressez la liste des consommateurs. Quatre groupes distincts puisent de l'air sur une ligne poudre, et ils fonctionnent en même temps :
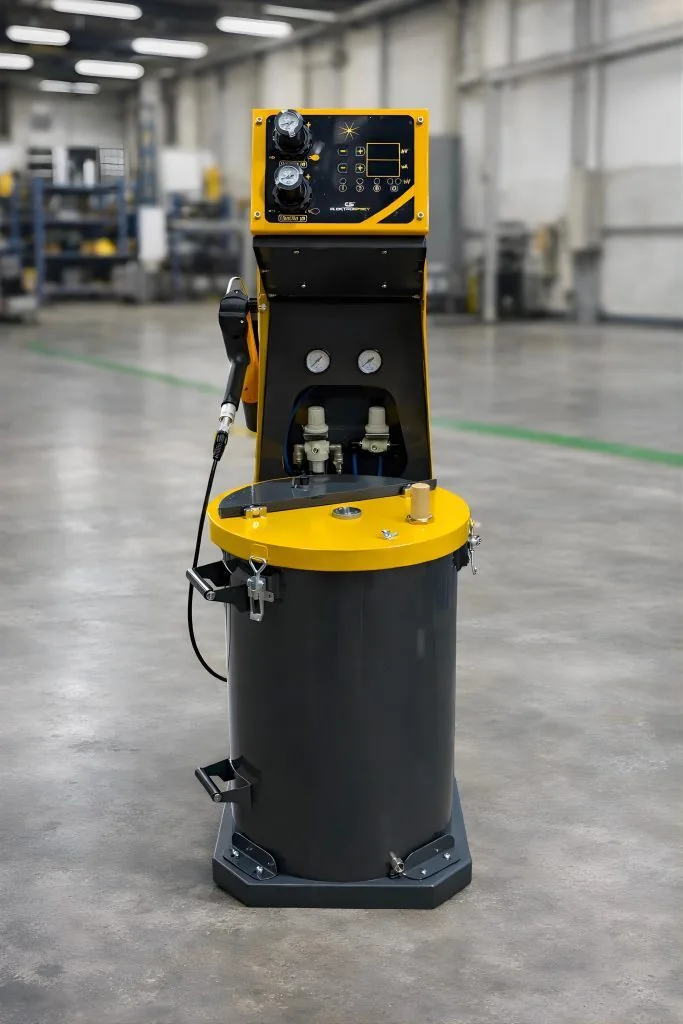
- Pistolets : ils puisent sur deux circuits distincts — l'air de transport de poudre et l'air de pulvérisation/mise en forme. La consommation par pistolet est fixe et croît linéairement avec le nombre de pistolets. Sur un poste manuel, le débit de poudre se règle dans la plage 0,5–10 l/min ; il s'agit du débit de poudre, pas d'air — ne confondez pas les deux.
- Décolmatage des filtres par impulsion : les contre-impulsions qui nettoient les cartouches sont brèves mais exigent un débit instantané élevé. Ce n'est pas une consommation continue ; elle dépend de la fréquence de déclenchement. À mesure que les filtres se chargent, l'intervalle entre impulsions se raccourcit : le calcul doit donc retenir la ligne dans son état le plus chargé.
- Fluidisation : un air à faible débit traverse en permanence la plaque poreuse au fond de la trémie à poudre. Il ne s'arrête jamais, et s'il s'arrête, l'alimentation en poudre s'effondre.
- Mouvements pneumatiques : portes de cabine, vannes de changement de teinte, arrêts de convoyeur, pompes doseuses de la ligne de prétraitement. Faibles individuellement, étonnamment lourds au total.
Comment calcule-t-on le débit d'air ?
La bonne méthode n'est pas de prendre un chiffre dans un catalogue, mais de remplir un tableau de consommateurs et d'en faire la somme. Le tableau ci-dessous correspond aux données que nous demandons au client lors de l'étude :
| Consommateur | Type de soutirage | Variable du calcul | Remarque |
|---|---|---|---|
| Pistolets (2–12 unités) | Continu | Nombre de pistolets × consommation unitaire | Pistolets automatiques et manuels comptés séparément |
| Filtre à impulsion | Pulsé | Durée d'impulsion × nombre d'électrovannes × fréquence | Retenu pour le scénario filtre encrassé |
| Trémie de fluidisation | Continu | Surface de trémie et type de poudre | Multiplié s'il y a une trémie par teinte |
| Vannes/portes pneumatiques | Instantané | Mouvements par heure | Augmente si les changements de teinte sont fréquents |
| Pompes doseuses de prétraitement | Intermittent | Nombre d'étapes | Revu étape par étape |
| Pertes et marge d'évolution | — | Marge de sécurité sur le total | Relevée si une extension de ligne est prévue |
Une fois le total connu, deux points restent à trancher : la pression de service et la simultanéité. Pour la pression, la règle est simple — la pression dont un pistolet a besoin doit aussi être disponible au point le plus éloigné de la ligne ; ce qui compte, c'est la valeur lue à l'entrée du pistolet, pas à la sortie du compresseur. Si le diamètre de tuyauterie est sous-dimensionné, le compresseur paraît suffisant sur le papier alors que la pression s'effondre en bout de réseau.
La simultanéité répond à cette question : une salve de décolmatage et une vanne de changement de teinte peuvent-elles fonctionner au même instant ? Sur une ligne de thermolaquage, la réponse est généralement oui. C'est pourquoi dimensionner sur la « consommation moyenne » est une erreur ; c'est la demande de pointe qui doit être couverte, et l'écart entre pointe et moyenne doit être tamponné par la cuve de stockage.
Pourquoi l'air doit-il être sec et exempt d'huile ?
La poudre est un milieu sec porté par une charge électrostatique. Deux contaminants présents dans l'air se transfèrent directement sur la surface :
L'humidité. L'eau condensée agglomère les particules de poudre, perturbe l'ébullition régulière dans la trémie de fluidisation et s'accumule dans le tuyau du pistolet, produisant une alimentation erratique. Pire, une poudre humide ne retient pas sa charge électrostatique ; le rendement d'application chute et le comportement de la poudre récupérée change. Le piège, c'est que l'humidité ne se condense pas à la sortie du compresseur mais à l'extrémité éloignée du réseau, là où l'air a refroidi — si vous cherchez le problème dans le local compresseur, vous ne le trouverez pas.
L'huile. La vapeur d'huile d'un compresseur à piston lubrifié se diffuse dans tout le réseau sous forme de gouttelettes submicroniques. L'huile qui atteint le subjectile contamine en un instant même une tôle qui vient de passer le dégraissage, et se révèle en cratères après polymérisation. Construire une ligne de prétraitement de 3–7 étapes puis huiler la surface avec son propre air comprimé est la façon la plus coûteuse de se saborder ; pour la conception du prétraitement, voir combien d'étapes de prétraitement il vous faut.
Dans quel ordre monte-t-on la chaîne sécheur et filtres ?
Le traitement de l'air n'est pas un appareil unique mais une chaîne, et l'ordre compte. La contamination grossière doit être piégée avant d'atteindre le filtre fin, et le sécheur doit être protégé de toute arrivée d'eau liquide :
| Ordre | Élément | Fonction | Conséquence si omis |
|---|---|---|---|
| 1 | Cuve de stockage | Tamponne la pointe, recueille le premier condensat | Le compresseur charge-décharge sans cesse, l'humidité poursuit sa route |
| 2 | Refroidisseur final / séparateur d'eau | Élimine l'eau liquide | Le sécheur est noyé, le rendement chute |
| 3 | Filtre à particules grossières | Rouille, salissures, particules solides | Le filtre fin se colmate tôt |
| 4 | Sécheur | Abaisse le point de rosée | Condensation en bout de ligne, poudre agglomérée |
| 5 | Séparateur d'huile / filtre coalesceur | Vapeur et aérosol d'huile | Cratères en surface, perte d'adhérence |
| 6 | Charbon actif (si nécessaire) | Vapeur d'huile résiduelle et odeurs | Risque de tache sur les teintes sensibles |
| 7 | Détendeur + filtre au point d'usage | Contrôle final à l'entrée du pistolet | Écarts de pression entre pistolets |
Le type de sécheur dépend de la température ambiante de l'usine et du tracé de la tuyauterie. Dans les bâtiments où le réseau longe un mur extérieur ou traverse une travée froide, le point de rosée en sortie d'un sécheur frigorifique peut ne pas suffire, et le sécheur par adsorption entre en jeu. Disons aussi son inconvénient : un sécheur par adsorption coûte davantage et consomme de l'air pour sa régénération — il doit donc entrer dans le calcul de débit en tant que consommateur à part entière. Les projets qui l'oublient découvrent un compresseur sous-dimensionné en moins d'un an.
Comment un air humide ou huileux se manifeste-t-il sur la surface revêtue ?
Les symptômes qui accélèrent le diagnostic sur site sont bien connus. Si le défaut se concentre sur une équipe donnée ou les jours de pluie, le premier suspect est la ligne d'air — ni la cabine ni le four.
- Cratères / yeux de poisson : presque toujours de l'huile. Creux ponctuels non revêtus sur la surface.
- Épaisseur de film irrégulière : poudre humide perturbant la fluidisation. La dispersion en microns sur une même pièce s'élargit.
- Débit interrompu au pistolet : eau accumulée dans le tuyau. L'opérateur dit « le pistolet se bouche sans arrêt » ; en réalité la ligne est humide.
- Baisse du rendement de récupération : la poudre agglomérée reste sur le tamis et la récupération de 95 %+ attendue d'une cabine à filtres n'est pas atteinte.
- Changement de teinte plus long : la poudre humide colle aux parois de la cabine et le nettoyage prend plus de temps.
Ce sont des problèmes de réseau d'alimentation, pas des problèmes de choix de cabine ; mais pour distinguer les deux, il faut aussi connaître les valeurs normales côté cabine — la rétention de 99,9 %+ de la cartouche filtrante et la plage de vitesse d'air interne de 0,5–0,8 m/s. Pour cette comparaison, utilisez la liste de critères de choisir une cabine de thermolaquage.
Comment implanter le local compresseur et le réseau de distribution ?
Le compresseur est autant une question d'implantation que la ligne elle-même. Un compresseur qui aspire dans un local où de la poudre s'échappe colmate vite son propre filtre : le local compresseur est donc tenu à l'écart de la cabine et de toute zone de meulage ou de grenaillage, et l'air d'aspiration est prélevé du côté propre. Si la ventilation du local est mauvaise, la température d'aspiration monte, la charge d'humidité en sortie augmente et la tâche du sécheur se complique.
Trois règles pratiques pour le réseau de distribution : poser la conduite principale avec une légère pente dans le sens de l'écoulement et placer des purges aux points bas ; prendre les piquages vers les pistolets par le haut de la conduite principale (un piquage pris par le bas emmène l'eau accumulée droit au pistolet) ; et donner à chaque point d'usage son propre ensemble détendeur-filtre. Ces trois règles ne coûtent rien et résolvent la moitié des problèmes d'humidité sur la plupart des installations.
Si vous concevez l'implantation dans son ensemble, dessinez le local compresseur en même temps que la ligne ; chercher la place après coup allonge les tuyauteries et crée des pertes de charge. Pour l'approche globale, notre référence générale est le guide d'installation d'une usine de thermolaquage.
Foire aux questions
Mon compresseur d'atelier actuel suffira-t-il pour une ligne de thermolaquage ?
Seul un calcul le dira. Les compresseurs d'atelier sont généralement choisis pour un usage intermittent — outillage à main, soufflettes — alors qu'une ligne de thermolaquage puise en continu. Comptez les pistolets, les électrovannes de décolmatage et la fréquence de déclenchement, puis comparez le total au débit réellement délivré par votre machine actuelle. S'il est insuffisant, deux voies : un second compresseur en alimentation parallèle, ou une cuve plus grande pour tamponner la pointe — le bon choix dépend du caractère permanent ou momentané du manque.
Un compresseur exempt d'huile est-il obligatoire ?
Non ; ce qui est obligatoire, c'est un air exempt d'huile, et vous l'obtenez soit avec une machine sans huile, soit avec un compresseur lubrifié accompagné d'une chaîne de filtres coalesceurs correcte. La seconde voie coûte moins cher à l'installation mais exige de la rigueur : si les cartouches ne sont pas remplacées aux échéances, la protection disparaît et les cratères reviennent aussitôt. Si vous n'êtes pas sûr de la rigueur de maintenance, la machine sans huile est la décision la moins risquée sur la durée de vie de la ligne.
Peut-on travailler sans sécheur ?
À court terme cela peut sembler fonctionner, surtout en saison sèche. Mais l'humidité dans une cabine de thermolaquage ne se révèle pas immédiatement : elle se manifeste au premier jour chaud et humide, ou à l'extrémité éloignée d'un réseau qui refroidit. Une ligne sans sécheur rend la production dépendante de la saison. Voyez le sécheur non comme un poste de coût, mais comme l'investissement qui stabilise le taux de rebut.
Si j'ajoute des pistolets, dois-je aussi agrandir le compresseur ?
Généralement oui, car la consommation des pistolets croît linéairement. La vraie surprise ne vient pourtant pas du côté pistolet mais du côté filtre : plus de pistolets, c'est plus de poudre entrant dans la cabine, une cartouche filtrante qui se charge plus vite et une fréquence de décolmatage qui augmente. Ajouter deux pistolets réclame donc un peu plus d'air que la valeur de deux pistolets. Pour notre cabine de thermolaquage à filtres, construite dans la plage 2–12 pistolets, nous établissons le besoin en air avec les dimensions de cabine dès la phase projet.
La qualité de l'air compte-t-elle moins avec un poste manuel ?
C'est l'inverse — elle devient plus visible. Dans les ateliers qui utilisent un poste de thermolaquage manuel, l'opérateur ressent immédiatement les à-coups et l'agglomération dans le flux de poudre, alors que sur une ligne automatique le problème n'est détecté qu'au contrôle qualité. Placer un petit séparateur d'eau et un détendeur tout au bout de la ligne est l'une des améliorations les moins coûteuses en application manuelle.
Résumé
Le besoin en air comprimé d'une ligne de thermolaquage ne se choisit pas dans un catalogue ; il se calcule en remplissant un tableau de consommateurs : nombre de pistolets, fréquence de décolmatage, fluidisation et mouvements pneumatiques s'additionnent, puis on applique la simultanéité et une marge de croissance. Côté qualité, aucun débat — l'air doit être sec et exempt d'huile, la chaîne de traitement doit suivre l'ordre cuve, séparateur d'eau, filtre grossier, sécheur, séparateur d'huile, et chaque point d'usage doit porter un ensemble filtre-détendeur final. Une usine qui construit cette chaîne rend les défauts liés à l'humidité indépendants du calendrier. Si vous souhaitez dimensionner la ligne entière d'un seul tenant, dans nos projets d'usine de thermolaquage type tunnel nous dessinons le local compresseur et le réseau de traitement d'air comme partie intégrante de l'implantation ; chaque système que nous construisons est livré avec une garantie constructeur de 2 ans.
Envoyez-nous votre nombre de pistolets, les dimensions de votre cabine et la plaque signalétique de votre compresseur actuel — nous établirons le besoin en air ensemble.