
Toz Boya Fırını Ne Kadar Enerji Harcar? Parça Başına Maliyet Hesabı
Fırının kurulu gücü tüketim değildir. Gerçek tüketim ısıtma, rejim koruma ve parçanın kendi ısı yükünden oluşur. Bu üç kalemi ayırıp parça başına enerji maliyetinin nasıl hesaplandığını üretici gözüyle anlatıyoruz.
 Büyüt
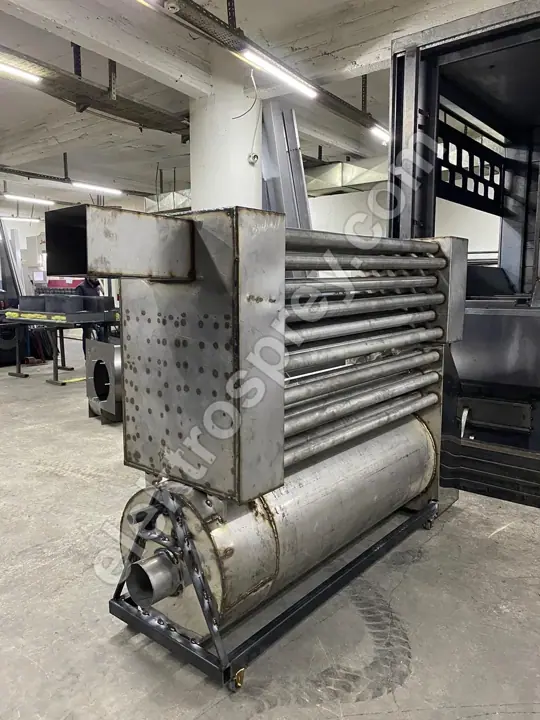
Bir toz boya fırınının etiketindeki kurulu güç — elektrikli fırınlarımızda 3–150 kW, gazlı üstten paletli fırınlarımızda 50.000–500.000 kcal/h — fırının harcadığı enerji değildir; harcayabileceği en yüksek enerjidir. Fırın bu gücü yalnızca ısınma safhasında, o da kısa süreliğine çeker. Gerçek tüketim üç kalemden oluşur: (1) ısıtma — soğuk fırını rejim sıcaklığına çıkarmak, günde bir kez ödenen bedel; (2) rejim koruma — gövdeden ve kapıdan kaçan ısıyı yerine koymak, fırın açık kaldığı sürece devam eden sürekli yük; (3) parçanın kendi ısı yükü — içeri giren metali ve askı aparatını oda sıcaklığından pişirme sıcaklığına çıkarmak. Bir fırının "çok yiyip yemediğine" bakarken bu üçünü ayırmadan konuşmak, doğru olmayan bir sonuca götürür.
Bu üç kalemin oranı da sabit değildir. Günde iki saat çalışan bir atölyede toplam tüketimin büyük kısmı ısıtmadır; günde on iki saat çalışan bir tesiste ısıtmanın payı erir, parça ısı yükü başat kalem olur. Yatırım kararı da, tasarruf çalışması da bu oranın hangi tarafta olduğuna göre değişir.
Tüketimin dört kalemi ve her birini ne belirler
| Kalem | Ne zaman ödenir | Neyi belirler | Nasıl azaltılır |
|---|---|---|---|
| Isıtma (bir kerelik) | Her soğuk başlangıçta | Fırın iç hacmi, gövde ve raf çeliğinin kütlesi, hedef sıcaklık, kurulu güç | Vardiya başına tek ısınma; ara vermeden çalışmak; gereğinden büyük fırın almamak |
| Rejim koruma (sürekli) | Fırın açık kaldığı her dakika | Yalıtım kalınlığı, gövde yüzey alanı, kapı sızdırmazlığı, ortam sıcaklığı | 10 cm taşyünü yalıtımdan taviz vermemek, conta bakımı, kapı otomatiği |
| Parça ısı yükü | Her parça girişinde | Parça kütlesi, malzeme cinsi, askı/palet kütlesi, saatteki parça adedi | Askı aparatını hafifletmek, fırını doldurmadan çalıştırmamak, ön işlem kurutmasından çıkan ılık parçayı bekletmeden almak |
| Kapı ve konveyör kaybı | Her açılışta / sürekli | Kapı açılma sayısı ve süresi, tünel giriş-çıkış ağzı ölçüsü, hava perdesi olup olmaması | Toplu yükleme, hava perdesi, tünelde giriş-çıkış ağzını parça gabarisine göre daraltmak |
Sahada en çok gözden kaçan kalem üçüncüsüdür. Parçanın ısı yükü fizik kanunudur, fırın markası değiştirerek düşmez: kütle × özgül ısı × sıcaklık farkı. Çelik için özgül ısı yaklaşık 0,46 kJ/kg·K'dir; 20 °C'den 200 °C'ye çıkarılan her kilogram çelik yaklaşık 0,023 kWh ister. Bu, en verimli fırında da aynıdır. Fırın seçimiyle azaltabileceğiniz kalemler ısıtma, rejim koruma ve kapı kaybıdır — parça ısı yükünü ancak askı aparatını hafifleterek ve fırını dolu çalıştırarak iyileştirebilirsiniz. Yarı dolu fırın, parça başına iki kat rejim maliyeti demektir.
Elektrikli mi, gazlı mı: enerji tarafından bakış
| Kutu tipi elektrikli fırın | Üstten paletli gazlı fırın | |
|---|---|---|
| Çalışma aralığı | 80–250 °C | 140–220 °C |
| Kapasite | 3–150 kW | 50.000–500.000 kcal/h |
| Isınma süresi | Hacim ve güce göre | 35–45 dakika |
| Enerji maliyeti | Referans | Elektrikliye göre %30–40 düşük |
| Kontrol | PID + 16 pişirme profili | PID + emniyet termostatı |
| Homojenlik | ±3 °C | — |
| Altyapı şartı | Yeterli sözleşme gücü, pano, gerekirse trafo | Doğalgaz aboneliği, basınç düşürme, iç tesisat, baca |
| Sertifika | CE | CE / TS EN 1020 |
| Dezavantaj | Birim enerji maliyeti yüksek; büyük kW'da bağlantı gücü sorunu | Abonelik ve baca süreci uzun; 140 °C altı işlere uygun değil; yanma ürünü için baca ve havalandırma zorunlu |

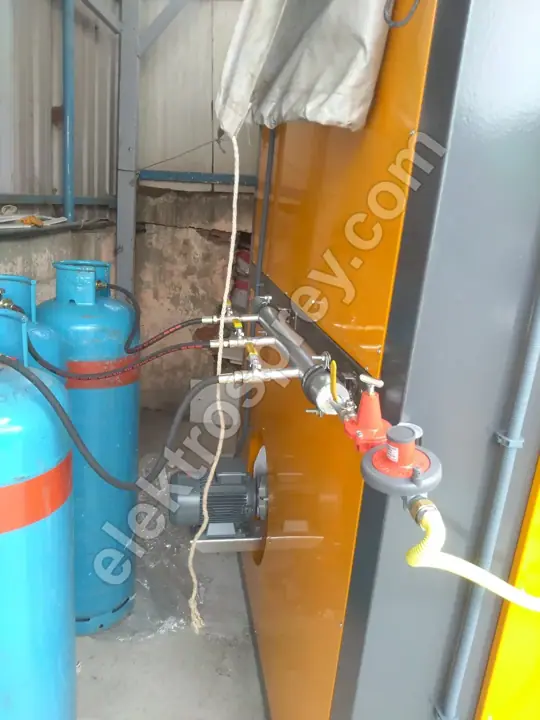
Gazın %30–40'lık avantajı bir orandır; parasal karşılığı ne kadar enerji tükettiğinize bağlıdır. Az saat çalışan bir atölyede bu oran mutlak olarak küçük kalır ve abonelik, basınç düşürme istasyonu, iç tesisat ve baca yatırımı yıllarca geri dönmez. Uzun çalışan bir tesiste aynı oran büyük bir farka döner. Kararın tamamı için elektrikli mi gazlı mı fırın karşılaştırmasına bakın.
Bir uyarı: gazlı fırının baca şartı sadece bir maliyet kalemi değil, bir yerleşim kısıtıdır. Bacanın çıkacağı bir cephe ya da çatı erişimi yoksa, kiralık bir binada bu izin alınamıyorsa, gazın enerji avantajını konuşmak anlamsız hale gelir.
Yalıtım neden 10 cm taşyünü?
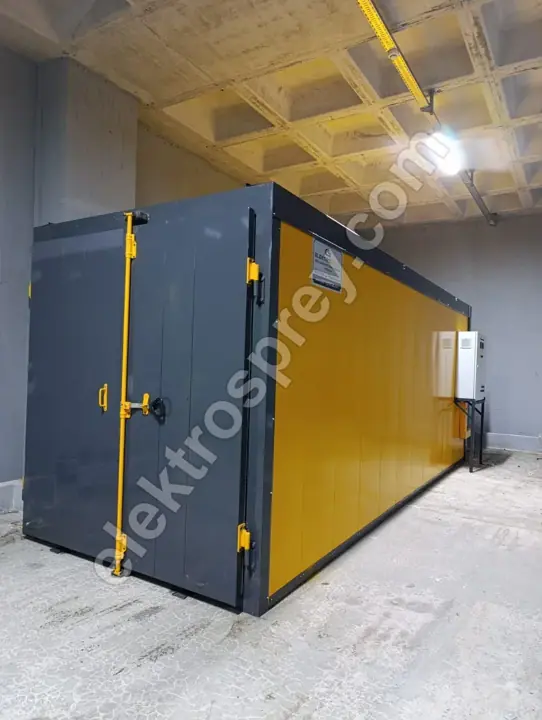
Rejim koruma kaybı, gövdeden dışarı sızan ısıdır ve doğrudan yalıtım kalınlığıyla ters orantılıdır. Fırınlarımızda 10 cm taşyünü standarttır; bu, pişirme bandında (140–220 °C) kaybı, gövde dış yüzeyi elle temas edilebilir kalacak seviyeye indiren kalınlıktır.
Yalıtım kısıldığında olan şudur:
- Rejim koruma yükü artar. Kayıp katlanarak değil ama belirgin biçimde büyür; fırın rejimde kalmak için rezistansı/brülörü daha sık devreye alır. Bu, günün her dakikasına yayılan bir maliyettir — bir kerelik değil.
- Sıcaklık homojenliği bozulur. Duvara yakın bölgeler daha hızlı soğur, kabin içinde gradyan oluşur. ±3 °C homojenliği yalıtım olmadan tutmak mümkün değildir; konuyu fırın sıcaklık homojenliği yazısında ayrıntısıyla anlattık.
- Dış yüzey ısınır. Fırın çevresindeki çalışma alanı ısınır, yazın atölye sıcaklığı problem olur, temas riski doğar.
- Sac gövde termal yorulur. Isıyı gövde taşımaya başlar; kaynak bölgelerinde uzun vadeli deformasyon görülür.
Yalıtım, fırın maliyetinde küçük bir kalem; işletme maliyetinde ise ömür boyu ödenen bir kalem. Teklif karşılaştırırken yalıtım kalınlığını mutlaka sorun — iki fırın arasındaki fiyat farkının çoğu zaman kaynağı budur.
Günlük çalışma saati kararı nasıl değiştirir?
Aynı fırın, farklı çalışma düzeninde farklı bir makinedir.
| Çalışma düzeni | Baskın kalem | Doğru tercih |
|---|---|---|
| Günde 2–3 saat, kesintili | Isıtma | Elektrikli, hacmi abartılmamış fırın; hızlı ısınan küçük kabin |
| Günde 8 saat, tek vardiya | Rejim koruma + parça yükü dengeli | Gaz altyapısı varsa gazlı; yoksa elektrikli + iyi yalıtım |
| 2–3 vardiya, sürekli akış | Parça ısı yükü | Gazlı ya da tünel tipi sürekli hat |
Günde iki saat çalışan atölyede fırın, ısındıktan kısa süre sonra kapanır; ısıtma enerjisi neredeyse hiç amorti edilmeden gövdeden geri kaybedilir. Burada tasarrufun adresi yakıt cinsi değil, iş toplamaktır: parçaları biriktirip fırını tek seferde dolu çalıştırmak, parça başına maliyeti yakıt değiştirmekten daha çok düşürür.
Üç vardiya çalışan tesiste ise fırın soğumaz; ısıtma kalemi günde bir kez ödenir ve toplam içinde ihmal edilebilir hale gelir. Burada tasarruf, parça ısı yükü ve kapı/konveyör kaybı üzerinden yapılır: askı aparatını hafifletmek, konveyör hızını doluluğa göre ayarlamak, tünel ağzını daraltmak.
Parça başına enerji maliyeti nasıl hesaplanır?
Rakam vermiyoruz — enerji birim fiyatları değişir ve bugün yazdığımız sayı altı ay sonra yanıltır. Ama mantık sabittir. Günlük toplam enerjiyi bulun, günlük parça adedine bölün, birim enerji fiyatıyla çarpın:
Günlük enerji (kWh)
  = Isıtma enerjisi (kWh, günde 1 kez)
  + Rejim koruma gücü (kW) × günlük çalışma saati
  + Parça ısı yükü (kWh/parça) × günlük parça adedi

Parça başına enerji = Günlük enerji ÷ Günlük parça adedi
Parça başına maliyet = Parça başına enerji × birim enerji fiyatı
Parça ısı yükünü şöyle bulursunuz:
Parça ısı yükü (kWh) = [ (parça kg + askı aparatı kg) × 0,46 × (pişirme °C − ortam °C) ] ÷ 3600
(0,46 kJ/kg·K çelik için yaklaşık özgül ısıdır; alüminyum için yaklaşık iki katıdır — alüminyum profil boyayan hatlarda bu kalem beklenenden büyüktür.)
Gazlı fırında hesabı kWh yerine kcal üzerinden kurun; 1 kWh ≈ 860 kcal ile çevirin, sonra gazın metreküp başına ısıl değeriyle bölün.
Bu formülün söylediği asıl şey şudur: paydadaki parça adedi, paydaki her kalemden daha güçlüdür. Fırını doldurmak, dünyanın en verimli fırınını almaktan daha hızlı sonuç verir. Kapasite planlamasını doğru kurmak istiyorsanız toz boya tesisi kurma rehberi bu hesabın hat geneline nasıl yayıldığını anlatıyor.
Sözleşme gücü: elektrikli fırın seçerken en çok atlanan kalem
Elektrikli fırın tekliflerinde en sık yaşanan kaza şudur: makine sipariş edilir, üretilir, sahaya gider — ve binanın sözleşme gücü (bağlantı gücü) fırını kaldırmaz. O noktada güç artırım başvurusu, pano yenileme, kablo kesiti ve bazen trafo devreye girer. Bu kalem, zaman zaman fırının kendi bedelinden pahalıya gelir ve takvimi elinizde olmayan bir başvuru süreci gerektirir.
Teklif istemeden önce şu üçünü öğrenin:
- Mevcut sözleşme gücünüz kaç kW? Elektrik faturanızda yazar.
- Şu anda ne kadarı kullanılıyor? Kompresör, ön işlem hattı, kabin fanları, aydınlatma dahil.
- Artırım mümkün mü, ne kadar sürer? Dağıtım şirketine sorulur; cevabı bölgeye göre değişir.
Fırının kW ihtiyacı iç hacim, yalıtım, hedef ısınma süresi ve günlük çevrim sayısından hesaplanır. Bu yüzden kutu tipi elektrikli fırını 3–150 kW aralığında, müşterinin en büyük parçasına ve mevcut gücüne göre imal ediyoruz — katalog ölçüsü kullanmıyoruz. Sözleşme gücü dar ama iş hacmi büyükse, üstten paletli gazlı fırın çoğu zaman daha gerçekçi cevaptır.
Sık sorulan sorular
Toz boya fırını saatte kaç kW çeker?
Etiketteki kurulu güç (3–150 kW) sürekli çekilen değer değildir; ısınma safhasında kısa süreli tepe değerdir. Rejim sıcaklığına ulaştıktan sonra fırın yalnızca kaybı karşılayacak kadar çeker ve bu, yalıtımı doğru yapılmış bir fırında kurulu gücün küçük bir kesridir. Gerçek ortalama tüketimi, o kesir ile parça ısı yükünün toplamı belirler.
Gazlı fırın gerçekten %30–40 tasarruf sağlar mı?
Üstten paletli gazlı fırınlarımız elektrikli muadiline göre %30–40 düşük enerji maliyetiyle çalışır. Bu bir orandır; parasal karşılığı güncel gaz ve elektrik fiyatlarına ve günlük çalışma saatinize bağlıdır. Az saat çalışan atölyede mutlak tasarruf küçük kalır ve baca ile abonelik yatırımını karşılamayabilir.
Fırını sürekli açık tutmak mı, kapatıp tekrar ısıtmak mı ucuz?
Kararı ara verme süresi belirler. Ara, fırının kendini yeniden ısıtma süresinden (gazlı fırınlarımızda 35–45 dakika) kısa ise açık tutmak; belirgin biçimde uzun ise kapatmak ucuzdur. Pratikte öğle arası gibi kısa duruşlarda kapatmak kazandırmaz; vardiya sonunda kapatmak kazandırır.
Fırın hacmini büyük tutmak enerji maliyetini artırır mı?
Evet, iki yönden. Büyük hacim hem ısıtma enerjisini hem rejim koruma kaybını büyütür — ve bu iki kalem, içine kaç parça koyduğunuzdan bağımsızdır. Fırını "ileride lazım olur" diye büyütmek, her gün ödenen bir masraf yaratır. Doğru yol, fırını en büyük parçanıza göre ölçmek, kapasiteyi çevrim sayısıyla artırmaktır.
Yalıtım kalınlığını düşürerek fırın fiyatını ucuzlatmak mantıklı mı?
Hayır. Yalıtımdan yapılan tasarruf makine bedelinde bir kez kazanılır, işletme maliyetinde her gün geri ödenir; ayrıca sıcaklık homojenliğini ve gövde ömrünü bozar. 10 cm taşyünü bizde standarttır ve pazarlık kalemi olarak görmüyoruz.
Özet
Kurulu güç bir kapasite bilgisidir, fatura değil. Faturayı ısıtma, rejim koruma, parça ısı yükü ve kapı kaybı yazar; bu dördünün ağırlığı ise günlük çalışma saatinize göre yer değiştirir. Az çalışan atölyede tasarrufun adresi fırını dolu çalıştırmak, çok çalışan tesiste yakıt cinsi ve askı aparatı kütlesidir. Elektrikli tarafta kararın ilk adımı fırın değil, sözleşme gücünüzdür.
Bize en büyük parçanızın ölçüsünü, günlük parça adedinizi ve mevcut sözleşme gücünüzü verin; fırının kaç kW olması gerektiğini ve parça başına enerji yükünü birlikte hesaplayalım.
Ölçüye özel toz boya fırını imalatımızda kW aralığı 3–150 kW'dır.