
¿Cuánta energía consume un horno de pintura en polvo? Coste por pieza
La potencia instalada de un horno no es su consumo. El consumo real sale de tres partidas: el calentamiento, el mantenimiento de la temperatura de consigna y la carga térmica de la propia pieza. Así se separan esas tres, y así se calcula de verdad el coste energético por pieza.
 Ampliar
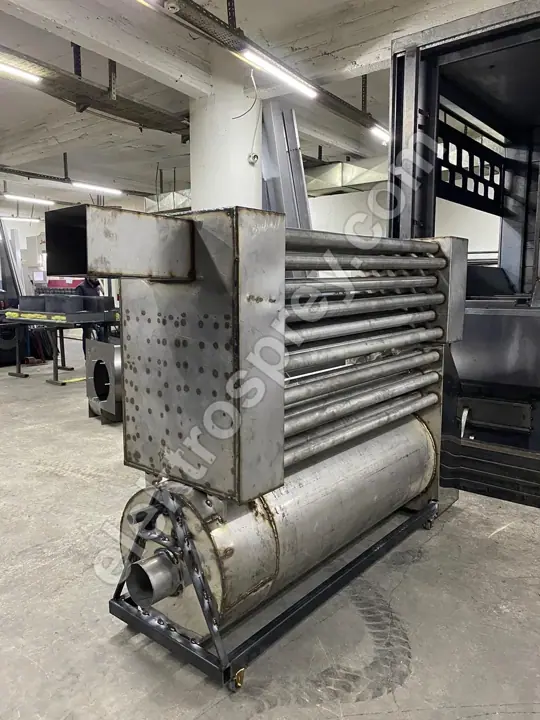
La potencia instalada que figura en la placa de un horno —3–150 kW en nuestros hornos eléctricos, 50.000–500.000 kcal/h en nuestros hornos de gas de carga superior— no es la energía que el horno consume: es el máximo que puede absorber. El horno alcanza esa cifra solo durante el calentamiento, y solo brevemente. El consumo real se compone de tres partidas: (1) el calentamiento, llevar un horno frío hasta la temperatura de trabajo, un precio que se paga una vez al día; (2) el mantenimiento de la temperatura de consigna, reponer el calor que escapa por la envolvente y la puerta, una carga continua mientras el horno esté encendido; (3) la carga térmica de la propia pieza, subir el metal que entra y su utillaje de colgado desde temperatura ambiente hasta la temperatura de polimerización. Discutir si un horno «come mucho» sin separar estas tres partidas lleva a una conclusión equivocada.
La proporción entre las tres tampoco es fija. En un taller que trabaja dos horas al día, la mayor parte del total es el calentamiento; en una planta que trabaja doce horas, el calentamiento se vuelve insignificante y domina la carga térmica de las piezas. Tanto la decisión de inversión como cualquier esfuerzo de ahorro cambian según de qué lado caiga esa proporción.
Las cuatro partidas del consumo y qué gobierna cada una
| Partida | Cuándo se paga | Qué la determina | Cómo se reduce |
|---|---|---|---|
| Calentamiento (una vez) | En cada arranque en frío | Volumen interior, masa de la envolvente y del acero de bastidores, temperatura objetivo, potencia instalada | Un solo calentamiento por turno; trabajar sin interrupciones; no comprar un horno mayor del necesario |
| Carga de mantenimiento (continua) | Cada minuto que el horno está encendido | Espesor de aislamiento, superficie de la envolvente, estanqueidad de puerta, temperatura ambiente | No transigir con los 10 cm de lana de roca, mantenimiento de juntas, control automático de puerta |
| Carga térmica de la pieza | Con cada pieza que entra | Masa de la pieza, material, masa del colgador o palé, piezas por hora | Utillaje de colgado más ligero, no trabajar nunca con el horno medio vacío, llevar las piezas directamente del secador de pretratamiento aún templadas |
| Pérdida por puerta y transportador | En cada apertura / de forma continua | Número y duración de las aperturas de puerta, tamaño del hueco de entrada-salida del túnel, existencia de cortina de aire | Carga por lotes, cortinas de aire, estrechar el hueco del túnel al gálibo de la pieza |
La partida que más se pasa por alto en la nave es la tercera. La carga térmica de una pieza es física y no baja cambiando de marca de horno: masa × calor específico × diferencia de temperatura. Para el acero el calor específico es aproximadamente 0,46 kJ/kg·K; cada kilogramo de acero que sube de 20 °C a 200 °C necesita unos 0,023 kWh. Esa cifra es idéntica en el horno más eficiente jamás construido. Lo que la elección de horno sí puede reducir es el calentamiento, la carga de mantenimiento y la pérdida por puerta; la carga térmica de la pieza solo mejora aligerando el utillaje de colgado y trabajando con el horno lleno. Un horno cargado a medias significa el doble de coste de mantenimiento por pieza.
Eléctrico o gas, visto desde el lado de la energía
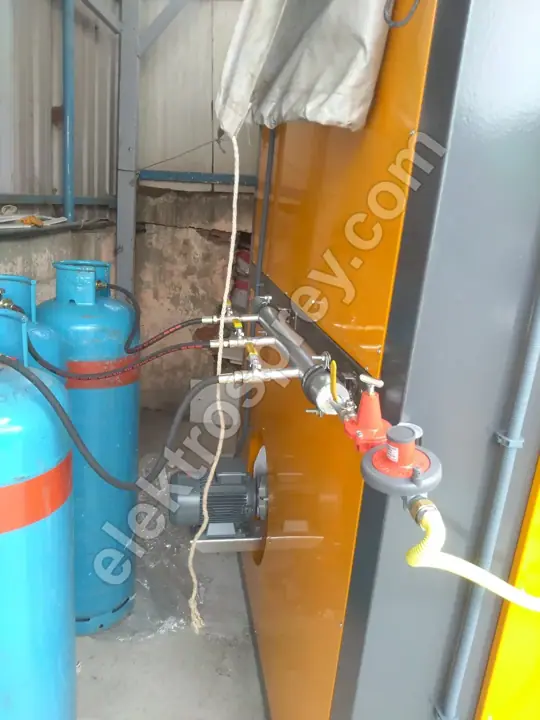
| Horno eléctrico tipo cajón | Horno de gas de carga superior | |
|---|---|---|
| Rango de trabajo | 80–250 °C | 140–220 °C |
| Capacidad | 3–150 kW | 50.000–500.000 kcal/h |
| Tiempo de calentamiento | Según volumen y potencia | 35–45 minutos |
| Coste energético | Referencia | 30–40% menor que el eléctrico |
| Control | PID + 16 perfiles de polimerización | PID + termostato de seguridad |
| Uniformidad | ±3 °C | — |
| Requisito de infraestructura | Potencia contratada suficiente, celdas, transformador si hace falta | Alta de gas, reducción de presión, instalación interior, chimenea |
| Certificación | CE | CE / TS EN 1020 |
| Inconveniente | Coste unitario de energía mayor; problemas de potencia contratada con kW altos | Proceso largo de alta y chimenea; no apto para trabajo por debajo de 140 °C; chimenea y ventilación obligatorias para los productos de combustión |

La ventaja del 30–40% del gas es una proporción; lo que vale en dinero depende de cuánta energía consuma usted. En un taller de pocas horas se queda pequeña en términos absolutos, y el alta, la estación de reducción de presión, la instalación interior y la chimenea tardan años en amortizarse. En una planta de jornada larga, esa misma proporción se convierte en una diferencia grande. Para la decisión completa, vea nuestra comparativa de horno eléctrico frente a horno de gas.
Una advertencia: el requisito de chimenea de un horno de gas no es solo una partida de coste, es una restricción de distribución en planta. Si no hay fachada o acceso a cubierta para el conducto, o si no se puede obtener permiso en una nave alquilada, la ventaja energética del gas se vuelve irrelevante.
¿Por qué el aislamiento es de 10 cm de lana de roca?
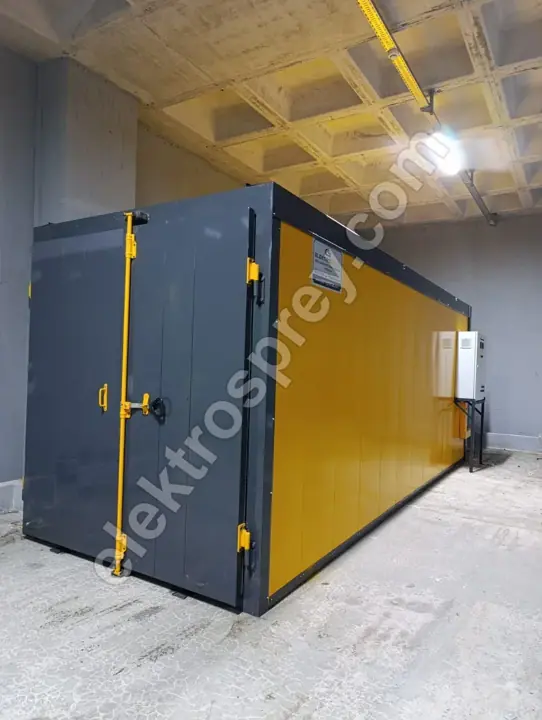
La carga de mantenimiento es el calor que se fuga por la envolvente, y está en relación inversa con el espesor de aislamiento. Los 10 cm de lana de roca son el estándar en nuestros hornos; ese es el espesor que reduce la pérdida en la banda de polimerización (140–220 °C) hasta un nivel en el que la envolvente exterior sigue pudiendo tocarse con la mano.
Cuando se recorta el aislamiento, ocurre esto:
- Sube la carga de mantenimiento. La pérdida crece de forma apreciable; el horno dispara sus resistencias o su quemador con más frecuencia solo para mantenerse en temperatura. Es un coste repartido en cada minuto del día, no un pago único.
- Se degrada la uniformidad de temperatura. Las zonas próximas a la pared se enfrían antes y se forma un gradiente dentro de la cámara. Mantener ±3 °C no es posible sin un aislamiento adecuado; lo tratamos en detalle en uniformidad de temperatura en el horno.
- La superficie exterior se calienta. La zona de trabajo alrededor del horno se templa, la temperatura de la nave se convierte en un problema en verano y aparece riesgo de contacto.
- La envolvente de chapa sufre fatiga térmica. La chapa empieza a soportar el calor y a largo plazo aparecen deformaciones alrededor de las zonas soldadas.
El aislamiento es una partida pequeña en el precio de un horno y una partida vitalicia en el coste de explotarlo. Al comparar ofertas, pregunte siempre por el espesor de aislamiento: suele ser el origen real de una diferencia de precio entre dos hornos.
¿Cómo cambia la decisión el tiempo de trabajo diario?
El mismo horno es una máquina distinta bajo un régimen de trabajo distinto.
| Régimen de trabajo | Partida dominante | Elección correcta |
|---|---|---|
| 2–3 horas al día, intermitente | Calentamiento | Horno eléctrico, sin sobredimensionar el volumen; una cámara pequeña que caliente rápido |
| 8 horas al día, un turno | Carga de mantenimiento y carga de pieza equilibradas | Gas si existe la infraestructura; si no, eléctrico con buen aislamiento |
| 2–3 turnos, flujo continuo | Carga térmica de la pieza | Horno de gas o línea continua tipo túnel |
En un taller que trabaja dos horas al día el horno se apaga poco después de alcanzar la temperatura; la energía de calentamiento se pierde de nuevo por la envolvente casi sin amortizarse. Aquí la dirección del ahorro no es el tipo de combustible, sino agrupar el trabajo en lotes: reunir piezas y hacer funcionar el horno lleno de una vez baja el coste por pieza más de lo que jamás lo bajará cambiar de combustible.
En una planta a tres turnos el horno no se enfría nunca; el calentamiento se paga una vez al día y resulta despreciable en el total. Allí el ahorro viene de la carga térmica de la pieza y de la pérdida por puerta y transportador: colgadores más ligeros, velocidad de transportador ajustada a la densidad de carga, un hueco de túnel más estrecho.
¿Cómo se calcula el coste energético por pieza?
No publicamos cifras: los precios unitarios de la energía se mueven, y un número escrito hoy engaña dentro de seis meses. Pero la lógica es fija. Halle la energía total diaria, divídala entre las piezas del día y multiplique por el precio unitario de la energía:
Energía diaria (kWh)
  = Energía de calentamiento (kWh, una vez al día)
  + Potencia de mantenimiento (kW) × horas diarias de marcha
  + Carga térmica de la pieza (kWh/pieza) × piezas al día

Energía por pieza = Energía diaria ÷ piezas al día
Coste por pieza   = Energía por pieza × precio unitario de la energía
La carga térmica de la pieza se halla así:
Carga térmica de la pieza (kWh) = [ (kg de pieza + kg de colgador) × 0,46 × (°C de polimerización − °C ambiente) ] ÷ 3600
(0,46 kJ/kg·K es el calor específico aproximado del acero; el del aluminio es más o menos el doble: en líneas que recubren perfil de aluminio esta partida es mayor de lo que se espera.)
Para un horno de gas, plantee el mismo cálculo en kcal en lugar de kWh; convierta con 1 kWh ≈ 860 kcal y divida después por el poder calorífico del gas por metro cúbico.
Lo que esta fórmula dice en realidad es que el número de piezas del denominador pesa más que cualquier partida del numerador. Llenar el horno da resultados más rápido que comprar el horno más eficiente del mundo. Si quiere plantear bien la planificación de capacidad, nuestra guía de montaje de una planta de pintura en polvo explica cómo se reparte este cálculo por toda la línea.
Potencia contratada: la partida que más se olvida al elegir un horno eléctrico
El accidente más habitual en los proyectos de horno eléctrico es este: se pide la máquina, se fabrica, se envía a obra, y la potencia eléctrica contratada de la nave no puede con ella. En ese punto entran en escena una solicitud de ampliación de potencia, celdas nuevas, secciones de cable y a veces un transformador. Esta partida cuesta a veces más que el propio horno, y exige un trámite cuyo calendario no está en sus manos.
Antes de pedir una oferta, averigüe tres cosas:
- ¿Cuál es su potencia contratada actual en kW? Está impresa en su factura de electricidad.
- ¿Cuánta está ya utilizada? Incluyendo compresor, línea de pretratamiento, ventiladores de cabina e iluminación.
- ¿Es posible ampliarla y cuánto tarda? Pregunte a su distribuidora; la respuesta varía por zona.
La necesidad de kW de un horno se calcula a partir del volumen interior, el aislamiento, el tiempo de calentamiento objetivo y el número de ciclos diarios. Por eso fabricamos el horno eléctrico tipo cajón en cualquier punto entre 3 y 150 kW, dimensionado según la pieza más grande del cliente y su potencia existente: no trabajamos con medidas de catálogo. Si su potencia contratada va justa pero su volumen es alto, un horno de gas de carga superior suele ser la respuesta más realista.
Preguntas frecuentes
¿Cuántos kW consume por hora un horno de pintura en polvo?
La potencia instalada de la placa (3–150 kW) no es una cifra continua: es un pico breve durante el calentamiento. Una vez en temperatura de trabajo, el horno solo absorbe lo necesario para cubrir sus pérdidas, y en un horno bien aislado eso es una fracción pequeña de la potencia instalada. El consumo medio real es esa fracción más la carga térmica de las piezas.
¿De verdad un horno de gas ahorra un 30-40%?
Nuestros hornos de gas de carga superior trabajan con un coste energético un 30–40% menor que el equivalente eléctrico. Eso es una proporción; su valor en dinero depende de los precios actuales del gas y la electricidad y de sus horas diarias de marcha. En un taller de pocas horas el ahorro absoluto se queda pequeño y puede no cubrir nunca la inversión en chimenea y alta.
¿Sale más barato dejar el horno encendido o apagarlo y volver a calentarlo?
Lo decide la duración de la parada. Si la parada es más corta que el propio tiempo de recalentamiento del horno (35–45 minutos en nuestros hornos de gas), dejarlo encendido sale más barato; si es claramente más larga, apagarlo sale más barato. En la práctica, apagar para la pausa de comida no compensa; apagar al final del turno sí.
¿Un volumen de horno mayor aumenta el coste energético?
Sí, por dos vías. Un volumen mayor aumenta tanto la energía de calentamiento como la pérdida de mantenimiento, y ninguna de las dos depende de cuántas piezas meta dentro. Sobredimensionar el horno «para el futuro» crea un coste que se paga todos los días. El planteamiento correcto es dimensionar el horno según su pieza más grande y aumentar la capacidad con el número de ciclos.
¿Tiene sentido recortar el espesor de aislamiento para bajar el precio del horno?
No. Un ahorro hecho en el aislamiento se gana una vez en el precio de la máquina y se devuelve todos los días en coste de explotación; además degrada la uniformidad de temperatura y la vida de la envolvente. Los 10 cm de lana de roca son estándar para nosotros y no los tratamos como una partida negociable.
Resumen
La potencia instalada es una cifra de capacidad, no una factura. La factura la escriben el calentamiento, la carga de mantenimiento, la carga térmica de la pieza y la pérdida por puerta, y el peso de esas cuatro cambia con sus horas diarias de trabajo. En un taller de pocas horas, la dirección del ahorro es llenar el horno; en una planta de jornada larga, el tipo de combustible y la masa del utillaje de colgado. Por el lado eléctrico, el primer paso de la decisión no es el horno, sino su potencia contratada.
Envíenos las dimensiones de su pieza más grande, su número de piezas al día y su potencia contratada actual, y determinaremos juntos de cuántos kW debe ser el horno y cuál es realmente la carga energética por pieza.