
Сколько энергии потребляет печь полимеризации? Стоимость на деталь
Установленная мощность печи — это не её потребление. Реальное потребление складывается из трёх позиций: разогрев, удержание заданной температуры и тепловая нагрузка самой детали. Разбираем, как они разделяются и как на самом деле считается энергозатрата на одну деталь.
 Увеличить
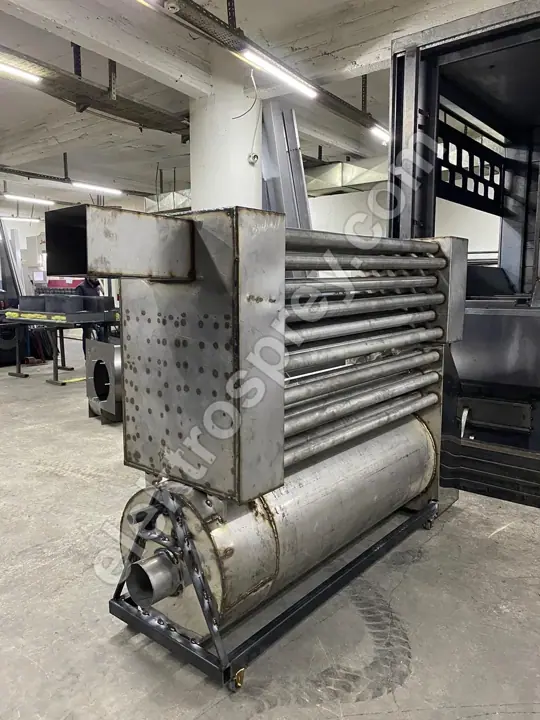
Установленная мощность на шильдике печи — 3–150 кВт у наших электрических печей, 50 000–500 000 ккал/ч у газовых печей с верхней загрузкой — это не та энергия, которую печь потребляет; это максимум, который она может взять. На эту цифру печь выходит только во время разогрева, и то ненадолго. Реальное потребление складывается из трёх позиций: (1) разогрев — вывод холодной печи на рабочую температуру, цена, которая платится раз в сутки; (2) удержание заданной температуры — восполнение тепла, уходящего через обшивку и дверь, постоянная нагрузка на всё время, пока печь включена; (3) собственная тепловая нагрузка детали — нагрев поступающего металла и его оснастки от комнатной температуры до температуры полимеризации. Обсуждать, «много ли ест» печь, не разделив эти три позиции, — прямой путь к неверному выводу.
Соотношение между ними тоже не постоянно. В цехе, работающем два часа в сутки, основную долю занимает разогрев; на производстве, работающем двенадцать часов, разогрев становится незначительным, а доминирует тепловая нагрузка детали. И инвестиционное решение, и любые усилия по экономии меняются в зависимости от того, на какой стороне находится это соотношение.
Четыре позиции потребления и что каждой управляет
| Позиция | Когда оплачивается | Чем определяется | Как снижается |
|---|---|---|---|
| Разогрев (разовый) | При каждом холодном пуске | Внутренний объём, масса обшивки и стеллажной стали, целевая температура, установленная мощность | Один разогрев на смену; работа без перерывов; не покупать печь больше нужной |
| Нагрузка удержания (постоянная) | Каждую минуту работы печи | Толщина изоляции, площадь поверхности обшивки, уплотнение двери, температура окружающей среды | Не экономить на 10 см минеральной ваты, обслуживать уплотнения, автоматически управлять дверью |
| Тепловая нагрузка детали | С каждой входящей деталью | Масса детали, материал, масса подвески/паллеты, число деталей в час | Более лёгкая оснастка, никогда не запускать полупустую печь, брать детали прямо из сушки предварительной обработки, пока они тёплые |
| Потери через дверь и конвейер | При каждом открывании / постоянно | Число и длительность открываний двери, размер входного и выходного проёма туннеля, наличие воздушной завесы | Загрузка партиями, воздушные завесы, сужение проёма туннеля до габарита детали |
Позиция, о которой в цехе забывают чаще всего, — третья. Тепловая нагрузка детали — это физика, и от смены марки печи она не падает: масса × удельная теплоёмкость × разность температур. У стали удельная теплоёмкость примерно 0,46 кДж/кг·К; каждому килограмму стали, нагреваемому с 20 °C до 200 °C, нужно около 0,023 кВт·ч. Эта цифра одинакова и в самой эффективной печи из когда-либо построенных. Выбором печи можно уменьшить разогрев, нагрузку удержания и потери через дверь — тепловая нагрузка детали улучшается только за счёт облегчения оснастки и работы печи с полной загрузкой. Наполовину загруженная печь означает двойную стоимость удержания на деталь.
Электричество или газ с точки зрения энергии
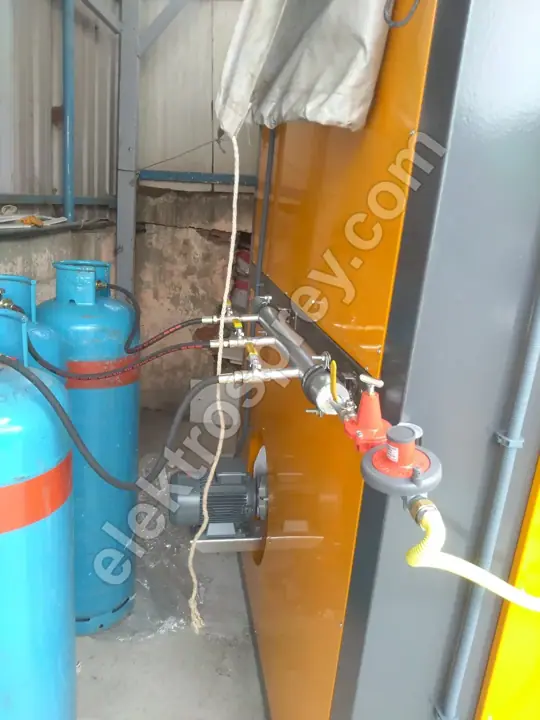
| Камерная электрическая печь | Газовая печь с верхней загрузкой | |
|---|---|---|
| Рабочий диапазон | 80–250 °C | 140–220 °C |
| Мощность | 3–150 кВт | 50 000–500 000 ккал/ч |
| Время разогрева | По объёму и мощности | 35–45 минут |
| Стоимость энергии | Опорная | на 30–40% ниже, чем у электрической |
| Управление | ПИД + 16 профилей полимеризации | ПИД + предохранительный термостат |
| Равномерность | ±3 °C | — |
| Требования к инфраструктуре | Достаточная договорная мощность, распредустройство, при необходимости трансформатор | Подключение газа, редуцирование давления, внутренние трубопроводы, дымоход |
| Сертификация | CE | CE / TS EN 1020 |
| Недостаток | Выше удельная стоимость энергии; проблемы с договорной мощностью при больших кВт | Долгий процесс подключения и дымохода; непригодна для работы ниже 140 °C; дымоход и вентиляция для продуктов сгорания обязательны |

Преимущество газа в 30–40% — это доля; сколько она стоит в деньгах, зависит от того, сколько энергии вы потребляете. В цехе с малым числом часов работы в абсолютных величинах она остаётся небольшой, а подключение, пункт редуцирования давления, внутренние трубопроводы и дымоход окупаются годами. На производстве с длинным рабочим днём та же доля превращается в большую разницу. Полный разбор решения — в нашем сравнении электрической и газовой печи.
Одно предупреждение: требование дымохода у газовой печи — не только статья затрат, но и ограничение планировки. Если для дымохода нет выхода на фасад или кровлю либо в арендованном здании нельзя получить разрешение, энергетическое преимущество газа теряет смысл.
Почему изоляция — 10 см минеральной ваты?
Нагрузка удержания — это тепло, уходящее через обшивку, и она обратно связана с толщиной изоляции. 10 см минеральной ваты — стандарт для наших печей; именно эта толщина снижает потери в диапазоне полимеризации (140–220 °C) до уровня, при котором наружная обшивка остаётся тёплой на ощупь, но безопасной.
Когда изоляцию урезают, происходит следующее:
- Растёт нагрузка удержания. Потери заметно увеличиваются; печь чаще включает нагреватели или горелку просто для того, чтобы держать температуру. Это расход, размазанный по каждой минуте суток, а не разовый.
- Ухудшается равномерность температуры. Зоны у стенки остывают быстрее, и внутри камеры формируется градиент. Держать ±3 °C без нормальной изоляции невозможно; подробно мы разобрали это в материале равномерность температуры в печи.
- Нагревается наружная поверхность. Рабочая зона вокруг печи прогревается, летом температура в цехе становится проблемой, появляется риск ожога при касании.
- Обшивка испытывает термическую усталость. Металл корпуса начинает нести тепло, и со временем вокруг сварных зон появляются деформации.
Изоляция — небольшая позиция в цене печи и пожизненная позиция в стоимости её эксплуатации. При сравнении предложений всегда спрашивайте толщину изоляции — часто именно в ней и кроется реальный источник разницы в цене двух печей.
Как суточное время работы меняет решение?
Одна и та же печь при другом режиме работы — другая машина.
| Режим работы | Доминирующая позиция | Правильный выбор |
|---|---|---|
| 2–3 часа в сутки, с перерывами | Разогрев | Электрическая печь, объём без запаса; небольшая камера, которая быстро греется |
| 8 часов в сутки, одна смена | Нагрузка удержания и нагрузка детали в равновесии | Газ, если есть инфраструктура; иначе электрическая с хорошей изоляцией |
| 2–3 смены, непрерывный поток | Тепловая нагрузка детали | Газовая печь или туннельная линия непрерывного действия |
В цехе, работающем два часа в сутки, печь выключается вскоре после выхода на температуру; энергия разогрева уходит обратно через обшивку, почти не окупившись. Здесь адрес экономии — не вид топлива, а работа партиями: собрать детали и прогнать печь полной загрузкой за один раз снижает стоимость на деталь сильнее, чем любая смена топлива.
На производстве в три смены печь не остывает; разогрев оплачивается раз в сутки и в общей сумме становится незначительным. Экономия там идёт от тепловой нагрузки детали и потерь через дверь/конвейер: более лёгкие подвески, скорость конвейера, согласованная с плотностью загрузки, более узкий проём туннеля.
Как считается энергозатрата на одну деталь?
Мы не публикуем готовых цифр — цены на энергоносители меняются, и число, написанное сегодня, через полгода вводит в заблуждение. Но логика неизменна. Найдите суточную суммарную энергию, разделите на суточное число деталей, умножьте на цену единицы энергии:
Суточная энергия (кВт·ч)
  = Энергия разогрева (кВт·ч, один раз в сутки)
  + Мощность удержания (кВт) × суточные часы работы
  + Тепловая нагрузка детали (кВт·ч/деталь) × суточное число деталей

Энергия на деталь = Суточная энергия ÷ Суточное число деталей
Стоимость на деталь = Энергия на деталь × цена единицы энергии
Тепловая нагрузка детали находится так:
Тепловая нагрузка детали (кВт·ч) = [ (кг детали + кг подвески) × 0,46 × (°C полимеризации − °C окружающей среды) ] ÷ 3600
(0,46 кДж/кг·К — приблизительная удельная теплоёмкость стали; у алюминия она примерно вдвое выше — на линиях покраски алюминиевого профиля эта позиция больше, чем принято думать.)
Для газовой печи постройте тот же расчёт в ккал вместо кВт·ч; переводите по соотношению 1 кВт·ч ≈ 860 ккал, затем делите на теплотворную способность газа на кубометр.
На деле эта формула говорит вот что: число деталей в знаменателе сильнее любой позиции в числителе. Наполнить печь даёт результат быстрее, чем купить самую эффективную печь в мире. Если хотите правильно поставить планирование производительности, наше руководство по созданию участка порошковой покраски объясняет, как этот расчёт распространяется на всю линию.
Договорная мощность: позиция, которую чаще всего пропускают при выборе электрической печи
Самая частая авария в проектах с электрическими печами такая: оборудование заказано, изготовлено, отгружено на площадку — а договорная электрическая мощность здания его не тянет. В этот момент в картине появляются заявка на увеличение мощности, новое распредустройство, сечения кабелей, а иногда и трансформатор. Эта статья порой стоит дороже самой печи и требует процедуры, сроки которой не в ваших руках.
Перед запросом предложения выясните три вещи:
- Какова ваша текущая договорная мощность в кВт? Она указана в счёте за электроэнергию.
- Сколько из неё уже занято? Включая компрессор, линию предварительной обработки, вентиляторы окрасочной камеры и освещение.
- Возможно ли увеличение и сколько оно занимает времени? Спросите свою распределительную компанию; ответ зависит от региона.
Потребность печи в кВт рассчитывается по внутреннему объёму, изоляции, целевому времени разогрева и суточному числу циклов. Именно поэтому камерную электрическую печь мы изготавливаем в любом исполнении от 3 до 150 кВт, по самой крупной детали заказчика и его имеющейся мощности, — мы не работаем от каталожных размеров. Если договорная мощность в обрез, а объём большой, более реалистичным ответом обычно оказывается газовая печь с верхней загрузкой.
Часто задаваемые вопросы
Сколько кВт в час потребляет печь полимеризации?
Установленная мощность на шильдике (3–150 кВт) — это не постоянная величина, а короткий пик во время разогрева. Выйдя на рабочую температуру, печь берёт лишь столько, сколько нужно на покрытие потерь, а в правильно изолированной печи это малая доля установленной мощности. Реальное среднее потребление — эта доля плюс тепловая нагрузка деталей.
Действительно ли газовая печь экономит 30-40%?
Наши газовые печи с верхней загрузкой работают с энергозатратами на 30–40% ниже, чем электрический аналог. Это доля; её ценность в деньгах зависит от текущих цен на газ и электроэнергию и от вашего суточного времени работы. В цехе с малым числом рабочих часов абсолютная экономия остаётся небольшой и может так и не покрыть вложения в дымоход и подключение.
Что дешевле: держать печь включённой или выключить и разогреть снова?
Решает длительность перерыва. Если перерыв короче собственного времени повторного разогрева печи (35–45 минут у наших газовых печей), держать включённой дешевле; если он явно длиннее, дешевле выключить. На практике выключать на обеденный перерыв невыгодно, а выключать в конце смены — выгодно.
Увеличивает ли больший объём печи стоимость энергии?
Да, двумя путями. Больший объём увеличивает и энергию разогрева, и потери удержания, а ни то ни другое не зависит от того, сколько деталей вы внутрь положили. Печь, взятая с запасом «на будущее», создаёт расход, который оплачивается каждый божий день. Правильный подход — считать печь по самой крупной детали, а производительность наращивать числом циклов.
Имеет ли смысл урезать толщину изоляции, чтобы снизить цену печи?
Нет. Экономия на изоляции выигрывается один раз в цене оборудования и возвращается каждый день в стоимости эксплуатации; она же ухудшает равномерность температуры и срок службы обшивки. 10 см минеральной ваты — для нас стандарт, и мы не считаем эту позицию предметом торга.
Итог
Установленная мощность — цифра мощности, а не счёт. Счёт пишут разогрев, нагрузка удержания, тепловая нагрузка детали и потери через дверь, а вес этих четырёх смещается вместе с вашим суточным временем работы. В цехе с малым числом часов адрес экономии — наполнить печь; на производстве с длинным рабочим днём — вид топлива и масса оснастки. На электрической стороне первый шаг решения — не печь, а ваша договорная мощность.
Пришлите нам габариты вашей самой крупной детали, суточное число деталей и текущую договорную мощность — и мы вместе определим, на сколько кВт нужна печь и какова на самом деле энергозатрата на одну деталь.