
Beyaz Eşya Paneli Boyarken Yüzey Kusuru Nasıl Sıfırlanır?
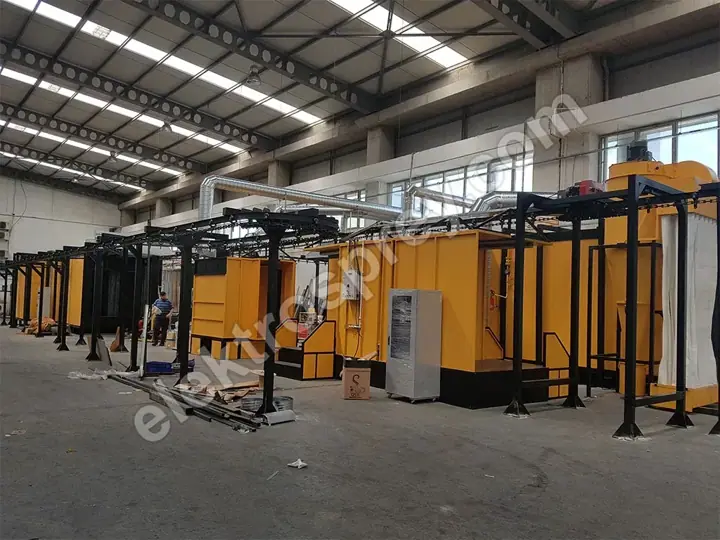
Geniş ve düz bir sac panelde tek bir toz zerresi ya da hafif bir portakal kabuğu parçayı hurdaya çevirir. Bu yazı, beyaz eşya panelinde kozmetik kaliteyi belirleyen hat kararlarını — ön işlem kademeleri, kabin hava düzeni ve basınç yönü, konveyör hızı ile askı izi konumu ve fırın homojenliği — yatırım kararı verecek düzeyde anlatır.
 Büyüt
Beyaz eşya sac panel toz boya yüzey kalitesi, tabancanın değil hattın verdiği bir sonuçtur. Bir çamaşır makinesi kapağında ya da buzdolabı yan panelinde kabul kriteri kalınlık veya yapışma değil, iki metreden bakıldığında gözün yakaladığı kusurdur; ve bu kusur hattın dört kaleminde kararlaştırılır: ön işlemin 3–7 kademesinden hangilerinin durulama olacağı, kabin iç hava hızının 0,5–0,8 m/s bandında tutulması, konveyörün 1–6 m/dk aralığında hangi hızda sabitleneceği ve fırının ±3 °C homojenlikte çalışması. Bu dört kalem doğru kurulduğunda ıskarta oranı düşer; biri eksik bırakıldığında hattın kapasitesi ne olursa olsun panelin yarısı ikinci kez boyanır.
Buradaki kısıt kapasite değil kozmetiktir. Aynı hat, karmaşık geometrili bir şasiyi sorunsuz boyarken 600 × 900 mm düz bir panelde reddedilebilir. Sebep basittir: kusuru saklayacak hiçbir kıvrım, delik veya gölge yoktur.
Geniş düz panel neden en acımasız parçadır?
Düz yüzey bir ayna gibi davranır. Işık paneli tek bir açıyla tarar, dolayısıyla yüzeydeki her sapma aynı anda ve aynı yönde görünür hâle gelir. Karmaşık bir parçada göz kusuru arar; düz panelde kusur gözü bulur.
Bunun üç pratik sonucu vardır:
- Zerre görünürlüğü. Havadaki 50 mikronluk bir lif, kavisli bir profilde fark edilmezken düz panelde kürlenme sonrası tepecik olarak parlar.
- Akış kusurunun büyümesi. Portakal kabuğu dalgası düz yüzeyde kesintisiz devam eder; kırılan bir yüzeyde ise kıvrım dalgayı böler ve göz onu tek bir kusur olarak algılamaz.
- Parlaklık farkının okunması. Panelin bir ucuyla diğer ucu arasındaki birkaç derecelik pişirme farkı, düz yüzeyde bant hâlinde görünür.
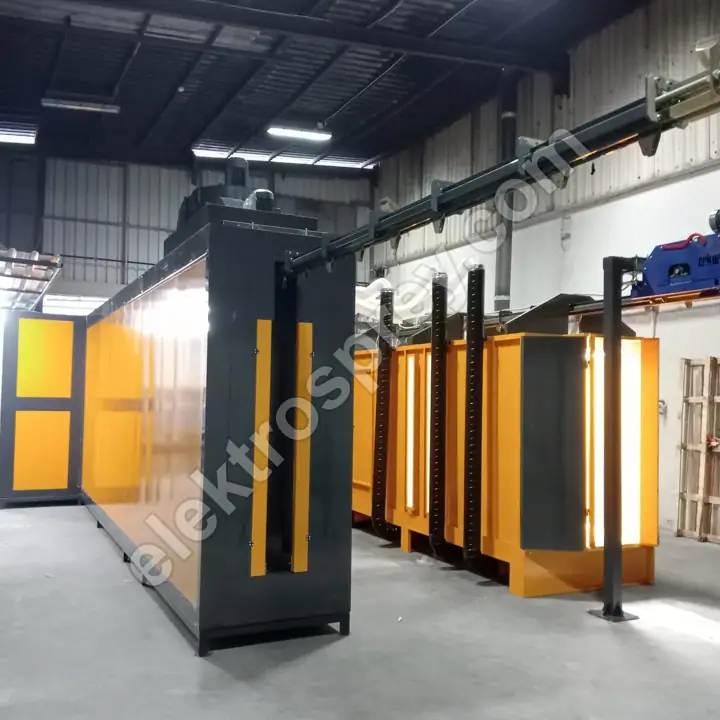
Bu yüzden beyaz eşya paneli boyayan bir hat, aynı kapasitedeki genel amaçlı bir hattan farklı kurulur: yatırımın ağırlığı tabanca sayısına değil, havanın ve ısının disiplinine kayar.
Ön işlem: kusurun yarısı boyadan önce oluşur

Panel kusurlarının önemli bölümü kabine girmeden önce belirlenir. Yağ filmi, çekme sonrası kalan preslama yağı, parmak izi ve durulama suyunun bıraktığı mineral kalıntısı düz yüzeyde krater, iğne deliği veya mat leke olarak çıkar.
Sac panelde tercih edilen düzen daldırma esaslıdır: püskürtme tünelinde panelin dik durması durulama suyunun aşağı doğru akarken iz bırakmasına yol açabilirken, daldırmada yüzey tamamen ve eşit ıslanır. Daldırma yüzey işlem hattı yağ alma, fosfatlama, pasivasyon ve kurutma kademelerinden oluşur; panel işinde kritik olan kademe sayısından çok son durulamanın kalitesi ve kurutma çıkışında yüzeyde su damlası kalmamasıdır.
| Kademe | Panelde ne yapar | Atlanırsa görünen kusur |
|---|---|---|
| Yağ alma | Pres ve şekillendirme yağını söker | Krater, iğne deliği, mat bölge |
| Ara durulama | Alkali kalıntısını taşır | Bulanık film, tutunma zayıflığı |
| Fosfatlama / dönüşüm | Yapışma yüzeyi oluşturur | Kenarlardan kalkma, korozyon |
| Son durulama (demineralize) | Mineral kalıntısını sıfırlar | Kuruma lekesi, "su izi" bantları |
| Pasivasyon | Yüzeyi kararlı hâle getirir | Depolamada paslanma benekleri |
| Kurutma | Suyu tamamen uzaklaştırır | Buharlaşma kabarcığı, gözenek |
Kaç kademe gerektiğini malzeme, kirlilik tipi ve istenen korozyon dayanımı belirler; karar sırasını ön işlem kaç kademe olmalı yazısında ayrıntılandırdık. Panel işinde pratik kural şudur: kademe sayısını artırmadan önce son durulama suyunun iletkenliğini ölçün. Çoğu "açıklanamayan leke" vakası oradan çıkar.
Kabin hava düzeni: zerreyi hattın neresinde tutuyorsunuz?
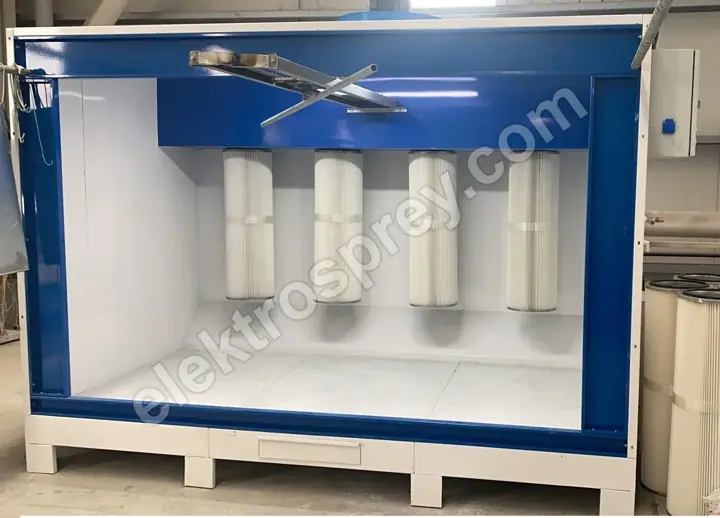
Panel hattında kabin, tozu geri kazanan bir kutu olmaktan çok temiz hava odası gibi kurgulanır. Üç karar belirleyicidir.
İç hava hızı. Filtreli toz kabininde 0,5–0,8 m/s bandı, tozu kabinde tutacak kadar yüksek, panele yeni oturmuş tozu söküp götürmeyecek kadar düşük olduğu için seçilir. Geniş panelde bu bandın üst ucu risklidir: geniş yüzey hava akışına karşı bir levha gibi davranır, akış panelin arkasında türbülansa dönüşür ve kenarlarda kalınlık farkı bırakır.
Basınç yönü. Kabinin çevresindeki hacim kabine göre bir miktar basınçlı olmalıdır ki atölye havasındaki lif ve toz kabine sızmasın. Panel işinde en sık görülen yatırım hatası, iyi bir kabin alıp onu tozlu bir talaşlı imalat alanının yanına koymaktır; kusur kabinden değil komşudan gelir.
Filtrasyon ve geri kazanım. Kartuş filtreli kabinde %99,9+ filtrasyon ve %95+ geri kazanım standarttır. Ancak panelde geri kazanılan tozun oranı bilinçli olarak düşük tutulur: geri devir tozu zamanla ince partikül ve yabancı zerre biriktirir, bu da düz yüzeyde doğrudan görünür. Yüksek kozmetik sınıfta çalışan hatlar için bakir toz oranını artırmak, kaplama veriminden bir miktar feragat etmek anlamına gelir — açık söylemek gerekir ki bu, hattın işletme maliyetini yükseltir.
Kabin seçiminde tabanca sayısı (2–12 tabanca) panel genişliğine ve konveyör hızına göre belirlenir; karşılaştırma kriterlerini toz boya kabini seçimi yazısında topladık. Panel için imal ettiğimiz filtreli toz boyama kabini de her hatta olduğu gibi müşterinin en büyük parçasına göre ölçülendirilir; katalog ölçüsü yoktur.
Konveyör ve askı: izin nerede kalacağına siz karar verirsiniz
Panelde askı izi kaçınılmazdır — soru izin olup olmayacağı değil, nerede olacağıdır. Karar tasarım aşamasında verilir: montajdan sonra görünmeyecek bir kenar, delik veya bükümlü yaka. Bu kararı hat kurulduktan sonra vermek, panel başına iki kat askı maliyeti demektir.
Konveyör tarafında üç nokta doğrudan yüzeye yansır:
- Hız sabitliği. 1–6 m/dk aralığında çalışan bir konveyörde asıl mesele hızın kendisi değil, dalgalanmasıdır; hız oynarsa pişirme süresi oynar, parlaklık bant bant değişir.
- Salınım. Geniş panel askıda sallanırsa tabanca mesafesi değişir ve kalınlık dağılımı bozulur. Panel hatlarında sabitleyici aparat, ek bir konfor değil zorunluluktur.
- Temas noktası. Askı ile panel arasındaki temas iyi iletken olmalıdır; yükün boşalamadığı panel, geri iyonizasyon ve kaba yüzeyle cevap verir.
Tünel tipi bir hatta 500–5.000 parça/saat aralığında kapasite kurulabilir ve %98,5+ kaplama verimi hedeflenir; ancak panel işinde kapasiteyi belirleyen genelde fırın değil, kabul kriterini tutturan konveyör hızıdır. Yerleşim ve kapasite ilişkisi için tünel tipi toz boyama tesisi sayfasındaki hat şemasına bakabilirsiniz. Benzer bir kozmetik hassasiyetin daha küçük ölçekte nasıl çözüldüğünü mobilya metal aksamı toz boya hattı yazısında ele aldık.
Fırın: düz yüzeyde homojenlik pazarlık konusu değildir
Fırında panelin sorunu ısıl kütle değil, alandır. Bir metrekarelik yüzeyin bir ucu diğerinden birkaç derece farklı pişerse sonuç iki ayrı parlaklık bandıdır. Kutu tipi elektrikli fırında 80–250 °C çalışma aralığı, PID kontrol, ±3 °C homojenlik ve 16 pişirme profili tam bu ihtiyacı karşılar; ince sacın rampası kalın gövde parçasınınkiyle aynı olamaz.
Panel hattında fırın kararı verirken bakılacaklar:
| Karar | Panelde etkisi | Ölçüm yöntemi |
|---|---|---|
| Sıcaklık homojenliği | Parlaklık bandı, renk sapması | Panel üzerinden data logger eğrisi |
| Isınma rampası | Portakal kabuğu, akış penceresi | Yüzey sıcaklığı–süre grafiği |
| Hava sirkülasyonu yönü | Zerre taşınması, iz | Fırın içi hava hızı ölçümü |
| Yükleme yoğunluğu | Gölgelenme, geç pişme | Dolu/boş rejim karşılaştırması |
Ölçüm yöntemini adım adım fırın sıcaklık homojenliği yazısında anlattık. Gazlı çözüm düşünüyorsanız üstten paletli tipte 140–220 °C bandı ve elektrikliye göre %30–40 düşük enerji maliyeti söz konusudur; buna karşılık brülör kaynaklı hava hareketi düz panelde daha dikkatli kanal tasarımı ister.
Sık sorulan sorular
Beyaz eşya panelinde kabul kriteri nasıl tanımlanır?
Mikron veya parlaklık değeri tek başına yetmez. Sağlıklı tanım üç bileşenlidir: bakış mesafesi (tipik olarak 1–2 m), aydınlatma koşulu ve kusur boyutu eşiği. Bu üçü yazılı hâle getirilmeden hiçbir hat "kaliteli boyuyor mu" sorusuna cevap veremez, çünkü aynı panel farklı ışıkta farklı sonuç verir.
Panel hattında ön işlem kaç kademe olmalı?
Kademe sayısı 3 ile 7 arasında değişir ve kirlilik tipiyle korozyon beklentisine göre belirlenir. Kozmetik açıdan belirleyici olan kademe sayısı değil, son durulama suyunun kalitesi ve kurutma çıkışında yüzeyde damla kalmamasıdır. Kademe eklemeden önce mevcut durulama suyunu ölçmek, çoğu vakada yatırımı gereksiz kılar.
Kabin havası panel yüzeyini nasıl bozar?
İki yoldan. Birincisi, iç hava hızı bandın üstüne çıktığında panele yeni oturan toz tabakasını süpürerek kalınlık dağılımını bozar. İkincisi, kabin çevresi negatif basınçtaysa atölye havasındaki lif ve zerre kabine girer ve kürlenmeden sonra tepecik olarak kalır. Birincisi ayar, ikincisi yerleşim sorunudur.
Askı izi panelde tamamen ortadan kaldırılabilir mi?
Hayır. Parça bir yerinden tutulmak zorundadır ve o noktada boya ya eksik kalır ya da temas izi oluşur. Yapılabilecek olan, izi montaj sonrası görünmeyen bir bölgeye taşımak ve aynı noktayı her seferinde kullanacak bir aparat tasarlamaktır. "İz olmasın" hedefi yerine "iz belirli ve tekrarlanabilir olsun" hedefi konur.
Aynı panelin iki ucu arasında parlaklık farkı neden olur?
Neredeyse her zaman fırın kaynaklıdır: ya bölgesel sıcaklık farkı vardır ya da panelin bir ucu hava akışına daha açıktır. Doğrulama yolu, panelin iki ucuna termokupl bağlayıp gerçek sıcaklık eğrisini almaktır. Eğriler ±3 °C bandında örtüşüyorsa sebep fırın değildir; o zaman tabanca yerleşimine ve film kalınlığı dağılımına bakılır.
Özet
Beyaz eşya panelinde yüzey kalitesi, hattın tek bir istasyonunda değil zincirin tamamında kazanılır. Sıra bellidir: ön işlemde son durulama disiplini, kabinde hava hızı ve basınç yönü, konveyörde hız sabitliği ve askı izi konumu, fırında homojenlik. Kapasite bu hatta ikinci sırada gelir; kabul kriterini tutturamayan bir hat, saatte kaç parça geçirdiğine bakılmaksızın yeniden boyama maliyetiyle çalışır. Yatırımın tamamını planlıyorsanız çatı rehberimiz toz boya tesisi kurma rehberi doğru başlangıç noktasıdır. Ürettiğimiz her hat müşterinin en büyük paneline göre ölçülendirilir ve 2 yıl üretici garantisi ile teslim edilir.
Panel ölçülerinizi, hedef kabul kriterinizi ve saatlik adet ihtiyacınızı gönderin — hattın hangi istasyonunda ne kadar yatırım gerektiğini birlikte çıkaralım.