
Wie beseitigt man Oberflächenfehler an Weißwaren-Paneelen?
Auf einem breiten, flachen Blechpaneel macht ein einziges Schwebepartikel oder eine schwache Orangenhaut-Welle das Teil zum Ausschuss. Dieser Artikel erklärt die Anlagenentscheidungen, die über die optische Qualität von Weißwaren-Paneelen bestimmen — Vorbehandlungsstufen, Luftführung und Druckrichtung in der Kabine, Fördergeschwindigkeit und Lage der Gehängemarke sowie Ofengleichmäßigkeit — auf dem Niveau, das eine Investitionsentscheidung braucht.
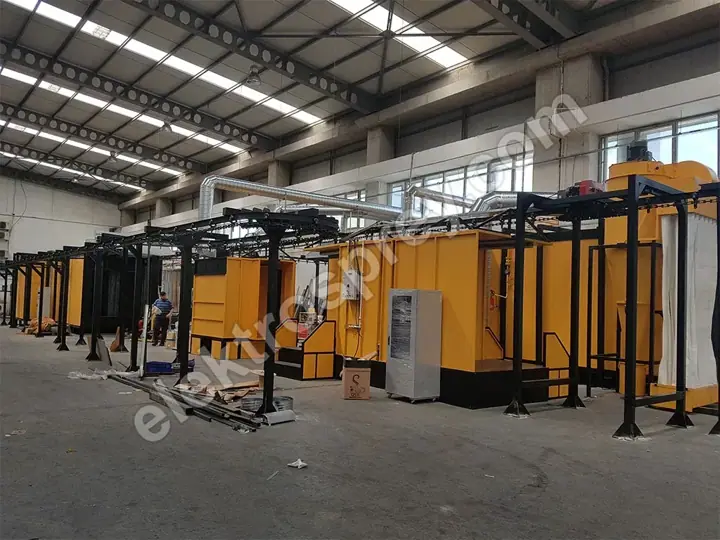 Vergrößern
Die Oberflächenqualität pulverbeschichteter Blechpaneele in der Weißwarenfertigung entsteht in der Anlage, nicht an der Pistole. An einer Waschmaschinentür oder einer Kühlschrank-Seitenwand ist das Abnahmekriterium weder Schichtdicke noch Haftung, sondern das, was das Auge aus zwei Metern Entfernung wahrnimmt — und darüber entscheiden vier Anlagenentscheidungen: welche der 3–7 Vorbehandlungsstufen Spülstufen sind, ob die Luftgeschwindigkeit in der Kabine im Band 0.5–0.8 m/s bleibt, auf welche Geschwindigkeit der Förderer innerhalb seines Bereichs 1–6 m/min festgelegt wird und ob der Ofen die Gleichmäßigkeit von ±3 °C hält. Stimmen alle vier, sinkt die Ausschussquote; fehlt eine, geht die Hälfte der Paneele in eine zweite Beschichtung — unabhängig von der Nennkapazität der Anlage.
Die Beschränkung ist optischer Natur, keine Frage des Durchsatzes. Eine Anlage, die ein komplexes Chassis beanstandungsfrei beschichtet, kann an einem flachen Paneel von 600 × 900 mm scheitern: Es gibt keine Rundung, keine Bohrung und keinen Schatten, in dem sich ein Fehler verstecken ließe.
Warum ist ein breites flaches Paneel das unnachgiebigste Teil?
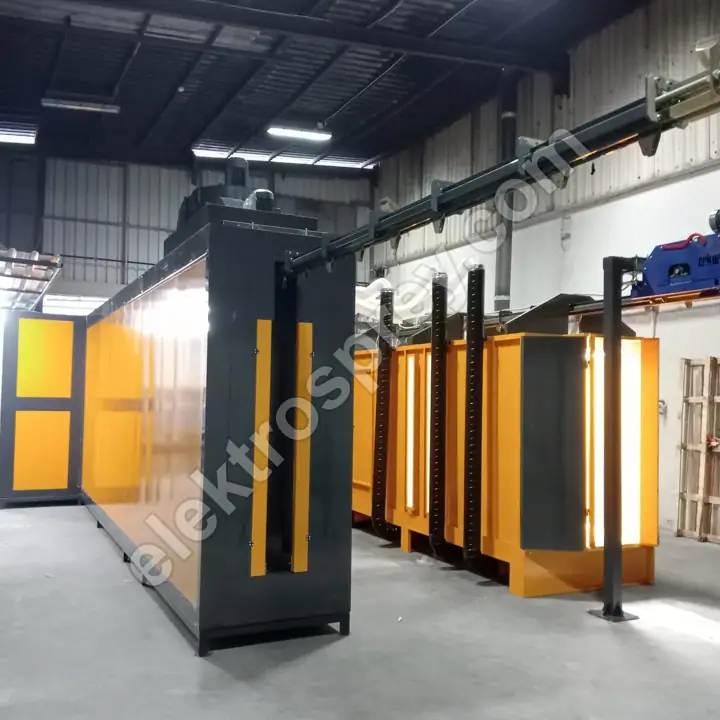
Eine ebene Fläche verhält sich wie ein Spiegel. Das Licht streicht in einem einzigen Winkel darüber, sodass jede Abweichung auf einmal und in derselben Richtung sichtbar wird. An einem komplexen Teil sucht das Auge den Fehler; auf einem flachen Paneel findet der Fehler das Auge. Daraus folgen drei Konsequenzen:
- Sichtbarkeit von Partikeln. Eine Schwebefaser von 50 Mikrometern fällt an einem gekrümmten Profil nicht auf, glänzt aber nach dem Einbrennen als erhabene Stelle auf dem flachen Paneel.
- Verstärkte Verlaufsfehler. Eine Orangenhaut-Welle läuft ununterbrochen über eine ebene Fläche, während ein Bruch in der Geometrie sie zerschneidet und das Auge keinen durchgehenden Fehler mehr liest.
- Ablesbare Glanzunterschiede. Wenige Grad Einbrennunterschied zwischen dem einen und dem anderen Ende des Paneels zeigen sich als sichtbares Band.
Eine Anlage für Weißwaren-Paneele ist deshalb anders konfiguriert als eine Universalanlage gleicher Kapazität: Das Gewicht der Investition verschiebt sich von der Pistolenzahl hin zur Disziplin über Luft und Wärme.
Vorbehandlung: Die Hälfte der Fehler entsteht vor der Beschichtung

Ein großer Teil der Paneelfehler wird entschieden, bevor das Teil in die Kabine läuft. Ölfilm, Ziehschmierstoff, Fingerabdrücke und Mineralrückstände aus dem Spülwasser tauchen auf einer ebenen Fläche als Krater, Nadelstiche oder matte Stellen wieder auf.
Für Blechpaneele ist die tauchbasierte Anordnung vorzuziehen: Im Spritztunnel läuft das Spülwasser an einem senkrecht gehängten Paneel herunter und hinterlässt Schlieren, während das Tauchen die gesamte Fläche gleichmäßig benetzt. Die Tauchanlage zur Oberflächenbehandlung umfasst Entfettung, Phosphatierung, Passivierung und Trocknung; in der Paneelfertigung zählt weniger die Stufenzahl als die Qualität der letzten Spüle und eine tropfenfreie Oberfläche am Trockneraustritt.
| Stufe | Wirkung am Paneel | Fehler bei Auslassung |
|---|---|---|
| Entfettung | Entfernt Press- und Umformöl | Krater, Nadelstiche, matte Zonen |
| Zwischenspülung | Trägt alkalische Rückstände aus | Schleierfilm, schwache Haftung |
| Phosphatierung / Konversion | Baut die Haftschicht auf | Kantenabriss, Korrosion |
| Letzte Spüle (VE-Wasser) | Setzt Mineralrückstände auf null | Trockenflecken, Wasserränder |
| Passivierung | Stabilisiert die Oberfläche | Rostpunkte während der Lagerung |
| Trocknung | Entfernt Wasser vollständig | Kochblasen, Porosität |
Wie viele Stufen nötig sind, hängt von Werkstoff, Verschmutzungsart und angestrebter Korrosionsbeständigkeit ab; die Reihenfolge der Entscheidung steht in wie viele Vorbehandlungsstufen nötig sind. Die Praxisregel für Paneele: Bevor Sie eine Stufe ergänzen, messen Sie die Leitfähigkeit Ihres letzten Spülwassers. Die meisten Fälle von unerklärlichen Flecken gehen darauf zurück.
Kabinenluftführung: An welcher Stelle der Anlage stoppen Sie das Partikel?
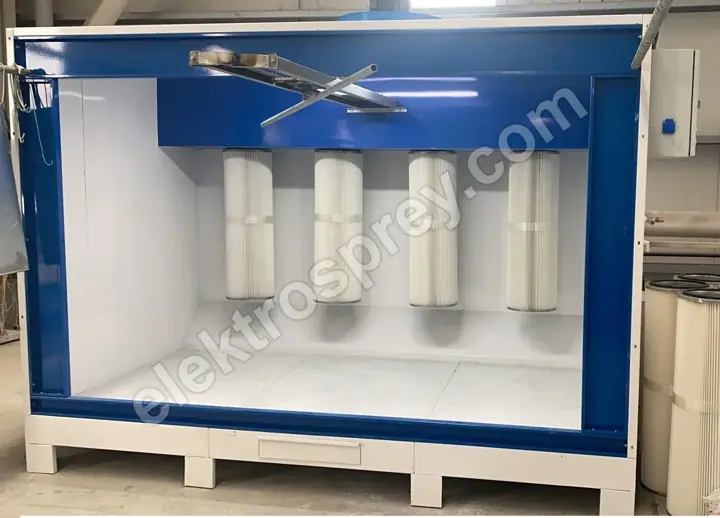
Auf einer Paneellinie ist die Kabine weniger ein Kasten zur Pulverrückgewinnung als ein Reinluftraum. Drei Entscheidungen dominieren sie.
Innere Luftgeschwindigkeit. Das Band 0.5–0.8 m/s ist gewählt, weil es hoch genug ist, um das Pulver in der Kabine zu halten, und niedrig genug, um frisch abgeschiedenes Pulver nicht vom Teil zu reißen. Bei einem breiten Paneel ist das obere Ende riskant: Eine große ebene Fläche wirkt wie eine Platte gegen die Strömung, der Strom wird hinter dem Paneel turbulent und hinterlässt Schichtdickenunterschiede an den Kanten.
Druckrichtung. Das Volumen um die Kabine muss unter leichtem Überdruck stehen, damit Flusen aus der Halle nicht eindringen. Der häufigste Investitionsfehler in der Paneelfertigung ist, eine gute Kabine zu kaufen und sie neben einen Zerspanungsbereich zu stellen; der Fehler kommt vom Nachbarn, nicht von der Kabine.
Filtration und Rückgewinnung. Eine Patronenkabine liefert 99.9%+ Filtration und 95%+ Rückgewinnung. Bei Paneelen wird der Rückführanteil bewusst niedrig gehalten: zurückgeführtes Pulver reichert Feinanteile und Fremdkörper an, und beides zeigt sich auf einer ebenen Fläche. Für eine hohe optische Klasse bedeutet mehr Frischpulver den Verzicht auf einen Teil des Auftragswirkungsgrads — und, offen gesagt, höhere Betriebskosten.
Die Pistolenzahl (2–12 Pistolen) richtet sich nach Paneelbreite und Fördergeschwindigkeit; die Vergleichskriterien sind in Auswahl einer Pulverbeschichtungskabine zusammengestellt. Die Pulverbeschichtungskabine mit Patronenfilter, die wir für die Paneelfertigung bauen, wird wie jede unserer Anlagen um das größte Teil des Kunden dimensioniert — keine Katalogmaße.
Förderer und Gehänge: Sie entscheiden, wo die Marke sitzt
Eine Gehängemarke ist unvermeidlich — die Frage ist nicht ob, sondern wo. Das gehört in die Konstruktionsphase: eine Kante, eine Bohrung oder ein nach der Montage verdeckter Flansch. Erst nach dem Anlagenbau zu entscheiden heißt, die Gehängevorrichtungen zweimal zu bezahlen. Drei Förderthemen übertragen sich direkt auf die Oberfläche:
- Geschwindigkeitsstabilität. Im Bereich 1–6 m/min ist nicht die Geschwindigkeit selbst das Problem, sondern ihre Schwankung; driftet die Geschwindigkeit, driftet die Einbrennzeit und der Glanz variiert in Bändern.
- Pendeln. Ein am Gehänge pendelndes Paneel verändert den Pistolenabstand und ruiniert die Schichtdickenverteilung; eine stabilisierende Vorrichtung ist Pflicht, kein Komfort.
- Kontaktpunkt. Der Kontakt zwischen Gehänge und Paneel muss gut leiten; ein Paneel, das nicht ableiten kann, antwortet mit Rückionisation und einer groben Oberfläche.
Eine Tunnelanlage lässt sich für 500–5,000 Teile/Stunde bei 98.5%+ Auftragswirkungsgrad bauen, doch in der Paneelfertigung bestimmt nicht der Ofen den Durchsatz, sondern die höchste Fördergeschwindigkeit, die das Abnahmekriterium noch erfüllt. Zu Layout und Kapazität siehe das Schema auf der Seite Tunnel-Pulverbeschichtungsanlage; eine ähnliche optische Empfindlichkeit in kleinerem Maßstab behandelt Pulverbeschichtungsanlagen für Metallteile von Möbeln.
Ofen: Auf einer ebenen Fläche ist Gleichmäßigkeit nicht verhandelbar
Im Ofen ist nicht die thermische Masse das Problem des Paneels, sondern die Fläche. Bäckt ein Ende eines Quadratmeters einige Grad anders als das andere, entstehen zwei deutlich unterscheidbare Glanzbänder. Ein Kammerofen mit Elektrobeheizung, dem Bereich 80–250 °C, PID-Regelung, ±3 °C Gleichmäßigkeit und 16 Einbrennprofilen antwortet genau darauf; dünnes Blech kann keine Aufheizrampe mit einem schweren Karosserieteil teilen. Was bei der Spezifikation zu prüfen ist:
| Entscheidung | Wirkung auf das Paneel | Messverfahren |
|---|---|---|
| Temperaturgleichmäßigkeit | Glanzbänder, Farbdrift | Datenlogger-Kurve am Paneel |
| Aufheizrampe | Orangenhaut, Verlauffenster | Oberflächentemperatur über der Zeit |
| Richtung der Luftumwälzung | Partikeltransport, Schlieren | Luftgeschwindigkeitsmessung im Ofen |
| Beladungsdichte | Abschattung, späte Vernetzung | Vergleich voll gegen leer |
Das Messverfahren ist Schritt für Schritt in Temperaturgleichmäßigkeit im Ofen beschrieben. Wenn Sie Gas erwägen: Die von oben beschickte Palettenbauart arbeitet im Band 140–220 °C zu 30–40% niedrigeren Energiekosten als die elektrische; im Gegenzug verlangt die brennergetriebene Luftbewegung bei flachen Paneelen eine sorgfältigere Kanalauslegung.
Häufig gestellte Fragen
Wie sollte das Abnahmekriterium für ein Weißwaren-Paneel definiert werden?
Eine Mikrometerangabe oder ein Glanzwert allein genügt nicht. Eine brauchbare Definition hat drei Teile: Betrachtungsabstand (typisch 1–2 m), Beleuchtungsbedingung und Schwelle für die Fehlergröße. Solange diese nicht schriftlich festliegen, kann keine Anlage die Frage beantworten, ob sie gut genug beschichtet — dasselbe Paneel liest sich unter anderem Licht anders.
Wie viele Vorbehandlungsstufen braucht eine Paneellinie?
Die Stufenzahl reicht von 3 bis 7, je nach Verschmutzungsart und Korrosionserwartung. Optisch entscheidet nicht die Stufenzahl, sondern das letzte Spülwasser und eine tropfenfreie Oberfläche am Trockneraustritt. Wer zuerst das vorhandene Spülwasser misst, braucht die zusätzliche Stufe in den meisten Fällen nicht.
Wie verdirbt Kabinenluft eine Paneeloberfläche?
Auf zwei Wegen. Steigt die Luftgeschwindigkeit über das Band, fegt sie die frisch abgeschiedene Pulverschicht ab und ruiniert die Schichtdickenverteilung. Und steht der Bereich um die Kabine unter Unterdruck, dringen Flusen aus der Halle ein und bleiben nach dem Einbrennen als Erhebungen zurück. Das Erste ist ein Einstellungsproblem, das Zweite ein Layoutproblem.
Lassen sich Gehängemarken an einem Paneel vollständig vermeiden?
Nein. Das Teil muss irgendwo gehalten werden, und dort fehlt die Beschichtung oder ist markiert. Möglich ist, die Marke in einen nach der Montage verdeckten Bereich zu verlegen und eine Vorrichtung zu konstruieren, die jedes Mal denselben Punkt nutzt. Das Ziel ist nicht die fehlende Marke, sondern eine definierte, wiederholbare Marke.
Warum unterscheiden sich die beiden Enden desselben Paneels im Glanz?
Fast immer ist es der Ofen: entweder ein örtlicher Temperaturunterschied oder ein Ende, das der Strömung stärker ausgesetzt ist. Zur Bestätigung an beiden Enden Thermoelemente anbringen und die reale Temperaturkurve aufzeichnen. Decken sich die Kurven innerhalb des Bands ±3 °C, ist der Ofen nicht die Ursache, und die Aufmerksamkeit wandert zur Pistolenanordnung und zur Schichtdickenverteilung.
Zusammenfassung
Die Oberflächenqualität eines Weißwaren-Paneels wird über die gesamte Kette gewonnen, nicht an einer einzelnen Station. Die Reihenfolge steht fest: Disziplin bei der letzten Spüle in der Vorbehandlung, Luftgeschwindigkeit und Druckrichtung in der Kabine, Geschwindigkeitsstabilität und Lage der Gehängemarke am Förderer, Gleichmäßigkeit im Ofen. Kapazität kommt hier an zweiter Stelle; eine Anlage, die das Abnahmekriterium nicht hält, läuft auf Nacharbeitskosten, gleich welche Stundenleistung sie ausweist. Wenn Sie die gesamte Investition planen, ist unser Übersichtsleitfaden wie man eine Pulverbeschichtungsanlage aufbaut der richtige Ausgangspunkt. Jede Anlage, die wir bauen, wird um das größte Paneel des Kunden dimensioniert und mit 2 Jahren Herstellergarantie geliefert.
Senden Sie uns Ihre Paneelmaße, Ihr Abnahmekriterium und Ihren Stundenbedarf an Teilen — wir erarbeiten gemeinsam, wie viel Investition jede Station tatsächlich braucht.