
كيف تُزيل عيوب السطح على ألواح الأجهزة المنزلية؟
على لوح صفيح عريض ومستوٍ، تكفي جسيمة واحدة عالقة في الهواء أو موجة خفيفة من قشرة البرتقال لتحويل القطعة إلى هالك. يشرح هذا المقال قرارات الخط التي تحسم الجودة المظهرية لألواح الأجهزة المنزلية — مراحل المعالجة الأولية، ونمط الهواء واتجاه الضغط في المقصورة، وسرعة الناقل وموضع أثر التعليق، وتجانس الفرن — بالمستوى الذي يحتاجه قرار الاستثمار.
 تكبير
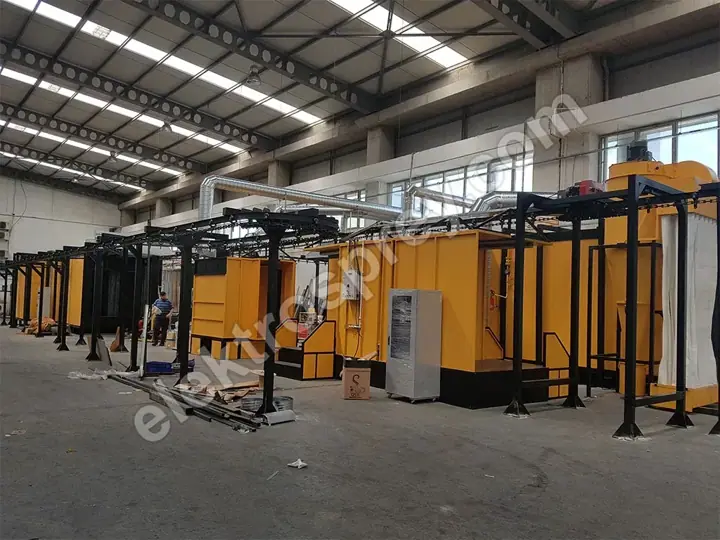
جودة سطح الطلاء بالبودرة لألواح الصفيح في الأجهزة المنزلية يصنعها الخط، لا المسدس. على باب غسالة أو لوح جانبي لثلاجة، معيار القبول ليس السماكة ولا الالتصاق، بل ما تلتقطه العين من مسافة مترين — وهذا تحدده أربعة قرارات في الخط: أي من 3–7 مراحل المعالجة الأولية هي مراحل شطف، وهل تبقى سرعة الهواء داخل المقصورة ضمن نطاق 0.5–0.8 m/s، وعند أي سرعة يُثبَّت الناقل داخل مداه 1–6 m/min، وهل يحافظ الفرن على تجانس ±3 °C. إذا ضبطت الأربعة انخفضت نسبة الهالك؛ وإذا أهملت واحداً منها ذهب نصف الألواح إلى طبقة ثانية مهما كانت الطاقة الاسمية للخط.
القيد هنا مظهري، لا يتعلق بالإنتاجية. خط يطلي هيكلاً معقداً دون أي اعتراض قد يُرفض على لوح مستوٍ قياسه 600 × 900 mm: لا يوجد انحناء ولا ثقب ولا ظل يخفي العيب.
لماذا يكون اللوح المستوي العريض أقسى القطع؟
يتصرف السطح المستوي كالمرآة. يمسحه الضوء بزاوية واحدة، فيصبح كل انحراف مرئياً دفعة واحدة وفي الاتجاه نفسه. على قطعة معقدة تبحث العين عن العيب؛ وعلى لوح مستوٍ يجد العيبُ العينَ. وتترتب على ذلك ثلاث نتائج:
- وضوح الجسيمات. ليفة عالقة بقياس 50 ميكرون لا يُنتبه إليها على مقطع منحنٍ، لكنها تلمع كنتوء بارز على لوح مستوٍ بعد الإنضاج.
- تضخّم عيوب الانسياب. تمتد موجة قشرة البرتقال دون انقطاع على السطح المستوي، بينما يقطعها أي كسر في الشكل الهندسي فتكف العين عن قراءة عيب متصل.
- تباين لمعان مقروء. فرق بضع درجات في الإنضاج بين طرف اللوح والطرف الآخر يظهر على هيئة شريط مرئي.
لذلك يُهيّأ الخط المخصص لألواح الأجهزة المنزلية بشكل مختلف عن خط عام بالطاقة نفسها: يتحول ثقل الاستثمار من عدد المسدسات إلى الانضباط في الهواء والحرارة.
المعالجة الأولية: نصف العيوب يتكوّن قبل الطلاء

يُحسم جزء كبير من عيوب اللوح قبل دخول القطعة إلى المقصورة. طبقة الزيت وشحم السحب وبصمات الأصابع والترسبات المعدنية من ماء الشطف تعود جميعها للظهور على السطح المستوي على شكل فوهات أو مسام دقيقة أو بقع باهتة.
بالنسبة لألواح الصفيح، الترتيب المفضل هو القائم على الغمر: في نفق الرش ينساب ماء الشطف على لوح معلق عمودياً فيترك خطوطاً، بينما يبلل الغمر السطح كله بانتظام. يغطي خط المعالجة السطحية بالغمر إزالة الشحوم والفسفتة والتخميل والتجفيف؛ وفي شغل الألواح لا يهم عدد المراحل بقدر ما تهم جودة الشطف الأخير وخلوّ السطح من القطرات عند مخرج المجفف.
| المرحلة | ماذا تفعل على اللوح | العيب عند إغفالها |
|---|---|---|
| إزالة الشحوم | تزيل زيت الكبس والتشكيل | فوهات، مسام دقيقة، مناطق باهتة |
| شطف وسيط | يجرف البقايا القلوية | غشاء ضبابي، التصاق ضعيف |
| فسفتة / تحويل | تبني سطح الالتصاق | انفصال عند الحواف، تآكل |
| شطف أخير (ماء منزوع المعادن) | يصفّر البقايا المعدنية | بقع تجفيف، أشرطة أثر الماء |
| تخميل | يثبّت السطح | نقاط صدأ أثناء التخزين |
| تجفيف | يزيل الماء تماماً | فقاعات غليان، مسامية |
عدد المراحل المطلوب يتوقف على المعدن الأساس ونوع التلوث ومقاومة التآكل المستهدفة؛ وترتيب القرار مشروح في كم مرحلة معالجة أولية تحتاج. القاعدة العملية للألواح: قبل إضافة مرحلة، قِس ناقلية ماء الشطف الأخير. معظم حالات البقع غير المفسَّرة تعود إليه.
نمط الهواء في المقصورة: أين على الخط توقف الجسيمة؟
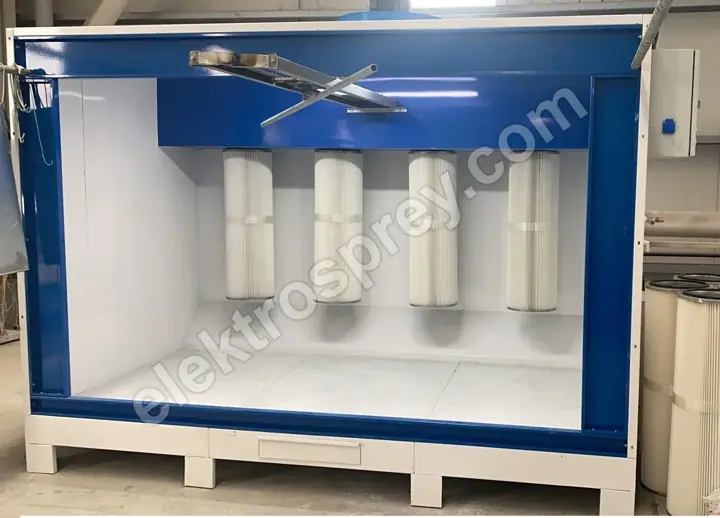
في خط الألواح، المقصورة ليست صندوق استرجاع بودرة بقدر ما هي غرفة هواء نظيف. وتحكمها ثلاثة قرارات.
سرعة الهواء الداخلية. اختير نطاق 0.5–0.8 m/s لأنه مرتفع بما يكفي لإبقاء البودرة داخل المقصورة، ومنخفض بما يكفي كي لا ينزع البودرة المترسبة حديثاً عن القطعة. على لوح عريض يصبح الحد الأعلى خطراً: تعمل الواجهة المستوية الكبيرة كصفيحة أمام التيار، فيتحول الجريان خلف اللوح إلى مضطرب ويترك تبايناً في السماكة على طول الحواف.
اتجاه الضغط. يجب أن يكون الحيز المحيط بالمقصورة تحت ضغط موجب طفيف كي لا يتسرب وبر الورشة إلى الداخل. وأشيع خطأ استثماري في شغل الألواح هو شراء مقصورة جيدة ووضعها بجوار منطقة تشغيل معادن؛ العيب يأتي من الجار لا من المقصورة.
الترشيح والاسترجاع. تحقق مقصورة الخراطيش ترشيحاً بنسبة 99.9%+ واسترجاعاً بنسبة 95%+. وفي الألواح تُبقى نسبة إعادة الاستخدام منخفضة عن قصد: البودرة المعاد استخدامها تتراكم فيها الجسيمات الناعمة والمواد الغريبة، وكلاهما يظهر على السطح المستوي. ولبلوغ درجة مظهرية عالية يعني استخدام بودرة بكر أكثر التنازل عن جزء من كفاءة النقل — وبصراحة، تكلفة تشغيل أعلى.
عدد المسدسات (2–12 مسدساً) يتبع عرض اللوح وسرعة الناقل؛ ومعايير المقارنة مجموعة في اختيار مقصورة الطلاء بالبودرة. أما مقصورة الطلاء بالبودرة بفلتر خرطوشي التي نصنعها لشغل الألواح فتُحدَّد أبعادها، كشأن كل خط ننتجه، حول أكبر قطعة لدى العميل — لا مقاسات كتالوج.
الناقل والمعاليق: أنت من يقرر أين يقع الأثر
أثر التعليق أمر لا مفر منه — والسؤال ليس هل يوجد، بل أين. وهذا يخص مرحلة التصميم: حافة أو ثقب أو شفة تختفي بعد التجميع. أما تقرير ذلك بعد بناء الخط فيعني دفع ثمن عدة التعليق مرتين. وثلاثة بنود في الناقل تنتقل مباشرة إلى السطح:
- ثبات السرعة. ضمن مدى 1–6 m/min لا تكمن المشكلة في السرعة نفسها بل في تذبذبها؛ فإذا انحرفت السرعة انحرف زمن الإنضاج وتفاوت اللمعان على شكل أشرطة.
- التأرجح. اللوح المتأرجح على معلاقه يغيّر مسافة المسدس ويفسد توزيع السماكة؛ ومجموعة التثبيت هنا شرط لا رفاهية.
- نقطة التماس. يجب أن يكون التماس بين المعلاق واللوح جيد التوصيل؛ فاللوح الذي لا يستطيع تفريغ شحنته يرد بالتأين العكسي وسطح خشن.
يمكن بناء خط نفقي بطاقة 500–5,000 قطعة/ساعة وبكفاءة نقل 98.5%+، لكن في شغل الألواح تحددها أعلى سرعة ناقل ما زالت تحقق معيار القبول، لا الفرن. وللاطلاع على المخطط والطاقة، انظر الرسم في صفحة منشأة الطلاء بالبودرة من النوع النفقي؛ وتُعالَج حساسية مظهرية مماثلة بمقياس أصغر في خطوط الطلاء بالبودرة لأجزاء الأثاث المعدنية.
الفرن: على السطح المستوي لا مساومة على التجانس
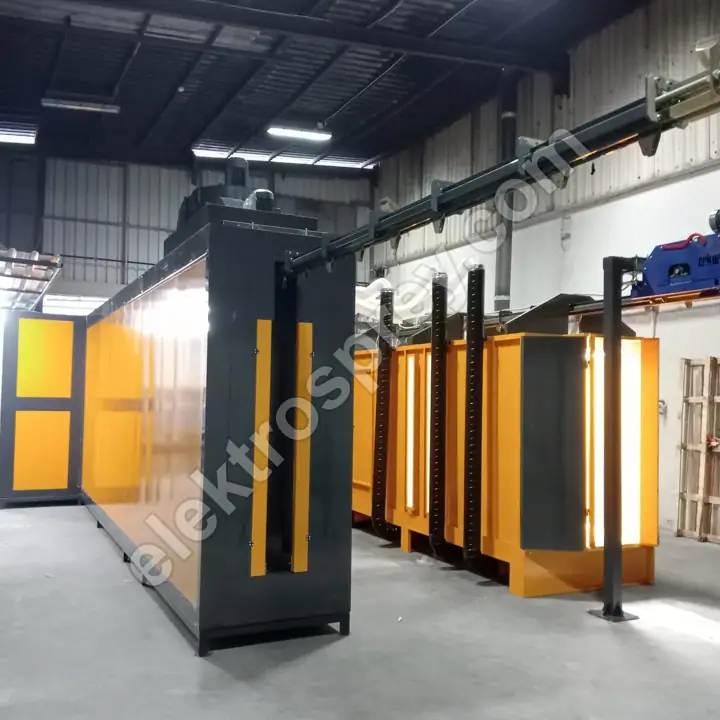
داخل الفرن، مشكلة اللوح ليست كتلته الحرارية بل مساحته. فإذا نضج طرف من متر مربع بفارق بضع درجات عن الطرف الآخر، كانت النتيجة شريطي لمعان متمايزين. والفرن الكهربائي من النوع الصندوقي بمداه 80–250 °C وتحكمه PID وتجانس ±3 °C و16 منحنى إنضاج يجيب على هذا بالضبط؛ فالصفيح الرقيق لا يشترك في منحنى تسخين واحد مع قطعة هيكل ثقيلة. وما ينبغي فحصه عند التوصيف:
| القرار | الأثر على اللوح | طريقة القياس |
|---|---|---|
| تجانس درجة الحرارة | أشرطة لمعان، انحراف لوني | منحنى مسجل بيانات على اللوح |
| منحنى الارتفاع الحراري | قشرة برتقال، نافذة الانسياب | حرارة السطح مقابل الزمن |
| اتجاه دوران الهواء | نقل الجسيمات، خطوط | قياس سرعة الهواء داخل الفرن |
| كثافة التحميل | تظليل، إنضاج متأخر | مقارنة نظام الفرن ممتلئاً وفارغاً |
إجراء القياس مشروح خطوة بخطوة في تجانس درجة حرارة الفرن. وإذا كنت تفكر في الغاز، فإن النوع البالتي المحمَّل من الأعلى يعمل في نطاق 140–220 °C بتكلفة طاقة أقل بنسبة 30–40% من الكهربائي؛ وفي المقابل تتطلب حركة الهواء الناتجة عن الشعلة تصميم مجارٍ أدق مع الألواح المستوية.
الأسئلة الشائعة
كيف ينبغي تعريف معيار القبول للوح جهاز منزلي؟
لا يكفي رقم بالميكرون ولا قيمة لمعان وحدها. التعريف القابل للتطبيق يتكون من ثلاثة أجزاء: مسافة النظر (عادة 1–2 m)، وشرط الإضاءة، وحد حجم العيب. وما لم تُكتب هذه الثلاثة، لا يمكن لأي خط أن يجيب عما إذا كان الطلاء جيداً بما يكفي — فاللوح نفسه يُقرأ بشكل مختلف تحت ضوء مختلف.
كم مرحلة معالجة أولية يحتاج خط الألواح؟
يتراوح عدد المراحل بين 3 و7 تبعاً لنوع التلوث وتوقع مقاومة التآكل. ومن الناحية المظهرية لا يحسم النتيجة عدد المراحل بل ماء الشطف الأخير وخلوّ السطح من القطرات عند مخرج المجفف. وقياس ماء الشطف الحالي أولاً يجعل المرحلة الإضافية غير ضرورية في معظم الحالات.
كيف يفسد هواء المقصورة سطح اللوح؟
بطريقتين. حين ترتفع سرعة الهواء فوق النطاق تجرف طبقة البودرة المترسبة حديثاً وتفسد توزيع السماكة. وإذا كان المحيط بالمقصورة تحت ضغط سالب دخل وبر الورشة وبقي نتوءات بعد الإنضاج. الأولى مشكلة ضبط، والثانية مشكلة تخطيط موقع.
هل يمكن إزالة آثار المعاليق تماماً على اللوح؟
لا. لا بد من إمساك القطعة في موضع ما، وهناك يكون الطلاء إما ناقصاً أو موسوماً. ما يمكنك فعله هو نقل الأثر إلى منطقة تختفي بعد التجميع، وتصميم مجموعة تعليق تستخدم النقطة نفسها في كل مرة. الهدف ليس انعدام الأثر بل أثر محدد وقابل للتكرار.
لماذا يختلف طرفا اللوح الواحد في اللمعان؟
السبب دائماً تقريباً هو الفرن: إما فارق حرارة موضعي وإما طرف أكثر تعرضاً لتيار الهواء. وللتأكد، ثبّت مزدوجات حرارية على الطرفين وسجّل منحنى الحرارة الفعلي. فإذا انطبق المنحنيان ضمن نطاق ±3 °C فالفرن ليس السبب، وينتقل الاهتمام إلى ترتيب المسدسات وتوزيع سماكة الغشاء.
الخلاصة
جودة السطح على لوح جهاز منزلي تُكسب عبر السلسلة كلها، لا عند محطة واحدة. والترتيب ثابت: انضباط الشطف الأخير في المعالجة الأولية، ثم سرعة الهواء واتجاه الضغط في المقصورة، ثم ثبات السرعة وموضع أثر التعليق على الناقل، ثم التجانس في الفرن. أما الطاقة الإنتاجية فتأتي لاحقاً هنا؛ فالخط الذي لا يثبت على معيار القبول يعمل على حساب كلفة إعادة الشغل مهما بلغ رقمه في الساعة. وإذا كنت تخطط للاستثمار بكامله، فدليلنا الجامع كيف تنشئ منشأة طلاء بالبودرة هو نقطة البداية الصحيحة. وكل خط نبنيه تُحدَّد أبعاده حول أكبر لوح لدى العميل ويُسلَّم بـضمان مصنّع لمدة سنتين.
أرسل إلينا أبعاد اللوح ومعيار القبول لديك وحاجتك من القطع في الساعة — ونحدد معاً حجم الاستثمار الذي تحتاجه كل محطة فعلياً.