
Почему степень возврата порошка падает ниже 95 %?
В порошковой камере с картриджными фильтрами возврат 95 %+ — это расчётное значение; если цех измеряет меньше, причина в утечках, скорости воздуха вне диапазона, состоянии фильтра или качестве порошка. В статье разбираются способ измерения потерь, порядок диагностики, разделяющий пять причин, и то, как каждое исправление отражается на годовом счёте за порошок.
 Увеличить
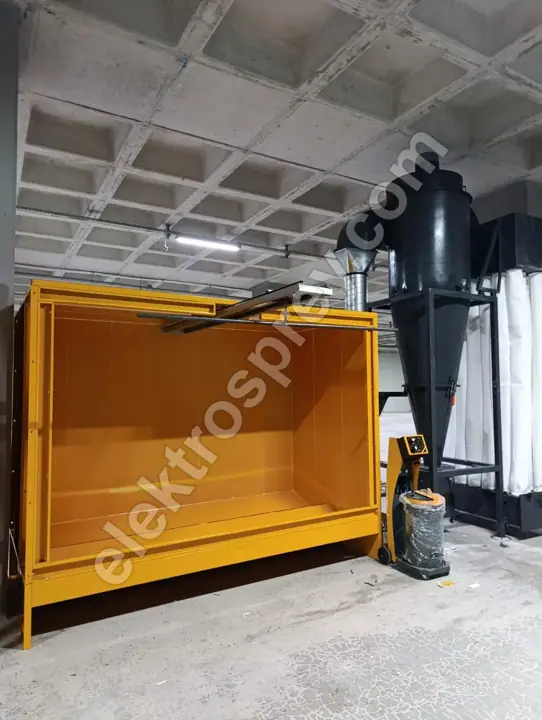
Причины низкой степени возврата порошка почти никогда не кроются в самом корпусе камеры; они лежат в четырёх узлах вокруг неё: путь утечки, скорость воздуха в камере, вышедшая за диапазон 0,5–0,8 м/с, забитый или пробитый картриджный фильтр и рекуперированный порошок, возвращённый в контур без просеивания. Порошковая камера с картриджными фильтрами рассчитана на возврат 95 %+ при улавливании 99,9 %+ на картридже. Если измеренное значение ниже, неисправность относится к одному из этих четырёх пунктов. При разборе по порядку большинство случаев закрывается за одну смену без замены какого-либо оборудования.
Сначала одно различие: степень возврата и эффективность фильтрации — не одно и то же число. Эффективность фильтрации — это доля порошка в отсасываемом воздухе, которую задерживает картридж, — 99,9 %+. Степень возврата — это доля напылённого порошка, которая возвращается в контур в пригодном для повторного использования состоянии. Ваш фильтр может улавливать 99,9 %, пока порошок, прошедший мимо детали, уходит в цех через слишком большой проём камеры. Именно поэтому при жалобе «возврат упал» смотреть надо сначала на границы камеры, а не на фильтр.
Почему нельзя ничего трогать до измерения потерь
Степень возврата — не то число, которое оценивают на глаз. Самый простой рабочий метод в цехе — материальный баланс: взвесьте свежий порошок, поданный в контур за смену, затем рассчитайте теоретический расход по покрытой площади и средней толщине покрытия. Разница — это то, что покидает систему. Работа занимает день и даёт твёрдую цифру в килограммах вместо фразы «мы тратим слишком много порошка».
Второе измерение — скорость воздуха в камере. Снимите показания анемометра не менее чем в пяти точках по проёму, а не в одной, и сравните среднее значение с диапазоном 0,5–0,8 м/с. Эти два числа — потерянные килограммы за смену и средняя скорость — несут на себе всю диагностику. Схема измерений изложена в материале скорость воздуха в камере и вынос порошка.
Пять причин и порядок их проверки
| Порядок | Причина | Признак в цехе | Как подтвердить | Стоимость устранения |
|---|---|---|---|---|
| 1 | Утечка | Порошок оседает на полу и стенах вокруг камеры, на спецодежде оператора | Дымовая проба, осмотр дверей и уплотнений | Нет – низкая |
| 2 | Скорость вне диапазона | Показание выше 0,8 м/с или ниже 0,5 м/с | Замер анемометром в пяти точках | Нет – низкая |
| 3 | Состояние фильтра | Перепад давления постоянно высокий или аномально низкий | Журнал перепада давления | Низкая – средняя |
| 4 | Качество порошка / сито | Рекуперированный порошок не течёт, есть комки | Проверка ячейки сита и псевдоожижения | Низкая |
| 5 | Порядок смены цвета | Всплески потерь на определённых переходах цвета | Порошок, выбрасываемый при каждой смене цвета | Средняя |
Не нарушайте этот порядок. Самая частая ошибка — пропустить пункты один и два и сразу поставить новый картридж: новый картридж не вернёт порошок, уходящий через проём.
1. Утечка: самая крупная и наименее заметная потеря
Каждый грамм, покинувший камеру, вычитается прямо из степени возврата. Точки утечки почти всегда одни и те же: проём для деталей больше, чем требует работа, изношенное уплотнение двери, не до конца закрытый сервисный люк после обслуживания, ослабленный хомут на канале возврата и крышка бункера. Порошок, оседающий на полу и на горизонтальных поверхностях снаружи камеры, — самый честный индикатор из имеющихся.
Размер проёма — решение на стадии проектирования, а не текущая регулировка. Камера строится вокруг самой крупной детали заказчика; проём, намного больший, чем требует работа, облегчает жизнь в первый день и теряет порошок в каждую последующую смену. Проёмы, увеличенные позднее, дают тот же эффект. Если вы ещё выбираете камеру, определяйте проём, число пистолетов (2–12 пистолетов) и геометрию деталей вместе; критерии перечислены в статье выбор камеры порошковой окраски.
2. Выход скорости воздуха за диапазон
Диапазон 0,5–0,8 м/с не произволен: нижний предел удерживает порошок внутри камеры, верхний не даёт срывать с детали только что осевший порошок. Отклонение в каждую сторону имеет свои последствия, и оба снижают возврат.
| Отклонение | Типичная причина | Влияние на возврат | Побочный эффект |
|---|---|---|---|
| Ниже 0,5 м/с | Забитый фильтр, ослабленный ремень вентилятора, засорённый канал | Порошок уходит из камеры в цех | Риск по охране труда и ATEX |
| Выше 0,8 м/с | Настройка вентилятора оставлена повышенной после замены фильтра, открытая заслонка, завышенный вентилятор | Свежий порошок срывается с детали, эффективность нанесения падает | Более тонкое покрытие, выше расход |
| Неравномерность по точкам | Часть фильтров забита, нарушена балансировка каналов | Одна сторона камеры постоянно теряет порошок | Локальный разброс толщины покрытия |
Если скорость держится у верхней границы диапазона, задача не в том, чтобы придушить вентилятор, а в том, чтобы сначала выяснить, почему она выросла. Забытая обратная настройка вентилятора после замены фильтра — то, что мы видим на объектах чаще всего.
3. Состояние фильтра: две разные неисправности, один результат
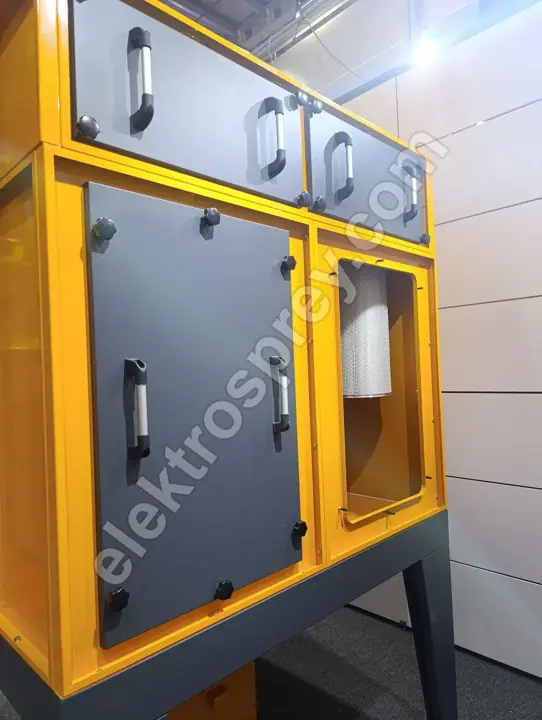
Картриджный фильтр улавливает 99,9 %+, но только пока он цел. Потери возврата, связанные с фильтром, бывают двух видов. Первый — зарастание: перепад давления постоянно высокий, расход падает, скорость опускается ниже диапазона и порошок уходит из камеры. Второй — пробой или плохо севшая прокладка: перепад давления аномально низкий, воздух проходит свободно, но порошок уносится на чистую сторону и к вентилятору — потеря уходит прямо в трубу. Следы порошка в канале чистой стороны подтверждают второй случай.
Именно поэтому журнал перепада давления лучше догадок о том, когда трогать фильтр. Настройка импульсной регенерации — отдельная тема; в этой диагностике важна не настройка, а целостность картриджа и его правильная посадка. Чтобы оценить корпус камеры и фильтровальную группу вместе, чек-лист из материала выбор камеры порошковой окраски — верная отправная точка.
4. Качество порошка и дисциплина просеивания
Рекуперированный порошок течёт не так, как свежий. С каждым проходом доля мелкой фракции немного растёт, влага и масло в сжатом воздухе вызывают комкование, а забитое сито пропускает крупные частицы обратно в контур. Результат — неравномерное псевдоожижение, нестабильная подача и порошок, который не держится на детали: то есть бо́льшая часть напылённого возвращается в контур вместо изделия, деградируя с каждым кругом ещё немного.
Практическое правило: зафиксируйте письменно соотношение свежего и рекуперированного порошка, проверяйте ячейку сита в начале каждой смены и внесите маслоотделители и влагоотделители сжатого воздуха в план обслуживания. Чтобы сравнить, как схема подачи влияет на расход, см. подача порошка из коробки или без коробки.
5. Потери при смене цвета и очистке
На некоторых производствах потери не ежедневные, а сосредоточены на переходах цвета. Если порошок, оставшийся в бункере и шлангах, выбрасывается при каждой смене, среднегодовая степень возврата падает даже при безупречной камере. Этот пункт — вопрос проектирования: камера, построенная под быструю смену цвета, теряет меньше, а на многоцветной линии сама по себе последовательность от светлого к тёмному даёт измеримую разницу. Для серийного производства мы учитываем это с самого начала при планировании линии порошковой окраски туннельного типа.
Как перевести потери в деньги
Пока проценты не превратились в килограммы, вы не сможете решить, какое исправление делать первым. Грубо: каждый процентный пункт, потерянный от степени возврата, увеличивает объём порошка, который нужно купить для того же выпуска, в той же пропорции. Система, съехавшая с 95 % до 85 %, расходует на ту же работу заметно больше порошка, и эта разница многократно превышает стоимость устранения утечки или замены уплотнения. Именно поэтому пункты один и два всегда окупаются быстрее всех: ни один из них обычно вообще не требует затрат на материалы.
Часто задаваемые вопросы
Как измерить степень возврата в условиях цеха?
Материальным балансом. Взвесьте свежий порошок, поданный за смену, и рассчитайте теоретический расход по покрытой площади и средней толщине покрытия; разница и есть потеря. Одной смены мало — усредняйте минимум по трём. Любое вмешательство без этого измерения — гадание.
Если картридж улавливает 99,9 %, почему возврат ниже 95 %?
Потому что эти два показателя измеряют разное. Эффективность фильтрации — доля порошка, уловленного из воздуха, дошедшего до фильтра. Степень возврата — доля напылённого порошка, вернувшегося в контур в пригодном состоянии. Порошок, ушедший через проём, выброшенный при смене цвета или задержанный на сите, до фильтра вообще не доходит; он снижает возврат, а не эффективность фильтрации.
Что происходит, если скорость воздуха в камере выше диапазона 0,5–0,8 м/с?
Камера тянет сильнее, поэтому утечки уменьшаются — но только что осевший порошок срывается с детали. Итог: более тонкое покрытие, больше проходов и выше расход порошка. Повышение скорости решает проблему выноса, увеличивая проблему расхода. Правильный подход — держать скорость внутри диапазона и закрывать утечки механически: уплотнения, размер проёма, люки.
В каком соотношении смешивать рекуперированный и свежий порошок?
Единственно верного соотношения нет; оно зависит от типа порошка, цвета и геометрии детали и определяется вместе с данными технической карты изготовителя порошка. Решающим является не число, а дисциплина: никогда не возвращайте в контур непросеянный порошок, ведите запись соотношения и пересматривайте смесь всякий раз, когда псевдоожижение становится неравномерным.
Повысит ли новая камера степень возврата?
Да, если так говорят измерения, и нет, если не говорят. Когда существующий корпус исправен, проёмы соответствуют детали, а скорость держится в диапазоне, проблема не в камере — она в уплотнении, фильтре или дисциплине работы с порошком. Замена оправдана только если проёмы намного больше, чем требует работа, если геометрия корпуса конструктивно препятствует возврату или если выросла производительность. Каждая камера порошковой окраски с картриджными фильтрами нашего производства рассчитывается под самую крупную деталь заказчика; каталожных типоразмеров нет, и поставляется она с 2-летней гарантией изготовителя.
Итоги
Степень возврата — не цифра на шильдике; это эксплуатационная дисциплина всей системы. Когда она падает ниже расчётного значения 95 %+, порядок действий неизменен: сначала утечки, затем диапазон скорости 0,5–0,8 м/с, затем целостность фильтра, затем качество порошка и просеивание, и в последнюю очередь порядок смены цвета. Первые два пункта закрывают большинство случаев и почти ничего не стоят. Замена фильтра, а тем более камеры, попадает на стол только тогда, когда измеренная величина потерь не закрывается этими мерами.
Пришлите нам расход порошка за смену, показания скорости воздуха в проёме камеры и журнал перепада давления — мы вместе определим, из какого пункта берётся потеря.