
Warum sinkt die Pulverrückgewinnung unter 95 %?
In einer Pulverkabine mit Patronenfilter sind 95 %+ Rückgewinnung der Auslegungswert; misst der Betrieb weniger, liegt die Ursache in Leckagen, einer Luftgeschwindigkeit außerhalb des Bandes, im Filterzustand oder in der Pulverqualität. Dieser Beitrag zeigt, wie der Verlust gemessen wird, in welcher Reihenfolge die Diagnose die fünf Ursachen trennt und wie sich jede Abhilfe in der jährlichen Pulverrechnung niederschlägt.
 Vergrößern
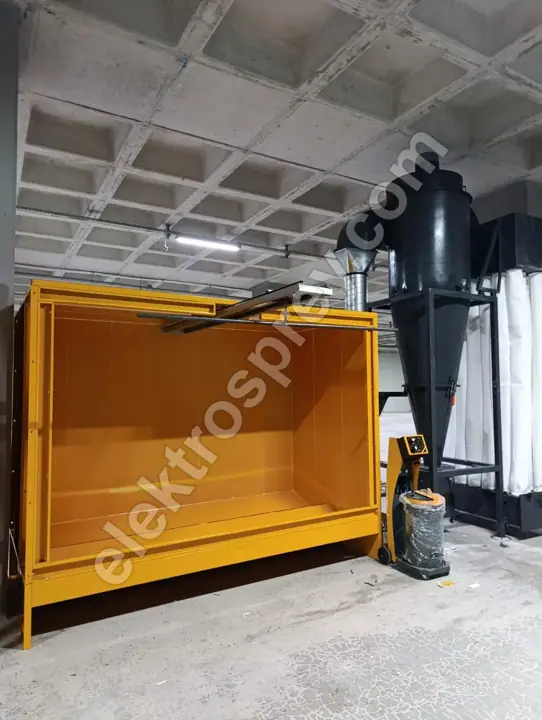
Die Gründe für eine niedrige Rückgewinnungsrate beim Pulverbeschichten liegen fast nie an der Kabine selbst, sondern in vier Punkten darum herum: einem Leckagepfad, einer Kabinenluftgeschwindigkeit außerhalb des Bandes von 0,5–0,8 m/s, einer zugesetzten oder durchlöcherten Filterpatrone und rückgewonnenem Pulver, das ungesiebt in den Kreislauf zurückgeht. Eine Pulverkabine mit Patronenfilter ist auf 95 %+ Rückgewinnung ausgelegt, bei 99,9 %+ Abscheidung an der Patrone. Liegt der Messwert darunter, steckt der Fehler in einer dieser vier Rubriken. Der Reihe nach abgearbeitet, schließen sich die meisten Fälle innerhalb einer Schicht, ohne dass ein Bauteil getauscht werden muss.
Zunächst eine Unterscheidung: Rückgewinnungsrate und Filterabscheidegrad sind nicht dieselbe Zahl. Der Abscheidegrad gibt an, wie viel des in der Abluft enthaltenen Pulvers die Patrone zurückhält — 99,9 %+. Die Rückgewinnungsrate gibt an, wie viel des gesprühten Pulvers in wiederverwendbarem Zustand in den Kreislauf zurückkehrt. Ihr Filter kann 99,9 % abscheiden, während Pulver, das das Werkstück verfehlt hat, durch eine zu große Kabinenöffnung in die Halle entweicht. Deshalb ist bei der Klage „die Rückgewinnung ist gefallen" zuerst die Kabinenbegrenzung zu prüfen, nicht der Filter.
Warum Sie nichts anfassen sollten, bevor der Verlust gemessen ist
Die Rückgewinnungsrate ist keine Zahl zum Schätzen. Die einfachste praxistaugliche Methode ist eine Massenbilanz: Wiegen Sie das über eine Schicht in den Kreislauf gegebene Frischpulver und errechnen Sie den theoretischen Verbrauch aus beschichteter Oberfläche und mittlerer Schichtdicke. Die Differenz ist das, was das System verlässt. Die Übung kostet einen Tag und liefert eine harte Zahl in Kilogramm statt des Satzes „wir verbrauchen zu viel Pulver".
Die zweite Messung ist die Kabinenluftgeschwindigkeit. Nehmen Sie Anemometerwerte an mindestens fünf Punkten über die Öffnung auf, nicht an einem, und vergleichen Sie den Mittelwert mit dem Band 0,5–0,8 m/s. Diese beiden Zahlen — Kilogramm Verlust je Schicht und mittlere Geschwindigkeit — tragen die gesamte Diagnose. Das Messraster ist beschrieben in Kabinenluftgeschwindigkeit und Pulveraustrag.
Fünf Ursachen und die Reihenfolge der Prüfung
| Reihenfolge | Ursache | Symptom im Betrieb | Nachweis | Behebungskosten |
|---|---|---|---|---|
| 1 | Leckage | Pulverablagerungen auf Boden und Wänden rund um die Kabine, auf der Kleidung des Bedieners | Rauchtest, Sichtprüfung von Türen und Dichtungen | Keine – gering |
| 2 | Geschwindigkeit außerhalb des Bandes | Messwert über 0,8 m/s oder unter 0,5 m/s | Anemometermessung an fünf Punkten | Keine – gering |
| 3 | Filterzustand | Differenzdruck dauerhaft hoch oder ungewöhnlich niedrig | Differenzdruckprotokoll | Gering – mittel |
| 4 | Pulverqualität / Siebung | Rückgewonnenes Pulver rieselt nicht, Klumpenbildung | Prüfung von Siebmaschenweite und Fluidisierung | Gering |
| 5 | Farbwechselroutine | Verlustspitzen bei bestimmten Farbwechseln | Je Farbwechsel verworfenes Pulver | Mittel |
Weichen Sie von dieser Reihenfolge nicht ab. Der häufigste Fehler ist, die Punkte eins und zwei zu überspringen und sofort eine neue Filterpatrone zu setzen — eine neue Patrone holt kein Pulver zurück, das durch die Öffnung entweicht.
1. Leckage: der größte und am wenigsten sichtbare Verlust
Jedes Gramm, das die Kabine verlässt, geht direkt von der Rückgewinnungsrate ab. Die Leckstellen sind fast immer dieselben: eine Werkstücköffnung, die größer ist als die Arbeit verlangt, eine verschlissene Türdichtung, eine nach der Wartung nicht vollständig geschlossene Serviceklappe, eine lose Schelle am Rückführkanal und der Deckel des Pulverbehälters. Pulverablagerungen auf dem Boden und auf waagerechten Flächen außerhalb der Kabine sind der ehrlichste Indikator, den Sie haben.
Die Öffnungsgröße ist eine Auslegungsentscheidung, keine laufende Einstellung. Die Kabine wird um das größte Werkstück des Kunden herum gebaut; eine Öffnung, die weit größer ist als die Arbeit, macht den ersten Tag bequem und kostet danach in jeder Schicht Pulver. Nachträglich vergrößerte Öffnungen tun dasselbe. Wenn Sie noch eine Kabine auswählen, legen Sie Öffnung, Pistolenzahl (2–12 Pistolen) und Werkstückgeometrie gemeinsam fest; die Kriterien stehen in Auswahl einer Pulverbeschichtungskabine.
2. Luftgeschwindigkeit außerhalb des Bandes
Das Band 0,5–0,8 m/s ist nicht willkürlich: Die untere Grenze hält das Pulver in der Kabine, die obere verhindert, dass frisch abgeschiedenes Pulver vom Werkstück gerissen wird. Eine Abweichung nach oben oder unten hat jeweils andere Folgen, und beide senken die Rückgewinnung.
| Abweichung | Typische Ursache | Wirkung auf die Rückgewinnung | Nebenwirkung |
|---|---|---|---|
| Unter 0,5 m/s | Zugesetzter Filter, lockerer Ventilatorriemen, verstopfter Kanal | Pulver entweicht aus der Kabine in die Halle | Sicherheits- und ATEX-Risiko |
| Über 0,8 m/s | Nach einem Filterwechsel hochgelassene Ventilatoreinstellung, offen gelassene Klappe, überdimensionierter Ventilator | Frisches Pulver wird vom Werkstück gerissen, Auftragswirkungsgrad sinkt | Dünnere Schicht, höherer Verbrauch |
| Ungleichmäßig über die Messpunkte | Einzelne Filter zugesetzt, Kanalabgleich verloren | Eine Kabinenseite verliert dauerhaft Pulver | Örtliche Schichtdickenunterschiede |
Liegt die Geschwindigkeit am oberen Bandende, besteht die Aufgabe nicht darin, den Ventilator zu drosseln, sondern zuerst zu finden, warum sie gestiegen ist. Das Vergessen der Rückstellung der Ventilatoreinstellung nach einem Filterwechsel ist der Punkt, den wir vor Ort am häufigsten sehen.
3. Filterzustand: zwei verschiedene Fehler, ein Ergebnis
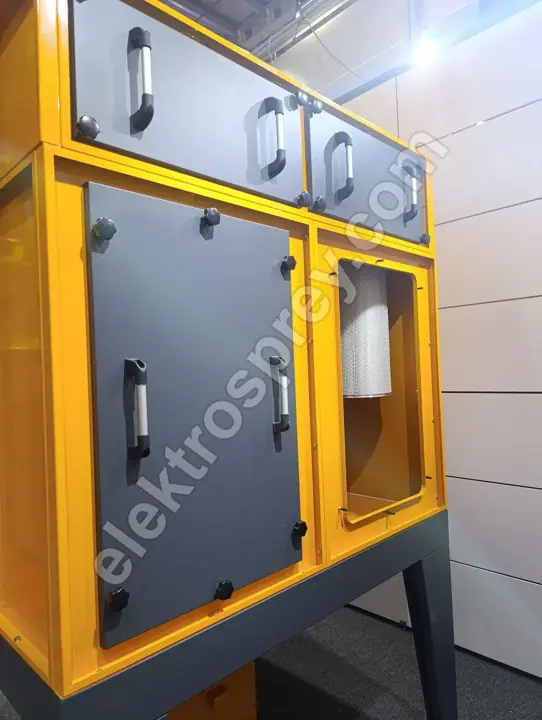
Ein Patronenfilter scheidet 99,9 %+ ab, aber nur solange er unversehrt ist. Filterbedingte Rückgewinnungsverluste treten in zwei Formen auf. Die erste ist Zusetzen: Differenzdruck dauerhaft hoch, Volumenstrom gesunken, Geschwindigkeit fällt unter das Band und Pulver entweicht aus der Kabine. Die zweite ist ein Riss oder eine schlecht sitzende Dichtung: Der Differenzdruck ist ungewöhnlich niedrig, die Luft strömt frei, aber Pulver gelangt auf die Reinluftseite und zum Ventilator — der Verlust geht direkt in den Kamin. Pulverspuren im Reinluftkanal bestätigen den zweiten Fall.
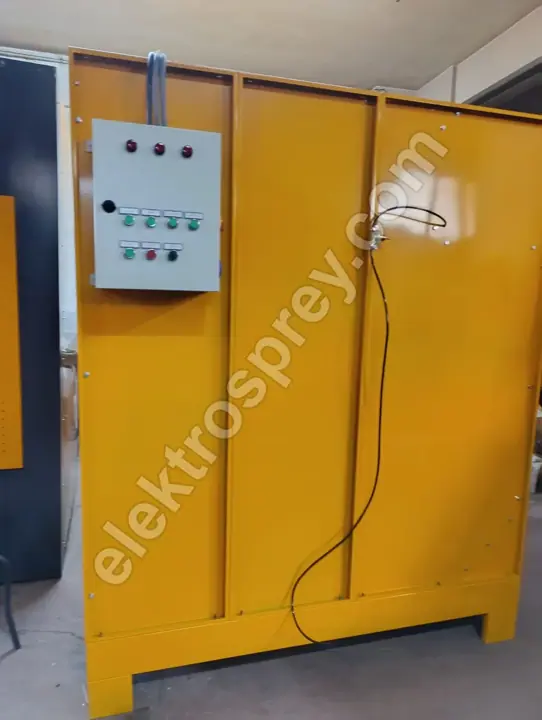
Deshalb schlägt ein Differenzdruckprotokoll das Raten, wann der Filter anzufassen ist. Die Einstellung der Druckluftabreinigung selbst ist ein eigenes Thema; für diese Diagnose zählt nicht die Einstellung, sondern ob die Patrone unversehrt und richtig eingesetzt ist. Um Kabinengehäuse und Filtergruppe gemeinsam zu bewerten, ist die Checkliste in Auswahl einer Pulverbeschichtungskabine der richtige Ausgangspunkt.
4. Pulverqualität und Siebdisziplin
Rückgewonnenes Pulver rieselt nicht wie Frischpulver. Mit jedem Durchlauf steigt der Feinanteil ein wenig, Feuchtigkeit und Öl in der Druckluft führen zu Klumpen, und ein verstopftes Sieb lässt grobe Partikel zurück in den Kreislauf. Die Folge sind ungleichmäßige Fluidisierung, instabiler Austrag und Pulver, das nicht auf dem Werkstück haftet — das heißt, ein größerer Anteil des Gesprühten geht in den Kreislauf zurück statt auf das Bauteil und verschlechtert sich mit jeder Runde weiter.
Die praktische Regel: Mischungsverhältnis von Frisch- zu Rückgewinnungspulver schriftlich festlegen, die Siebmaschenweite zu Schichtbeginn prüfen und die Öl- und Wasserabscheider der Druckluft in den Wartungsplan aufnehmen. Um zu vergleichen, wie die Pulverzuführung den Verbrauch beeinflusst, siehe Pulverzuführung mit oder ohne Box.
5. Farbwechsel- und Reinigungsverluste
In manchen Betrieben fällt der Verlust nicht täglich an, sondern konzentriert sich auf die Farbwechsel. Wird bei jedem Wechsel das in Behälter und Leitungen verbliebene Pulver verworfen, sinkt der Jahresmittelwert der Rückgewinnungsrate selbst bei einwandfreier Kabine. Dieser Punkt ist eine Auslegungsfrage: Eine für schnellen Farbwechsel gebaute Kabine verliert weniger, und auf einer Mehrfarbenlinie macht allein die Reihenfolge von hell nach dunkel einen messbaren Unterschied. Für die Serienfertigung berücksichtigen wir das von Anfang an bei der Planung einer Pulverbeschichtungsanlage in Tunnelbauweise.
Den Verlust in Geld umrechnen
Solange der Prozentsatz nicht in Kilogramm übersetzt ist, können Sie nicht entscheiden, welche Abhilfe zuerst kommt. Grob gilt: Jeder Punkt, der von der Rückgewinnungsrate verloren geht, erhöht das für dieselbe Ausbringung zu kaufende Pulver in diesem Verhältnis. Eine Anlage, die von 95 % auf 85 % abgerutscht ist, verbraucht für identische Arbeit sichtbar mehr Pulver, und diese Differenz übersteigt die Kosten für das Schließen einer Leckage oder den Tausch einer Dichtung bei Weitem. Deshalb rechnen sich die Punkte eins und zwei stets am schnellsten: Beide erfordern in der Regel überhaupt keine Materialausgabe.
Häufig gestellte Fragen
Wie wird die Rückgewinnungsrate im Betrieb gemessen?
Über eine Massenbilanz. Wiegen Sie das über eine Schicht zugegebene Frischpulver und errechnen Sie den theoretischen Verbrauch aus beschichteter Oberfläche und mittlerer Schichtdicke; die Differenz ist der Verlust. Eine Schicht reicht nicht — mitteln Sie über mindestens drei. Jeder Eingriff ohne diese Messung ist Raterei.
Wenn die Patrone 99,9 % abscheidet, warum liegt die Rückgewinnung unter 95 %?
Weil die beiden Zahlen Verschiedenes messen. Der Abscheidegrad ist der Anteil des Pulvers, der aus der den Filter erreichenden Luft zurückgehalten wird. Die Rückgewinnungsrate ist der Anteil des gesprühten Pulvers, der brauchbar in den Kreislauf zurückkehrt. Pulver, das durch die Öffnung entweicht, beim Farbwechsel verworfen oder am Sieb zurückgehalten wird, erreicht den Filter nie; es mindert die Rückgewinnung, nicht den Abscheidegrad.
Was passiert, wenn die Kabinenluftgeschwindigkeit über dem Band 0,5–0,8 m/s liegt?
Die Kabine saugt stärker, die Leckage sinkt — aber frisch abgeschiedenes Pulver wird vom Werkstück gerissen. Die Folge sind dünnere Schichten, mehr Durchgänge und höherer Pulververbrauch. Eine höhere Geschwindigkeit löst das Austragsproblem und vergrößert zugleich das Verbrauchsproblem. Richtig ist, die Geschwindigkeit im Band zu halten und die Leckagen mechanisch zu schließen: Dichtungen, Öffnungsgröße, Klappen.
Welches Verhältnis von rückgewonnenem zu frischem Pulver soll ich fahren?
Es gibt kein allgemein richtiges Verhältnis; es hängt von Pulvertyp, Farbe und Werkstückgeometrie ab und wird zusammen mit dem Datenblatt des Pulverherstellers festgelegt. Entscheidend ist die Disziplin, nicht die Zahl: niemals ungesiebtes Pulver in den Kreislauf zurückgeben, das Verhältnis dokumentieren und die Mischung überprüfen, sobald die Fluidisierung ungleichmäßig wird.
Erhöht eine neue Kabine die Rückgewinnungsrate?
Ja, wenn die Messungen es sagen, nein, wenn nicht. Ist das vorhandene Gehäuse in Ordnung, passen die Öffnungen zum Werkstück und liegt die Geschwindigkeit im Band, dann ist nicht die Kabine das Problem — sondern eine Dichtung, ein Filter oder die Pulverdisziplin. Ein Austausch ist nur dann richtig, wenn die Öffnungen weit größer sind als die Arbeit, wenn die Gehäusegeometrie die Rückgewinnung strukturell verhindert oder wenn die Kapazität gewachsen ist. Jede Pulverkabine mit Patronenfilter, die wir bauen, wird auf das größte Werkstück des Kunden ausgelegt; es gibt keine Katalogmaße, und sie wird mit 2 Jahren Herstellergarantie geliefert.
Zusammenfassung
Die Rückgewinnungsrate ist keine Zahl auf dem Typenschild; sie ist die Betriebsdisziplin der gesamten Anlage. Fällt sie unter den Auslegungswert von 95 %+, steht die Reihenfolge fest: zuerst Leckagen, dann das Geschwindigkeitsband 0,5–0,8 m/s, dann die Unversehrtheit des Filters, dann Pulverqualität und Siebung und zuletzt die Farbwechselroutine. Die ersten beiden Punkte schließen die meisten Fälle und kosten nahezu nichts. Ein Filter- oder gar Kabinentausch gehört erst dann auf den Tisch, wenn sich ein gemessener Verlustwert mit diesen Maßnahmen nicht schließen lässt.
Senden Sie uns Ihren Pulververbrauch je Schicht, Ihre Geschwindigkeitsmesswerte an der Kabinenöffnung und Ihr Differenzdruckprotokoll — wir ermitteln gemeinsam, aus welchem Punkt der Verlust stammt.