
Dlaczego odzysk proszku spada poniżej 95%?
W kabinie proszkowej z filtrami patronowymi odzysk 95%+ to wartość projektowa; jeśli hala mierzy mniej, przyczyną są nieszczelności, prędkość powietrza poza zakresem, stan filtra albo jakość proszku. Ten artykuł pokazuje, jak zmierzyć stratę, w jakiej kolejności diagnoza rozdziela pięć przyczyn i jak każda naprawa przekłada się na roczny rachunek za proszek.
 Powiększ
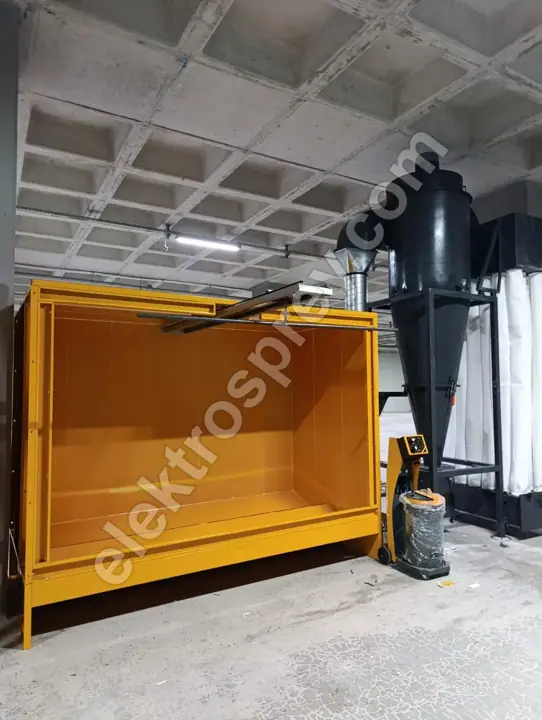
Przyczyny niskiego stopnia odzysku proszku prawie nigdy nie leżą w samej obudowie kabiny; mieszczą się w czterech elementach wokół niej: drodze nieszczelności, prędkości powietrza w kabinie wykraczającej poza zakres 0,5–0,8 m/s, zaklejonym lub przebitym filtrze patronowym oraz proszku odzyskanym wracającym do obiegu bez przesiania. Kabina proszkowa z filtrami patronowymi jest projektowana na odzysk 95%+, przy skuteczności wychwytu 99,9%+ na patronie. Jeśli zmierzona wartość jest niższa, usterka mieści się w jednym z tych czterech punktów. Przerobione po kolei, większość przypadków zamyka się w ciągu jednej zmiany bez wymiany jakiegokolwiek urządzenia.
Najpierw jedno rozróżnienie: stopień odzysku i skuteczność filtracji to nie ta sama liczba. Skuteczność filtracji mówi, ile proszku zawartego w powietrzu wyciąganym zatrzymuje patron — 99,9%+. Stopień odzysku mówi, ile natryśniętego proszku wraca do obiegu w stanie zdatnym do ponownego użycia. Filtr może wychwytywać 99,9%, podczas gdy proszek, który minął detal, ucieka na halę przez zbyt duży otwór kabiny. Dlatego przy skardze „odzysk spadł" pierwszym miejscem do sprawdzenia jest granica kabiny, a nie filtr.
Dlaczego nie należy niczego ruszać przed zmierzeniem straty
Stopnia odzysku nie szacuje się na oko. Najprostszą metodą możliwą do zastosowania na hali jest bilans masowy: zważ proszek świeży wprowadzony do obiegu w ciągu jednej zmiany, a następnie oblicz zużycie teoretyczne z pokrytej powierzchni i średniej grubości powłoki. Różnica to to, co opuszcza układ. Ćwiczenie zajmuje dzień i daje twardą liczbę w kilogramach zamiast zdania „zużywamy za dużo proszku".
Drugi pomiar to prędkość powietrza w kabinie. Wykonaj odczyty anemometrem w co najmniej pięciu punktach na przekroju otworu, nie w jednym, i porównaj średnią z zakresem 0,5–0,8 m/s. Te dwie liczby — kilogramy straty na zmianę i średnia prędkość — niosą całą diagnozę. Układ pomiarowy opisano w artykule prędkość powietrza w kabinie a ucieczka proszku.
Pięć przyczyn i kolejność ich sprawdzania
| Kolejność | Przyczyna | Objaw na hali | Jak potwierdzić | Koszt naprawy |
|---|---|---|---|---|
| 1 | Nieszczelność | Proszek osadzający się na posadzce i ścianach wokół kabiny, na odzieży operatora | Próba dymowa, oględziny drzwi i uszczelek | Brak – niski |
| 2 | Prędkość poza zakresem | Odczyt powyżej 0,8 m/s lub poniżej 0,5 m/s | Pomiar anemometrem w pięciu punktach | Brak – niski |
| 3 | Stan filtra | Ciśnienie różnicowe trwale wysokie albo nienaturalnie niskie | Dziennik ciśnienia różnicowego | Niski – średni |
| 4 | Jakość proszku / sito | Odzyskany proszek nie płynie, obecne grudki | Kontrola oczka sita i fluidyzacji | Niski |
| 5 | Procedura zmiany koloru | Skoki straty przy określonych zmianach koloru | Proszek odrzucany przy każdej zmianie koloru | Średni |
Nie łam tej kolejności. Najczęstszym błędem jest pominięcie punktów pierwszego i drugiego i przejście od razu do nowego patronu filtracyjnego — nowy patron nie odzyska proszku uciekającego przez otwór.
1. Nieszczelność: największa i najmniej widoczna strata
Każdy gram, który opuszcza kabinę, schodzi wprost ze stopnia odzysku. Miejsca nieszczelności są prawie zawsze te same: otwór na detal większy, niż wymaga tego praca, zużyta uszczelka drzwi, właz serwisowy niedomknięty po przeglądzie, poluzowana obejma na kanale zwrotnym oraz pokrywa zasobnika. Proszek osadzający się na posadzce i na poziomych powierzchniach na zewnątrz kabiny to najuczciwszy wskaźnik, jakim dysponujesz.
Wielkość otworu to decyzja projektowa, a nie bieżąca regulacja. Kabinę buduje się wokół największego detalu klienta; otwór znacznie większy niż praca ułatwia życie pierwszego dnia i traci proszek na każdej kolejnej zmianie. Otwory powiększane później działają tak samo. Jeśli dopiero dobierasz kabinę, ustal otwór, liczbę pistoletów (2–12 pistoletów) i geometrię detalu łącznie; kryteria wymieniono w artykule dobór kabiny do malowania proszkowego.
2. Prędkość powietrza wychodząca poza zakres
Zakres 0,5–0,8 m/s nie jest przypadkowy: dolna granica utrzymuje proszek wewnątrz kabiny, górna zapobiega zrywaniu z detalu świeżo osadzonego proszku. Odejście w każdą ze stron ma inne skutki, a oba obniżają odzysk.
| Odchylenie | Typowa przyczyna | Wpływ na odzysk | Skutek uboczny |
|---|---|---|---|
| Poniżej 0,5 m/s | Zaklejony filtr, luźny pasek wentylatora, zapchany kanał | Proszek ucieka z kabiny na halę | Zagrożenie BHP i ATEX |
| Powyżej 0,8 m/s | Nastawa wentylatora pozostawiona wysoko po wymianie filtra, otwarta przepustnica, przewymiarowany wentylator | Świeży proszek zrywany z detalu, spada skuteczność pistoletu | Cieńsza powłoka, wyższe zużycie |
| Nierówna między punktami | Część filtrów zaklejona, utracone wyrównanie kanałów | Jedna strona kabiny nieprzerwanie traci proszek | Miejscowe różnice grubości powłoki |
Jeśli prędkość leży przy górnej granicy zakresu, zadaniem nie jest zdławienie wentylatora, lecz najpierw znalezienie, dlaczego wzrosła. Zapomniane przywrócenie nastawy wentylatora po wymianie filtra to punkt, który widujemy w zakładach najczęściej.
3. Stan filtra: dwie różne usterki, jeden skutek
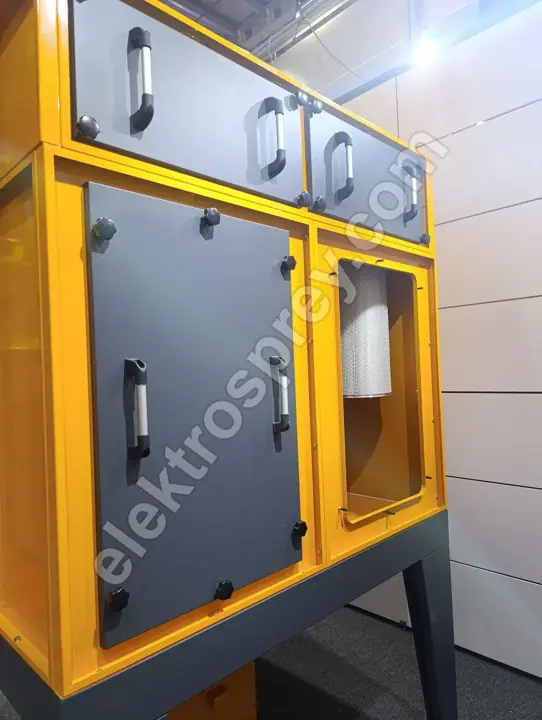
Filtr patronowy wychwytuje 99,9%+, ale tylko dopóki jest nienaruszony. Strata odzysku związana z filtrem przybiera dwie postacie. Pierwsza to zaklejenie: ciśnienie różnicowe trwale wysokie, przepływ w dół, prędkość spada poniżej zakresu i proszek ucieka z kabiny. Druga to przebicie lub źle osadzona uszczelka: ciśnienie różnicowe jest nienaturalnie niskie, powietrze przechodzi swobodnie, ale proszek przenosi się na stronę czystą i do wentylatora — strata idzie prosto w komin. Ślady proszku w kanale po stronie czystej potwierdzają drugi przypadek.
Dlatego dziennik ciśnienia różnicowego bije zgadywanie, kiedy ruszyć filtr. Nastawa samego zrzutu impulsowego to osobny temat; w tej diagnozie liczy się nie nastawa, lecz to, czy patron jest nienaruszony i prawidłowo osadzony. Aby ocenić obudowę kabiny i zespół filtracyjny razem, lista kontrolna z artykułu dobór kabiny do malowania proszkowego jest właściwym punktem wyjścia.
4. Jakość proszku i dyscyplina przesiewania
Odzyskany proszek nie płynie tak jak świeży. Z każdym obiegiem udział frakcji drobnej nieco rośnie, wilgoć i olej w sprężonym powietrzu powodują zbrylanie, a zapchane sito przepuszcza z powrotem do obiegu cząstki gruboziarniste. Skutkiem jest nierówna fluidyzacja, niestabilny wydatek i proszek, który nie trzyma się detalu — czyli większa część natryskiwanego wraca do obiegu zamiast na wyrób, degradując się z każdą rundą trochę bardziej.
Zasada praktyczna: zapisz na piśmie proporcję mieszania proszku świeżego z odzyskanym, sprawdzaj oczko sita na początku każdej zmiany i wpisz separatory oleju i wilgoci sprężonego powietrza na listę przeglądów. Aby porównać, jak układ podawania wpływa na zużycie, zobacz podawanie proszku z kartonu czy bez.
5. Straty przy zmianie koloru i czyszczeniu
W części zakładów strata nie jest codzienna, lecz skupia się na przejściach kolorystycznych. Jeśli przy każdej zmianie proszek pozostały w zasobniku i przewodach jest odrzucany, roczna średnia stopnia odzysku spada nawet przy nienagannej kabinie. Ten punkt to sprawa projektu: kabina zbudowana pod szybką zmianę koloru traci mniej, a na linii wielokolorowej samo ustawienie kolejności od jasnych do ciemnych daje mierzalną różnicę. Przy produkcji wielkoseryjnej uwzględniamy to od początku, planując linię malowania proszkowego typu tunelowego.
Przełożenie straty na pieniądze
Dopóki procent nie stanie się kilogramami, nie zdecydujesz, która naprawa idzie pierwsza. Z grubsza: każdy punkt utracony ze stopnia odzysku podnosi w tej samej proporcji ilość proszku, którą trzeba kupić na tę samą produkcję. Układ, który zsunął się z 95% do 85%, zużywa na identyczną pracę wyraźnie więcej proszku, a ta różnica wielokrotnie przewyższa koszt zamknięcia nieszczelności czy wymiany uszczelki. Właśnie dlatego punkty pierwszy i drugi zawsze zwracają się najszybciej: żaden z nich zwykle nie wymaga w ogóle wydatku na materiał.
Najczęściej zadawane pytania
Jak mierzy się stopień odzysku na hali produkcyjnej?
Bilansem masowym. Zważ proszek świeży dodany w ciągu jednej zmiany i oblicz zużycie teoretyczne z pokrytej powierzchni oraz średniej grubości powłoki; różnica jest stratą. Jedna zmiana nie wystarczy — uśrednij co najmniej trzy. Każda ingerencja bez tego pomiaru to zgadywanie.
Skoro patron wychwytuje 99,9%, dlaczego odzysk jest poniżej 95%?
Ponieważ obie liczby mierzą co innego. Skuteczność filtracji to udział proszku wychwyconego z powietrza docierającego do filtra. Stopień odzysku to udział natryśniętego proszku wracającego do obiegu w stanie zdatnym do użycia. Proszek uciekający przez otwór, odrzucany przy zmianie koloru albo zatrzymany na sicie w ogóle nie dociera do filtra; obniża odzysk, a nie skuteczność filtracji.
Co się dzieje, gdy prędkość powietrza w kabinie przekracza zakres 0,5–0,8 m/s?
Kabina ciągnie mocniej, więc nieszczelność maleje — ale świeżo osadzony proszek jest zrywany z detalu. Skutkiem jest cieńsza powłoka, więcej przejść i wyższe zużycie proszku. Podnoszenie prędkości rozwiązuje problem ucieczki, powiększając problem zużycia. Właściwe podejście to utrzymać prędkość w zakresie i zamknąć nieszczelności mechanicznie: uszczelki, wielkość otworu, włazy.
Jaką proporcję proszku odzyskanego do świeżego stosować?
Nie ma jednej właściwej proporcji; zależy ona od rodzaju proszku, koloru i geometrii detalu, a ustala się ją wraz z kartą techniczną producenta proszku. Decyduje dyscyplina, a nie liczba: nigdy nie zawracaj do obiegu proszku nieprzesianego, prowadź zapis proporcji i przeglądaj mieszankę zawsze, gdy fluidyzacja staje się nierówna.
Czy nowa kabina podniesie stopień odzysku?
Tak, jeśli tak mówią pomiary, nie, jeśli tego nie mówią. Gdy istniejąca obudowa jest sprawna, otwory pasują do detalu, a prędkość mieści się w zakresie, problemem nie jest kabina — jest nim uszczelka, filtr albo dyscyplina pracy z proszkiem. Wymiana jest właściwa tylko wtedy, gdy otwory są znacznie większe niż praca, gdy geometria obudowy konstrukcyjnie uniemożliwia odzysk albo gdy urosła zdolność produkcyjna. Każda budowana przez nas kabina proszkowa z filtrami patronowymi jest wymiarowana wokół największego detalu klienta; nie ma rozmiarów katalogowych, a dostawa obejmuje 2-letnią gwarancję producenta.
Podsumowanie
Stopień odzysku nie jest liczbą z tabliczki znamionowej; jest dyscypliną eksploatacji całego układu. Gdy spada poniżej wartości projektowej 95%+, kolejność jest stała: najpierw nieszczelności, potem zakres prędkości 0,5–0,8 m/s, dalej integralność filtra, następnie jakość proszku i przesiewanie, a na końcu procedura zmiany koloru. Dwa pierwsze punkty zamykają większość przypadków i kosztują niemal nic. Wymiana filtra, a tym bardziej kabiny, trafia na stół dopiero wtedy, gdy zmierzona strata nie daje się zamknąć tymi działaniami.
Prześlij nam zużycie proszku na zmianę, odczyty prędkości powietrza w otworze kabiny i dziennik ciśnienia różnicowego — wspólnie ustalimy, z którego punktu bierze się strata.