
لماذا ينخفض معدل استرجاع البودرة إلى ما دون 95%؟
في كابينة البودرة ذات الفلاتر الخرطوشية يمثل الاسترجاع بنسبة 95%+ القيمة التصميمية؛ وعندما يقيس المصنع أقل من ذلك يكون السبب تسربًا أو سرعة هواء خارج النطاق أو حالة الفلتر أو جودة البودرة. يشرح هذا المقال كيفية قياس الفاقد، وترتيب التشخيص الذي يفصل بين الأسباب الخمسة، وكيف ينعكس كل إصلاح على فاتورة البودرة السنوية.
 تكبير
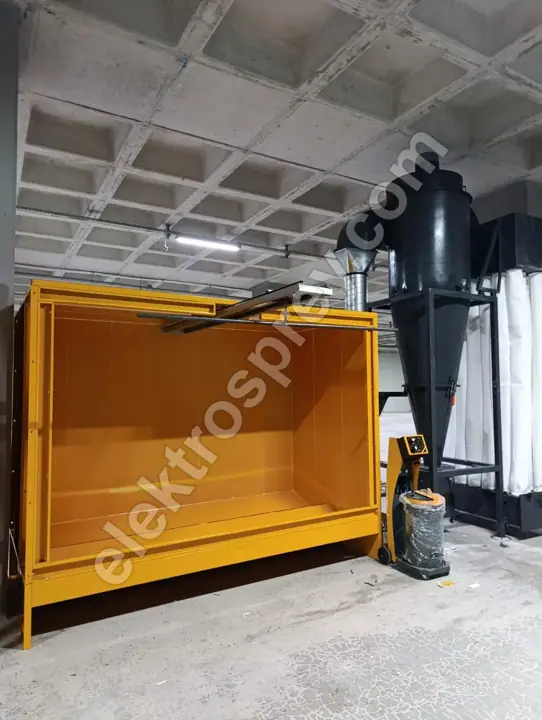
نادرًا ما تكون أسباب انخفاض معدل استرجاع البودرة في هيكل الكابينة نفسه؛ فهي تقع في أربعة عناصر حوله: مسار تسرب، وسرعة هواء داخل الكابينة خارج نطاق 0.5–0.8 m/s، وفلتر خرطوشي مسدود أو مثقوب، وبودرة مسترجعة تُعاد إلى الدورة دون غربلة. تُصمَّم كابينة البودرة ذات الفلاتر الخرطوشية على استرجاع 95%+، مع احتجاز 99.9%+ عند الخرطوشة. فإذا جاءت القيمة المقاسة أقل من ذلك، كان العطل ضمن أحد هذه العناوين الأربعة. وبمعالجتها بالترتيب تُغلق معظم الحالات خلال وردية واحدة دون استبدال أي معدة.
تمييز أول لا بد منه: معدل الاسترجاع وكفاءة الفلتر ليسا الرقم نفسه. كفاءة الفلتر هي مقدار ما تحتجزه الخرطوشة من البودرة الموجودة في الهواء المسحوب — 99.9%+. أما معدل الاسترجاع فهو مقدار ما يعود من البودرة المرشوشة إلى الدورة بحالة قابلة لإعادة الاستخدام. قد يحتجز فلترك 99.9% بينما تهرب البودرة التي أخطأت القطعة إلى داخل الورشة عبر فتحة كابينة أوسع مما يلزم. لهذا السبب، عندما تكون الشكوى «انخفض الاسترجاع»، فإن أول موضع يُنظر فيه هو حدود الكابينة لا الفلتر.
لماذا يجب ألا تلمس شيئًا قبل قياس الفاقد
معدل الاسترجاع ليس رقمًا يُقدَّر بالتخمين. أبسط طريقة ميدانية عملية هي موازنة الكتلة: زِن البودرة الجديدة المضافة إلى الدورة خلال وردية واحدة، ثم احسب الاستهلاك النظري من المساحة المطلية ومتوسط سماكة الطبقة. الفرق هو ما يغادر المنظومة. تستغرق العملية يومًا واحدًا وتمنحك رقمًا صلبًا بالكيلوغرامات بدلًا من عبارة «نستهلك بودرة أكثر من اللازم».
القياس الثاني هو سرعة الهواء داخل الكابينة. خذ قراءات بجهاز قياس سرعة الهواء في خمس نقاط على الأقل موزعة على الفتحة، لا في نقطة واحدة، وقارن المتوسط بنطاق 0.5–0.8 m/s. هذان الرقمان — الكيلوغرامات المفقودة في الوردية ومتوسط السرعة — يحملان التشخيص كله. ومخطط القياس مشروح في سرعة الهواء داخل الكابينة وهروب البودرة.
خمسة أسباب وترتيب فحصها
| الترتيب | السبب | العَرَض في الإنتاج | كيفية التأكد | تكلفة الإصلاح |
|---|---|---|---|---|
| 1 | التسرب | ترسّب البودرة على الأرضية والجدران حول الكابينة وعلى ملابس المشغّل | اختبار الدخان، فحص بصري للأبواب والحشوات | لا شيء – منخفضة |
| 2 | سرعة خارج النطاق | قراءة أعلى من 0.8 m/s أو أقل من 0.5 m/s | مسح بجهاز قياس السرعة في خمس نقاط | لا شيء – منخفضة |
| 3 | حالة الفلتر | فرق الضغط مرتفع باستمرار أو منخفض بصورة غير طبيعية | سجل فرق الضغط | منخفضة – متوسطة |
| 4 | جودة البودرة / الغربال | البودرة المسترجعة لا تنساب، ووجود تكتلات | فحص فتحات الغربال والتمييع | منخفضة |
| 5 | روتين تغيير اللون | ارتفاع الفاقد عند انتقالات لونية بعينها | البودرة المهدرة عند كل تغيير لون | متوسطة |
لا تكسر هذا الترتيب. أشيع خطأ هو تخطي البندين الأول والثاني والانتقال مباشرة إلى خرطوشة فلتر جديدة — والخرطوشة الجديدة لا تعيد البودرة الهاربة من الفتحة.
1. التسرب: الفاقد الأكبر والأقل ظهورًا
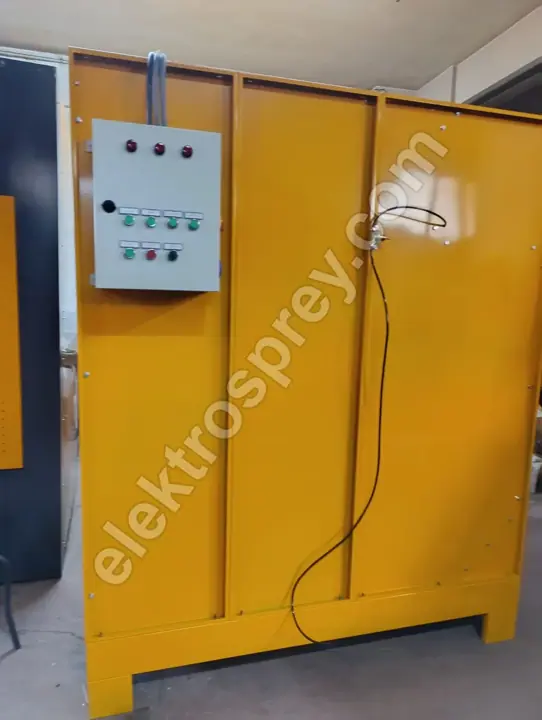
كل غرام يغادر الكابينة يُخصم مباشرة من معدل الاسترجاع. ونقاط التسرب هي نفسها تقريبًا في كل مرة: فتحة قطع أكبر مما يتطلبه العمل، وحشوة باب مهترئة، وباب خدمة لم يُغلق تمامًا بعد الصيانة، وطوق مرتخٍ على مجرى الإعادة، وغطاء الخزان. وترسّب البودرة على الأرضية وعلى الأسطح الأفقية خارج الكابينة هو أصدق مؤشر متاح لديك.
مقاس الفتحة قرار تصميمي لا ضبط تشغيلي. تُبنى الكابينة حول أكبر قطعة لدى العميل؛ والفتحة الأوسع بكثير من حاجة العمل تُسهّل اليوم الأول وتُهدر البودرة في كل وردية بعده. والفتحات التي تُوسَّع لاحقًا تفعل الشيء نفسه. وإن كنت لا تزال في مرحلة اختيار الكابينة، فحدّد الفتحة وعدد المسدسات (2–12 مسدسًا) وهندسة القطعة معًا؛ والمعايير مذكورة في اختيار كابينة الطلاء بالبودرة.
2. خروج سرعة الهواء عن النطاق
نطاق 0.5–0.8 m/s ليس اعتباطيًا: الحد الأدنى موضوع لإبقاء البودرة داخل الكابينة، والحد الأعلى لتفادي نزع البودرة المترسبة حديثًا عن القطعة. والانحراف عن أي من الطرفين له نتيجة مختلفة، وكلاهما يخفض الاسترجاع.
| الانحراف | السبب النمطي | الأثر على الاسترجاع | الأثر الجانبي |
|---|---|---|---|
| أقل من 0.5 m/s | فلتر مسدود، سير مروحة مرتخٍ، مجرى مسدود | هروب البودرة من الكابينة إلى الورشة | خطر على السلامة ومتطلبات ATEX |
| أعلى من 0.8 m/s | ضبط المروحة تُرك مرتفعًا بعد تغيير الفلتر، مخمد تُرك مفتوحًا، مروحة أكبر من اللازم | نزع البودرة الطازجة عن القطعة وانخفاض كفاءة المسدس | طبقة أرق واستهلاك أعلى |
| تفاوت بين النقاط | انسداد بعض الفلاتر، فقدان اتزان المجاري | جانب من الكابينة يسرّب باستمرار | تفاوت موضعي في سماكة الطبقة |
إذا استقرت السرعة عند أعلى النطاق، فالمطلوب ليس خنق المروحة بل معرفة سبب ارتفاعها أولًا. ونسيان إعادة ضبط المروحة بعد تغيير الفلتر هو البند الأكثر تكرارًا في مشاهداتنا الميدانية.
3. حالة الفلتر: عطلان مختلفان ونتيجة واحدة
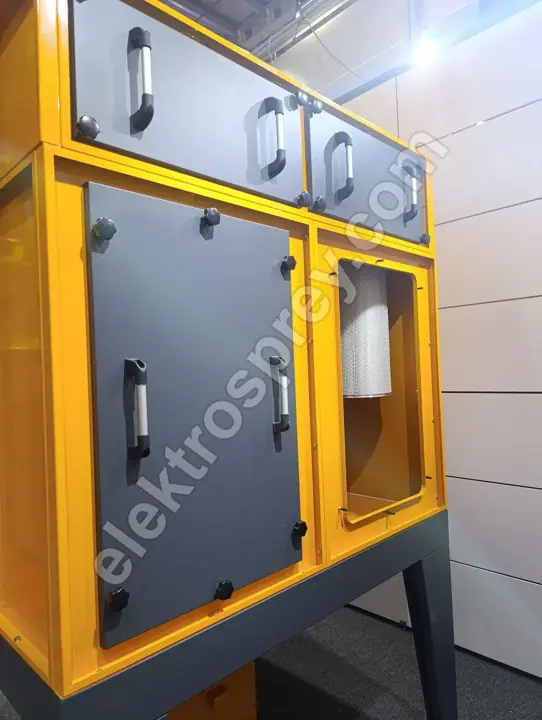
يحتجز الفلتر الخرطوشي 99.9%+، لكن ما دام سليمًا فقط. ويأتي الفاقد المرتبط بالفلتر في صورتين. الأولى هي الانسداد: فرق ضغط مرتفع باستمرار، وتدفق منخفض، وسرعة تهبط دون النطاق فتهرب البودرة من الكابينة. والثانية هي ثقب أو حشوة غير مستقرة في مقعدها: يكون فرق الضغط منخفضًا بصورة غير طبيعية، ويمر الهواء بحرية، لكن البودرة تُحمل إلى الجانب النظيف وإلى المروحة — فيذهب الفاقد مباشرة إلى المدخنة. وآثار البودرة في مجرى الجانب النظيف تؤكد الحالة الثانية.
لهذا السبب يتفوق سجل فرق الضغط على التخمين في تحديد موعد التدخل على الفلتر. أما ضبط التنظيف بنفث الهواء فموضوع منفصل؛ والمهم في هذا التشخيص ليس الضبط بل سلامة الخرطوشة واستقرارها الصحيح في مقعدها. ولتقييم هيكل الكابينة ومجموعة الفلاتر معًا، تُعد قائمة التحقق في اختيار كابينة الطلاء بالبودرة نقطة انطلاق صحيحة.
4. جودة البودرة وانضباط الغربلة
البودرة المسترجعة لا تنساب مثل البودرة الجديدة. فمع كل دورة ترتفع نسبة الجزيئات الناعمة قليلًا، وتسبب الرطوبة والزيت في الهواء المضغوط تكتلًا، ويسمح الغربال المسدود بعودة الجزيئات الخشنة إلى الدورة. والنتيجة تمييع غير منتظم، وتدفق غير مستقر، وبودرة لا تثبت على القطعة — أي أن حصة أكبر مما يُرش تعود إلى الدورة بدل أن تستقر على العمل، وتتدهور قليلًا في كل جولة.
القاعدة العملية: دوّن كتابةً نسبة الخلط بين البودرة الجديدة والمسترجعة، وافحص فتحات الغربال في بداية كل وردية، وأضِف مصائد الزيت والرطوبة في الهواء المضغوط إلى قائمة الصيانة. ولمقارنة أثر ترتيب التغذية على الاستهلاك، انظر تغذية البودرة بالصندوق أم بدونه.
5. فواقد تغيير اللون والتنظيف
في بعض المصانع لا يكون الفاقد يوميًا بل يتركز عند انتقالات اللون. فإذا كانت البودرة المتبقية في الخزان والخراطيم تُهدر عند كل تغيير، انخفض متوسط معدل الاسترجاع السنوي حتى مع كابينة لا عيب فيها. وهذا البند مسألة تصميم: الكابينة المبنية لتغيير لون سريع تفقد أقل، وفي خط متعدد الألوان يُحدث مجرد ترتيب التسلسل من الفاتح إلى الداكن فرقًا قابلًا للقياس بذاته. وللإنتاج بالكميات نأخذ ذلك في الحسبان منذ البداية عند تخطيط خط طلاء بالبودرة من النوع النفقي.
تحويل الفاقد إلى مال
ما لم تتحول النسبة المئوية إلى كيلوغرامات، لا يمكنك أن تقرر أي إصلاح يأتي أولًا. وبصورة تقريبية: كل نقطة تُفقد من معدل الاسترجاع ترفع كمية البودرة التي يلزم شراؤها للإنتاج نفسه بالنسبة ذاتها. والمنظومة التي هبطت من 95% إلى 85% تستهلك بودرة أكثر بوضوح للعمل نفسه، وهذا الفرق يتجاوز بكثير كلفة سدّ تسرب أو استبدال حشوة. ولهذا يعود البندان الأول والثاني بأسرع مردود دائمًا: فكلاهما لا يتطلب عادةً أي إنفاق على المواد إطلاقًا.
الأسئلة الشائعة
كيف يُقاس معدل الاسترجاع داخل المصنع؟
بموازنة الكتلة. زِن البودرة الجديدة المضافة خلال وردية واحدة واحسب الاستهلاك النظري من المساحة المطلية ومتوسط سماكة الطبقة؛ والفرق هو الفاقد. ووردية واحدة لا تكفي — خذ متوسط ثلاث ورديات على الأقل. وأي تدخل يُجرى دون هذا القياس هو تخمين.
إذا كانت الخرطوشة تحتجز 99.9% فلماذا يقل الاسترجاع عن 95%؟
لأن الرقمين يقيسان أمرين مختلفين. كفاءة الفلتر هي حصة البودرة المحتجزة من الهواء الذي يصل إلى الفلتر. ومعدل الاسترجاع هو حصة البودرة المرشوشة التي تعود إلى الدورة بحالة صالحة. أما البودرة التي تهرب من الفتحة أو تُهدر عند تغيير اللون أو يحجزها الغربال فلا تصل إلى الفلتر أصلًا؛ وهي تخفض الاسترجاع لا كفاءة الفلتر.
ماذا يحدث إذا تجاوزت سرعة الهواء داخل الكابينة نطاق 0.5–0.8 m/s؟
تسحب الكابينة بقوة أكبر فيقل التسرب — لكن البودرة المترسبة حديثًا تُنزع عن القطعة. والنتيجة طبقة أرق ومرات رش أكثر واستهلاك بودرة أعلى. فرفع السرعة يحل مشكلة الهروب ويضخّم مشكلة الاستهلاك. والنهج الصحيح هو إبقاء السرعة داخل النطاق وسدّ التسربات ميكانيكيًا: الحشوات ومقاس الفتحة وأبواب الخدمة.
ما نسبة البودرة المسترجعة إلى الجديدة التي ينبغي اعتمادها؟
لا توجد نسبة صحيحة واحدة؛ فهي تتوقف على نوع البودرة واللون وهندسة القطعة، وتُحدَّد مع بيانات الشركة المصنّعة للبودرة. والعامل الحاسم هو الانضباط لا الرقم: لا تُعِد البودرة إلى الدورة دون غربلة أبدًا، واحتفظ بسجل للنسبة، وراجع الخلطة كلما صار التمييع غير منتظم.
هل ترفع كابينة جديدة معدل الاسترجاع؟
نعم إذا قالت القياسات ذلك، ولا إذا لم تقله. فحيث يكون الهيكل القائم سليمًا والفتحات مناسبة للقطعة والسرعة داخل النطاق، لا تكون المشكلة في الكابينة — بل في حشوة أو فلتر أو انضباط التعامل مع البودرة. والاستبدال هو القرار الصحيح فقط حين تكون الفتحات أكبر بكثير من حاجة العمل، أو حين تمنع هندسة الهيكل الاسترجاع بنيويًا، أو حين تزيد الطاقة الإنتاجية. وكل كابينة طلاء بالبودرة بفلاتر خرطوشية نصنعها تُحسب أبعادها حول أكبر قطعة لدى العميل؛ فلا توجد مقاسات كتالوجية، وتُسلَّم بـضمان مصنّع لمدة سنتين.
الخلاصة
معدل الاسترجاع ليس رقمًا على لوحة تعريف؛ إنه انضباط تشغيل المنظومة كلها. وحين يهبط دون القيمة التصميمية 95%+ يكون الترتيب ثابتًا: التسرب أولًا، ثم نطاق السرعة 0.5–0.8 m/s، ثم سلامة الفلتر، ثم جودة البودرة والغربلة، وأخيرًا روتين تغيير اللون. والبندان الأولان يغلقان معظم الحالات بكلفة تكاد تكون معدومة. أما استبدال فلتر، أو كابينة، فلا يُطرح على الطاولة إلا حين يرفض رقم فاقد مقاس أن يُغلق بهذه الإصلاحات.
أرسل إلينا استهلاك البودرة في الوردية، وقراءات سرعة الهواء عند فتحة الكابينة، وسجل فرق الضغط لديك — وسنحدد معًا من أي بند يأتي الفاقد.