
Как скорость конвейера определяет длину печи: расчёт при 1–6 m/min
Время выдержки в печи полимеризации — это просто длина обогреваемого туннеля, делённая на скорость конвейера. В статье выстроен треугольник «скорость — время полимеризации — длина печи» с готовыми расчётами и показано, сколько метров туннеля и сколько метров цеха требует каждая скорость.
 Увеличить
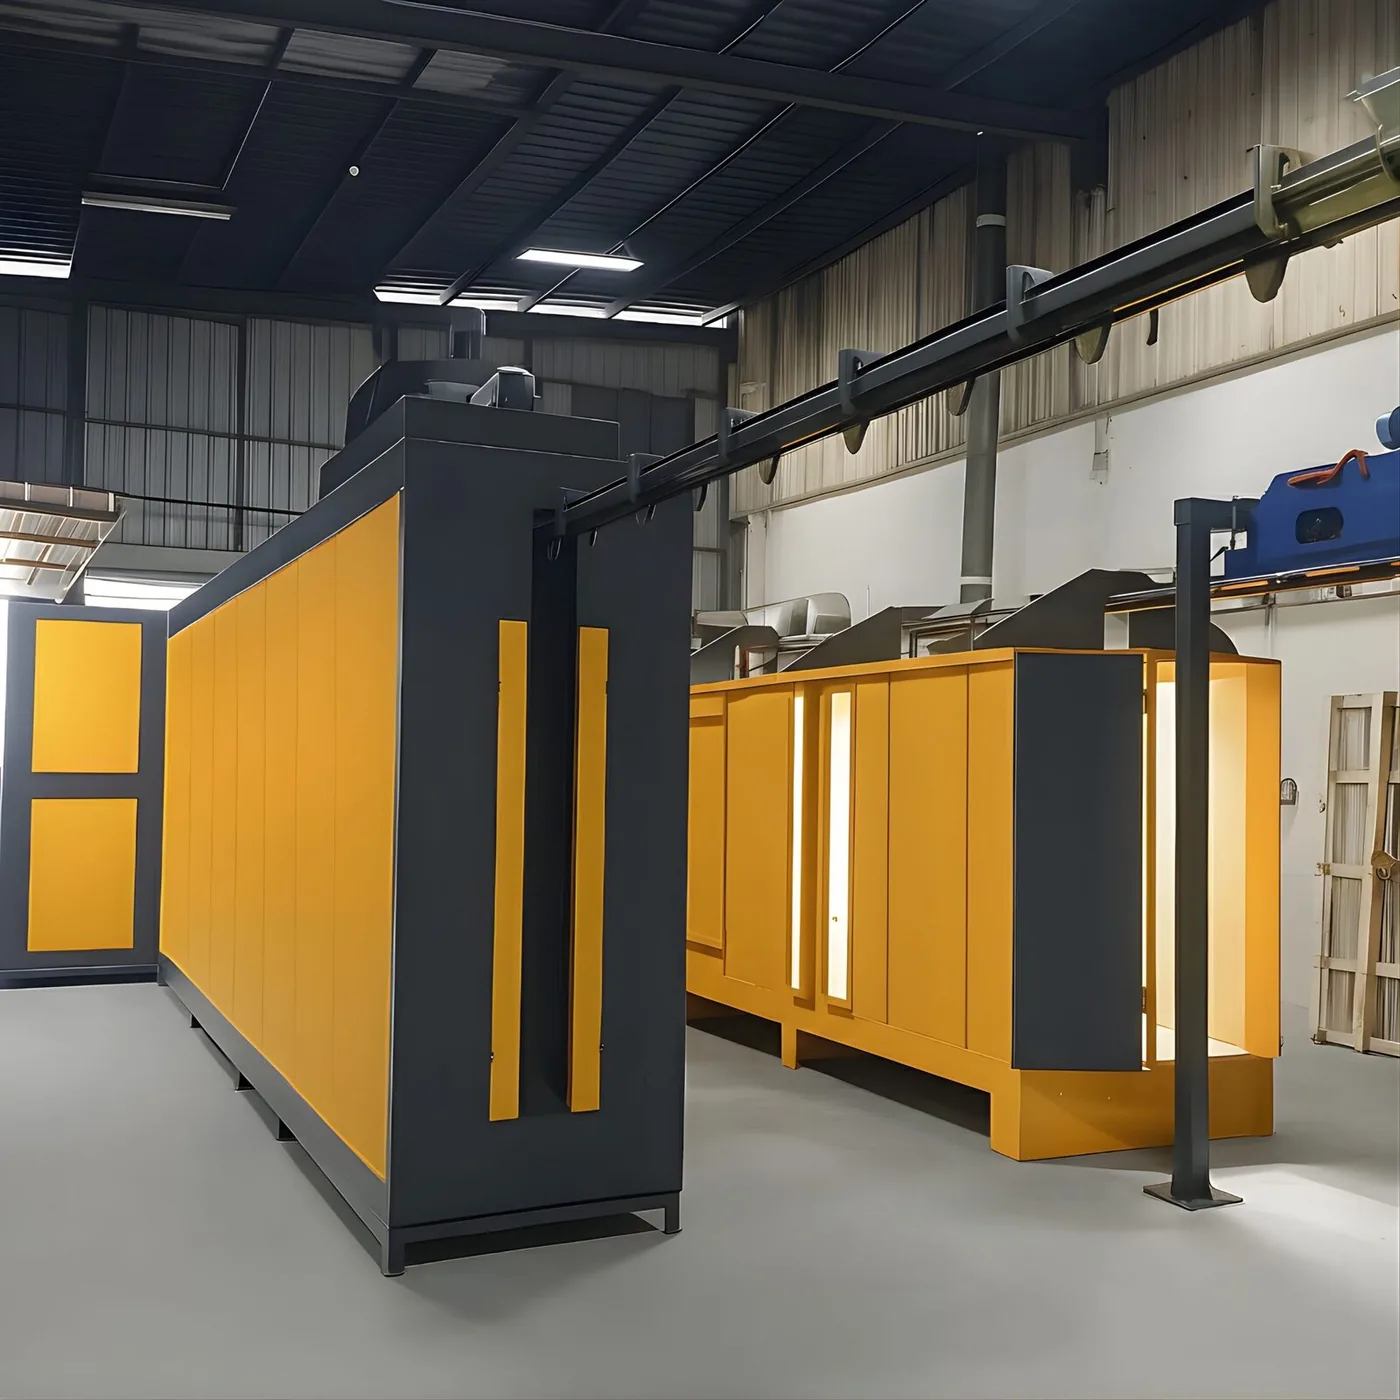
На линии порошковой окраски расчёт от скорости конвейера к длине печи опирается на одно-единственное уравнение: время выдержки в печи = длина обогреваемого туннеля ÷ скорость конвейера. Обратите его — и проявится настоящий счёт за инвестицию: обогреваемая длина печи = скорость конвейера × требуемое время выдержки. Туннельные линии ведут конвейер в диапазоне 1–6 m/min, поэтому 20-минутный цикл печи означает 20 метров обогреваемого туннеля при 1 m/min, 60 метров при 3 m/min и 120 метров при 6 m/min. Удвоение скорости удваивает производительность, но физически удваивает и печь. Расчёт мощности отвечает на вопрос о количестве деталей в час; эта статья переводит эту мощность в метры, а метры — в длину цеха.
Проекты, где эту связь пропускают, заканчиваются одинаково: на бумаге производительность сходится, печь не входит в цех, печь укорачивают, конвейер замедляют — и оплаченная мощность так и не появляется.
Три величины уравнения
Величин всего три, и две из них задаёт физика и сама краска, а не покупатель.
Время выдержки (t). Время между входом в печь и выходом из неё складывается из двух частей: времени прогрева, необходимого детали, чтобы достичь температуры полимеризации, и времени полимеризации, указанного в техническом листе порошка. Ключевой момент: время из технического листа начинает идти с момента, когда металл вышел на температуру, а не когда деталь пересекла порог печи. Порошковые краски обычно полимеризуются в диапазоне 180–200 °C, и указанные для этого диапазона времена измеряются минутами — берите точное значение из листа того порошка, который вы действительно будете применять, и никогда не проектируйте линию по догадке.
Время прогрева. Здесь работает тепловая масса. Лист 1 mm и полоса 8 mm не выходят на уставку в одной печи одновременно. На линии с тяжёлыми деталями прогрев съедает существенную долю общего времени выдержки — а значит, и обогреваемой длины печи.
Скорость конвейера (v). Единственная свободная величина и та, что напрямую задаёт производительность. Кто выбрал скорость, тот уже выбрал длину печи.
Длина обогреваемого туннеля по скорости и времени выдержки
Таблица ниже — не более чем длина = скорость × время. Скрытых коэффициентов в ней нет. В столбцах указано полное время выдержки: прогрев плюс полимеризация.
| Скорость конвейера | Выдержка 15 min | Выдержка 20 min | Выдержка 25 min |
|---|---|---|---|
| 1 m/min | 15 m | 20 m | 25 m |
| 2 m/min | 30 m | 40 m | 50 m |
| 3 m/min | 45 m | 60 m | 75 m |
| 4 m/min | 60 m | 80 m | 100 m |
| 6 m/min | 90 m | 120 m | 150 m |
Вывод прямолинеен: тот, кто просит 6 m/min при 20-минутной полимеризации, просит 120 метров обогреваемого туннеля. Одним прямым участком такая длина не помещается ни в один обычный производственный корпус. Именно поэтому скоростные линии складывают печь — в U-образную схему или в змейку из двух, трёх или четырёх ниток.
Как обогреваемая длина превращается в длину цеха
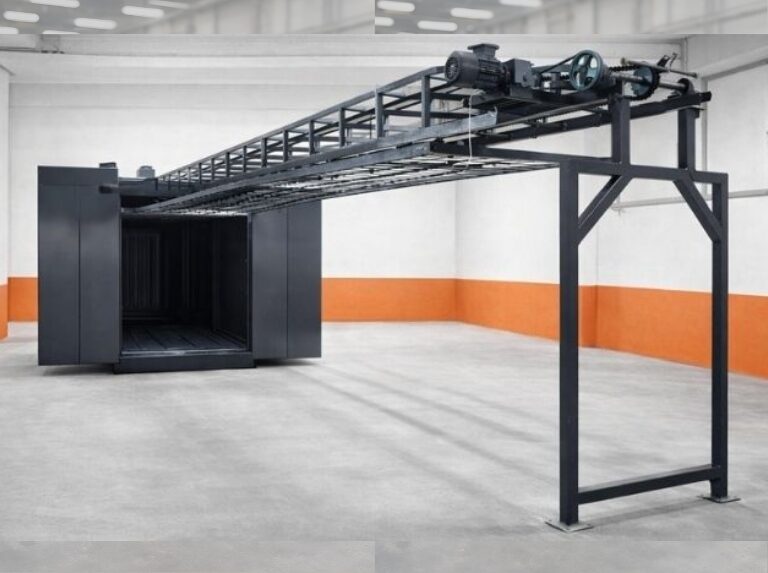
Обогреваемая длина — это не полная длина корпуса печи, а корпус печи — не длина здания. Порядок такой:
- Длина обогреваемого туннеля — метры, которые даёт уравнение.
- Необогреваемые входной и выходной тамбуры — наклонные участки и воздушные завесы, удерживающие тепло внутри. Они добавляют длину цеха, но не время выдержки.
- Число ниток — складывание в U примерно удваивает доступную обогреваемую длину, вдвое сокращая длину по цеху, плюс запас на радиус поворота.
- Остальная часть линии — предобработка, печь сушки, окрасочная камера, охлаждение, посты загрузки и выгрузки.
| Обогреваемая длина | Габарит в одну нитку | Габарит в две нитки (U) | Примечание |
|---|---|---|---|
| 20 m | ~20 m + тамбуры | ~10 m + запас на поворот | Низкая скорость, мелкие детали, узкий цех |
| 40 m | ~40 m + тамбуры | ~20 m + запас на поворот | Самый частый диапазон для средней мощности |
| 60 m | ~60 m + тамбуры | ~30 m + запас на поворот | Начинают диктовать высота цеха и шаг колонн |
| 120 m | Практически нереализуемо | ~60 m + запас на поворот | Три или четыре нитки либо меньшая скорость |
Складывание не бесплатно. Каждый поворот требует радиуса для подвесок и цепи, радиус растёт вместе с длиной детали, а вместе с ним растёт и потерянная площадь пола. Поэтому предприятиям с длинным профилем нужна совершенно иная компоновка: наша U-образная линия окраски алюминия построена вокруг профилей 3–7 m и скомпонована так, чтобы смена цвета укладывалась менее чем в 20 минут. Ограничения по площади и шагу колонн подробно разобраны в материале площадь и компоновка цеха.
Как поднять мощность, не поднимая скорость
Производительность зависит не только от скорости. Количество деталей в час — произведение трёх величин: скорости конвейера, шага подвесок и числа деталей на подвеске. Наблюдаемый на туннельных линиях диапазон 500–5 000 деталей/час получается из разных сочетаний именно этих трёх.
При неизменной скорости практические рычаги таковы:
- Уменьшить шаг подвесок. Чем плотнее висят детали, тем больше их проходит за то же время при той же скорости. Предел — электростатическая досягаемость и эффект клетки Фарадея.
- Увеличить число деталей на подвеске. Многорядные или многоярусные подвески кратно поднимают производительность, не трогая ни скорость, ни длину печи. Предел — доступ распылителя и однородность печи.
- Сократить прогрев. Более быстрый выход на температуру уменьшает общее время выдержки, что позволяет поднять скорость при той же длине печи. Именно здесь оправдывает себя газовая печь с верхними паллетами, работающая в диапазоне 140–220 °C при 50 000–500 000 kcal/h.
Поскольку эти три рычага поднимают производительность, не добавляя метров, начинать всегда следует с них. Полный расчёт деталей в час приведён в материале расчёт мощности линии порошковой окраски.
Что вы теряете с ростом скорости
Цена скорости измеряется не только метрами. По мере разгона конвейера через входной и выходной тамбуры уходит больше тепла, удерживать внутренний температурный профиль становится труднее, а темп работы людей на постах загрузки и выгрузки начинает ограничивать линию. Если разброс между зонами печи растёт, детали на одной подвеске полимеризуются по-разному; методика измерения изложена в материале однородность температуры в печи.
У низкой скорости своя цена: линия подолгу остаётся заполненной, переналадки идут медленно, а на малых партиях печь работает полупустой. Правильная скорость — не максимальная, а та, что соответствует номенклатуре деталей и сменному режиму.
Часто задаваемые вопросы
Как рассчитывается длина печи?
Длина обогреваемого туннеля — это скорость конвейера, умноженная на полное время выдержки. Пример расчёта: 2,5 m/min при общем времени 18 минут дают 45 метров обогреваемой длины. Затем эта величина переводится в длину цеха добавлением входного и выходного тамбуров и радиусов поворота, если они есть.
С какой скоростью конвейера должна работать порошковая линия?
Туннельные линии работают в диапазоне 1–6 m/min, а верное значение вытекает одновременно из размера детали, схемы подвесок и целевого количества деталей в час. Вместо того чтобы сначала зафиксировать скорость, а потом обмерять печь, подставляйте в уравнение целевую мощность и доступную длину цеха одновременно. Большинство средних предприятий останавливается на 1,5–3 m/min.
Допустимо ли укоротить печь и замедлить конвейер?
Физически да, коммерчески — как посмотреть. Если снизить скорость ради сохранения времени выдержки, производительность упадёт в той же пропорции. Там, где длина цеха — жёсткое ограничение, правильным решением обычно является не более медленный конвейер, а складывание печи в U или змейку и увеличение плотности подвесок.
Можно ли укоротить печь, сократив время полимеризации?
Только если это допускает технический лист порошка. Размен между низкой температурой с длительным временем и высокой температурой с коротким зависит от химии покрытия и указан в листе; урезание времени по собственному усмотрению даёт недополимеризацию, а с ней — потерю адгезии и стойкости. По-настоящему сократить можно не заявленное время полимеризации, а время прогрева, которое деталь тратит на выход к уставке.
Как задать скорость, когда по одной линии идут детали разной толщины?
Скорость задаётся по времени прогрева самой тяжёлой детали на линии, а значит, более тонкие детали получают в этом режиме избыточное время. На предприятиях со смешанной загрузкой ответ — собирать детали близкой тепловой массы в одну партию и менять скорость от партии к партии. Именно поэтому регулируемый привод конвейера в управлении линией стоит намного больше, чем привод с фиксированной скоростью.
Итог
Связь между скоростью конвейера и длиной печи — не предмет проектных предпочтений, а умножение. Обогреваемая длина = скорость × время выдержки. Время выдержки задают технический лист порошка и тепловая масса детали, поэтому единственной свободной величиной остаётся скорость конвейера — и она напрямую переводится в метры, а метры — в здание. Отсюда порядок решений: сначала целевое количество деталей в час, затем время выдержки для реальной номенклатуры, затем скорость и только потом здание. Каждая линия порошковой окраски туннельного типа нашей постройки изготавливается под самую крупную деталь заказчика и под реально имеющийся цех; каталожных размеров нет, а поставка сопровождается 2-летней гарантией изготовителя.
Пришлите нам внутренние размеры цеха, габарит самой крупной детали и целевое количество деталей в час — и мы рассчитаем, какая скорость какую длину печи потребует именно в вашем здании.