

Instalație de Vopsire Electrostatică în Pulbere Tip Tunel
Instalație de Vopsire Electrostatică în Pulbere Tip Tunel
Despre acest produsInstalație de Vopsire Electrostatică în Pulbere Tip Tunel
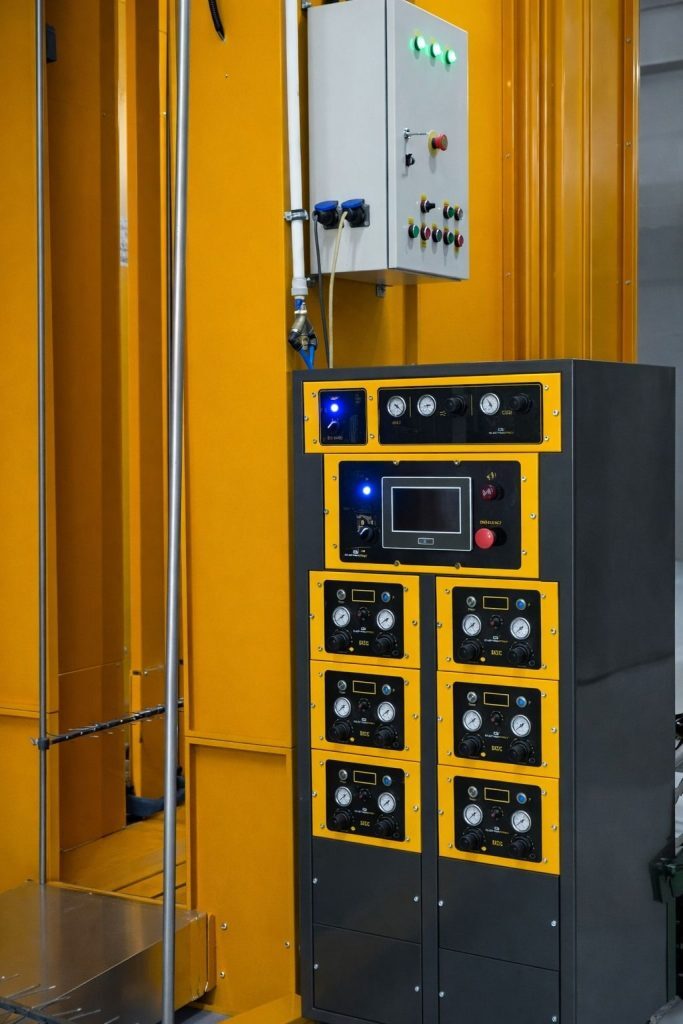
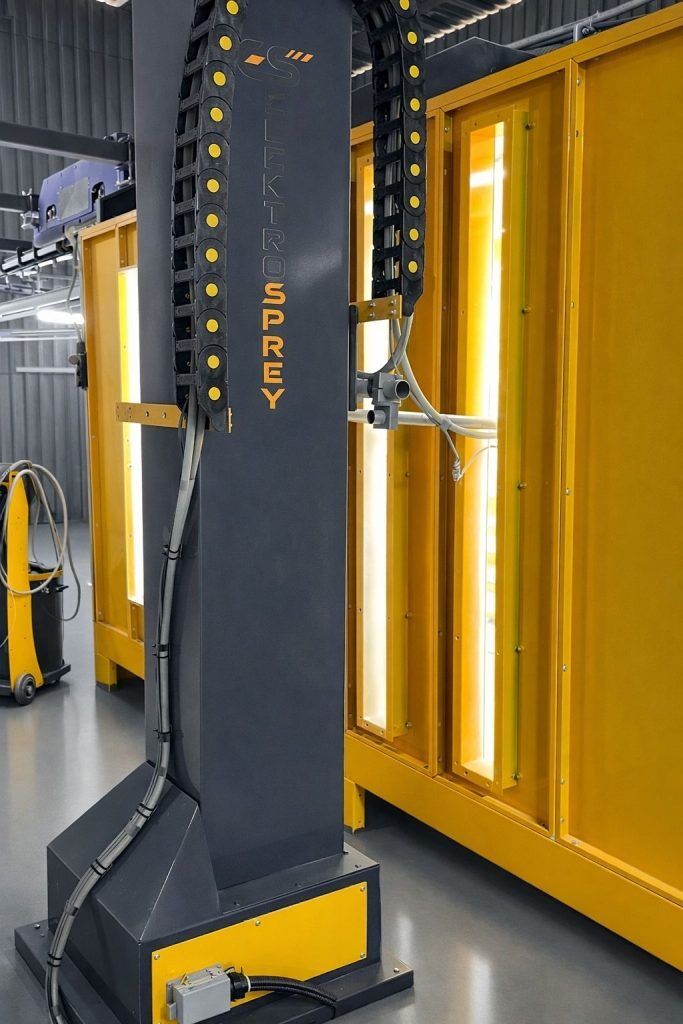
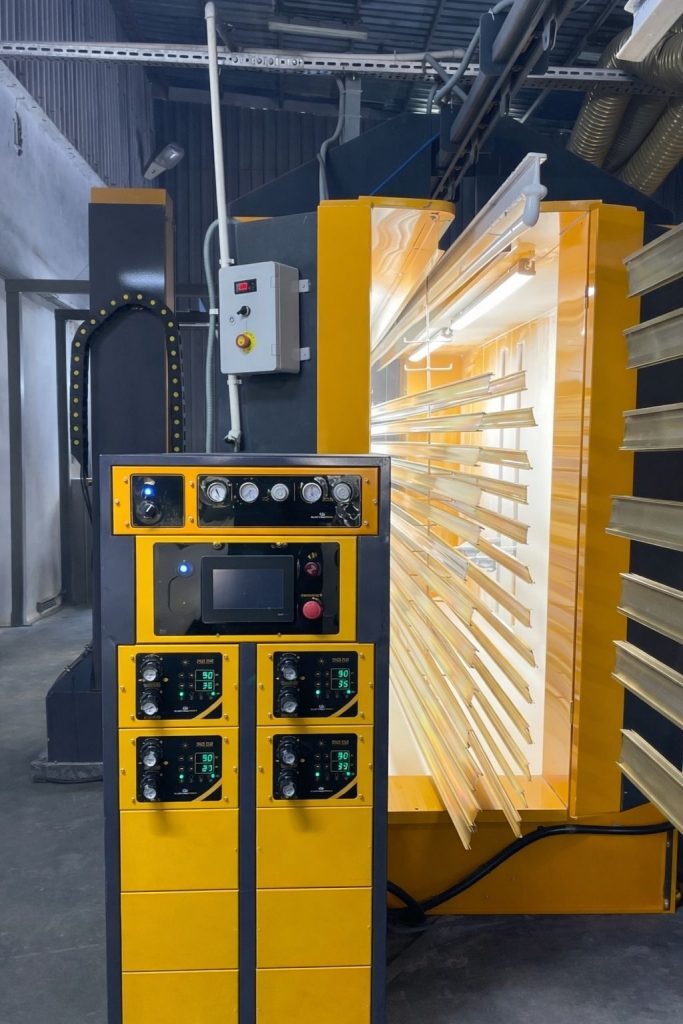
Instalația este o linie complet integrată, formată din pretratare (fosfatare/cromatare), cuptor de uscare, cabină de vopsire, cuptor de polimerizare și sistem de conveior. Sistemul de încărcare electrostatică din cabină face ca pulberea să adere la suprafața metalică precum un magnet, cu pierderi aproape nule.
De ce să ne alegeți?
- Variante de capacitate de la 500 până la 5.000 de piese pe oră
- Consum redus: tehnologie hibridă de cuptor IR + convecție
- Eficiență de acoperire 98.5%, overspray minim
- Suport tehnic 24/7, garanție de producător de 2 ani
- Inginerie Elektrosprey, de încredere în peste 40 de țări
Filmele noastre
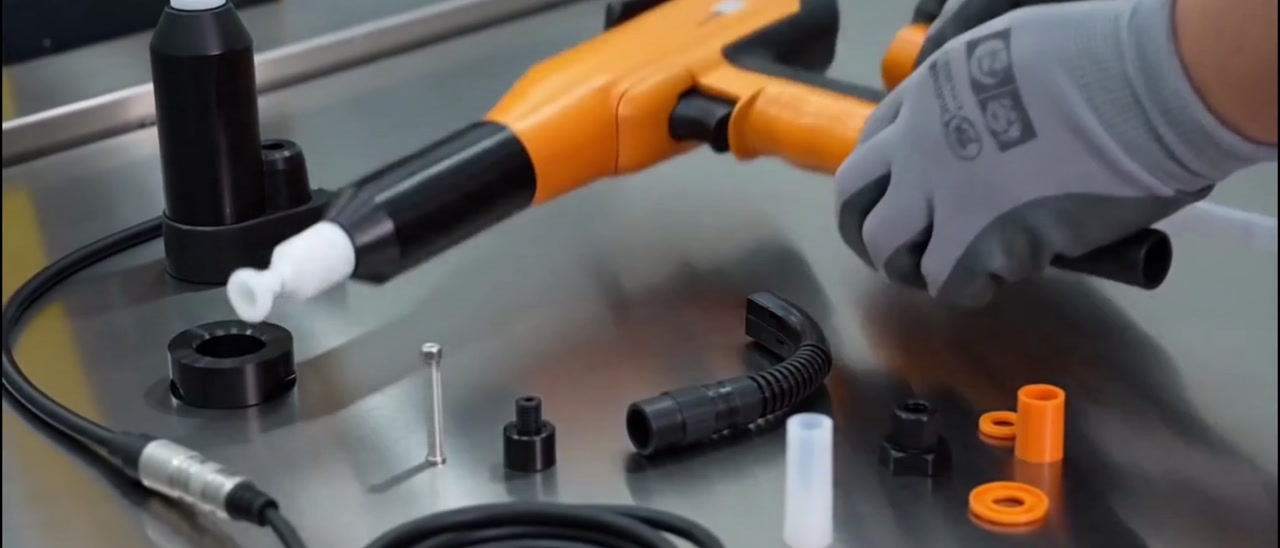 Video
Fotografii și clipuri
Cum funcționează linia
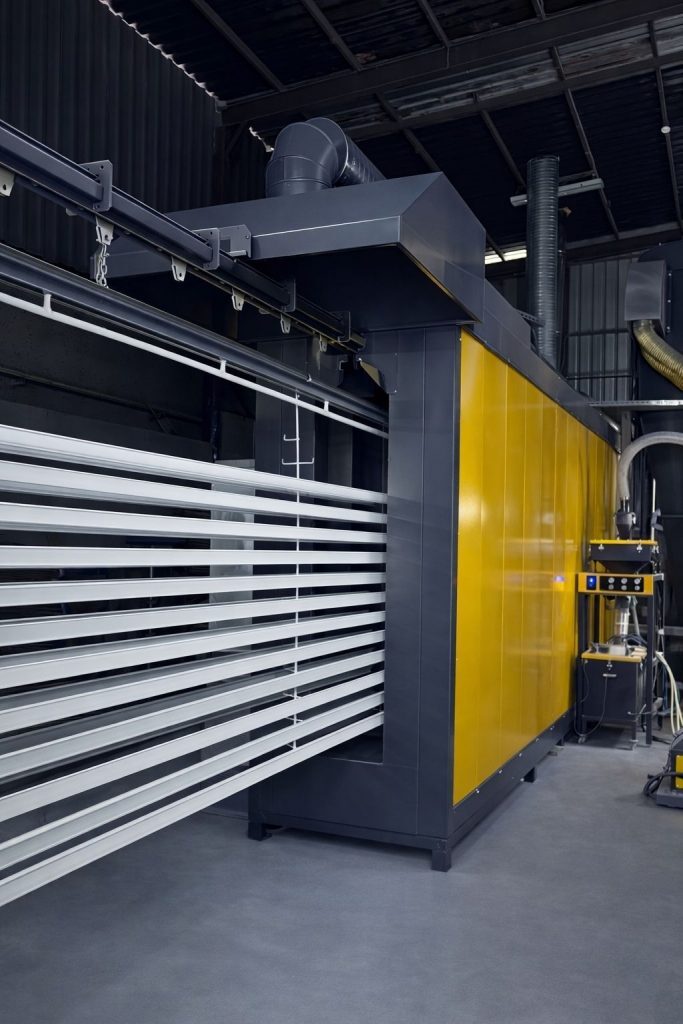
Într-o instalație tip tunel, piesa este agățată pe conveior și trece fără oprire prin pretratare, uscare, cabina de vopsire și cuptorul de polimerizare. Operatorul stă doar la punctul de încărcare și descărcare; fiecare pas intermediar se mișcă la viteza liniei. Viteza conveiorului este reglabilă între 1 și 6 m/min, iar acea viteză stabilește direct capacitatea. Instalația este configurată pentru 500–5.000 de piese pe oră; unde vă situați în acea bandă depinde de dimensiunea piesei și pasul suporturilor.
Pretratarea este parte a liniei
Pulberea nu aderă la o suprafață pe care a rămas ulei sau rugină; defectul apare după cuptor, iar piesa este reprelucrată în acel punct. Pretratarea este deci o parte inseparabilă a liniei și se construiește cu 3 până la 7 etape, cu chimie pe bază de fosfat sau crom. Două lucruri determină numărul de etape: cât de contaminate sunt piesele și rezistența la coroziune cerută. Dacă exportați, reglementările chimice ale pieței dumneavoastră țintă influențează și ele alegerea; de aceea sistemele fără crom sunt adesea preferate.
Cabina și recuperarea
Cabina poate fi construită tip filtru sau tip ciclon. Eficiența de vopsire este de 98,5% și peste; pulberea pe care cabina nu o reține este un cost direct, pentru că materialul nerecuperat devine deșeu. Sistemele ciclon sunt preferate acolo unde culoarea se schimbă frecvent, pentru că timpul de schimb al culorii este chiar capacitate: fiecare minut de oprire este un minut fără producție. Dimensiunea cabinei și numărul de pistoale se calculează împreună cu suprafața piesei și viteza de linie țintă.
Alegerea energiei și punerea în funcțiune
Cuptorul este fabricat în versiune pe gaz sau electrică. Alegerea urmează infrastructura de la locul instalării și prețurile locale la energie; cu cât orele de funcționare zilnice sunt mai lungi, cu atât avantajul gazului este mai mare. Pentru că instalația se construiește la comandă, calendarul depinde de proiect, iar data exactă este indicată în ofertă. În practică, drumul critic de obicei nu este fabricarea mașinii, ci procesele de infrastructură precum racordarea la gaz și creșterea puterii electrice. Produsul are 2 ani garanție de la producător.
Capacitate teoretică versus capacitate reală
Capacitatea pe hârtie și producția dumneavoastră lunară reală nu sunt același lucru. Scăzând schimbările de culoare, încălzirea la începutul schimbului, defecțiunile și opririle de mentenanță, rezultatul real este mai mic. O fabrică ce își bazează planul de investiții pe capacitatea teoretică supraestimează venitul lunar și calculează greșit amortizarea. De aceea întrebăm despre obiectivul dumneavoastră zilnic în m² sau piese atunci când proiectăm: linia este dimensionată pentru acel obiectiv cu o marjă realistă.
Specificații tehnice
Întrebări frecvente
Ce capacitate oferă o linie de vopsire în pulbere tip tunel?
Linia este configurată pentru 500–5.000 de piese pe oră. Capacitatea reală depinde de dimensiunea piesei, pasul suporturilor și viteza conveiorului; viteza conveiorului este reglabilă între 1 și 6 m/min.
Pretratarea este inclusă în linie?
Da. Secțiunea de pretratare face parte din linie și se construiește cu 3 până la 7 etape (pe bază de fosfat sau crom). Numărul de etape este stabilit de cât de contaminate sunt piesele și de rezistența la coroziune cerută.
Linia funcționează pe gaz sau pe electricitate?
Ambele sunt posibile; cuptorul este fabricat în versiune pe gaz sau electrică. Alegerea urmează infrastructura de gaz de la locul instalării și prețurile locale la energie.
Cât de multă pulbere este recuperată?
Eficiența de vopsire este de 98,5% și peste. Cabina poate fi construită tip filtru sau ciclon; sistemele ciclon sunt preferate acolo unde este necesar un schimb rapid de culoare.
Care sunt timpul de instalare și garanția?
Pentru că linia se construiește la comandă, calendarul depinde de proiect, iar data exactă este indicată în ofertă. Produsul are 2 ani garanție de la producător.
Ghiduri conexe
Industrii
Cereți ofertă
Transmiteți-ne detaliile și vă pregătim o ofertă de preț și o soluție tehnică personalizate.


Cereți ofertă
Instalație de Vopsire Electrostatică în Pulbere Tip Tunel