
Ligne de revêtement pour jantes alliage : pourquoi les balancelles rotatives et une seconde couche ne sont pas optionnelles
Une jante ne se revêt pas comme un panneau plat à cause de sa base creuse et de ses trous de fixation ; chaque surface doit tourner devant le pistolet et certaines zones doivent être masquées. Cet article détaille pourquoi un fabricant de jantes doit commander autrement les balancelles, la cabine, le nombre de couches, le prétraitement et le four.
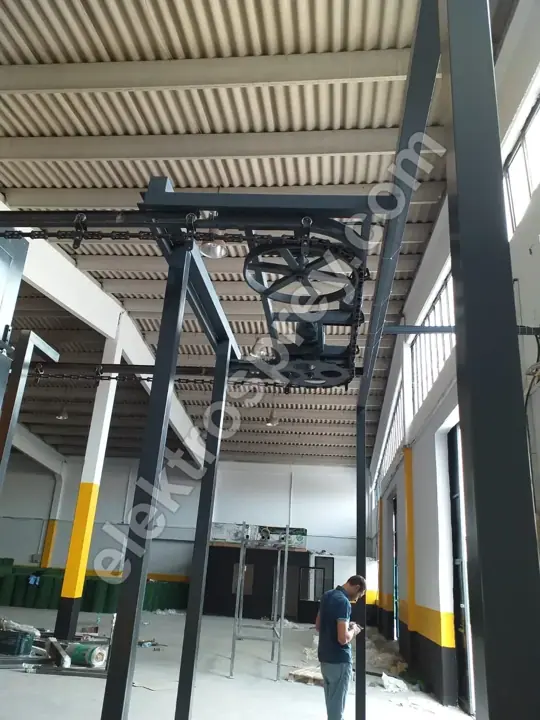 Agrandir
Si vous vous demandez comment doit être construite une ligne de poudrage pour jantes alliage, la réponse courte tient en trois points : les balancelles doivent tourner, la cabine doit porter davantage de pistolets, et la ligne doit être implantée pour au moins deux couches. Une ligne de type tunnel se construit pour 500–5 000 pièces/heure avec un convoyeur avançant à 1–6 m/min ; les jantes se situent dans la partie basse à moyenne de cette plage, car chaque jante doit effectuer au moins un tour complet devant les pistolets et, sur une ligne à deux couches, traverse le four deux fois. Perdre du débit par rapport à une ligne de panneaux plats de même emprise n'est pas une erreur de conception — c'est la conséquence directe de la géométrie de la jante. Commander la ligne en acceptant ce fait dès le premier jour coûte bien moins cher que d'ajouter une cabine et de redessiner le convoyeur deux ans plus tard.
Elektrosprey ne fabrique pas de jantes et ne les revêt pas ; nous construisons la ligne elle-même pour l'usine qui les produit. Les sections qui suivent ouvrent les décisions qui doivent être posées sur la table lors de la spécification d'une ligne jantes : géométrie, balancelles, cabine, nombre de couches, prétraitement, four et masquage.
Ce qui distingue une jante d'un panneau plat
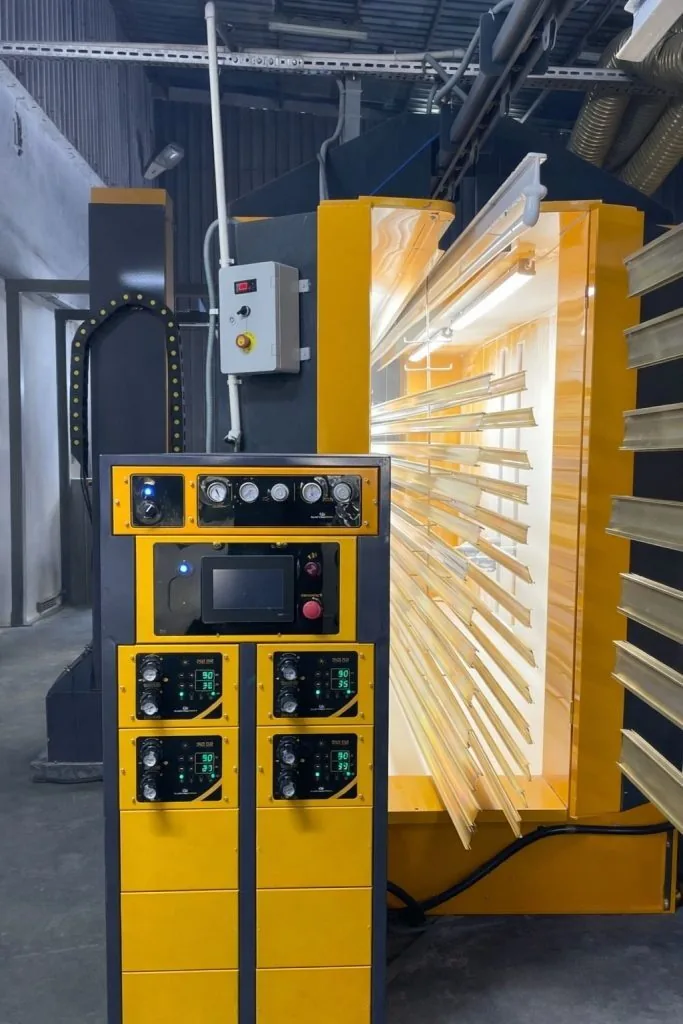
Sur le plan électrostatique, une jante est l'inverse d'un panneau plat. Sur un panneau, la distance entre le pistolet et la surface est presque constante partout ; sur une jante, la base creuse, les intervalles entre les rayons, l'alésage central et les trous de fixation se situent à des profondeurs différentes. Un champ électrostatique pénètre difficilement dans les creux profonds et étroits — c'est l'effet de cage de Faraday — et partout où la poudre n'atteint pas la surface, le film reste mince ; là où elle arrive trop facilement, le film s'accumule.
| Zone | Difficulté de revêtement | Ce que cela impose à la ligne |
|---|---|---|
| Base creuse | Profonde, étroite, le champ n'y entre pas | Rotation de la pièce plus pistolets intérieurs dédiés |
| Trous de fixation | Doivent rester nus ou faiblement revêtus | Poste de masquage, jeu de bouchons |
| Intervalles entre rayons | Surépaisseur sur les arêtes, film mince à l'ombre | Nombre et angles des pistolets |
| Alésage central | Tolérance de montage, limite d'épaisseur de film | Masquage par bouchon calibré |
| Courbure de la face de jante | Les défauts ressortent en lumière rasante | Régime du four et discipline d'épaisseur |
| Portée de talon | Surface d'étanchéité, épaisseur critique | Définie comme point de mesure |
Chaque ligne de ce tableau se traduit par une décision d'équipement. Une ligne jantes n'est pas une ligne de panneaux plats équipée d'autres balancelles ; les dimensions changent depuis la longueur de cabine jusqu'à la hauteur d'entrée du four.
Balancelles rotatives : le poste le plus critique de la ligne
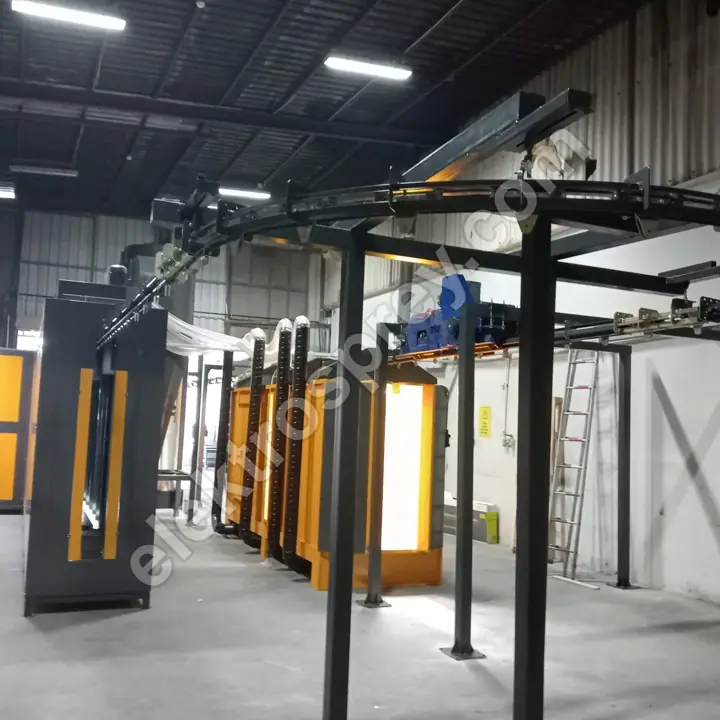
Le poste le plus souvent discuté — et celui qui devrait l'être le moins — est la balancelle rotative. Sur une balancelle fixe, la face que voit le pistolet est revêtue et la face opposée reste à l'ombre ; ajouter une seconde rampe de pistolets ne résout pas non plus complètement le problème, car la base creuse n'est toujours visible que sous un angle rasant. Une balancelle rotative fait tourner la jante sur son propre axe et amène chaque surface tour à tour devant le pistolet.
Deux entraînements sont employés en pratique : un rail de friction longeant le convoyeur qui fait tourner la balancelle de façon passive, ou un entraînement motorisé indépendant. Le rail de friction est simple et peu coûteux à entretenir ; l'entraînement motorisé permet de régler la vitesse, mais impose une distribution d'énergie le long de la ligne et davantage de points de maintenance. La vitesse de rotation se calcule par projet à partir du diamètre de la pièce et de la vitesse du convoyeur — une jante doit accomplir assez de tours complets pendant son temps de passage en cabine. Il n'existe pas de vitesse de catalogue.
La seconde fonction de la balancelle rotative est généralement oubliée : la mise à la terre. Une articulation tournante est un point faible pour la continuité électrique. Si du revêtement s'accumule sur la surface de contact de la balancelle, la résistance augmente, le transfert de poudre se dégrade, le rendement de dépôt chute, et le même défaut réapparaît toujours au même poste de la ligne. Le rendement de dépôt de 98,5 %+ autour duquel nos lignes tunnel sont conçues ne tient que si le nettoyage des balancelles et leur conductivité sont inscrits dans une règle de maintenance. Prévoyez le poste de décapage et de nettoyage des balancelles dès le premier jour du projet ; l'ajouter plus tard revient à chercher une surface au sol dont vous ne disposez plus.
Cabine et implantation des pistolets
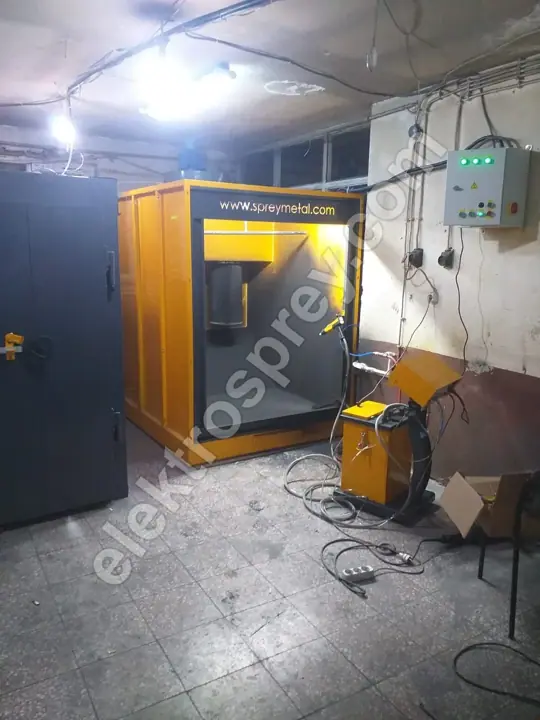
Une cabine jantes est plus longue et porte plus de pistolets qu'une cabine de panneaux plats de capacité nominale équivalente. La raison est simple : comme la pièce est revêtue pendant qu'elle tourne, chaque surface a besoin de temps pour défiler devant un pistolet. Nos cabines à cartouches sont construites avec 2–12 pistolets ; les lignes jantes utilisent typiquement la moitié haute de cette plage, plus des pistolets positionnés spécifiquement pour la base creuse.
La vitesse d'air interne est maintenue dans la plage 0,5–0,8 m/s. Cette plage compte encore davantage sur les jantes, car dans le haut de fourchette la couche fraîchement déposée sur la face à l'ombre d'une pièce en rotation est arrachée et la base creuse s'amincit. La récupération atteint 95 %+, le rendement des filtres à cartouches 99,9 %+ ; le décolmatage par jet d'air pulsé et la conformité CE et ATEX font partie du périmètre standard. Les dimensions de cabine découlent du plus grand diamètre de jante du client et de l'encombrement des balancelles — il n'existe pas de taille de catalogue. Nous avons comparé en détail le type de cabine, le nombre de pistolets et les attentes en changement de teinte dans le choix d'une cabine à poudre ; la cabine à poudre à cartouches commandée pour une ligne jantes est le résultat de cette comparaison.
Pourquoi une seconde couche devient obligatoire
Sur les jantes, la seconde couche relève de la durabilité plutôt que d'une préférence esthétique. Une jante affronte en même temps le sel de déneigement, la poussière de frein, les impacts de gravillons et les produits de lavage. Un film unique ne supporte pas toutes ces contraintes ; la pratique établie associe primaire et couche de finition, très souvent avec un vernis par-dessus.
| Couche | Fonction | Ce que cela signifie sur la ligne | Effet sur l'investissement |
|---|---|---|---|
| Primaire | Résistance à la corrosion, amorti contre les gravillons | Cabine supplémentaire plus cuisson supplémentaire (ou second passage) | Augmente le périmètre cabine/four |
| Finition (couleur) | Couleur, opacité | Cabine principale, multi-pistolets | Investissement de base |
| Vernis | Brillance, protection UV et chimique | Troisième cabine ou troisième passage | Augmente la surface au sol et la longueur de convoyeur |
| Vernis sur face diamantée | Empêche l'oxydation de la face usinée | Préparation séparée plus cabine vernis | Exige son propre flux |
Le point de décision est le suivant : le nombre de couches sera-t-il couvert par des cabines séparées ou par un second passage dans la même cabine ? Des cabines séparées demandent plus de surface au sol et un investissement initial plus élevé, mais la ligne s'écoule dans un seul sens, le risque de contamination croisée baisse et le débit est préservé. Un second passage est bon marché, mais divise à peu près par deux la production horaire et laisse le suivi des pièces à l'opérateur. Nous avons traité le flux multicouche avec la même logique dans les lignes deux couches pour pièces en environnement marin ; pour les jantes, la seule différence est que le nombre de couches est dicté par les impacts et les produits de lavage plutôt que par la seule corrosion.
Prétraitement : les jantes aluminium exigent leur propre chimie
Une jante en aluminium demande un prétraitement différent de celui d'une pièce en acier. Introduire des jantes dans une ligne de dégraissage-phosphatation conçue pour les pièces ferreuses produit assez vite des défauts d'adhérence. Nos lignes de prétraitement par immersion comportent les stades de dégraissage, phosphatation, passivation et séchage ; pour l'aluminium, le stade de passivation et le contrôle de conductivité de l'eau de rinçage deviennent les points critiques.
Le nombre de stades est fixé par projet dans la plage 3–7 stades. Deux facteurs le poussent vers le haut sur les jantes : les résidus de fluide de coupe issus de l'usinage et la porosité de surface de la pièce moulée. Nous avons exposé les critères qui déterminent ce nombre dans combien de stades de prétraitement il vous faut. Sur des pièces creuses comme les jantes, un tunnel d'aspersion laisse toujours des surfaces hors d'atteinte, raison pour laquelle les lignes jantes privilégient une ligne de traitement de surface par immersion — la pièce entre entièrement dans le bain, si bien que la base creuse et les trous de fixation sont traités eux aussi.
Four et convoyeur : le problème de masse thermique
Une jante est bien plus lourde qu'une pièce en tôle de même surface, et côté four cela produit une seule conséquence : la pièce atteint tardivement la température de consigne. Un afficheur de four indiquant 200 °C ne signifie pas que le corps de la jante est à 200 °C. Le temps de cuisson se calcule à partir de la courbe de température de surface de la pièce, non de la température de l'air, et cette courbe se mesure au data logger pendant la mise en service.
C'est pourquoi les lignes jantes reçoivent soit un four plus long, soit un convoyeur plus lent qu'une ligne de panneaux plats. Nos fours à gaz à chargement par le haut fonctionnent à 140–220 °C avec une capacité de 50 000–500 000 kcal/h, atteignent leur régime de service en 35–45 minutes et offrent un coût énergétique inférieur de 30–40 % à l'équivalent électrique. Sur une ligne jantes en marche continue, cet écart est l'un des postes les plus visibles du budget d'exploitation annuel. Nous avons construit pas à pas l'arithmétique entre débit et longueur de four dans le calcul de capacité d'une ligne de poudrage ; pour les jantes, le seul changement consiste à ajouter la masse thermique par pièce et le second passage au même calcul.
Masquage : le plafond de capacité invisible
Sur une ligne jantes, le débit est généralement fixé par le masquage plutôt que par la cabine. Trous de fixation, alésage central, face d'équilibrage et portée de talon — lesquels sont masqués dépend des tolérances de montage du client, et chaque modèle de jante exige son propre jeu de bouchons. Le masquage et le démasquage sont des opérations manuelles ; si l'on ne prévoit pas assez d'espace pour les opérateurs avant et après la ligne, le convoyeur s'arrête.
L'arithmétique est simple : mesurez le temps de masquage d'une jante, divisez-le par la production horaire visée, et le résultat vous indique combien de postes de masquage il vous faut. Dessinez la place de ces postes dans l'implantation avec le même sérieux que la cabine. Nous avons décrit un équilibre comparable entre main-d'œuvre et ligne dans les lignes de revêtement de pièces en tôle pour équipementiers automobiles ; sur les jantes, la différence est que le masquage est obligatoire et non facultatif.
Questions fréquentes
Les balancelles d'une ligne jantes doivent-elles vraiment tourner ?
En pratique, oui. Sur une balancelle fixe, la base creuse et les intervalles entre rayons ne reçoivent pas assez de poudre ; ajouter une seconde rampe de pistolets ne corrige pas la répartition d'épaisseur, cela ne fait qu'ajouter du coût. L'alternative à la balancelle rotative consiste à tourner la pièce à la main et à la faire passer deux fois en cabine — ce qui divise le débit par deux et laisse la répétabilité à l'opérateur.
Combien de jantes par heure une telle ligne peut-elle traiter ?
Avancer un chiffre unique serait trompeur. Les lignes tunnel se construisent dans la plage 500–5 000 pièces/heure, mais les jantes se situent dans sa partie basse en raison du temps de rotation et de la seconde couche. Le vrai chiffre découle de trois données : temps de passage nécessaire en cabine, temps de cuisson et main-d'œuvre de masquage. Un engagement de capacité donné avant la mesure de ces trois éléments ne tiendra pas.
Une seule cabine suffit-elle, ou m'en faut-il deux ?
Si votre objectif est une seule couche de couleur, une cabine suffit. Si vous voulez primaire plus finition, ou un vernis par-dessus, la décision se joue entre surface au sol et débit : des cabines séparées agrandissent l'emprise et l'investissement initial tout en préservant la production ; un second passage dans une cabine unique est bon marché mais la divise à peu près par deux. Votre objectif horaire mesuré vous dira quelle option est la bonne.
Combien de stades de prétraitement pour une ligne de jantes aluminium ?
Quelque part dans la plage 3–7 stades, selon l'état dans lequel arrivent les pièces. Les résidus de fluide de coupe après usinage et la porosité de fonderie font monter le compte et amènent la passivation et un rinçage supplémentaire. Supprimer des stades puis imputer les défauts d'adhérence à la poudre est la voie la plus coûteuse qui soit : les jantes rebutées coûtent plus cher que le stade que vous avez retiré.
Une jante diamantée exige-t-elle une ligne différente ?
Oui, le flux change. Une jante diamantée est d'abord revêtue, puis usinée au tour, ce qui met à nu l'aluminium ; un vernis est nécessaire pour empêcher son oxydation. Cela oblige la ligne à travailler en synchronisation avec l'atelier d'usinage et à prévoir une cabine et un passage au four distincts pour le vernis. Dessinez l'implantation en tenant compte de cette seconde boucle dès le départ.
Synthèse
Une ligne jantes n'est pas une ligne de panneaux plats agrandie. Les différences sont précises : balancelles rotatives à mise à la terre fiable, cabine multi-pistolets qui voit aussi la base creuse, au moins deux couches pour la durabilité, prétraitement par immersion adapté à l'aluminium, et équilibre four/convoyeur étiré pour suivre la masse thermique. Le masquage est le plafond de capacité invisible et doit figurer dans l'implantation dès le début. Si vous ne faites que commencer à façonner l'investissement, notre guide général comment monter une installation de poudrage est le bon point de départ, et la logique de dimensionnement de la ligne complète de revêtement et de cuisson est exposée sur la page installation de poudrage de type tunnel. Chaque ligne que nous construisons est fabriquée autour de la plus grande pièce du client et livrée avec 2 ans de garantie constructeur.
Envoyez-nous votre plus grand diamètre de jante, votre objectif de production horaire et votre nombre de couches prévu — nous établirons avec vous les dimensions des balancelles, de la cabine et du four.