
ما الذي يجب أن يوفّره الخط حتى تَعِد بالمتانة الخارجية؟
في المشاريع التي تحمل التزاماً بالمتانة الخارجية، ليس صنف الطلاء هو الفيصل بل انضباط الخط الذي يطبّقه. يشرح هذا المقال كيف يتحوّل عدد مراحل المعالجة الأولية وتجانس الفرن وثبات اللون وحفظ السجلات إلى استثمار داخل المنشأة.
 تكبير
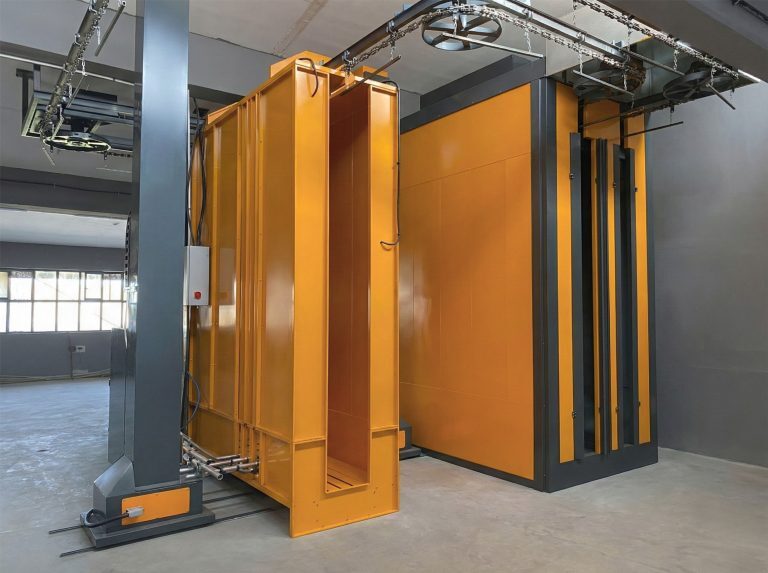
تفرض البودرة فائقة المتانة المستخدمة في أعمال الواجهات ثلاثة متطلبات على الخط: تصعد المعالجة الأولية إلى أعلى نطاق 3–7 مراحل، وعلى الفرن أن يقدّم نافذة إنضاج قابلة للقياس بتجانس ±3 °C و16 برنامج إنضاج، ويجب تسجيل الإنتاج دفعةً بدفعة. من دون هذه الثلاثة لا يمكن الالتزام بالأعمال الخارجية أصلاً — أياً كان صنف الطلاء — لأن أنظمة الاعتماد مثل Qualicoat وGSB تدقّق الخط والعملية، لا البودرة. هذا هو الفارق الذي ينبغي تذكّره عند تخطيط الاستثمار: من منشأتين تطليان القطعة نفسها، تعمل إحداهما في الأعمال الداخلية وتفوز الأخرى بأعمال الواجهات، حتى حين تبدو قائمتا معداتهما متشابهتين.
هذا المقال ليس عن أي طلاء تشتري، بل عمّا يجب أن تستوفيه المنشأة قبل أن تلتزم بالأعمال الخارجية. أما كيف تتصرف عائلات الراتنجات بعضها إزاء بعض فمسألة منفصلة، تناولناها في الفرق بين الإيبوكسي والبوليستر والهجين والبولي يوريثان. هنا ننظر في ما يضيفه مستوى التزام واحد إلى كلفة الخط.
أي جزء من الخط يضغطه الالتزام بالواجهات؟
الأعمال الداخلية متسامحة. طبقة زيت رقيقة بقيت على السطح، انحراف بضع درجات في الحرارة، فرق لوني صغير بين الدفعات — بعد تركيب القطعة لا يصل شيء من ذلك عادةً إلى جدول أحد. أما على الواجهة فتصبح الانحرافات نفسها قابلة للقياس عبر السنين: تآكل عند الحواف، فقدان لمعان، فرق نبرة ظاهر بين لوحين متجاورين.
لهذا السبب تشدّ الأعمال الخارجية أربع نقاط في الخط في وقت واحد.
| قسم الخط | الأعمال الداخلية | الالتزام بالواجهات | أثر الاستثمار |
|---|---|---|---|
| المعالجة الأولية | يمكن أن يبقى عدد المراحل منخفضاً | تصعد إلى أعلى النطاق، ومراقبة الأحواض إلزامية | مرتفع |
| الفرن | تُعدّ قيمة الضبط كافية | مطلوب منحنى حرارة مأخوذ من القطعة | متوسط |
| إدارة اللون | يُحتمل التباين بين الدفعات | مطلوبة سجلات الدفعة والطبقة | منخفض–متوسط |
| السجلات / التتبّع | غائبة عادةً | الموضوع الأساسي للتدقيق | منخفض، لكنه مستمر |
قد يفاجئ العمود الأخير: البند المكلف ليس الفرن بل المعالجة الأولية. فمن جهة الفرن، تغطي المعدات المحدّدة بشكل صحيح معظم المتطلب أصلاً؛ ومن جهة المعالجة الأولية، تعني إضافة مرحلة حوضاً آخر ومساحة أرضية أكبر وكيماويات أكثر ومياه صرف أكثر.
المعالجة الأولية: عدد المراحل غير قابل للتفاوض هنا
يُحسم معظم المتانة الخارجية تحت الطلاء. الخط الذي يتوقف عند إزالة الزيوت وشطفة واحدة قد لا يسبب مشكلة لسنوات في قطعة داخلية؛ أما في الخارج فإن السطح البيني الذي يمسك فيه الطلاء بالمعدن هو أول ما ينهار تحت حِمل الرطوبة والملح.
تُهندَس المعالجة الأولية بالغمر أو بالنفق في نطاق 3–7 مراحل. والخط الذي سيحمل التزاماً بالواجهات يُبنى عملياً في أعلى هذا النطاق مع إبقاء المراحل منفصلة: إزالة الزيوت، شطف، شطف ثانٍ، طبقة تحويل (فسفتة، أو البديل الخالي من الكروم على الألمنيوم)، شطفة أخيرة بماء منزوع المعادن، ثم التجفيف. أما كيف يُحدَّد عدد المراحل وأي نوع تلوث يستدعي أي مرحلة فمشروح خطوةً بخطوة في كم مرحلة معالجة أولية تحتاج.
الكلفة الخفية لإضافة مرحلة هي مراقبة الحوض. فإن لم تُسجَّل التركيز والحرارة ودرجة الحموضة والناقلية في كل وردية، لا تُحتسب المرحلة شيئاً في التدقيق وإن كانت قائمة فعلياً في الخط. لذلك ينبغي لخطة الاستثمار أن تضع روتين القياس والتسجيل إلى جانب أحواض خط المعالجة السطحية بالغمر مباشرة؛ فتصنيع الأحواض نفقة لمرة واحدة، أما انضباط السجلات فدائم.
كم مرحلة معالجة أولية تتطلب أعمال الواجهات؟
ذكر رقم واحد سيكون مضلِّلاً، لأن عدد المراحل يتوقف على الركيزة وعلى مدى اتساخ القطعة الواردة فعلياً. على مقاطع الألمنيوم، طبقة التحويل والشطف بالماء منزوع المعادن غير قابلتين للتفاوض؛ وعلى صفائح الفولاذ الزيتية تتضاعف بدلاً من ذلك مراحل إزالة الزيوت والشطف. والقاعدة العامة: يمكن بناء الأعمال الداخلية عند الطرف الأدنى من النطاق، بينما يطلب الالتزام بالواجهات الطرف الأعلى. اجعل عدد المراحل يُحدَّد من التلوث المقيس لقطعك الحقيقية، لا مختاراً من كتالوج.
الفرن: نافذة الإنضاج الضيقة يجب أن تكون قابلة للقياس
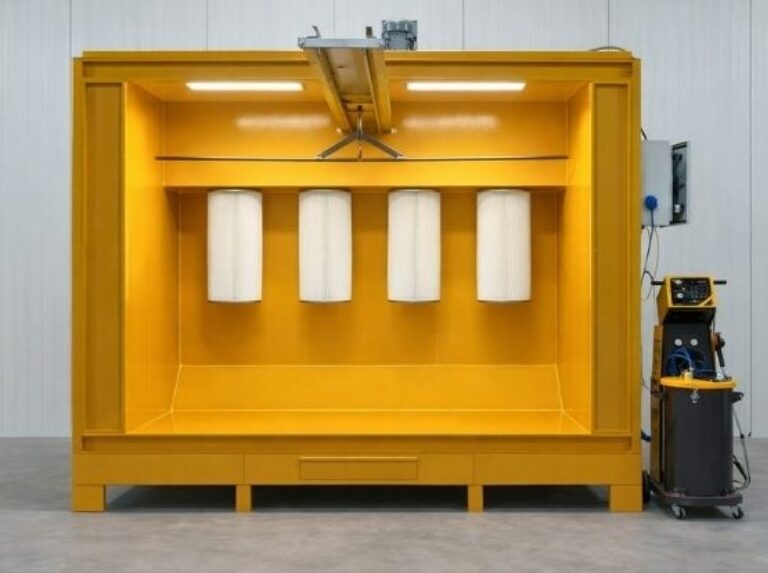
تشترك التركيبات عالية المتانة المستخدمة في الخارج في خاصية واحدة — نافذة إنضاج أضيق. الإنضاج الناقص يكلّف المتانة الميكانيكية والالتصاق؛ والإنضاج الزائد يزيح اللون واللمعان. وعلى الواجهة يظهر كلاهما في الميدان في نهاية المطاف.
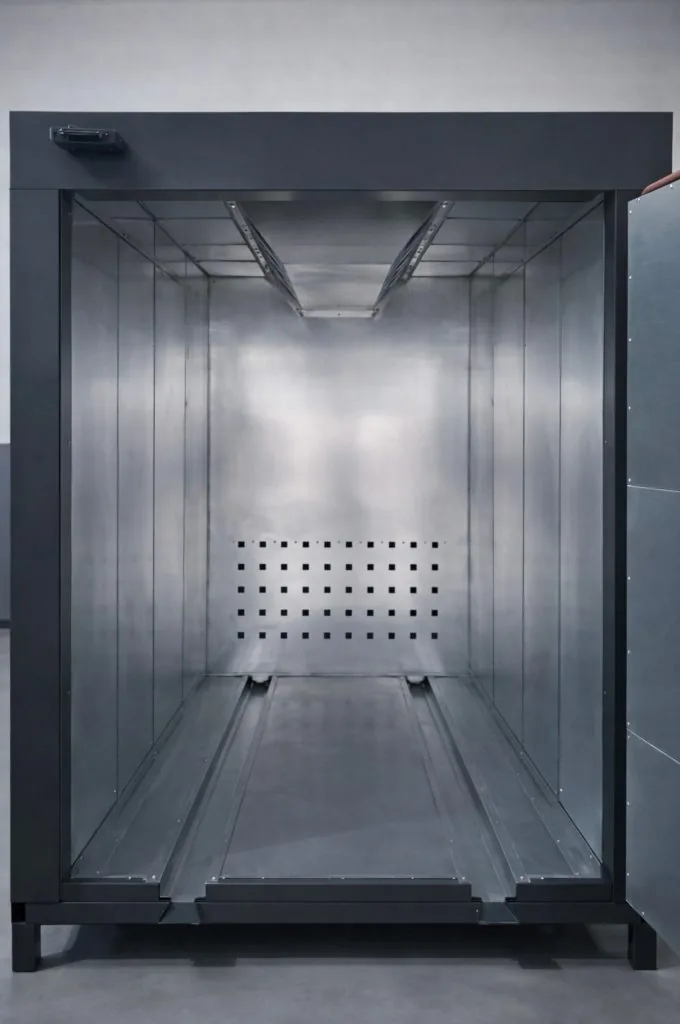
لذلك فإن ما يحتاجه خط الواجهات من فرنه ليس حرارة عالية بل قابلية التكرار. في الفرن الكهربائي الصندوقي يجيب نطاق العمل 80–250 °C والتحكم PID والتجانس ±3 °C و16 برنامج إنضاج عن هذه الحاجة بالضبط: فمقطع ألمنيوم ثقيل وقطعة صفيح رقيقة لا يُنضجان على البرنامج نفسه، بل يأخذ كل منهما منحنى تسخين خاصاً. أما في الفرن الغازي ذي التحميل العلوي فيُختار نطاق 140–220 °C ومدى 50,000–500,000 kcal/h حسب طاقة المشروع، بكلفة طاقة أقل بنسبة 30–40% من الكهربائي؛ لكن القرار في أعمال الواجهات يقوده منحنى الحرارة المقيس، لا الطاقة وحدها.
إخراج تقرير الفرن انضباط قائم بذاته. المطلوب ليس قيمة الضبط بل تسجيل الحرارة التي يراها سطح القطعة فعلاً؛ والطريقة مجموعة في تجانس درجة حرارة الفرن. وفي خط يحمل التزاماً بالواجهات لا يكون هذا القياس شكلية سنوية — بل يُعاد كلما تغيّر نمط تحميل الفرن.
كيف يؤثر تجانس الفرن في ضمان الاستخدام الخارجي؟
تأثيراً مباشراً. إذا عملت منطقة من الفرن أبرد ببضع درجات من بقيته، فإن القطع في تلك المنطقة تُنضَج ناقصاً بشكل منهجي. العيب غير مرئي عند المخرج؛ وبعد سنتين أو ثلاث يظهر كفقدان لمعان أو فشل التصاق في جزء بعينه من الواجهة. وتقرير التجانس المقيس والمسجَّل هو أسهل أجزاء الالتزام دفاعاً عنه.
انحراف اللون: لماذا التفاوت المسموح ضيق إلى هذا الحد في الخارج؟
ألواح الواجهة تقف جنباً إلى جنب. وانزياح النبرة الذي لن يلحظه أحد في القطع الداخلية يصير رفضاً صريحاً حين تنتهي دفعتان مختلفتان جارتين على الواجهة نفسها. لذا فثبات اللون متطلب على الخط، لا على الطلاء.
| مصدر الانحراف | العَرَض | ماذا يعني في الخط |
|---|---|---|
| دفعة بودرة مختلفة | فرق نبرة بين مجموعات الألواح | مطابقة الدفعة بالمشروع والسجلات |
| توزّع سماكة الطبقة | فرق نبرة موضعي على القطعة الواحدة | ترتيب المسدسات، سرعة الناقل |
| إنضاج زائد أو ناقص | انزياح لمعان واصفرار | برنامج إنضاج منفصل، منحنى الفرن |
| بقايا عند تغيير اللون | تلوث نبرة غير متوقع | تصميم تغيير اللون السريع، التنظيف |
| نسبة البودرة المستردة | مظهر سطحي ينزاح مع الوقت | قاعدة نسبة البودرة الجديدة إلى المستردة |
في أعمال مقاطع الألمنيوم يكون تغيير اللون مسألة طاقة إنتاجية أيضاً. منشأة طلاء الألمنيوم بالمسحوق من النوع U التي تعالج مقاطع 3–7 m مصمَّمة بحيث يبقى تغيير اللون دون 20 دقيقة؛ وبما أن الدفعات الصغيرة والألوان الكثيرة أمر معتاد في أعمال الواجهات، فإن هذا الرقم يحدد جدول التسليم مباشرة.
هل يمكن الحفاظ على اللون نفسه عبر دفعات مختلفة؟
السبيل إلى ضمان تشطيب متطابق هو إنتاج القطع المخصصة لواجهة واحدة، حيثما أمكن، من دفعة البودرة نفسها وعلى برنامج الإنضاج نفسه. وهذا يقتضي أن يكون الخط قادراً على ربط الدفعة بالمشروع — أي سجل يبيّن أي قطعة طُليت من أي دفعة وأُنضجت على أي برنامج. ومن دون سجلات، حين يظهر الفرق فعلاً، لا سبيل إلى معرفة أي متغير هو الذي تحرّك.
ما الذي يحدد الطاقة الإنتاجية في أعمال الواجهات؟
يُهندَس خط النفق حسب المشروع في نطاق 500–5,000 قطعة/ساعة وسرعة ناقل 1–6 m/min، لكن ذلك نادراً ما يكون القيد الحاكم في أعمال الواجهات. القيد عادةً هو زمن الغمر في مراحل المعالجة الأولية وعدد تغييرات اللون. وحين تجري حساب الطاقة الإنتاجية، أدخِل عدد تغييرات اللون اليومي منذ البداية؛ وإلا تباعدت الطاقة الورقية عن المخرَج الحقيقي تباعداً شديداً.
ما الذي ينظر إليه التدقيق بالضبط؟
تنظر أنظمة الاعتماد إلى العملية لا إلى ماركات المعدات: سجلات أحواض المعالجة الأولية، منحنيات حرارة الفرن، سجلات قياس سماكة الطبقة، اختبارات الالتصاق والمتانة، تتبّع دفعات البودرة. لذا عند تخطيط الاستثمار في المنشأة تنتمي أجهزة القياس وروتين التسجيل إلى القائمة أيضاً — فإضافتها لاحقاً تكلّف أكثر دائماً.
الخلاصة: أعمال الواجهات قرار يخص الخط لا الطلاء
الصورة أمام شركة تتولى أعمال واجهات واضحة. تُبنى المعالجة الأولية في أعلى نطاق 3–7 مراحل وتُقاس أحواضها وفق روتين. ويقدّم الفرن تجانساً ±3 °C، وتتيح 16 برنامج إنضاج فيه إدارة الكتل الحرارية المختلفة كلاً على حدة، ويُؤخذ منحنى الحرارة من القطعة نفسها. وفي جانب اللون، تُرتَّب مطابقة الدفعة بالمشروع وتصميم تغيير اللون السريع. وفوق ذلك كله ينهض انضباط بسيط لكنه دائم التشغيل، يسجّل الدفعة.
إن كنت تخطط للاستثمار ككل، فإن دليلنا الجامع دليل تأسيس منشأة الطلاء بالبودرة هو نقطة البداية الصحيحة. وكل خط نبنيه يُصنَّع وفق أكبر قطعة لدى العميل — لا توجد مقاسات كتالوج — ويُسلَّم بـضمان مصنّع لمدة سنتين.
أرسل إلينا أبعاد قطع مشروع واجهتك ونوع الركيزة وعدد تغييرات اللون اليومي، ولنحدد معاً أي المراحل وأي تصميم فرن يقتضيه المشروع.