
Was muss eine Anlage leisten, um Außenbeständigkeit zuzusagen?
Bei Projekten mit einer Zusage zur Außenbeständigkeit entscheidet nicht die Lackklasse, sondern die Disziplin der Anlage, die ihn aufträgt. Dieser Beitrag erklärt, wie sich Stufenzahl der Vorbehandlung, Ofengleichmäßigkeit, Farbkonstanz und Dokumentation in Investitionskosten übersetzen.
 Vergrößern
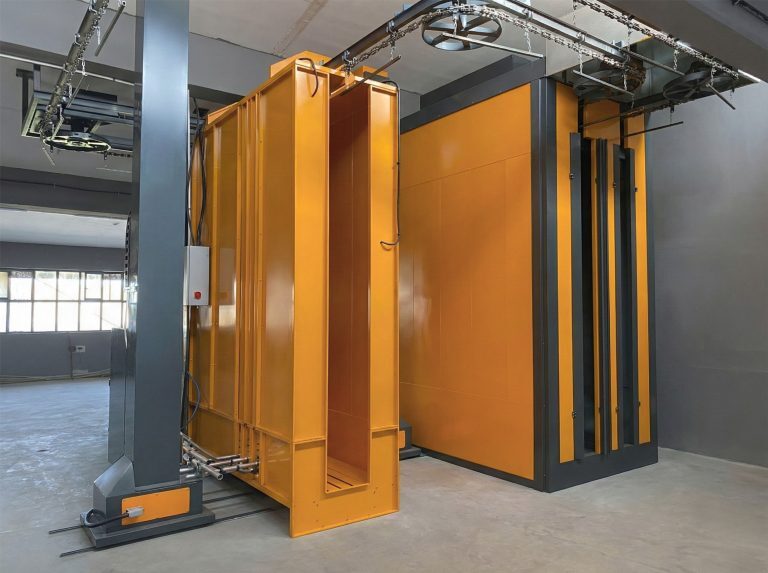
Superdauerhafte Pulverlacke für Fassadenarbeiten stellen drei Anforderungen an die Anlage: Die Vorbehandlung rückt an das obere Ende des Bands von 3–7 Stufen, der Ofen muss ein messbares Aushärtefenster mit ±3 °C Gleichmäßigkeit und 16 Einbrennprogrammen liefern, und die Fertigung muss Charge für Charge dokumentiert werden. Ohne diese drei lässt sich Außenarbeit überhaupt nicht zusagen — gleich welcher Lackklasse —, denn Zulassungssysteme wie Qualicoat und GSB auditieren die Anlage und den Prozess, nicht das Pulver. Genau diese Unterscheidung gehört in die Investitionsplanung: Von zwei Betrieben, die dasselbe Teil beschichten, macht der eine Innenarbeit, während der andere Fassadenaufträge gewinnt — auch wenn ihre Maschinenlisten gleich aussehen.
Dieser Beitrag handelt nicht davon, welchen Lack Sie kaufen sollen. Er handelt davon, was ein Betrieb erfüllen muss, bevor er sich auf Außenarbeit festlegen kann. Wie sich die Harzfamilien zueinander verhalten, ist eine andere Frage und in dem Unterschied zwischen Epoxid, Polyester, Hybrid und Polyurethan behandelt. Hier sehen wir uns an, was eine einzige Zusagestufe an Anlagenkosten hinzufügt.
Welchen Teil der Anlage bringt eine Fassadenzusage unter Druck?
Innenarbeit verzeiht viel. Ein dünner Ölfilm auf der Oberfläche, ein paar Grad Temperaturdrift, ein kleiner Farbunterschied zwischen zwei Chargen — sobald das Teil montiert ist, landet davon meist nichts auf irgendeiner Tagesordnung. An der Fassade werden dieselben Abweichungen über die Jahre messbar: Kantenkorrosion, Glanzverlust, ein sichtbarer Tonunterschied zwischen zwei nebeneinanderliegenden Paneelen.
Deshalb verschärft Außenarbeit vier Punkte der Anlage gleichzeitig.
| Anlagenabschnitt | Innenarbeit | Fassadenzusage | Investitionswirkung |
|---|---|---|---|
| Vorbehandlung | Stufenzahl darf niedrig bleiben | Rückt ins obere Band, Badüberwachung erforderlich | Hoch |
| Ofen | Sollwert gilt als ausreichend | Temperaturkurve am Teil erforderlich | Mittel |
| Farbmanagement | Chargenstreuung wird toleriert | Chargen- und Beschichtungsaufzeichnungen erforderlich | Niedrig–mittel |
| Aufzeichnungen / Rückverfolgbarkeit | Meist nicht vorhanden | Kernthema des Audits | Niedrig, aber dauerhaft |
Die letzte Spalte mag überraschen: Der teure Posten ist nicht der Ofen, sondern die Vorbehandlung. Auf der Ofenseite deckt richtig spezifizierte Technik den Bedarf bereits weitgehend ab; auf der Vorbehandlungsseite bedeutet eine zusätzliche Stufe einen weiteren Tank, mehr Grundfläche, mehr Chemie und mehr Abwasser.
Vorbehandlung: Über die Stufenzahl wird hier nicht verhandelt
Der größte Teil der Außenbeständigkeit entscheidet sich unter der Beschichtung. Eine Anlage, die bei Entfettung und einer Spüle aufhört, macht an einem Innenteil jahrelang keine Probleme; im Freien bricht die Grenzfläche, an der die Beschichtung das Metall greift, unter Feuchte- und Salzlast als Erstes zusammen.
Tauch- oder Tunnelvorbehandlung wird im Bereich 3–7 Stufen ausgelegt. Eine Anlage, die eine Fassadenzusage tragen soll, wird in der Praxis am oberen Ende dieses Bands gebaut, mit sauber getrennten Stufen: Entfettung, Spüle, zweite Spüle, Konversionsschicht (Phosphatierung oder die chromfreie Alternative auf Aluminium), Schlussspüle mit VE-Wasser und Trocknung. Wie die Stufenzahl bestimmt wird und welche Verschmutzungsart welche Stufe verlangt, ist Schritt für Schritt in wie viele Vorbehandlungsstufen Sie brauchen dargestellt.
Der versteckte Preis einer zusätzlichen Stufe ist die Badüberwachung. Werden Konzentration, Temperatur, pH-Wert und Leitfähigkeit nicht in jeder Schicht aufgezeichnet, zählt die Stufe im Audit nichts, obwohl sie physisch in der Anlage steht. Ein Investitionsplan sollte die Mess- und Aufzeichnungsroutine deshalb unmittelbar neben die Tanks der Tauchvorbehandlungsanlage stellen; der Tankbau ist einmalig, die Dokumentationsdisziplin dauerhaft.
Wie viele Vorbehandlungsstufen verlangt Fassadenarbeit?
Eine einzige Zahl zu nennen wäre irreführend, denn die Stufenzahl hängt vom Werkstoff ab und davon, wie schmutzig das ankommende Teil tatsächlich ist. Auf Aluminiumprofil sind Konversionsschicht und VE-Spüle nicht verhandelbar; auf öligem Stahlblech vervielfachen sich stattdessen Entfettungs- und Spülstufen. Die allgemeine Regel: Innenarbeit lässt sich am unteren Ende des Bands bauen, eine Fassadenzusage verlangt das obere Ende. Lassen Sie die Stufenzahl aus der gemessenen Verschmutzung Ihrer realen Teile ableiten, nicht aus einem Katalog wählen.
Ofen: Ein enges Aushärtefenster muss messbar sein
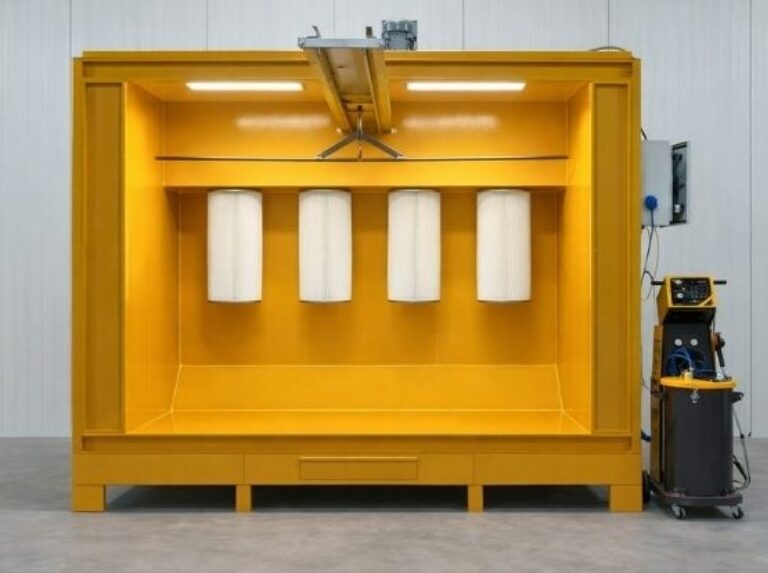
Die im Außenbereich eingesetzten dauerhaften Rezepturen haben eine Eigenschaft gemeinsam — ein engeres Aushärtefenster. Untervernetzung kostet mechanische Festigkeit und Haftung; Übervernetzung verschiebt Farbe und Glanz. An der Fassade wird beides im Feld irgendwann sichtbar.
Was eine Fassadenanlage von ihrem Ofen braucht, ist deshalb keine hohe Temperatur, sondern Wiederholgenauigkeit. Am elektrischen Kammerofen beantworten der Arbeitsbereich 80–250 °C, die PID-Regelung, ±3 °C Gleichmäßigkeit und 16 Einbrennprogramme genau diesen Bedarf: Ein schweres Aluminiumprofil und ein dünnes Blechteil werden nicht auf demselben Programm eingebrannt, sie bekommen eigene Aufheizrampen. Beim gasbeheizten Ofen mit Beschickung von oben werden das Band 140–220 °C und der Bereich 50.000–500.000 kcal/h auf die Projektkapazität ausgelegt, bei 30–40 % geringeren Energiekosten als elektrisch; bei Fassadenarbeit entscheidet jedoch die gemessene Temperaturkurve, nicht die Energie allein.
Den Ofenbericht zu erstellen ist eine Disziplin für sich. Verlangt wird nicht der Sollwert, sondern die Aufzeichnung der Temperatur, die die Teileoberfläche tatsächlich sieht; die Methode ist in Temperaturgleichmäßigkeit im Ofen zusammengefasst. Auf einer Anlage mit Fassadenzusage ist diese Messung keine Formsache einmal im Jahr — sie wird jedes Mal wiederholt, wenn sich das Beladungsmuster des Ofens ändert.
Wie wirkt sich die Ofengleichmäßigkeit auf eine Außengewährleistung aus?
Unmittelbar. Läuft eine Zone des Ofens ein paar Grad kühler als der Rest, sind die Teile in dieser Zone systematisch untervernetzt. Am Auslauf ist der Fehler unsichtbar; zwei oder drei Jahre später zeigt er sich als Glanzverlust oder Haftungsversagen an einem bestimmten Fassadenabschnitt. Ein gemessener und dokumentierter Gleichmäßigkeitsbericht ist der am leichtesten zu verteidigende Teil der Zusage.
Farbabweichung: Warum ist die Toleranz im Freien so eng?
Fassadenpaneele liegen nebeneinander. Eine Tonverschiebung, die an Innenteilen niemand bemerken würde, wird zur klaren Reklamation, wenn zwei verschiedene Chargen an derselben Fassade zu Nachbarn werden. Farbkonstanz ist damit eine Anforderung an die Anlage, nicht an den Lack.
| Abweichungsursache | Symptom | Was das an der Anlage bedeutet |
|---|---|---|
| Andere Pulvercharge | Tonunterschied zwischen Teilegruppen | Zuordnung Charge zu Projekt und Aufzeichnung |
| Schichtdickenverteilung | Örtlicher Tonunterschied an einem Teil | Pistolenanordnung, Fördergeschwindigkeit |
| Über- oder Untereinbrennen | Glanzverschiebung und Vergilbung | Eigenes Einbrennprogramm, Ofenkurve |
| Rückstände beim Farbwechsel | Unerwartete Tonverunreinigung | Schnellfarbwechsel-Layout, Reinigung |
| Rückgewinnungsanteil | Über die Zeit driftendes Oberflächenbild | Regel für Neupulver-/Rückgewinnungsanteil |
Bei Aluminiumprofilarbeit ist der Farbwechsel zugleich eine Kapazitätsfrage. Eine Aluminium-Beschichtungsanlage in U-Form für Profile von 3–7 m ist so ausgelegt, dass ein Farbwechsel unter 20 Minuten bleibt; da kleine Lose und viele Farbtöne bei Fassadenarbeit normal sind, bestimmt diese Zahl den Liefertermin unmittelbar.
Lässt sich derselbe Farbton über verschiedene Chargen halten?
Der Weg zu einem sicher übereinstimmenden Erscheinungsbild besteht darin, die Teile einer Fassadenfläche wo immer möglich aus derselben Pulvercharge und mit demselben Einbrennprogramm zu fertigen. Dafür muss die Anlage Charge und Projekt einander zuordnen können — eine Aufzeichnung, welches Teil aus welcher Charge beschichtet und auf welchem Programm eingebrannt wurde. Ohne Aufzeichnungen lässt sich, wenn ein Unterschied auftritt, nicht mehr feststellen, welche Größe sich verändert hat.
Was bestimmt die Kapazität bei Fassadenarbeit?
Eine Tunnelanlage wird je nach Projekt im Bereich 500–5.000 Teile/Stunde und 1–6 m/min Fördergeschwindigkeit ausgelegt, doch das ist bei Fassadenarbeit selten die bindende Grenze. Die Grenze sind meist die Tauchzeiten in den Vorbehandlungsstufen und die Zahl der Farbwechsel. Setzen Sie bei der Kapazitätsrechnung die tägliche Farbwechselzahl von Anfang an ein; sonst laufen Papierkapazität und tatsächliche Ausbringung weit auseinander.
Worauf schaut ein Audit genau?
Zulassungssysteme prüfen den Prozess, nicht Gerätemarken: Aufzeichnungen der Vorbehandlungsbäder, Ofentemperaturkurven, Schichtdickenmessprotokolle, Haft- und Beständigkeitsprüfungen, Rückverfolgbarkeit der Pulverchargen. Wenn die Anlageninvestition geplant wird, gehören deshalb Messtechnik und Aufzeichnungsroutine ebenfalls auf die Liste — sie später zu ergänzen kostet immer mehr.
Fazit: Fassadenarbeit ist eine Anlagenentscheidung, keine Lackentscheidung
Das Bild vor einem Unternehmen, das Fassadenarbeit übernimmt, ist eindeutig. Die Vorbehandlung wird am oberen Ende des Bands von 3–7 Stufen gebaut und ihre Bäder werden routinemäßig gemessen. Der Ofen liefert ±3 °C Gleichmäßigkeit, seine 16 Einbrennprogramme erlauben es, unterschiedliche thermische Massen getrennt zu führen, und die Temperaturkurve wird am Teil selbst genommen. Auf der Farbseite werden die Zuordnung von Charge zu Projekt und ein Schnellfarbwechsel-Layout eingerichtet. Über allem steht eine einfache, aber ununterbrochen laufende Disziplin, die das Los dokumentiert.
Wenn Sie die Investition als Ganzes planen, ist unser Überblicksleitfaden wie man eine Pulverbeschichtungsanlage aufbaut der richtige Ausgangspunkt. Jede Anlage, die wir bauen, wird auf das größte Teil des Kunden gefertigt — Katalogmaße gibt es nicht — und mit 2 Jahren Herstellergarantie geliefert.
Senden Sie uns Teileabmessungen, Werkstoff und tägliche Farbwechselzahl Ihres Fassadenprojekts, und wir erarbeiten gemeinsam, welche Stufen und welches Ofenkonzept es verlangt.