
При какой температуре должна работать ванна обезжиривания? Тепло, время и энергия
Температура ванны — никогда не отдельная настройка; это баланс, который выстраивается вместе со временем контакта и концентрацией химии. В статье разобрано, как выбрать диапазон по типу загрязнения, во что на самом деле обходится низкотемпературная химия и как крышки, изоляция и подбор нагревателя определяют годовой счёт за энергию.
 Увеличить
Рабочий ответ на вопрос о температуре ванны обезжиривания укладывается в узкий диапазон: 50–70 °C для классической щелочной химии, 35–45 °C для низкотемпературных составов и 20–30 °C, то есть почти при комнатной температуре, для отдельных специальных продуктов. Диапазон выбирает не проспект поставщика, а тип загрязнения на детали. Для стали с маслом глубокой вытяжки или плёнкой консервационной смазки опускание ниже 60 °C обычно означает потерю чистоты; вести экструдированный профиль с лёгким технологическим маслом при 65 °C — это деньги, сожжённые напрямую. Решение оказывается верным только тогда, когда температура задаётся вместе со временем контакта и концентрацией, а не сама по себе.
Это самая крупная постоянная статья расхода энергии во всей подготовке поверхности. Печь берёт нагрузку, когда в неё заходят детали; ванна обезжиривания держится горячей всю смену, а на большинстве производств и вне смены. Именно поэтому решение о 5–10 °C по температуре ванны к концу года весит больше, чем любая настройка печи.
Что температура на самом деле даёт в ванне
Тепло выполняет сразу три задачи: снижает вязкость масла, чтобы оно отрывалось от поверхности, ускоряет омыление в щелочной химии и улучшает эмульгирующую способность ПАВ. Грубое правило, по которому скорость реакции примерно удваивается на каждые 10 °C, — это общее приближение, и ванна обезжиривания ведёт себя так же, а значит, обменивать температуру на время для большинства загрязнений действительно возможно.
Но есть и потолок, и именно его на большинстве производств недооценивают:
- Потери на испарение растут не линейно с температурой; выше примерно 70 °C открытая поверхность ванны становится главной точкой потерь тепла и воды.
- Разложение химии: некоторые ПАВ при перегреве проходят точку помутнения, и моющая способность падает вместо того, чтобы расти.
- Пар и конденсат: туман в цехе, конденсат на кровле, коррозия на подвесках и конвейере.
- Алюминий и тонкий лист: риск перетравливания и потускневшей поверхности при высокой температуре.
- Следующая позиция линии: слишком горячая деталь на выходе греет ванну промывки и сдвигает её химическое равновесие.
Повышение температуры автоматически не означает большей чистоты. За определённой чертой оно означает только большую стоимость.
Тепло, время и концентрация: баланс трёх рычагов
Один и тот же результат очистки достижим тремя разными путями. Какой из них выбрать, зависит от физической длины линии и от вашей цены на энергию.
| Рычаг | Что даёт его повышение | Чего это стоит | Практический предел |
|---|---|---|---|
| Температура | Скорость реакции и эмульгирования, самый быстрый результат | Постоянные затраты энергии, испарение, подпиточная вода | Точка помутнения химии, чувствительность основы |
| Время контакта | Очистка без дополнительной энергии | Более длинная ванна или медленный конвейер, то есть падение производительности | Свободная площадь цеха и целевое число деталей в час |
| Концентрация | Явный выигрыш на тяжёлых загрязнениях | Расход химии, нагрузка на промывку, стоимость стоков | Ёмкость промывки и нормы сброса |
| Механическое воздействие | Самый дешёвый рычаг для снижения температуры | Энергия насосов, обслуживание форсунок, риск пенообразования | Давление распыления и схема расстановки форсунок |
Самая недооценённая строка этой таблицы — последняя. Механическое воздействие — в виде турбулентности, циркуляции или давления распыления — компенсирует на большинстве загрязнений примерно 10 °C, а энергия насоса дешевле нагрева ванны. Как сама химия сдвигает этот баланс, разобрано отдельно в материале щелочное или кислотное обезжиривание, а связь длины позиции и времени контакта — тема материала длина позиций подготовки поверхности и время контакта.
Стартовые диапазоны по типу загрязнения
Приведённые ниже диапазоны — точка отсчёта; окончательное значение подтверждается на образце детали тестом смачивания сплошной плёнкой. Каталожной цифры не существует, потому что та же сталь с тем же маслом всё равно приходит с другой историей хранения.
| Тип загрязнения | Типовая температура ванны | Время контакта при окунании | На что смотреть |
|---|---|---|---|
| Лёгкое технологическое или прокатное масло | 40–55 °C | 3–6 минут | Лучший кандидат на низкотемпературную химию |
| Масло глубокой вытяжки и штамповки | 55–70 °C | 5–10 минут | Обмена тепла на время в одиночку обычно не хватает |
| Консервационная смазка и антикор | 60–70 °C | 8–15 минут | Без позиции предварительной мойки основная ванна быстро загружается |
| Грат и окалина после лазерной или плазменной резки | 50–65 °C | 5–10 минут | Одного обезжиривания мало; нужна механическая или кислотная позиция |
| Алюминиевый профиль и литьё | 40–60 °C | 3–8 минут | Риск перетравливания; критичны выбор щёлочности и время |
| Новая сталь, короткий срок хранения | 30–45 °C | 2–5 минут | Самый реалистичный случай для действительно холодной работы |
Если значение, работающее на одной партии, не срабатывает на следующей, проблема не в ванне, а в цепочке поставок: другое масло, другой срок хранения, другое обращение с деталями.
Где на самом деле возникает счёт за энергию
Энергопотребление ванны обезжиривания складывается из двух отдельных статей, и их смешение приводит к выбору неверного оборудования. Первичный разогрев — это энергия, необходимая, чтобы вывести холодную ванну на рабочую температуру; она задаёт мощность нагревателя и время старта смены. Компенсация потерь — это энергия, расходуемая постоянно на удержание этой температуры, и именно она пишет годовой счёт.
| Статья потерь | Вес в общей сумме | Наиболее действенная мера |
|---|---|---|
| Испарение и излучение с открытой поверхности | Обычно самая крупная статья | Крышка, плавающее укрытие, объём вытяжки не выше необходимого |
| Теплопроводность через стенки и дно ванны | Умеренный | Наружная изоляция, ванна поднята над полом |
| Тепло, уносимое деталями и подвесками | Растёт с производительностью | Время стекания, конструкция подвесок, рекуперация тепла |
| Подпитка свежей водой и химией | Малая, но постоянная | Сокращение испарения снижает и эту статью |
| Удержание температуры вне рабочих часов | Статья, которую большинство производств вообще не видит | Пониженная уставка ожидания, режим по таймеру |
Самый дешёвый выигрыш здесь почти всегда — крышка. Открытая неизолированная ванна теряет через свободную поверхность больше тепла, чем через все стенки вместе взятые. Именно та строка, которую при закупке откладывают со словами «крышку поставим позже», окупается в первый же год. Аналогичный расчёт по стороне печи изложен в материале энергопотребление печи полимеризации; энергию подготовки поверхности и печи следует закладывать в бюджет раздельно.
Действительно ли низкотемпературная химия экономит
Чаще всего да, но не бесплатно и не для каждого производства. Честная картина: снижение ванны с 60 °C до 40 °C заметно сокращает теплопотери, уменьшает испарение и подпиточную воду и убирает туман из цеха. С другой стороны:
- Концентрация обычно растёт — стоимость химии повышается, а вместе с ней растёт нагрузка на промывку.
- Устойчивость к загрязнению падает. На тяжёлом масле ванна насыщается быстрее, поэтому частота смены раствора и стоимость стоков увеличиваются.
- Время контакта удлиняется. На действующей линии это означает замедление конвейера; на новой — постройку более длинной позиции. Энергия, сэкономленная за счёт падения производительности, — не экономия.
- Дисциплина контроля становится обязательной. У холодно работающей ванны допуск заметно уже, как только контроль концентрации и pH ослабевает.
Правило принятия решения простое. Если загрязнение лёгкое, часы работы велики, а компоновка линии позволяет увеличить время контакта, низкотемпературная химия оправданна. На линии с тяжёлым штамповочным маслом, фиксированной длиной позиций и уже напряжённой производительностью — обычно нет.
Подбор нагревателя и времени разогрева
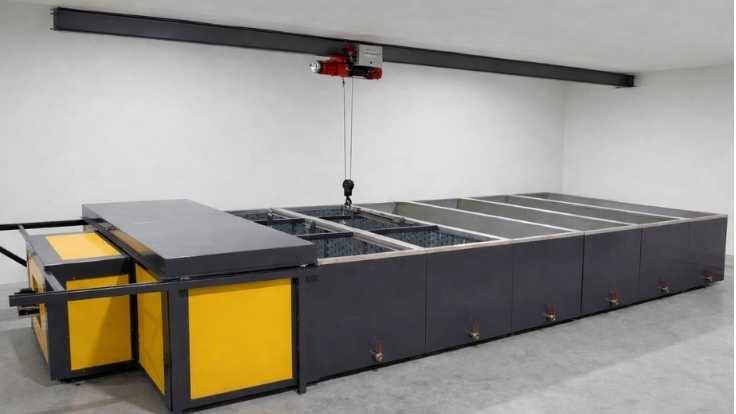
Мощность нагревателя не выбирают по каталогу; её рассчитывают по объёму ванны, требуемому подъёму температуры, желаемому времени разогрева и вычисленным постоянным потерям. Два производства с одинаковым объёмом ванн покупают разные нагреватели, потому что одно из них хочет быть готовым к выпуску через тридцать минут после включения. В ваннах линии подготовки поверхности методом окунания, которые мы изготавливаем, позиции обезжиривания, фосфатирования, пассивации и сушки рассчитываются каждая вокруг самой крупной детали заказчика, и мощность нагревателя вытекает из этого объёма.
Недостаточный нагреватель обходится вам в календаре, а не в счёте: смена начинается позже, первые детали проходят ванну ниже целевой температуры, а проблема адгезии, которую потом списывают на кабину напыления, на самом деле рождается здесь. Избыточный нагреватель — это просто замороженный капитал и лишняя подключённая мощность.
На туннельных линиях распыления баланс смещается. Механическое воздействие высокое, поэтому та же чистота достигается при более низкой температуре — но каждая позиция несёт собственный насос и собственный нагрев. На линии порошковой окраски туннельного типа, построенной с 3–7 позициями, скорость конвейера регулируется в пределах 1–6 m/min, поэтому время контакта меняется вместе со скоростью линии; решение по температуре нельзя принимать в отрыве от неё.
Часто задаваемые вопросы
При какой температуре должна работать ванна обезжиривания?
Решает загрязнение. Лёгкое технологическое масло лежит в 40–55 °C, масло глубокой вытяжки и консервационная смазка — в 55–70 °C, а специальные низкотемпературные составы — в 30–45 °C. Точное значение находят внутри этого диапазона тестом смачивания на образце детали: если вода растекается по поверхности сплошной непрерывной плёнкой, ванна делает свою работу; если собирается в капли, значит не хватает температуры, времени или концентрации.
Что я теряю, если опущу ванну на 10 °C?
Ожидайте примерно двукратного падения скорости реакции. Компенсировать это можно тремя способами: удлинить время контакта, поднять концентрацию или усилить механическое воздействие. Снижение температуры без любого из них незаметно ухудшает очистку, и результат вы увидите не в кабине напыления, а в рекламации по коррозии с объекта через несколько месяцев.
Как понять, что раствор в ванне пора менять?
По загрязнённости, а не по температуре. Свободное масло на поверхности, тест смачивания, который не проходит при корректной концентрации, и пятна после промывки — решающие признаки. Как только ванна насыщена, повышение температуры покупает лишь короткую иллюзию, а не реальную очистку. Маслоотделитель или позиция предварительной мойки — надёжный способ продлить срок службы раствора.
Нужно ли давать ванне полностью остыть за выходные?
На большинстве производств нет. Крупная ванна, отпущенная в полный холод, восстанавливается часами и съедает первую смену. Обычный подход — пониженная температура ожидания на выходные с разогревом по таймеру перед сменой. Разрешается вопрос просто: сравните энергию, теряемую в режиме ожидания, с энергией полного повторного разогрева. При изолированной и укрытой ванне удержание побеждает почти всегда.
Работает ли низкотемпературная химия и на алюминиевом профиле?
Как правило, работает хорошо, потому что загрязнения на экструдированном профиле в основном лёгкие, а риск перетравливания при более низкой температуре и без того снижается. При этом пригодность состава для алюминия поставщик химии должен подтвердить письменно. На алюминии решающими переменными являются время контакта и контроль щёлочности, а не температура ванны.
Итог
Температура в ванне обезжиривания — не самостоятельная настройка, а одно плечо баланса из трёх рычагов. Правильный порядок таков: определить тип загрязнения, выбрать диапазон, привести время контакта и концентрацию в соответствие с этим диапазоном и только затем использовать механическое воздействие, чтобы снова опустить температуру. Со стороны энергетики первая статья вложений — не нагреватель, а крышка и изоляция; без них низкотемпературная химия не даст ожидаемой экономии. Каждая линия подготовки поверхности, которую мы строим, изготавливается вокруг самой крупной детали заказчика, её нагреватель рассчитывается по объёму ванны, а поставка идёт с 2-летней гарантией производителя.
Пришлите нам тип загрязнения, суточное количество деталей и габариты самой крупной детали — мы вместе рассчитаем температуру ванны, длину позиций и мощность нагревателя.