
Jak wyeliminować wady powierzchni na panelach AGD?
Na szerokim, płaskim panelu z blachy pojedyncza cząstka unosząca się w powietrzu albo słaba fala skórki pomarańczowej zamienia detal w brak. Ten artykuł wyjaśnia decyzje dotyczące linii, które przesądzają o jakości wizualnej paneli AGD — stopnie obróbki wstępnej, układ powietrza i kierunek ciśnienia w kabinie, prędkość przenośnika i położenie śladu zawieszki oraz równomierność pieca — na poziomie, jakiego wymaga decyzja inwestycyjna.
 Powiększ
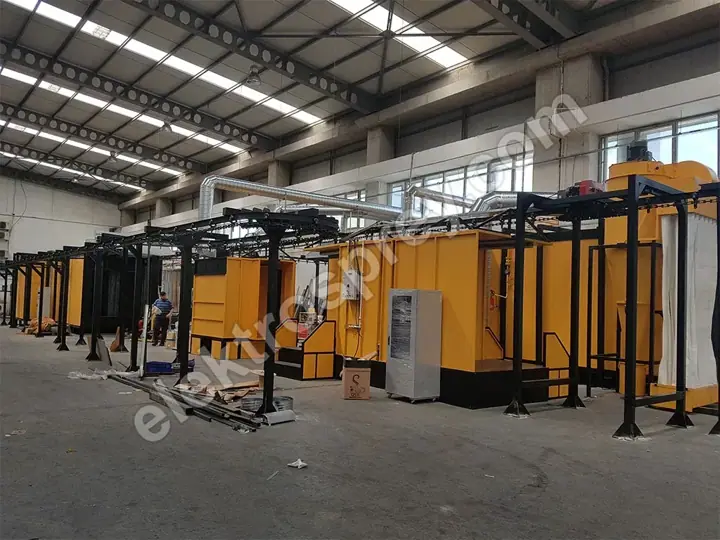
Jakość powierzchni malowania proszkowego paneli z blachy w branży AGD zapewnia linia, a nie pistolet. Na drzwiach pralki czy bocznej ścianie lodówki kryterium odbioru nie jest grubość ani przyczepność, lecz to, co oko wychwytuje z dwóch metrów — a o tym decydują cztery ustalenia dotyczące linii: które z 3–7 stopni obróbki wstępnej są płukaniami, czy prędkość powietrza w kabinie mieści się w paśmie 0.5–0.8 m/s, na jakiej wartości ustalono przenośnik w jego zakresie 1–6 m/min oraz czy piec utrzymuje równomierność ±3 °C. Gdy wszystkie cztery są trafione, udział braków spada; gdy zabraknie jednego, połowa paneli idzie na drugą warstwę niezależnie od nominalnej wydajności linii.
Ograniczeniem jest wygląd, nie przepustowość. Linia, która bezreklamacyjnie maluje złożone podwozie, może zostać odrzucona na płaskim panelu 600 × 900 mm: nie ma tu ani krzywizny, ani otworu, ani cienia, w którym schowałaby się wada.
Dlaczego szeroki płaski panel jest najbardziej bezlitosnym detalem?
Płaska powierzchnia zachowuje się jak lustro. Światło omiata ją pod jednym kątem, więc każde odchylenie staje się widoczne naraz i w tym samym kierunku. Na detalu złożonym oko szuka wady; na płaskim panelu wada sama znajduje oko. Wynikają z tego trzy konsekwencje:
- Widoczność cząstek. Włókno o wielkości 50 mikronów unoszące się w powietrzu pozostaje niezauważone na giętym profilu, ale po utwardzeniu błyszczy na płaskim panelu jako wypukłość.
- Wzmocnione wady rozlewności. Fala skórki pomarańczowej biegnie przez płaską powierzchnię bez przerwy, podczas gdy załamanie geometrii przecina ją i oko przestaje czytać jedną ciągłą wadę.
- Czytelna różnica połysku. Kilka stopni różnicy wypalania między jednym a drugim końcem panelu ujawnia się jako widoczny pas.
Dlatego linia budowana pod panele AGD jest konfigurowana inaczej niż linia uniwersalna o tej samej wydajności: ciężar inwestycji przesuwa się z liczby pistoletów na dyscyplinę powietrza i ciepła.
Obróbka wstępna: połowa wad powstaje przed malowaniem

Duża część wad panelu rozstrzyga się, zanim detal wjedzie do kabiny. Film olejowy, smar do tłoczenia, odciski palców i osady mineralne z wody płuczącej wracają na płaskiej powierzchni jako kratery, pinhole albo matowe plamy.
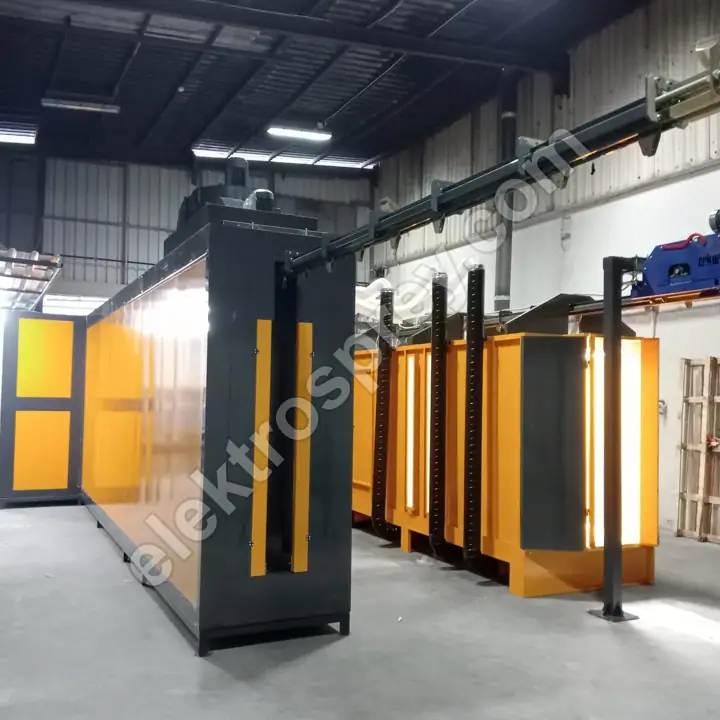
Dla paneli z blachy korzystniejszy jest układ zanurzeniowy: w tunelu natryskowym woda płucząca spływa po pionowo zawieszonym panelu i zostawia zacieki, natomiast zanurzenie zwilża całą powierzchnię równomiernie. Zanurzeniowa linia obróbki powierzchni obejmuje odtłuszczanie, fosforanowanie, pasywację i suszenie; w pracy z panelami liczy się mniej liczba stopni, a bardziej jakość ostatniego płukania i powierzchnia bez kropli na wyjściu z suszarki.
| Stopień | Co daje na panelu | Wada przy pominięciu |
|---|---|---|
| Odtłuszczanie | Usuwa olej z prasy i tłoczenia | Kratery, pinhole, matowe strefy |
| Płukanie pośrednie | Wynosi pozostałości alkaliczne | Mgławy nalot, słaba przyczepność |
| Fosforanowanie / konwersja | Buduje warstwę przyczepną | Odchodzenie na krawędzi, korozja |
| Płukanie końcowe (demineralizowane) | Zeruje pozostałości mineralne | Plamy po suszeniu, ślady wody |
| Pasywacja | Stabilizuje powierzchnię | Punkty rdzy podczas magazynowania |
| Suszenie | Całkowicie usuwa wodę | Pęcherze od wrzenia, porowatość |
Ile stopni potrzeba, zależy od podłoża, rodzaju zanieczyszczenia i docelowej odporności korozyjnej; kolejność decyzji opisano w tekście ile stopni obróbki wstępnej potrzebujesz. Praktyczna zasada dla paneli: zanim dołożysz stopień, zmierz przewodność wody ostatniego płukania. Większość przypadków niewyjaśnionych plam prowadzi właśnie do niej.
Układ powietrza w kabinie: w którym miejscu linii zatrzymujesz cząstkę?
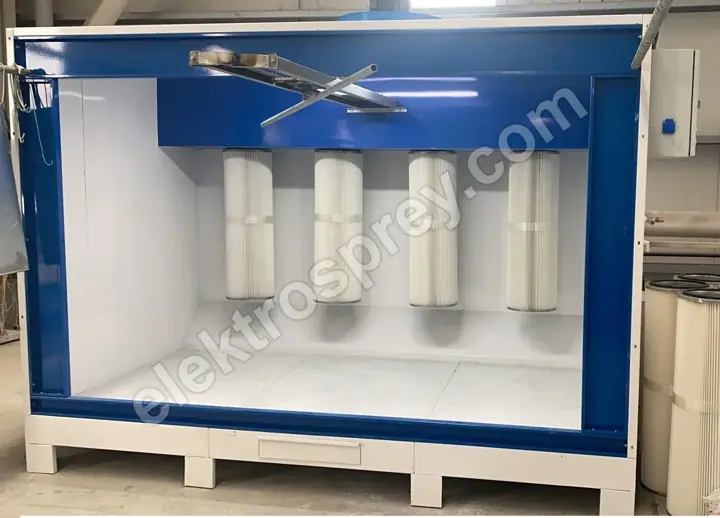
Na linii panelowej kabina jest mniej skrzynią odzysku proszku, a bardziej pomieszczeniem czystego powietrza. Dominują w niej trzy decyzje.
Prędkość powietrza wewnątrz. Pasmo 0.5–0.8 m/s wybrano dlatego, że jest dość wysokie, by utrzymać proszek w kabinie, i dość niskie, by nie zrywać świeżo osadzonego proszku z detalu. Na szerokim panelu górna granica bywa ryzykowna: duża płaska ściana działa jak płyta wobec strumienia, przepływ za panelem staje się turbulentny i pozostawia różnice grubości wzdłuż krawędzi.
Kierunek ciśnienia. Przestrzeń wokół kabiny musi mieć lekkie nadciśnienie, żeby pyłki i włókna z hali nie mogły się przedostać do środka. Najczęstszy błąd inwestycyjny w pracy z panelami to kupić dobrą kabinę i postawić ją obok obszaru obróbki skrawaniem; wada przychodzi od sąsiada, nie z kabiny.
Filtracja i odzysk. Kabina kartridżowa zapewnia filtrację 99.9%+ i odzysk 95%+. Przy panelach udział proszku zawracanego trzyma się celowo nisko: proszek z odzysku kumuluje frakcję drobną i ciała obce, a jedno i drugie widać na płaskiej powierzchni. Dla wysokiej klasy wizualnej więcej proszku świeżego oznacza rezygnację z części sprawności nanoszenia — i, mówiąc wprost, wyższy koszt eksploatacji.
Liczba pistoletów (2–12 pistoletów) wynika z szerokości panelu i prędkości przenośnika; kryteria porównania zebrano w tekście wybór kabiny do malowania proszkowego. Kabina proszkowa z filtrem kartridżowym, którą budujemy do pracy z panelami, jest wymiarowana — jak każda nasza linia — wokół największego detalu klienta, bez rozmiarów katalogowych.
Przenośnik i zawieszki: to Ty decydujesz, gdzie będzie ślad
Ślad zawieszki jest nie do uniknięcia — pytanie brzmi nie czy, lecz gdzie. To należy do fazy konstrukcyjnej: krawędź, otwór albo kołnierz zasłonięty po montażu. Rozstrzyganie tego po zbudowaniu linii oznacza dwukrotną zapłatę za oprzyrządowanie zawieszek. Trzy sprawy przenośnika przekładają się wprost na powierzchnię:
- Stabilność prędkości. W zakresie 1–6 m/min problemem nie jest sama prędkość, lecz jej wahania; gdy prędkość dryfuje, dryfuje czas wypalania, a połysk zmienia się pasami.
- Kołysanie. Panel kołyszący się na zawieszce zmienia odległość od pistoletu i psuje rozkład grubości; oprzyrządowanie stabilizujące to wymóg, nie wygoda.
- Punkt styku. Styk zawieszki z panelem musi dobrze przewodzić; panel, który nie może odprowadzić ładunku, odpowiada zjawiskiem back-ionization i szorstką powierzchnią.
Linię tunelową można zbudować na 500–5,000 detali/godzinę przy sprawności nanoszenia 98.5%+, ale w pracy z panelami przepustowość wyznacza najwyższa prędkość przenośnika wciąż spełniająca kryterium odbioru, a nie piec. Układ i wydajność pokazuje schemat na stronie tunelowa instalacja malowania proszkowego; podobną wrażliwość wizualną w mniejszej skali omawia tekst linie malowania proszkowego dla metalowych elementów mebli.
Piec: na płaskiej powierzchni równomierność nie podlega negocjacji
W piecu problemem panelu nie jest masa cieplna, lecz powierzchnia. Jeśli jeden koniec metra kwadratowego wypala się o kilka stopni inaczej niż drugi, efektem są dwa wyraźnie różne pasy połysku. Piec komorowy elektryczny z zakresem 80–250 °C, regulacją PID, równomiernością ±3 °C i 16 profilami utwardzania odpowiada dokładnie na to; cienka blacha nie może dzielić krzywej nagrzewania z ciężkim elementem korpusu. Co sprawdzić przy specyfikowaniu:
| Decyzja | Wpływ na panel | Metoda pomiaru |
|---|---|---|
| Równomierność temperatury | Pasy połysku, dryf koloru | Krzywa rejestratora na panelu |
| Krzywa nagrzewania | Skórka pomarańczowa, okno rozlewności | Temperatura powierzchni w czasie |
| Kierunek obiegu powietrza | Transport cząstek, zacieki | Pomiar prędkości powietrza w piecu |
| Gęstość załadunku | Zacienienie, późne utwardzenie | Porównanie pracy z pełnym i pustym piecem |
Procedurę pomiaru krok po kroku opisano w tekście równomierność temperatury pieca. Jeśli rozważasz gaz, typ paletowy ładowany od góry pracuje w paśmie 140–220 °C przy koszcie energii niższym o 30–40% niż elektryczny; w zamian ruch powietrza wymuszony przez palnik wymaga staranniejszego projektu kanałów przy płaskich panelach.
Najczęściej zadawane pytania
Jak zdefiniować kryterium odbioru dla panelu AGD?
Sama liczba w mikronach albo wartość połysku nie wystarczy. Użyteczna definicja ma trzy części: odległość oglądania (zwykle 1–2 m), warunki oświetlenia i próg wielkości wady. Dopóki nie zostaną spisane, żadna linia nie odpowie, czy maluje dostatecznie dobrze — ten sam panel czyta się inaczej w innym świetle.
Ilu stopni obróbki wstępnej potrzebuje linia panelowa?
Liczba stopni mieści się w przedziale od 3 do 7 i wynika z rodzaju zanieczyszczenia oraz oczekiwanej odporności korozyjnej. Wizualnie o wyniku decyduje nie liczba stopni, lecz woda ostatniego płukania i powierzchnia bez kropli na wyjściu z suszarki. Zmierzenie najpierw istniejącej wody płuczącej sprawia, że dodatkowy stopień w większości przypadków okazuje się zbędny.
Jak powietrze w kabinie psuje powierzchnię panelu?
Na dwa sposoby. Gdy prędkość powietrza przekracza pasmo, zdmuchuje świeżo osadzoną warstwę proszku i psuje rozkład grubości. A jeśli wokół kabiny panuje podciśnienie, włókna i pyłki z hali wchodzą do środka i po utwardzeniu zostają jako wypukłości. Pierwsze to problem nastawy, drugie — problem rozplanowania hali.
Czy da się całkowicie wyeliminować ślady zawieszek na panelu?
Nie. Detal trzeba gdzieś trzymać, a tam powłoki albo brakuje, albo jest naznaczona. Można natomiast przenieść ślad w miejsce zasłonięte po montażu i zaprojektować oprzyrządowanie, które za każdym razem korzysta z tego samego punktu. Celem nie jest brak śladu, lecz ślad zdefiniowany i powtarzalny.
Dlaczego dwa końce tego samego panelu różnią się połyskiem?
Niemal zawsze piec: albo lokalna różnica temperatury, albo jeden koniec mocniej wystawiony na strumień powietrza. Aby to potwierdzić, przymocuj termopary na obu końcach i zarejestruj rzeczywistą krzywą temperatury. Jeśli krzywe pokrywają się w paśmie ±3 °C, piec nie jest przyczyną, a uwaga przenosi się na rozstawienie pistoletów i rozkład grubości powłoki.
Podsumowanie
Jakość powierzchni panelu AGD wygrywa się na całym łańcuchu, a nie na jednym stanowisku. Kolejność jest stała: dyscyplina ostatniego płukania w obróbce wstępnej, prędkość powietrza i kierunek ciśnienia w kabinie, stabilność prędkości i położenie śladu zawieszki na przenośniku, równomierność w piecu. Wydajność jest tu sprawą drugą; linia, która nie utrzymuje kryterium odbioru, pracuje na koszt poprawek niezależnie od swojej liczby na godzinę. Jeśli planujesz całą inwestycję, właściwym punktem wyjścia jest nasz przewodnik zbiorczy jak zbudować instalację malowania proszkowego. Każdą linię, którą budujemy, wymiarujemy wokół największego panelu klienta i dostarczamy z 2-letnią gwarancją producenta.
Prześlij nam wymiary panelu, swoje kryterium odbioru i godzinowe zapotrzebowanie na detale — wspólnie ustalimy, ile inwestycji naprawdę potrzebuje każde stanowisko.