
Comment éliminer les défauts de surface sur les panneaux d'électroménager ?
Sur un panneau de tôle large et plat, une seule particule en suspension ou une légère onde de peau d'orange transforme la pièce en rebut. Cet article explique les choix de ligne qui décident de la qualité d'aspect des panneaux d'électroménager — étages de prétraitement, flux d'air et sens de pression en cabine, vitesse du convoyeur et emplacement de la marque de balancelle, homogénéité du four — au niveau qu'exige une décision d'investissement.
 Agrandir
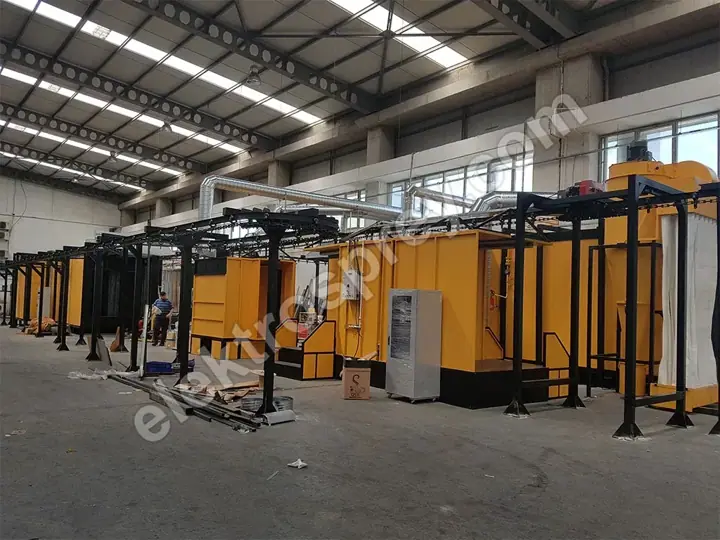
La qualité de surface du thermolaquage des panneaux de tôle en électroménager est produite par la ligne, pas par le pistolet. Sur une porte de lave-linge ou un flanc de réfrigérateur, le critère de réception n'est ni l'épaisseur ni l'adhérence, mais ce que l'œil saisit à deux mètres — et cela dépend de quatre choix de ligne : lesquels des 3–7 étages de prétraitement sont des rinçages, si la vitesse d'air en cabine reste dans la plage 0.5–0.8 m/s, à quelle valeur la vitesse du convoyeur est figée dans sa plage 1–6 m/min, et si le four tient une homogénéité de ±3 °C. Réussissez les quatre et le taux de rebut chute ; oubliez-en un et la moitié des panneaux repart pour une seconde couche, quelle que soit la capacité nominale de la ligne.
La contrainte est esthétique, pas une question de débit. Une ligne qui revêt un châssis complexe sans réclamation peut être refusée sur un panneau plat de 600 × 900 mm : il n'y a ni courbure, ni perçage, ni ombre pour dissimuler un défaut.
Pourquoi un panneau plat et large est-il la pièce la plus impitoyable ?
Une surface plane se comporte comme un miroir. La lumière la balaie sous un angle unique, si bien que chaque écart devient visible d'un coup et dans la même direction. Sur une pièce complexe, l'œil cherche le défaut ; sur un panneau plat, le défaut trouve l'œil. Trois conséquences en découlent :
- Visibilité des particules. Une fibre en suspension de 50 microns passe inaperçue sur un profilé galbé mais brille comme un relief sur un panneau plat après cuisson.
- Défauts de tendu amplifiés. Une onde de peau d'orange court sans interruption sur une surface plane, alors qu'une rupture de géométrie la coupe et l'œil cesse de lire un défaut continu.
- Variation de brillance lisible. Quelques degrés d'écart de cuisson entre une extrémité du panneau et l'autre apparaissent comme une bande visible.
Une ligne conçue pour des panneaux d'électroménager est donc configurée autrement qu'une ligne polyvalente de même capacité : le poids de l'investissement se déplace du nombre de pistolets vers la discipline sur l'air et la chaleur.
Prétraitement : la moitié des défauts se forme avant le revêtement

Une large part des défauts de panneau se joue avant l'entrée de la pièce en cabine. Film d'huile, lubrifiant d'emboutissage, traces de doigts et dépôts minéraux de l'eau de rinçage réapparaissent tous sur une surface plane sous forme de cratères, de piqûres ou de zones ternes.
Pour les panneaux de tôle, l'agencement à privilégier est par immersion : dans un tunnel d'aspersion, l'eau de rinçage ruisselle sur un panneau accroché à la verticale et laisse des coulures, tandis que l'immersion mouille toute la surface de façon homogène. La ligne de traitement de surface par immersion couvre le dégraissage, la phosphatation, la passivation et le séchage ; en travail de panneau, ce qui compte est moins le nombre d'étages que la qualité du rinçage final et une surface exempte de gouttes en sortie d'étuve.
| Étage | Rôle sur un panneau | Défaut en cas d'omission |
|---|---|---|
| Dégraissage | Élimine l'huile de presse et d'emboutissage | Cratères, piqûres, zones ternes |
| Rinçage intermédiaire | Évacue les résidus alcalins | Voile trouble, adhérence faible |
| Phosphatation / conversion | Construit la surface d'accrochage | Décollement d'arête, corrosion |
| Rinçage final (eau déminéralisée) | Annule les résidus minéraux | Taches de séchage, traces d'eau |
| Passivation | Stabilise la surface | Points de rouille au stockage |
| Séchage | Élimine complètement l'eau | Cloques d'ébullition, porosité |
Le nombre d'étages nécessaires dépend du substrat, du type de contamination et de la tenue à la corrosion visée ; l'ordre de décision est exposé dans combien d'étages de prétraitement il vous faut. La règle pratique pour les panneaux : avant d'ajouter un étage, mesurez la conductivité de votre eau de rinçage final. La plupart des cas de taches inexpliquées y remontent.
Flux d'air en cabine : à quel endroit de la ligne arrêtez-vous la particule ?
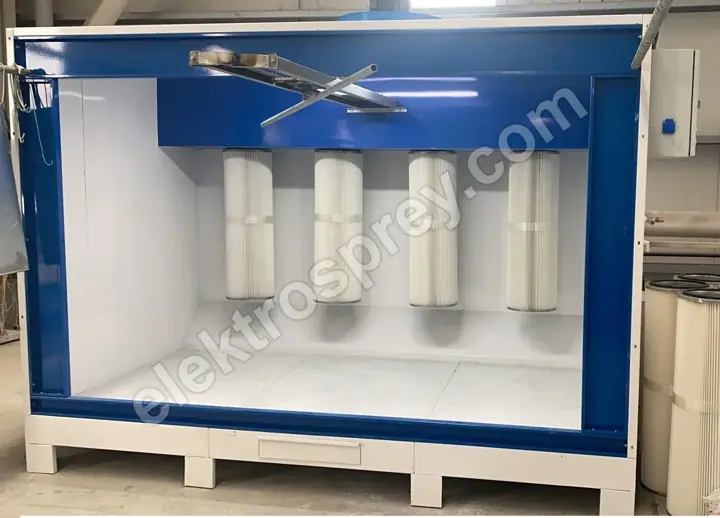
Sur une ligne de panneaux, la cabine est moins un caisson de récupération de poudre qu'une salle d'air propre. Trois décisions y dominent.
Vitesse d'air interne. La plage 0.5–0.8 m/s est retenue parce qu'elle est assez élevée pour maintenir la poudre dans la cabine et assez faible pour ne pas arracher la poudre fraîchement déposée sur la pièce. Sur un panneau large, la borne haute est risquée : une grande face plane agit comme une plaque face au flux, la veine devient turbulente derrière le panneau et laisse des écarts d'épaisseur le long des bords.
Sens de pression. Le volume autour de la cabine doit être en légère surpression afin que les peluches de l'atelier ne puissent pas y entrer. L'erreur d'investissement la plus fréquente en travail de panneau est d'acheter une bonne cabine et de l'implanter à côté d'une zone d'usinage : le défaut vient du voisin, pas de la cabine.
Filtration et récupération. Une cabine à cartouches assure 99.9%+ de filtration et 95%+ de récupération. Sur les panneaux, le taux de recyclage est délibérément maintenu bas : la poudre recyclée accumule fines et corps étrangers, et les deux se voient sur une surface plane. Pour une classe d'aspect élevée, plus de poudre vierge signifie renoncer à une part du rendement d'application — et, clairement, un coût d'exploitation plus élevé.
Le nombre de pistolets (2–12 pistolets) suit la largeur du panneau et la vitesse du convoyeur ; les critères de comparaison sont réunis dans le choix d'une cabine de poudrage. La cabine de poudrage à filtres cartouches que nous construisons pour le travail de panneau est dimensionnée, comme toutes nos lignes, autour de la plus grande pièce du client — pas sur une taille de catalogue.
Convoyeur et balancelles : c'est vous qui décidez de l'emplacement de la marque
Une marque de balancelle est inévitable — la question n'est pas si, mais où. Cela relève de la phase de conception : une arête, un perçage ou une bride masquée après assemblage. Décider une fois la ligne construite revient à payer deux fois l'outillage d'accrochage. Trois points du convoyeur se traduisent directement sur la surface :
- Stabilité de vitesse. Dans la plage 1–6 m/min, le problème n'est pas la vitesse elle-même mais sa fluctuation ; si la vitesse dérive, le temps de cuisson dérive et la brillance varie par bandes.
- Balancement. Un panneau qui oscille sur sa balancelle modifie la distance au pistolet et ruine la répartition d'épaisseur ; un montage stabilisateur est une exigence, pas un confort.
- Point de contact. Le contact balancelle-panneau doit bien conduire ; un panneau qui ne peut pas s'écouler à la terre répond par une rétro-ionisation et une surface grossière.
Une ligne tunnel peut être construite pour 500–5,000 pièces/heure avec 98.5%+ de rendement d'application, mais en travail de panneau le débit est fixé par la vitesse de convoyeur la plus élevée qui satisfait encore le critère de réception, pas par le four. Pour l'implantation et la capacité, voir le schéma de la page installation de thermolaquage de type tunnel ; une sensibilité d'aspect comparable à plus petite échelle est traitée dans lignes de thermolaquage pour composants métalliques de mobilier.
Four : sur une surface plane, l'homogénéité n'est pas négociable
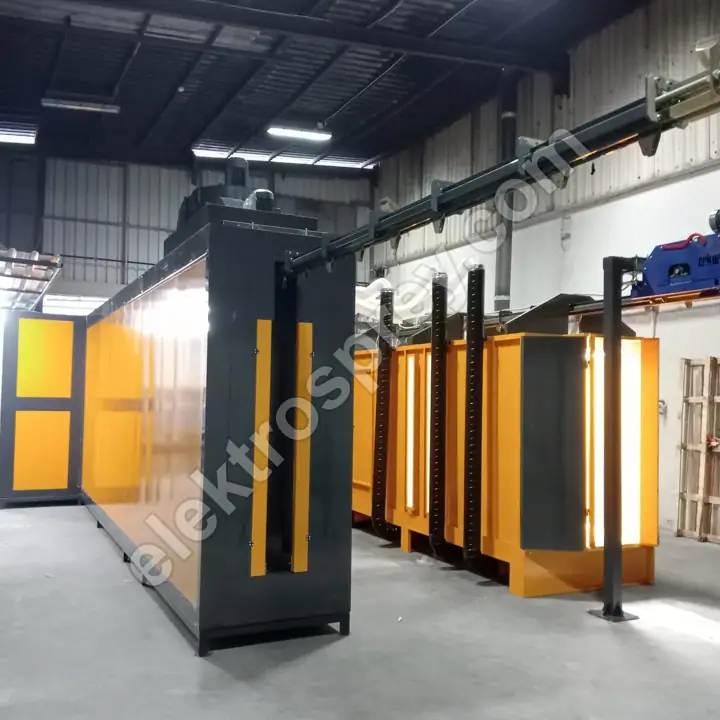
Au four, le problème du panneau n'est pas sa masse thermique mais sa surface. Si une extrémité d'un mètre carré cuit à quelques degrés près différemment de l'autre, le résultat est deux bandes de brillance distinctes. Un four électrique de type chambre, avec sa plage 80–250 °C, sa régulation PID, son homogénéité ±3 °C et ses 16 profils de cuisson, répond exactement à cela ; une tôle mince ne peut pas partager une rampe avec une pièce de carrosserie massive. Ce qu'il faut examiner à la spécification :
| Décision | Effet sur le panneau | Méthode de mesure |
|---|---|---|
| Homogénéité de température | Bandes de brillance, dérive de teinte | Courbe d'enregistreur sur le panneau |
| Rampe de montée | Peau d'orange, fenêtre de tendu | Température de surface en fonction du temps |
| Sens de circulation d'air | Transport de particules, coulures | Mesure de vitesse d'air dans le four |
| Densité de chargement | Effet d'ombre, cuisson tardive | Comparaison régime plein / vide |
La procédure de mesure est décrite pas à pas dans l'homogénéité de température du four. Si vous envisagez le gaz, le type palette chargé par le haut travaille dans la plage 140–220 °C pour un coût énergétique inférieur de 30–40% à l'électrique ; en contrepartie, le mouvement d'air imposé par le brûleur exige une conception de gaines plus soignée sur les panneaux plats.
Questions fréquentes
Comment définir le critère de réception d'un panneau d'électroménager ?
Une valeur en microns ou une brillance seule ne suffit pas. Une définition exploitable comporte trois volets : la distance d'observation (typiquement 1–2 m), la condition d'éclairage et le seuil de taille de défaut. Tant que cela n'est pas écrit, aucune ligne ne peut répondre à la question du revêtement suffisant — le même panneau se lit différemment sous une autre lumière.
Combien d'étages de prétraitement faut-il à une ligne de panneaux ?
Le nombre d'étages va de 3 à 7, selon le type de contamination et l'exigence de tenue à la corrosion. Sur le plan de l'aspect, le résultat se joue non au nombre d'étages mais à l'eau de rinçage final et à une surface sans gouttes en sortie d'étuve. Mesurer d'abord l'eau de rinçage existante rend l'étage supplémentaire inutile dans la plupart des cas.
Comment l'air de cabine gâche-t-il une surface de panneau ?
De deux façons. Quand la vitesse d'air dépasse la plage, elle balaie la couche de poudre fraîchement déposée et ruine la répartition d'épaisseur. Et si la zone autour de la cabine est en dépression, les peluches de l'atelier entrent et restent en relief après cuisson. Le premier est un problème de réglage, le second un problème d'implantation.
Peut-on supprimer complètement les marques de balancelle sur un panneau ?
Non. La pièce doit être tenue quelque part, et là le revêtement est soit absent, soit marqué. Ce que vous pouvez faire, c'est déplacer la marque vers une zone masquée après assemblage et concevoir un montage qui utilise toujours le même point. L'objectif n'est pas l'absence de marque mais une marque définie et reproductible.
Pourquoi les deux extrémités d'un même panneau diffèrent-elles en brillance ?
Presque toujours le four : soit un écart local de température, soit une extrémité plus exposée au flux d'air. Pour le confirmer, fixez des thermocouples aux deux extrémités et enregistrez la courbe réelle de température. Si les courbes se superposent dans la plage ±3 °C, le four n'est pas en cause et l'attention se déplace vers la disposition des pistolets et la répartition d'épaisseur.
Synthèse
La qualité de surface d'un panneau d'électroménager se gagne sur toute la chaîne, pas à un poste unique. L'ordre est fixe : discipline du rinçage final au prétraitement, vitesse d'air et sens de pression en cabine, stabilité de vitesse et emplacement de la marque de balancelle au convoyeur, homogénéité au four. La capacité vient ensuite ; une ligne incapable de tenir le critère de réception tourne sur du coût de retouche, quel que soit son chiffre horaire. Si vous planifiez l'investissement complet, notre guide de référence comment monter une installation de thermolaquage est le bon point de départ. Chaque ligne que nous construisons est dimensionnée autour du plus grand panneau du client et livrée avec 2 ans de garantie constructeur.
Envoyez-nous vos dimensions de panneau, votre critère de réception et votre besoin horaire en pièces — nous déterminerons ensemble l'investissement réellement nécessaire à chaque poste.