
Pourquoi le taux de récupération de poudre passe-t-il sous 95 % ?
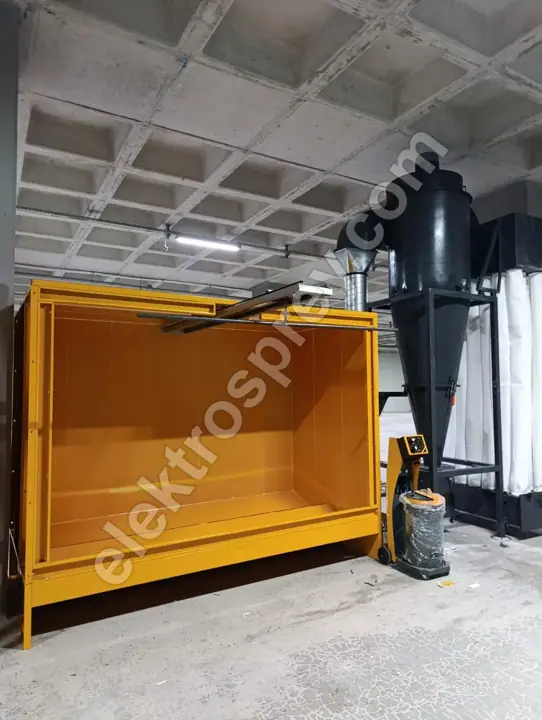
Dans une cabine à filtres cartouches, 95 %+ de récupération est la valeur de conception ; quand l'atelier mesure moins, la cause est une fuite, une vitesse d'air hors plage, l'état du filtre ou la qualité de la poudre. Cet article explique comment mesurer la perte, dans quel ordre le diagnostic sépare les cinq causes et comment chaque correction se traduit sur la facture annuelle de poudre.
 Agrandir
Les raisons d'un taux de récupération faible en thermolaquage ne tiennent presque jamais à la cabine elle-même ; elles se trouvent dans quatre points autour d'elle : un chemin de fuite, une vitesse d'air de cabine sortie de la plage 0,5–0,8 m/s, une cartouche filtrante colmatée ou percée, et de la poudre récupérée renvoyée au circuit sans tamisage. Une cabine à filtres cartouches est conçue pour 95 %+ de récupération, avec 99,9 %+ de captation à la cartouche. Si la valeur mesurée est inférieure, le défaut relève de l'une de ces quatre rubriques. Traités dans l'ordre, la plupart des cas se referment en une seule équipe, sans remplacer le moindre équipement.
Une distinction d'abord : taux de récupération et efficacité de filtration ne sont pas le même chiffre. L'efficacité de filtration correspond à la part de poudre contenue dans l'air extrait que la cartouche retient — 99,9 %+. Le taux de récupération correspond à la part de poudre pulvérisée qui revient au circuit dans un état réutilisable. Votre filtre peut capter 99,9 % pendant que la poudre ayant manqué la pièce s'échappe dans l'atelier par une ouverture de cabine surdimensionnée. C'est pourquoi, face à la plainte « la récupération a chuté », il faut regarder d'abord les limites de la cabine, pas le filtre.
Pourquoi ne rien toucher avant d'avoir mesuré la perte
Le taux de récupération n'est pas un chiffre à estimer. La méthode de terrain la plus simple et exploitable est le bilan matière : pesez la poudre neuve introduite dans le circuit sur une équipe, puis calculez la consommation théorique à partir de la surface revêtue et de l'épaisseur moyenne du film. L'écart correspond à ce qui sort du système. L'exercice prend une journée et donne un chiffre ferme en kilogrammes plutôt que la phrase « on consomme trop de poudre ».
La seconde mesure est la vitesse d'air de cabine. Relevez l'anémomètre en au moins cinq points répartis sur l'ouverture, pas un seul, et comparez la moyenne à la plage 0,5–0,8 m/s. Ces deux chiffres — kilogrammes perdus par équipe et vitesse moyenne — portent tout le diagnostic. Le plan de mesure est détaillé dans vitesse d'air en cabine et fuite de poudre.
Cinq causes et l'ordre de vérification
| Ordre | Cause | Symptôme en atelier | Comment confirmer | Coût de correction |
|---|---|---|---|---|
| 1 | Fuite | Dépôts de poudre au sol et sur les murs autour de la cabine, sur les vêtements de l'opérateur | Test fumigène, contrôle visuel des portes et joints | Nul – faible |
| 2 | Vitesse hors plage | Relevé au-dessus de 0,8 m/s ou en dessous de 0,5 m/s | Relevé anémométrique en cinq points | Nul – faible |
| 3 | État du filtre | Pression différentielle durablement élevée, ou anormalement basse | Journal de pression différentielle | Faible – moyen |
| 4 | Qualité de poudre / tamis | Poudre récupérée qui ne coule pas, présence de grumeaux | Contrôle de la maille du tamis et de la fluidisation | Faible |
| 5 | Routine de changement de teinte | Pics de perte à certains changements de teinte | Poudre mise au rebut par changement de teinte | Moyen |
Ne rompez pas cet ordre. L'erreur la plus fréquente est de sauter les points un et deux pour passer directement à une cartouche neuve — une cartouche neuve ne ramène pas la poudre qui s'échappe par l'ouverture.
1. Fuite : la perte la plus importante et la moins visible
Chaque gramme qui quitte la cabine est retranché directement du taux de récupération. Les points de fuite sont presque toujours les mêmes : une ouverture de passage plus grande que ne l'exige la pièce, un joint de porte usé, une trappe de service mal refermée après maintenance, un collier desserré sur la gaine de retour, et le couvercle de la trémie. Les dépôts de poudre au sol et sur les surfaces horizontales à l'extérieur de la cabine sont l'indicateur le plus honnête dont vous disposez.
La taille de l'ouverture est une décision de conception, pas un réglage courant. La cabine est bâtie autour de la plus grande pièce du client ; une ouverture bien plus grande que le travail facilite le premier jour et fait perdre de la poudre à chaque équipe ensuite. Les ouvertures agrandies après coup produisent le même effet. Si vous en êtes encore au choix d'une cabine, décidez ensemble de l'ouverture, du nombre de pistolets (2–12 pistolets) et de la géométrie des pièces ; les critères figurent dans choisir une cabine de thermolaquage.
2. Vitesse d'air sortie de la plage
La plage 0,5–0,8 m/s n'est pas arbitraire : la limite basse maintient la poudre à l'intérieur de la cabine, la limite haute évite d'arracher la poudre fraîchement déposée sur la pièce. Sortir par l'une ou l'autre extrémité n'a pas les mêmes conséquences, et les deux abaissent la récupération.
| Écart | Cause typique | Effet sur la récupération | Effet secondaire |
|---|---|---|---|
| Sous 0,5 m/s | Filtre colmaté, courroie de ventilateur détendue, gaine obstruée | La poudre s'échappe de la cabine vers l'atelier | Exposition sécurité et ATEX |
| Au-dessus de 0,8 m/s | Réglage de ventilateur laissé haut après un changement de filtre, registre resté ouvert, ventilateur surdimensionné | Poudre fraîche arrachée de la pièce, rendement du pistolet en baisse | Film plus mince, consommation accrue |
| Inégale entre les points | Certains filtres colmatés, équilibrage des gaines perdu | Un côté de la cabine fuit en permanence | Variation locale d'épaisseur de film |
Si la vitesse se situe en haut de la plage, le travail n'est pas de brider le ventilateur mais de trouver d'abord pourquoi elle a augmenté. Oublier de rétablir le réglage du ventilateur après un changement de filtre est le point que nous rencontrons le plus souvent sur site.
3. État du filtre : deux défauts différents, un seul résultat
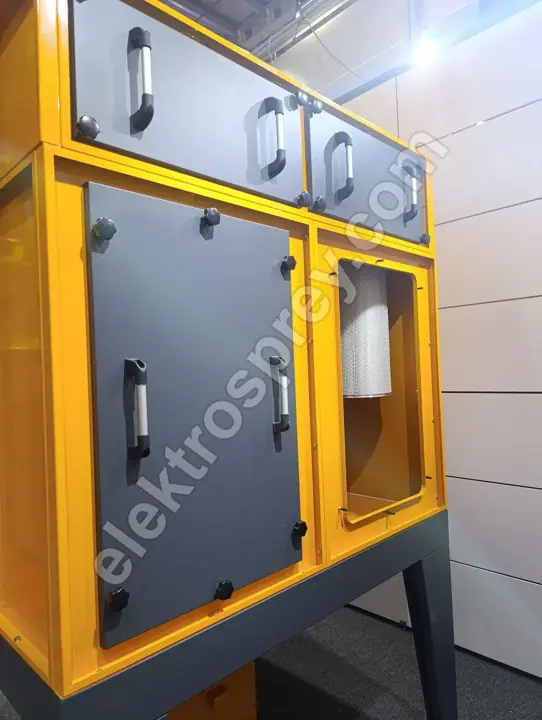
Une cartouche filtrante capte 99,9 %+, mais seulement tant qu'elle est intacte. La perte de récupération liée au filtre prend deux formes. La première est le colmatage : pression différentielle durablement élevée, débit en baisse, vitesse sous la plage et poudre qui s'échappe de la cabine. La seconde est une perforation ou un joint mal assis : la pression différentielle est anormalement basse, l'air passe librement, mais la poudre est entraînée côté air propre et jusqu'au ventilateur — la perte part directement à la cheminée. Des traces de poudre dans la gaine côté propre confirment le second cas.
C'est pourquoi un journal de pression différentielle vaut mieux que de deviner quand intervenir sur le filtre. Le réglage du décolmatage par impulsion d'air est un sujet à part ; ce qui compte dans ce diagnostic n'est pas le réglage mais l'intégrité de la cartouche et son assise correcte. Pour évaluer ensemble l'enveloppe de la cabine et le groupe de filtration, la liste de contrôle de choisir une cabine de thermolaquage est le bon point de départ.
4. Qualité de la poudre et discipline de tamisage
La poudre récupérée ne coule pas comme la poudre neuve. À chaque passage la fraction fine augmente un peu, l'humidité et l'huile de l'air comprimé provoquent des grumeaux, et un tamis obstrué laisse repartir des particules grossières dans le circuit. Il en résulte une fluidisation irrégulière, un débit instable et une poudre qui ne tient pas sur la pièce — autrement dit, une part plus grande de ce qui est pulvérisé retourne au circuit au lieu d'aller sur le travail, en se dégradant un peu plus à chaque tour.
La règle pratique : consignez par écrit le ratio de mélange poudre neuve / poudre récupérée, contrôlez la maille du tamis en début d'équipe et ajoutez les séparateurs d'huile et d'humidité de l'air comprimé à la liste de maintenance. Pour comparer l'influence du mode d'alimentation sur la consommation, voir alimentation en poudre avec ou sans carton.
5. Pertes au changement de teinte et au nettoyage
Dans certains ateliers, la perte n'est pas quotidienne mais concentrée sur les changements de teinte. Si la poudre restée dans la trémie et les tuyauteries est jetée à chaque changement, la moyenne annuelle du taux de récupération baisse même avec une cabine irréprochable. Ce point relève de la conception : une cabine construite pour un changement de teinte rapide perd moins, et sur une ligne multicolore le simple fait d'enchaîner du clair vers le foncé fait à lui seul une différence mesurable. Pour la production en volume, nous en tenons compte dès la planification d'une installation de thermolaquage de type tunnel.
Convertir la perte en argent
Tant que le pourcentage n'est pas devenu des kilogrammes, vous ne pouvez pas décider quelle correction vient en premier. En gros : chaque point perdu sur le taux de récupération augmente d'autant la poudre à acheter pour la même production. Un système passé de 95 % à 85 % consomme visiblement plus de poudre pour un travail identique, et cet écart dépasse de loin le coût de la fermeture d'une fuite ou du remplacement d'un joint. C'est pourquoi les points un et deux sont toujours les plus rentables : ni l'un ni l'autre n'exige en général la moindre dépense de matériel.
Questions fréquentes
Comment mesure-t-on le taux de récupération en atelier ?
Par bilan matière. Pesez la poudre neuve introduite sur une équipe et calculez la consommation théorique à partir de la surface revêtue et de l'épaisseur moyenne du film ; l'écart est la perte. Une seule équipe ne suffit pas — faites la moyenne sur au moins trois. Toute intervention menée sans cette mesure relève de la devinette.
Si la cartouche capte 99,9 %, pourquoi la récupération est-elle sous 95 % ?
Parce que les deux chiffres mesurent des choses différentes. L'efficacité de filtration est la part de poudre captée dans l'air qui atteint le filtre. Le taux de récupération est la part de poudre pulvérisée qui revient au circuit en état utilisable. La poudre qui s'échappe par l'ouverture, qui est jetée lors d'un changement de teinte ou retenue au tamis n'atteint jamais le filtre ; elle réduit la récupération, pas l'efficacité de filtration.
Que se passe-t-il si la vitesse d'air de cabine dépasse la plage 0,5–0,8 m/s ?
La cabine aspire plus fort, donc les fuites diminuent — mais la poudre fraîchement déposée est arrachée de la pièce. Le résultat : un film plus mince, davantage de passes et une consommation de poudre accrue. Augmenter la vitesse résout le problème de fuite tout en aggravant celui de la consommation. La bonne approche consiste à maintenir la vitesse dans la plage et à fermer mécaniquement les fuites : joints, taille d'ouverture, trappes.
Quel ratio de poudre récupérée par rapport à la poudre neuve faut-il tenir ?
Il n'existe pas de ratio unique correct ; il dépend du type de poudre, de la teinte et de la géométrie des pièces, et se fixe avec la fiche technique du fabricant de poudre. Le facteur décisif est la discipline plutôt que le chiffre : ne jamais renvoyer de poudre non tamisée au circuit, tenir le ratio consigné et revoir le mélange dès que la fluidisation devient irrégulière.
Une nouvelle cabine augmentera-t-elle le taux de récupération ?
Oui si les mesures le disent, non dans le cas contraire. Lorsque l'enveloppe existante est saine, que les ouvertures conviennent à la pièce et que la vitesse reste dans la plage, le problème n'est pas la cabine — c'est un joint, un filtre ou la discipline poudre. Le remplacement ne se justifie que si les ouvertures sont bien plus grandes que le travail, si la géométrie de l'enveloppe empêche structurellement la récupération, ou si la capacité a augmenté. Chaque cabine de poudrage à filtres cartouches que nous fabriquons est dimensionnée autour de la plus grande pièce du client ; il n'y a pas de taille catalogue, et elle est livrée avec 2 ans de garantie constructeur.
Synthèse
Le taux de récupération n'est pas un chiffre sur une plaque signalétique ; c'est la discipline d'exploitation de tout le système. Quand il passe sous la valeur de conception de 95 %+, l'ordre est fixe : d'abord les fuites, puis la plage de vitesse 0,5–0,8 m/s, puis l'intégrité du filtre, puis la qualité de la poudre et le tamisage, et enfin la routine de changement de teinte. Les deux premiers points referment la plupart des cas et ne coûtent presque rien. Remplacer un filtre, ou une cabine, ne se pose qu'à partir du moment où une perte mesurée refuse de se résorber avec ces corrections.
Envoyez-nous votre consommation de poudre par équipe, vos relevés de vitesse d'air à l'ouverture de la cabine et votre journal de pression différentielle — nous déterminerons ensemble de quel point vient la perte.