
¿Por qué la tasa de recuperación de polvo baja del 95 %?
En una cabina de polvo con filtros de cartucho, el 95 %+ de recuperación es la cifra de diseño; cuando el taller mide menos, la causa está en fugas, velocidad de aire fuera de banda, estado del filtro o calidad del polvo. Este artículo explica cómo medir la pérdida, el orden de diagnóstico que separa las cinco causas y cómo cada corrección se refleja en la factura anual de polvo.
 Ampliar
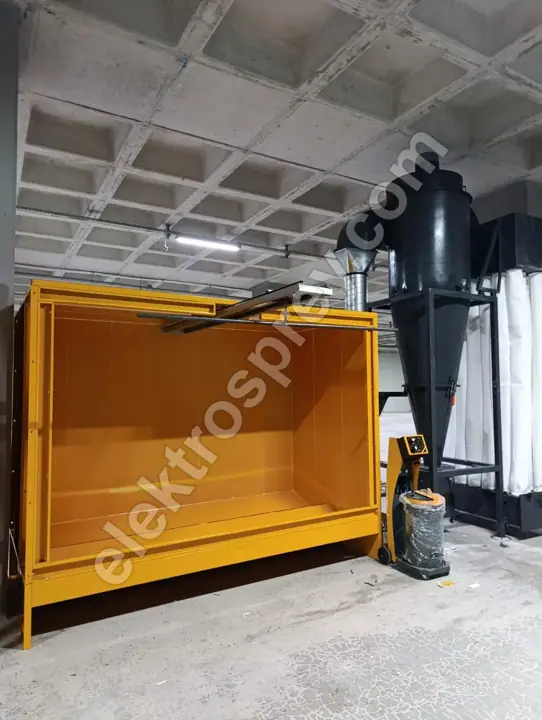
Las razones de una tasa de recuperación baja en pintura en polvo casi nunca están en la propia envolvente de la cabina; se encuentran en cuatro puntos a su alrededor: una vía de fuga, la velocidad de aire de la cabina fuera de la banda de 0,5–0,8 m/s, un cartucho filtrante colmatado o perforado y polvo recuperado devuelto al circuito sin tamizar. Una cabina de polvo con filtros de cartucho está diseñada para una recuperación del 95 %+, con una captación del 99,9 %+ en el cartucho. Si la cifra medida queda por debajo, el fallo está en uno de esos cuatro apartados. Trabajados en orden, la mayoría de los casos se cierran en un solo turno sin sustituir ningún equipo.
Primero una distinción: tasa de recuperación y eficacia de filtración no son el mismo número. La eficacia de filtración es cuánto polvo del aire aspirado retiene el cartucho — 99,9 %+. La tasa de recuperación es cuánto del polvo pulverizado vuelve al circuito en estado reutilizable. Su filtro puede estar captando el 99,9 % mientras el polvo que ha fallado la pieza escapa al taller por una abertura de cabina sobredimensionada. Por eso, cuando la queja es «ha caído la recuperación», lo primero que hay que mirar es el límite de la cabina, no el filtro.
Por qué no debe tocar nada antes de medir la pérdida
La tasa de recuperación no es un número para estimar. El método de campo más sencillo y viable es un balance de materia: pese el polvo virgen añadido al circuito durante un turno y calcule después el consumo teórico a partir de la superficie recubierta y el espesor medio de capa. La diferencia es lo que sale del sistema. El ejercicio lleva un día y le da una cifra firme en kilogramos en lugar de la frase «estamos gastando demasiado polvo».
La segunda medición es la velocidad de aire de la cabina. Tome lecturas con anemómetro en no menos de cinco puntos repartidos por la abertura, no en uno solo, y compare la media con la banda de 0,5–0,8 m/s. Esos dos números —kilogramos perdidos por turno y velocidad media— sostienen todo el diagnóstico. El esquema de medición se detalla en velocidad de aire en cabina y fuga de polvo.
Cinco causas y el orden en que se comprueban
| Orden | Causa | Síntoma en planta | Cómo confirmarlo | Coste de la corrección |
|---|---|---|---|---|
| 1 | Fuga | Polvo depositado en el suelo y las paredes alrededor de la cabina, en la ropa del operario | Ensayo de humo, revisión visual de puertas y juntas | Ninguno – bajo |
| 2 | Velocidad fuera de banda | Lectura por encima de 0,8 m/s o por debajo de 0,5 m/s | Medición con anemómetro en cinco puntos | Ninguno – bajo |
| 3 | Estado del filtro | Presión diferencial permanentemente alta, o anormalmente baja | Registro de presión diferencial | Bajo – medio |
| 4 | Calidad del polvo / tamiz | El polvo recuperado no fluye, hay grumos | Comprobación de la malla del tamiz y de la fluidización | Bajo |
| 5 | Rutina de cambio de color | Picos de pérdida en determinadas transiciones de color | Polvo desechado por cambio de color | Medio |
No rompa este orden. El error más común es saltarse los puntos uno y dos e ir directamente a un cartucho nuevo: un cartucho nuevo no devuelve el polvo que escapa por la abertura.
1. Fugas: la pérdida mayor y menos visible
Cada gramo que sale de la cabina se descuenta directamente de la tasa de recuperación. Los puntos de fuga son casi siempre los mismos: una abertura de paso mayor de lo que exige el trabajo, una junta de puerta desgastada, una trampilla de servicio mal cerrada tras el mantenimiento, una abrazadera floja en el conducto de retorno y la tapa de la tolva. El polvo depositado en el suelo y en las superficies horizontales fuera de la cabina es el indicador más honesto de que dispone.
El tamaño de la abertura es una decisión de diseño, no un ajuste de operación. La cabina se construye en torno a la pieza más grande del cliente; una abertura mucho mayor que el trabajo facilita la vida el primer día y pierde polvo en cada turno posterior. Las aberturas ampliadas más tarde hacen lo mismo. Si aún está eligiendo cabina, decida la abertura, el número de pistolas (2–12 pistolas) y la geometría de la pieza de forma conjunta; los criterios están en elección de cabina de pintura en polvo.
2. La velocidad de aire se sale de la banda
La banda de 0,5–0,8 m/s no es arbitraria: el límite inferior mantiene el polvo dentro de la cabina y el superior evita arrancar de la pieza el polvo recién depositado. Desviarse por cualquiera de los dos extremos tiene consecuencias distintas, y ambas reducen la recuperación.
| Desviación | Causa típica | Efecto sobre la recuperación | Efecto secundario |
|---|---|---|---|
| Por debajo de 0,5 m/s | Filtro colmatado, correa de ventilador floja, conducto obstruido | El polvo escapa de la cabina al taller | Riesgo de seguridad y ATEX |
| Por encima de 0,8 m/s | Ajuste del ventilador dejado alto tras un cambio de filtro, compuerta abierta, ventilador sobredimensionado | El polvo fresco se arranca de la pieza, cae el rendimiento de la pistola | Capa más fina, mayor consumo |
| Desigual entre puntos | Algunos filtros colmatados, equilibrado de conductos perdido | Un lado de la cabina pierde polvo de forma continua | Variación local del espesor de capa |
Si la velocidad está en la parte alta de la banda, la tarea no es estrangular el ventilador sino averiguar primero por qué ha subido. Olvidar restablecer el ajuste del ventilador tras un cambio de filtro es lo que más vemos en planta.
3. Estado del filtro: dos fallos distintos, un mismo resultado
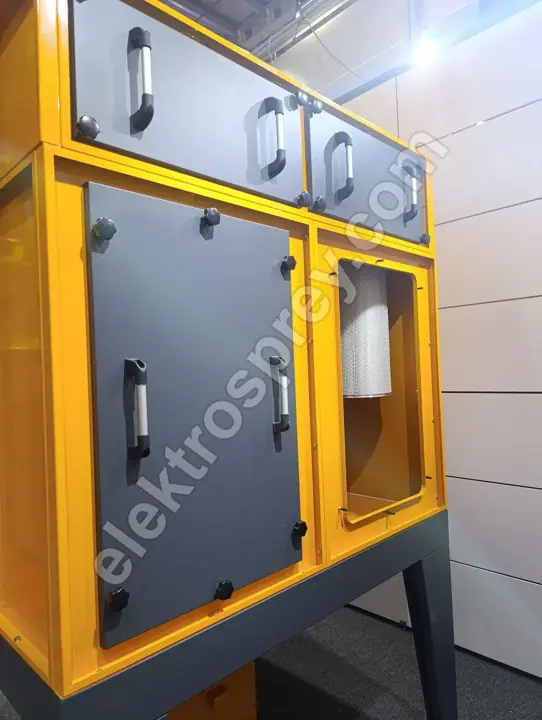
Un filtro de cartucho capta el 99,9 %+, pero solo mientras está íntegro. La pérdida de recuperación por causa del filtro se presenta de dos formas. La primera es la colmatación: presión diferencial permanentemente alta, caudal a la baja, la velocidad cae por debajo de la banda y el polvo escapa de la cabina. La segunda es una perforación o una junta mal asentada: la presión diferencial es anormalmente baja, el aire pasa con facilidad, pero el polvo se arrastra al lado limpio y al ventilador — la pérdida se va directamente por la chimenea. Los restos de polvo en el conducto del lado limpio confirman el segundo caso.
Por eso un registro de presión diferencial supera a adivinar cuándo tocar el filtro. El ajuste de la limpieza por impulsos de aire es un tema aparte; en este diagnóstico lo que importa no es el ajuste sino que el cartucho esté íntegro y correctamente asentado. Para evaluar juntas la envolvente de la cabina y el grupo de filtración, la lista de comprobación de elección de cabina de pintura en polvo es el punto de partida adecuado.
4. Calidad del polvo y disciplina de tamizado
El polvo recuperado no fluye como el virgen. Con cada pasada la fracción fina sube un poco, la humedad y el aceite del aire comprimido provocan grumos, y un tamiz obstruido deja volver partículas gruesas al circuito. El resultado es una fluidización irregular, un caudal inestable y polvo que no se sujeta en la pieza — es decir, una proporción mayor de lo pulverizado vuelve al circuito en lugar de ir al trabajo, degradándose un poco más en cada vuelta.
La regla práctica: deje por escrito la proporción de mezcla entre polvo virgen y recuperado, compruebe la malla del tamiz al inicio de cada turno e incorpore los separadores de aceite y humedad del aire comprimido a la lista de mantenimiento. Para comparar cómo influye el sistema de alimentación en el consumo, vea alimentación de polvo con caja o sin caja.
5. Pérdidas por cambio de color y limpieza
En algunas plantas la pérdida no es diaria sino que se concentra en las transiciones de color. Si en cada cambio se desecha el polvo que queda en la tolva y las mangueras, la media anual de la tasa de recuperación baja incluso con una cabina impecable. Este punto es una cuestión de diseño: una cabina construida para cambio rápido de color pierde menos y, en una línea multicolor, secuenciar simplemente de claro a oscuro ya supone una diferencia medible. Para producción en volumen lo tenemos en cuenta desde el principio al planificar una instalación de pintura en polvo tipo túnel.
Convertir la pérdida en dinero
Hasta que el porcentaje no se convierte en kilogramos, no puede decidir qué corrección va primero. A grandes rasgos: cada punto perdido en la tasa de recuperación eleva en esa misma proporción el polvo que hay que comprar para la misma producción. Un sistema que ha bajado del 95 % al 85 % consume visiblemente más polvo para un trabajo idéntico, y esa diferencia supera con creces el coste de cerrar una fuga o sustituir una junta. Por eso los puntos uno y dos son siempre los que antes se amortizan: ninguno de los dos suele requerir gasto alguno en material.
Preguntas frecuentes
¿Cómo se mide la tasa de recuperación en planta?
Con un balance de materia. Pese el polvo virgen añadido durante un turno y calcule el consumo teórico a partir de la superficie recubierta y el espesor medio de capa; la diferencia es la pérdida. Un turno no basta: promedie al menos tres. Cualquier intervención realizada sin esta medición es una conjetura.
Si el cartucho capta el 99,9 %, ¿por qué la recuperación está por debajo del 95 %?
Porque las dos cifras miden cosas distintas. La eficacia de filtración es la fracción de polvo captada del aire que llega al filtro. La tasa de recuperación es la fracción de polvo pulverizado que vuelve al circuito en condiciones de uso. El polvo que escapa por la abertura, el que se desecha en un cambio de color o el que retiene el tamiz nunca llega al filtro; reduce la recuperación, no la eficacia de filtración.
¿Qué ocurre si la velocidad de aire de la cabina supera la banda de 0,5–0,8 m/s?
La cabina aspira con más fuerza, así que la fuga baja — pero el polvo recién depositado se arranca de la pieza. El resultado es una capa más fina, más pasadas y mayor consumo de polvo. Subir la velocidad resuelve el problema de escape mientras agranda el de consumo. Lo correcto es mantener la velocidad dentro de la banda y cerrar las fugas mecánicamente: juntas, tamaño de abertura, trampillas.
¿Qué proporción de polvo recuperado frente a virgen debo utilizar?
No hay una proporción única correcta; depende del tipo de polvo, del color y de la geometría de la pieza, y se fija junto con la ficha técnica del fabricante de polvo. El factor decisivo es la disciplina más que el número: no devuelva nunca polvo sin tamizar al circuito, mantenga la proporción registrada y revise la mezcla siempre que la fluidización se vuelva irregular.
¿Una cabina nueva subirá la tasa de recuperación?
Sí si las mediciones lo dicen, no si no lo dicen. Cuando la envolvente existente está sana, las aberturas se ajustan a la pieza y la velocidad se mantiene dentro de la banda, el problema no es la cabina: es una junta, un filtro o la disciplina del polvo. La sustitución solo procede cuando las aberturas son mucho mayores que el trabajo, cuando la geometría de la envolvente impide estructuralmente la recuperación o cuando ha crecido la capacidad. Cada cabina de pintura en polvo con filtros de cartucho que fabricamos se dimensiona en torno a la pieza más grande del cliente; no hay medidas de catálogo, y se entrega con 2 años de garantía de fabricante.
Resumen
La tasa de recuperación no es una cifra de placa de características; es la disciplina de operación de todo el sistema. Cuando cae por debajo del valor de diseño del 95 %+, el orden es fijo: primero las fugas, después la banda de velocidad 0,5–0,8 m/s, luego la integridad del filtro, después la calidad del polvo y el tamizado, y por último la rutina de cambio de color. Los dos primeros puntos cierran la mayoría de los casos y no cuestan casi nada. Sustituir un filtro, o una cabina, solo entra en la mesa cuando una pérdida medida se niega a cerrarse con esas correcciones.
Envíenos su consumo de polvo por turno, sus lecturas de velocidad de aire en la abertura de la cabina y su registro de presión diferencial — determinaremos juntos de qué punto viene la pérdida.