
¿Cómo se eliminan los defectos superficiales en paneles de línea blanca?
En un panel de chapa ancho y plano, una sola partícula en suspensión o una leve onda de piel de naranja convierte la pieza en chatarra. Este artículo explica las decisiones de línea que determinan la calidad estética en paneles de línea blanca — etapas de pretratamiento, patrón de aire y sentido de presión en la cabina, velocidad del transportador y ubicación de la marca del colgador, y uniformidad del horno — al nivel que exige una decisión de inversión.
 Ampliar
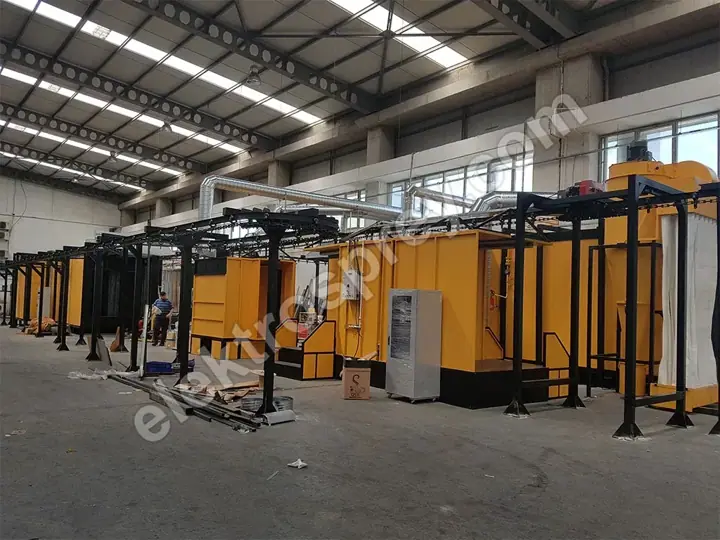
La calidad superficial del recubrimiento en polvo de paneles de chapa en línea blanca la entrega la línea, no la pistola. En la puerta de una lavadora o en el lateral de un frigorífico el criterio de aceptación no es el espesor ni la adherencia, sino lo que capta el ojo desde dos metros — y eso lo fijan cuatro decisiones de línea: cuáles de las 3–7 etapas de pretratamiento son enjuagues, si la velocidad del aire en la cabina se mantiene dentro de la banda 0.5–0.8 m/s, a qué valor se fija el transportador dentro de su rango 1–6 m/min y si el horno sostiene una uniformidad de ±3 °C. Acierte en las cuatro y la tasa de rechazo cae; deje una fuera y la mitad de los paneles pasa por una segunda mano, sea cual sea la capacidad nominal de la línea.
La restricción es estética, no de producción. Una línea que recubre un chasis complejo sin queja puede ser rechazada en un panel plano de 600 × 900 mm: no hay curva, agujero ni sombra donde esconder un defecto.
¿Por qué un panel plano y ancho es la pieza menos indulgente?
Una superficie plana se comporta como un espejo. La luz la barre con un solo ángulo, de modo que cada desviación se hace visible de golpe y en la misma dirección. En una pieza compleja el ojo busca el defecto; en un panel plano el defecto encuentra al ojo. De ahí se derivan tres consecuencias:
- Visibilidad de la partícula. Una fibra en suspensión de 50 micras pasa inadvertida en un perfil curvo, pero brilla como un relieve en un panel plano tras el curado.
- Defectos de fluidez amplificados. Una onda de piel de naranja recorre sin interrupción una superficie plana, mientras que un quiebre de la geometría la corta y el ojo deja de leer un fallo continuo.
- Variación de brillo legible. Unos pocos grados de diferencia de curado entre un extremo del panel y el otro aparecen como una banda visible.
Por eso una línea pensada para paneles de línea blanca se configura de forma distinta a una línea polivalente de la misma capacidad: el peso de la inversión se desplaza del número de pistolas a la disciplina sobre el aire y el calor.
Pretratamiento: la mitad de los defectos se forma antes de recubrir

Buena parte de los defectos del panel se decide antes de que la pieza entre en la cabina. Película de aceite, lubricante de embutición, huellas dactilares y depósitos minerales del agua de enjuague reaparecen en una superficie plana como cráteres, poros o zonas mates.
Para paneles de chapa la disposición preferible es por inmersión: en un túnel de aspersión el agua de enjuague escurre por un panel colgado en vertical y deja regueros, mientras que la inmersión moja toda la superficie de forma uniforme. La línea de tratamiento de superficie por inmersión cubre desengrase, fosfatado, pasivado y secado; en trabajo de panel importa menos el número de etapas que la calidad del enjuague final y una superficie sin gotas a la salida del secadero.
| Etapa | Qué hace en un panel | Defecto si se omite |
|---|---|---|
| Desengrase | Retira el aceite de prensa y conformado | Cráteres, poros, zonas mates |
| Enjuague intermedio | Arrastra el residuo alcalino | Velo turbio, adherencia débil |
| Fosfatado / conversión | Construye la superficie de anclaje | Levantamiento de canto, corrosión |
| Enjuague final (desmineralizada) | Anula el residuo mineral | Manchas de secado, marcas de agua |
| Pasivado | Estabiliza la superficie | Puntos de óxido en almacén |
| Secado | Elimina el agua por completo | Ampollas de ebullición, porosidad |
Cuántas etapas hacen falta depende del sustrato, del tipo de contaminación y de la resistencia a corrosión buscada; el orden de decisión se expone en cuántas etapas de pretratamiento necesita. La regla práctica para paneles: antes de añadir una etapa, mida la conductividad del agua de su enjuague final. La mayoría de las manchas inexplicables se remonta a ella.
Patrón de aire en cabina: ¿en qué punto de la línea detiene la partícula?
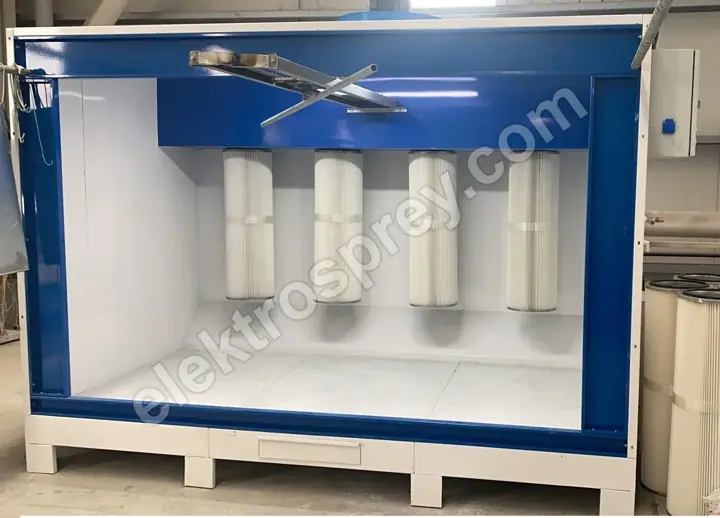
En una línea de paneles la cabina es menos una caja de recuperación de polvo que una sala de aire limpio. Tres decisiones la dominan.
Velocidad interna del aire. La banda 0.5–0.8 m/s se elige porque es lo bastante alta para retener el polvo dentro de la cabina y lo bastante baja para no arrancar el polvo recién depositado de la pieza. En un panel ancho el extremo superior es arriesgado: una cara plana grande actúa como una placa frente al flujo, la corriente se vuelve turbulenta detrás del panel y deja variación de espesor a lo largo de los cantos.
Sentido de presión. El volumen alrededor de la cabina debe estar a ligera sobrepresión para que la pelusa de taller no pueda entrar. El error de inversión más común en trabajo de panel es comprar una buena cabina y colocarla junto a una zona de mecanizado; el defecto viene del vecino, no de la cabina.
Filtración y recuperación. Una cabina de cartuchos entrega 99.9%+ de filtración y 95%+ de recuperación. En paneles la proporción de reciclado se mantiene baja a propósito: el polvo recuperado acumula finos y materia extraña, y ambos se ven en una superficie plana. Para una clase estética alta, más polvo virgen significa renunciar a parte de la eficiencia de transferencia — y, sin rodeos, un coste de operación mayor.
El número de pistolas (2–12 pistolas) sigue al ancho del panel y a la velocidad del transportador; los criterios de comparación están reunidos en la elección de cabina de recubrimiento en polvo. La cabina de recubrimiento en polvo con filtro de cartucho que fabricamos para trabajo de panel se dimensiona, como toda línea que hacemos, en torno a la pieza más grande del cliente — sin medidas de catálogo.
Transportador y colgadores: usted decide dónde queda la marca
La marca del colgador es inevitable — la pregunta no es si, sino dónde. Eso pertenece a la fase de diseño: un canto, un agujero o una pestaña oculta tras el montaje. Decidirlo con la línea ya construida significa pagar dos veces el utillaje de colgado. Tres puntos del transportador se trasladan directamente a la superficie:
- Estabilidad de velocidad. En el rango 1–6 m/min el problema no es la velocidad en sí, sino su fluctuación; si la velocidad deriva, deriva el tiempo de curado y el brillo varía en bandas.
- Balanceo. Un panel que oscila en su colgador cambia la distancia a la pistola y arruina el reparto de espesor; un utillaje estabilizador es un requisito, no una comodidad.
- Punto de contacto. El contacto colgador-panel debe conducir bien; un panel que no puede descargar responde con retroionización y superficie basta.
Una línea de túnel puede construirse para 500–5,000 piezas/hora con 98.5%+ de eficiencia de transferencia, pero en trabajo de panel la producción la fija la mayor velocidad de transportador que aún cumple el criterio de aceptación, no el horno. Para distribución en planta y capacidad, vea el esquema de la página instalación de recubrimiento en polvo tipo túnel; una sensibilidad estética parecida a menor escala se trata en líneas de recubrimiento en polvo para componentes metálicos de mobiliario.
Horno: en una superficie plana la uniformidad no se negocia
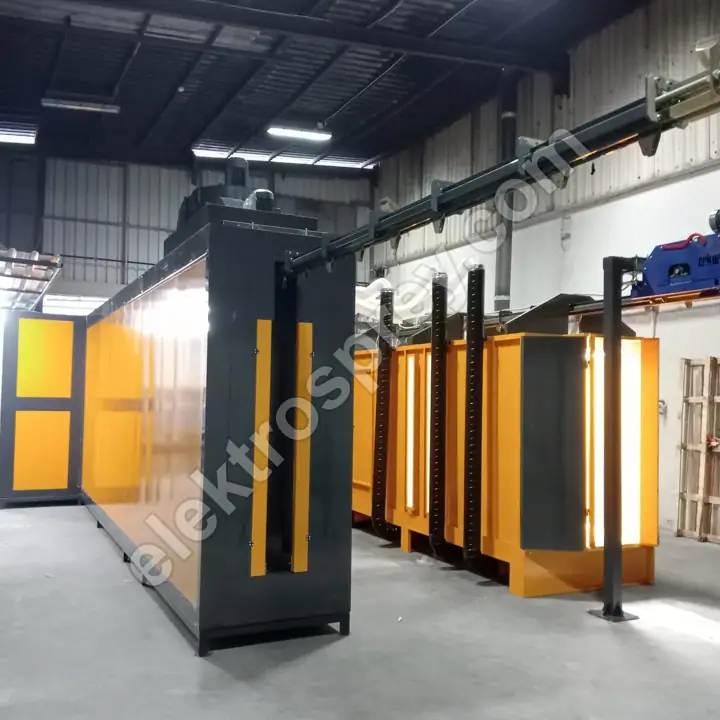
En el horno el problema del panel no es la masa térmica sino la superficie. Si un extremo de un metro cuadrado cura unos grados distinto del otro, el resultado son dos bandas de brillo diferenciadas. Un horno eléctrico tipo cámara, con su rango 80–250 °C, control PID, uniformidad ±3 °C y 16 perfiles de curado, responde exactamente a esto; la chapa fina no puede compartir rampa con una pieza de carrocería pesada. Qué examinar al especificarlo:
| Decisión | Efecto en el panel | Método de medición |
|---|---|---|
| Uniformidad de temperatura | Bandas de brillo, deriva de color | Curva de registrador sobre el panel |
| Rampa de calentamiento | Piel de naranja, ventana de fluidez | Temperatura de superficie frente al tiempo |
| Sentido de circulación de aire | Transporte de partículas, regueros | Medición de velocidad de aire en horno |
| Densidad de carga | Sombreado, curado tardío | Comparación de régimen lleno y vacío |
El procedimiento de medición se detalla paso a paso en uniformidad de temperatura del horno. Si valora el gas, el tipo paleta con carga superior trabaja en la banda 140–220 °C con un coste energético 30–40% menor que el eléctrico; a cambio, el movimiento de aire que impone el quemador exige un diseño de conductos más cuidadoso en paneles planos.
Preguntas frecuentes
¿Cómo debe definirse el criterio de aceptación de un panel de línea blanca?
Una cifra en micras o un valor de brillo por sí solos no bastan. Una definición utilizable tiene tres partes: distancia de observación (típicamente 1–2 m), condición de iluminación y umbral de tamaño de defecto. Hasta que eso no se escribe, ninguna línea puede responder si recubre lo bastante bien: el mismo panel se lee distinto bajo otra luz.
¿Cuántas etapas de pretratamiento necesita una línea de paneles?
El número de etapas va de 3 a 7 según el tipo de contaminación y la expectativa de corrosión. En lo estético, el resultado no lo decide el número de etapas sino el agua del enjuague final y una superficie sin gotas a la salida del secadero. Medir primero el agua de enjuague existente hace innecesaria la etapa extra en la mayoría de los casos.
¿Cómo estropea el aire de la cabina la superficie de un panel?
De dos maneras. Cuando la velocidad del aire sube por encima de la banda, barre la capa de polvo recién depositada y arruina el reparto de espesor. Y si la zona alrededor de la cabina está en depresión, la pelusa del taller entra y queda como relieve tras el curado. Lo primero es un problema de ajuste; lo segundo, de distribución en planta.
¿Se pueden eliminar por completo las marcas de colgador en un panel?
No. La pieza tiene que sujetarse en algún punto, y ahí el recubrimiento falta o queda marcado. Lo que sí puede hacer es llevar la marca a una zona oculta tras el montaje y diseñar un utillaje que use siempre el mismo punto. El objetivo no es que no haya marca, sino una marca definida y repetible.
¿Por qué los dos extremos del mismo panel difieren en brillo?
Casi siempre el horno: o una diferencia local de temperatura, o un extremo más expuesto al flujo de aire. Para confirmarlo, fije termopares en ambos extremos y registre la curva real de temperatura. Si las curvas se solapan dentro de la banda ±3 °C, el horno no es la causa y la atención pasa a la disposición de pistolas y al reparto de espesor de película.
Resumen
La calidad superficial de un panel de línea blanca se gana a lo largo de toda la cadena, no en una estación. El orden es fijo: disciplina del enjuague final en el pretratamiento, velocidad de aire y sentido de presión en la cabina, estabilidad de velocidad y ubicación de la marca del colgador en el transportador, uniformidad en el horno. La capacidad viene después; una línea que no sostiene el criterio de aceptación funciona a coste de repaso, sea cual sea su cifra por hora. Si está planificando la inversión completa, nuestra guía general cómo montar una planta de recubrimiento en polvo es el punto de partida correcto. Cada línea que construimos se dimensiona en torno al panel más grande del cliente y se entrega con 2 años de garantía de fabricante.
Envíenos las dimensiones de su panel, su criterio de aceptación y su necesidad de piezas por hora: definiremos juntos cuánta inversión necesita realmente cada estación.