
Cómo la velocidad del transportador determina la longitud del horno: el cálculo a 1–6 m/min
El tiempo de permanencia en un horno de pintura en polvo no es más que la longitud del túnel calefactado dividida por la velocidad del transportador. Este artículo construye el triángulo velocidad, tiempo de curado y longitud de horno con números resueltos, y muestra cuántos metros de túnel y de nave impone cada velocidad.
 Ampliar
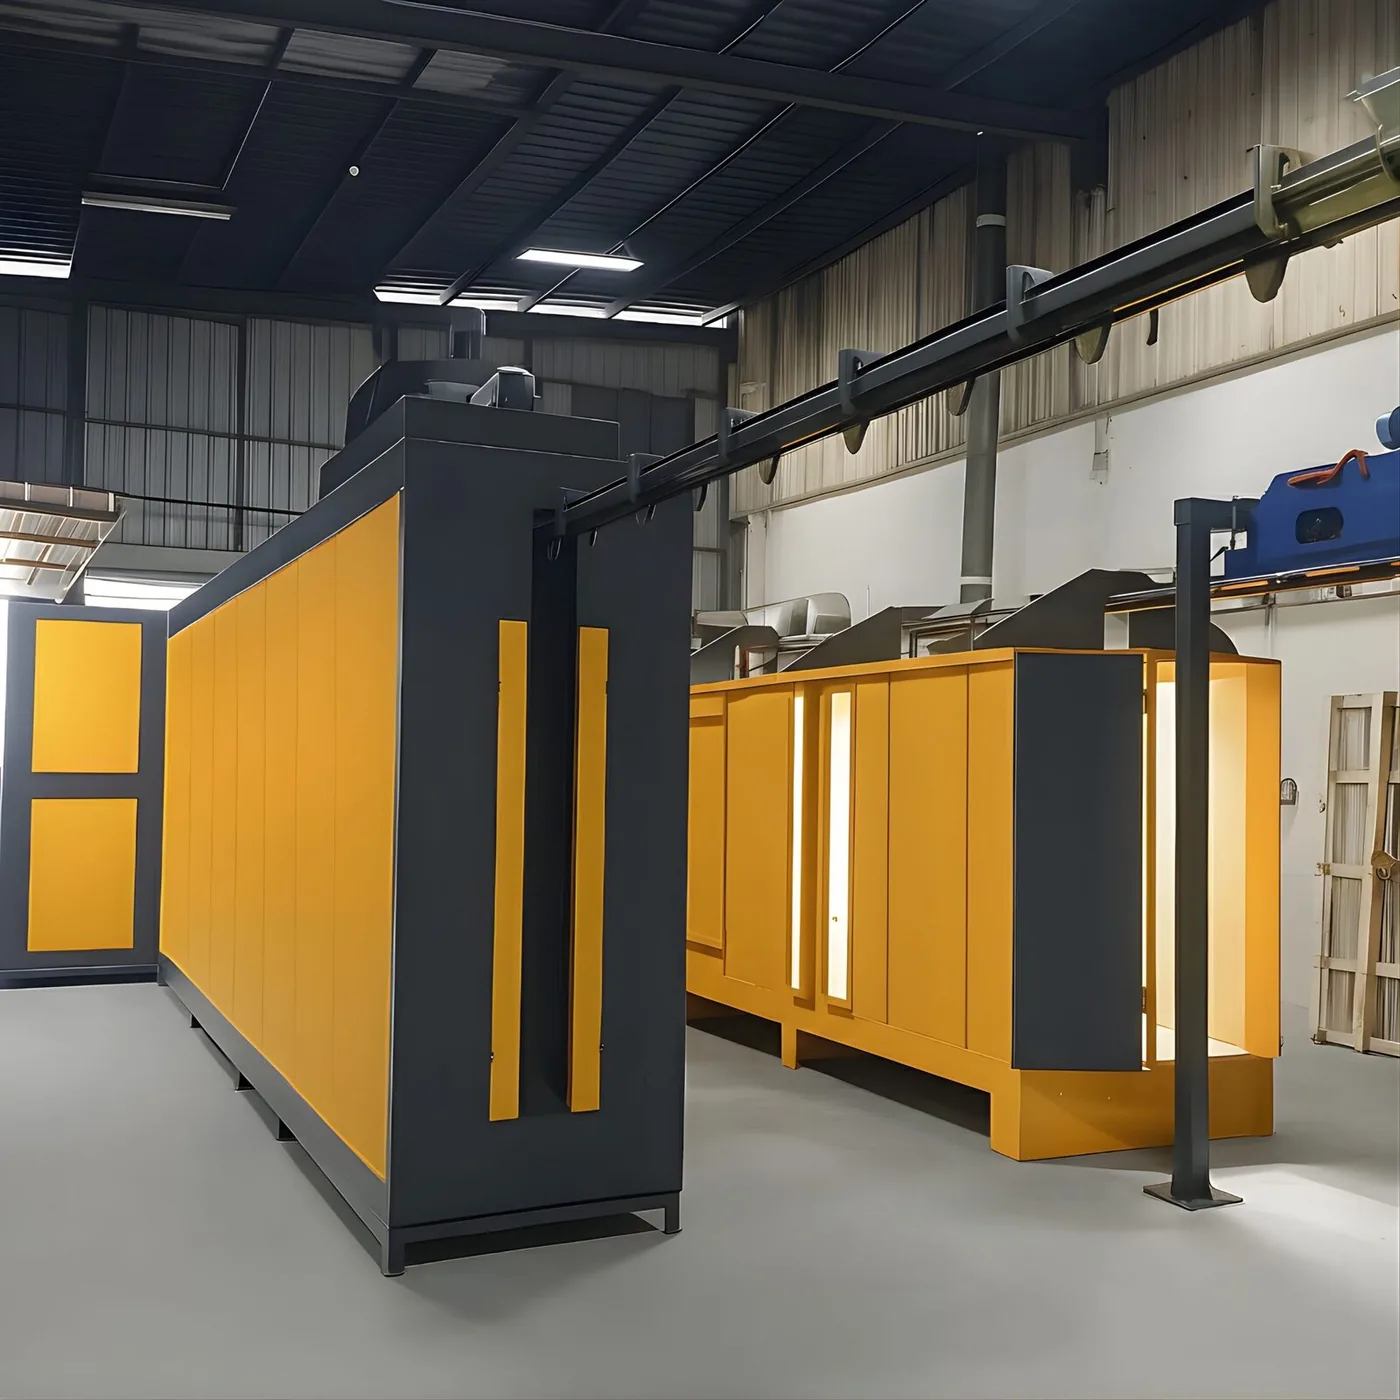
En una línea de pintura en polvo, el cálculo que va de la velocidad del transportador a la longitud del horno descansa sobre una sola ecuación: tiempo de permanencia en el horno = longitud del túnel calefactado ÷ velocidad del transportador. Inviértala y aparece la factura real de la inversión: longitud calefactada del horno = velocidad del transportador × tiempo de permanencia necesario. Las líneas de túnel mueven sus transportadores en la banda de 1–6 m/min, de modo que un ciclo de horno de 20 minutos significa 20 metros de túnel calefactado a 1 m/min, 60 metros a 3 m/min y 120 metros a 6 m/min. Duplicar la velocidad duplica la producción, pero también duplica físicamente el horno. Un estudio de capacidad responde a la pregunta de piezas por hora; este artículo convierte esa capacidad en metros y en longitud de nave.
Los proyectos que se saltan esta relación terminan todos igual: la producción cuadra sobre el papel, el horno no entra en la nave, se acorta el horno, se frena el transportador y la capacidad que se pagó nunca llega a existir.
Las tres variables de la ecuación
Solo hay tres magnitudes, y dos de ellas las fijan la física y la pintura, no el comprador.
Tiempo de permanencia (t). El tiempo entre la entrada y la salida del horno, compuesto por dos partes: el tiempo de calentamiento que la pieza necesita para alcanzar la temperatura de curado y el tiempo de curado impreso en la ficha técnica de la pintura. Lo decisivo es que el tiempo de la ficha empieza a contar cuando el metal está a temperatura, no cuando la pieza cruza el umbral del horno. Las pinturas en polvo curan habitualmente en la banda de 180–200 °C, y los tiempos indicados para esa banda son del orden de minutos: tome la cifra exacta de la ficha de la pintura que realmente vaya a usar y no dimensione nunca una línea sobre una suposición.
Tiempo de calentamiento. Aquí actúa la masa térmica. Una chapa de 1 mm y una pletina de 8 mm no alcanzan la consigna a la vez en el mismo horno. En una línea con piezas pesadas, el calentamiento se come una parte sustancial del tiempo total de permanencia y, por tanto, de la longitud calefactada del horno.
Velocidad del transportador (v). La única variable libre y la que fija directamente la producción. Quien elige la velocidad ya ha elegido la longitud del horno.
Longitud de túnel calefactado según velocidad y permanencia
La tabla siguiente no es más que longitud = velocidad × tiempo. No hay factores ocultos en ella. Las columnas muestran el tiempo total de permanencia: calentamiento más curado.
| Velocidad del transportador | Permanencia 15 min | Permanencia 20 min | Permanencia 25 min |
|---|---|---|---|
| 1 m/min | 15 m | 20 m | 25 m |
| 2 m/min | 30 m | 40 m | 50 m |
| 3 m/min | 45 m | 60 m | 75 m |
| 4 m/min | 60 m | 80 m | 100 m |
| 6 m/min | 90 m | 120 m | 150 m |
La conclusión es rotunda: quien pide 6 m/min con un horneado de 20 minutos está pidiendo 120 metros de túnel calefactado. Como tramo recto único, esa longitud no cabe en ninguna nave de producción corriente. Por eso las líneas rápidas pliegan el horno, en U o en serpentín de dos, tres o cuatro pasadas.
Cómo la longitud calefactada se convierte en longitud de nave
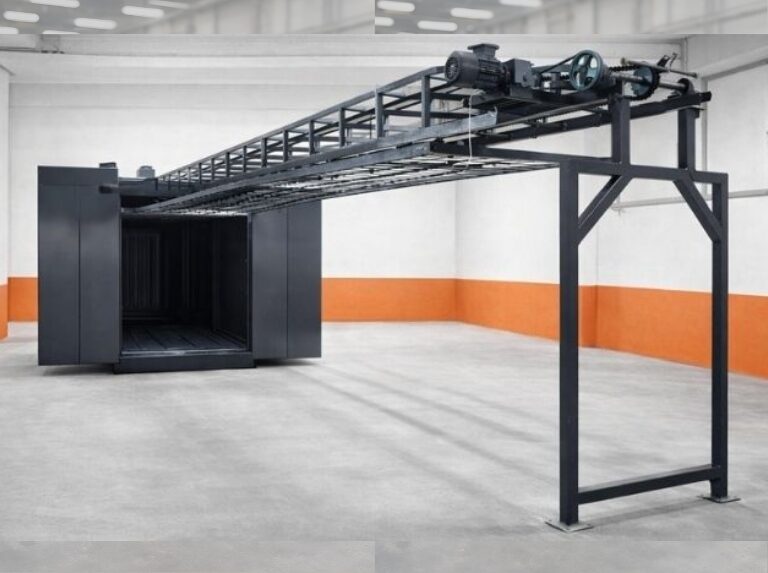
La longitud calefactada no es la longitud total del cuerpo del horno, y el cuerpo del horno no es la longitud de la nave. La secuencia es esta:
- Longitud del túnel calefactado: los metros que da la ecuación.
- Bocas de entrada y salida sin calefactar: las rampas y barreras de aire que mantienen el calor dentro. Suman longitud de nave, pero no tiempo de permanencia.
- Número de pasadas: plegar en U duplica aproximadamente la longitud calefactada disponible y reduce a la mitad el desarrollo en planta, más un margen para el radio de giro.
- El resto de la línea: pretratamiento, horno de secado, cabina de aplicación, enfriamiento y puestos de carga y descarga.
| Longitud calefactada | Huella en una pasada | Huella en dos pasadas (U) | Nota |
|---|---|---|---|
| 20 m | ~20 m + bocas | ~10 m + margen de giro | Velocidad baja, piezas pequeñas, nave estrecha |
| 40 m | ~40 m + bocas | ~20 m + margen de giro | La banda más habitual para capacidad media |
| 60 m | ~60 m + bocas | ~30 m + margen de giro | La altura y la retícula de pilares empiezan a mandar |
| 120 m | No practicable | ~60 m + margen de giro | Tres o cuatro pasadas, o una velocidad menor |
Plegar no sale gratis. Cada giro exige un radio para los colgadores y la cadena, el radio crece con la longitud de la pieza y con él crece la superficie de suelo perdida. Las plantas que tratan perfiles largos necesitan por ello una implantación completamente distinta: nuestra planta de lacado de aluminio en U está construida en torno a perfiles de 3–7 m y dispuesta de forma que un cambio de color se mantenga por debajo de 20 minutos. Las restricciones de superficie y retícula de pilares se detallan en superficie e implantación de la planta.
Subir la capacidad sin subir la velocidad
La producción no depende solo de la velocidad. Las piezas por hora son el producto de tres factores: velocidad del transportador, paso entre colgadores y piezas por colgador. El rango de 500–5.000 piezas/hora que se ve en las líneas de túnel nace de combinaciones distintas de exactamente esos tres.
Con la velocidad fija, las palancas prácticas son:
- Cerrar el paso entre colgadores. Cuanto más juntas van las piezas, más pasan en el mismo tiempo a la misma velocidad. El límite lo ponen el alcance electrostático y el efecto jaula de Faraday.
- Aumentar las piezas por colgador. Los colgadores de varias filas o varios pisos multiplican la producción sin tocar la velocidad ni la longitud del horno. El límite lo ponen el acceso de las pistolas y la uniformidad del horno.
- Acortar el calentamiento. Un calentamiento más rápido recorta el tiempo total de permanencia, lo que permite mayor velocidad en la misma longitud de horno. Aquí es donde se gana su sitio un horno de gas con paletas superiores, trabajando en la banda de 140–220 °C con 50.000–500.000 kcal/h.
Como estas tres palancas elevan la producción sin añadir metros, deben probarse siempre primero. Para la aritmética completa de piezas por hora, consulte cálculo de capacidad de una línea de pintura en polvo.
Qué se pierde al subir la velocidad
El precio de la velocidad no se paga solo en metros. A medida que el transportador acelera, se escapa más calor por las bocas de entrada y salida, sostener el perfil de temperatura interior se vuelve más difícil y el ritmo humano en los puestos de carga y descarga empieza a limitar la línea. Si la desviación entre zonas del horno se amplía, piezas del mismo colgador curan de forma distinta; el método de medición para eso se expone en homogeneidad de temperatura del horno.
La velocidad baja tiene su propio precio: la línea permanece llena durante tramos largos, los cambios de producto se ralentizan y, en lotes pequeños, el horno funciona medio vacío. La velocidad correcta no es la más alta, sino la que encaja con la mezcla de piezas y con el régimen de turnos.
Preguntas frecuentes
¿Cómo se calcula la longitud del horno?
La longitud del túnel calefactado es la velocidad del transportador multiplicada por el tiempo total de permanencia. Ejemplo resuelto: 2,5 m/min con un total de 18 minutos da 45 metros de longitud calefactada. Esa cifra se convierte después en longitud de nave sumando las bocas de entrada y salida y los radios de giro que haya.
¿A qué velocidad de transportador debe funcionar una línea de polvo?
Las líneas de túnel trabajan en la banda de 1–6 m/min, y el valor correcto sale del tamaño de la pieza, la disposición de los colgadores y el objetivo de piezas por hora conjuntamente. En lugar de fijar primero una velocidad y medir el horno después, meta a la vez en la ecuación la capacidad objetivo y la longitud de nave disponible. La mayoría de las plantas medianas se estabilizan entre 1,5 y 3 m/min.
¿Es válido acortar el horno y frenar el transportador?
Físicamente sí; comercialmente, depende. Si baja la velocidad para proteger el tiempo de permanencia, la producción cae en la misma proporción. Donde la longitud de la nave es una restricción dura, la decisión correcta no suele ser un transportador más lento, sino plegar el horno en U o serpentín y aumentar la densidad de colgadores.
¿Puedo acortar el horno acortando el tiempo de curado?
Solo si lo permite la ficha técnica de la pintura. El compromiso entre temperatura baja con tiempo largo y temperatura alta con tiempo corto depende de la química del recubrimiento y viene indicado en la ficha; recortar el tiempo por cuenta propia produce curado insuficiente y, con él, pérdida de adherencia y durabilidad. Lo que realmente se puede acortar no es el tiempo de curado indicado, sino el tiempo de calentamiento que la pieza tarda en llegar a la consigna.
¿Cómo se fija la velocidad cuando piezas de distinto espesor comparten una línea?
La velocidad la fija el tiempo de calentamiento de la pieza más pesada de la línea, lo que significa que las piezas más finas reciben tiempo de sobra en ese régimen. En plantas con carga mixta, la respuesta es agrupar piezas de masa térmica parecida en el mismo lote y cambiar la velocidad lote a lote. Justo por eso un accionamiento de transportador regulable vale mucho más en el control de la línea que uno de velocidad fija.
Resumen
El vínculo entre velocidad del transportador y longitud del horno no es una preferencia de diseño discutible: es una multiplicación. Longitud calefactada = velocidad × tiempo de permanencia. El tiempo de permanencia lo fijan la ficha técnica de la pintura y la masa térmica de la pieza, con lo que la velocidad del transportador queda como única variable libre, y se convierte directamente en metros, y los metros en nave. El orden de las decisiones es por tanto: primero el objetivo de piezas por hora, después el tiempo de permanencia para la mezcla real de piezas, después la velocidad y solo entonces la nave. Cada planta de pintura en polvo de tipo túnel que construimos se fabrica según la pieza más grande del cliente y según la nave realmente disponible; no hay medidas de catálogo, y la entrega lleva 2 años de garantía del fabricante.
Envíenos las dimensiones interiores de su nave, el tamaño de su pieza mayor y su objetivo de piezas por hora, y calcularemos qué velocidad impone qué longitud de horno dentro de su nave.