
Wie die Fördergeschwindigkeit die Ofenlänge bestimmt: die Rechnung bei 1–6 m/min
Die Verweilzeit im Pulverbeschichtungsofen ist nichts anderes als die beheizte Tunnellänge geteilt durch die Fördergeschwindigkeit. Dieser Beitrag baut das Dreieck aus Geschwindigkeit, Einbrennzeit und Ofenlänge mit durchgerechneten Zahlen auf und zeigt, wie viele Meter Tunnel und wie viele Meter Halle jede Geschwindigkeit erzwingt.
 Vergrößern
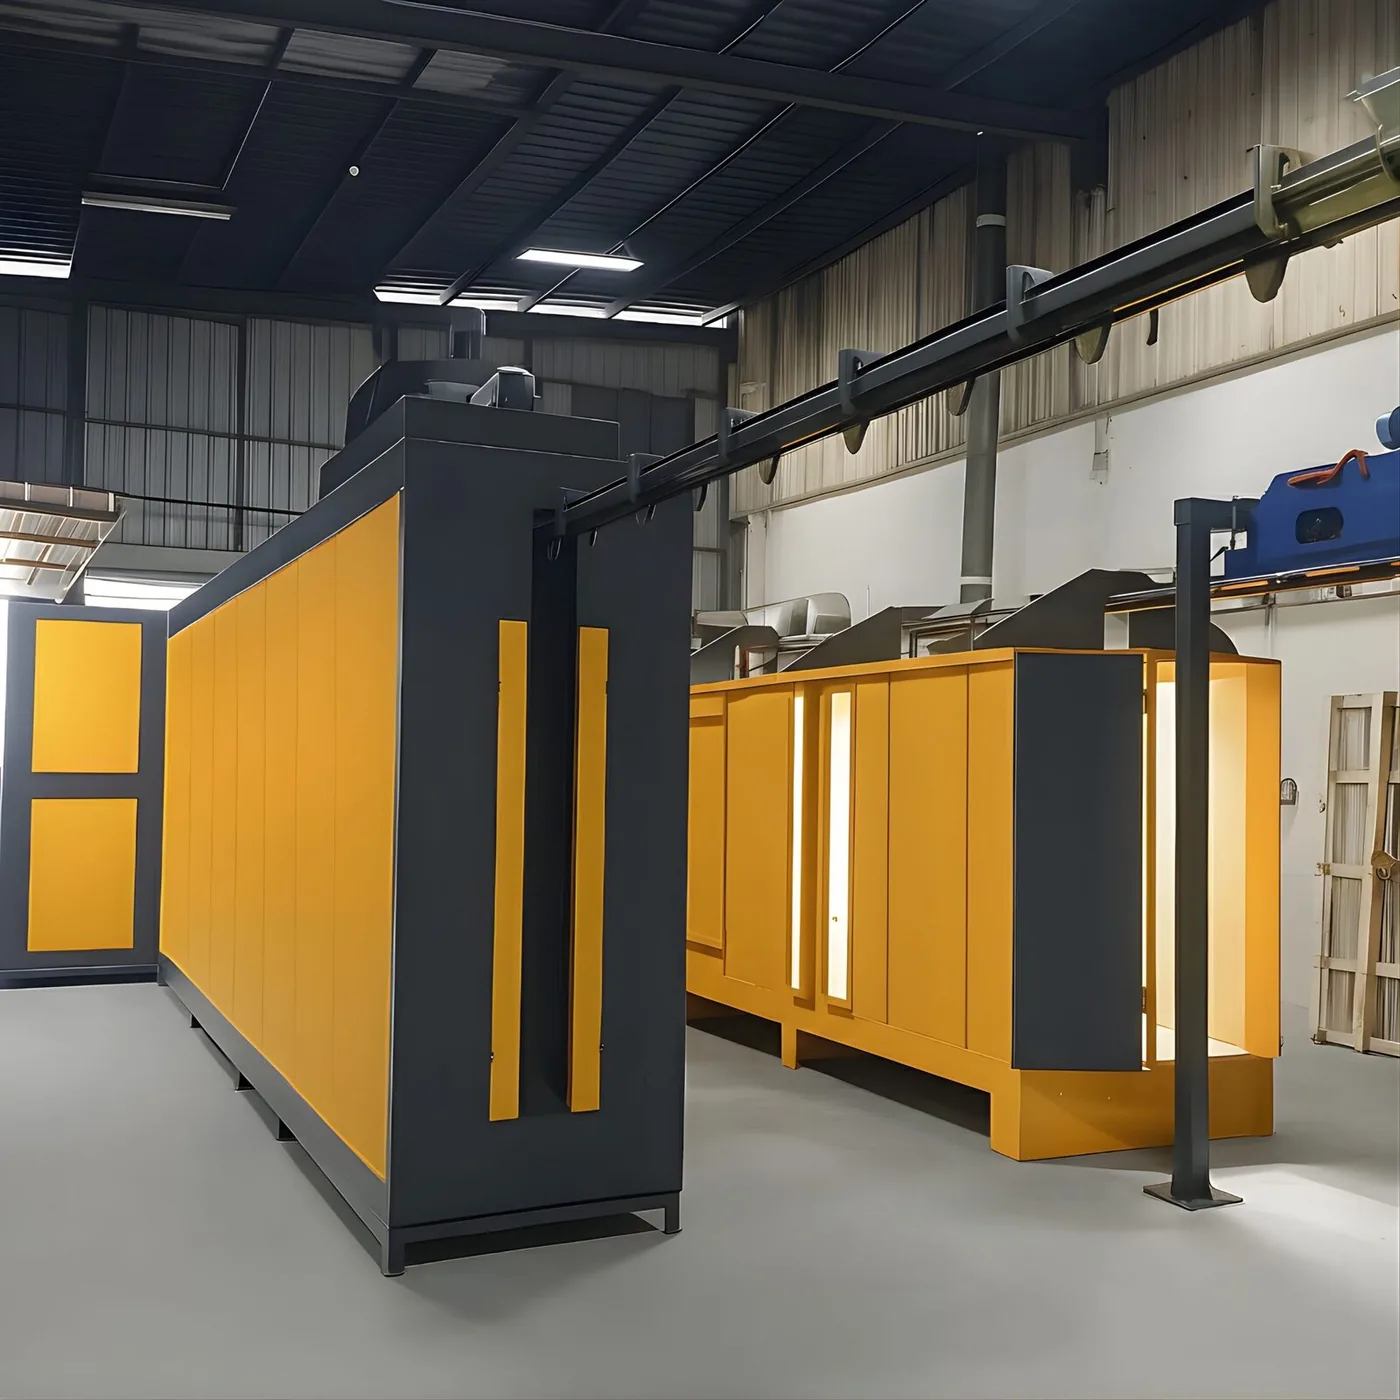
In einer Pulverbeschichtungsanlage beruht die Rechnung von der Fördergeschwindigkeit zur Ofenlänge auf einer einzigen Gleichung: Verweilzeit im Ofen = beheizte Tunnellänge ÷ Fördergeschwindigkeit. Stellt man sie um, erscheint die tatsächliche Rechnung der Investition — beheizte Ofenlänge = Fördergeschwindigkeit × erforderliche Verweilzeit. Durchlaufanlagen fahren ihre Förderer im Band von 1–6 m/min, ein Ofenzyklus von 20 Minuten bedeutet also 20 Meter beheizten Tunnel bei 1 m/min, 60 Meter bei 3 m/min und 120 Meter bei 6 m/min. Die doppelte Geschwindigkeit verdoppelt den Durchsatz, sie verdoppelt aber ebenso physisch den Ofen. Eine Kapazitätsbetrachtung beantwortet die Frage nach Teilen pro Stunde; dieser Beitrag rechnet diese Kapazität in Meter und in Hallenlänge um.
Projekte, die diesen Zusammenhang überspringen, enden immer gleich: Auf dem Papier stimmt der Durchsatz, der Ofen passt nicht in die Halle, der Ofen wird gekürzt, der Förderer wird verlangsamt — und die bezahlte Kapazität entsteht nie.
Die drei Größen der Gleichung
Es gibt nur drei Größen, und zwei davon werden von der Physik und vom Pulver festgelegt, nicht vom Käufer.
Verweilzeit (t). Die Zeit zwischen Ein- und Auslauf des Ofens, bestehend aus zwei Anteilen: der Aufheizzeit, die das Teil braucht, um die Einbrenntemperatur zu erreichen, und der Einbrennzeit aus dem technischen Datenblatt des Pulvers. Entscheidend ist, dass die Zeit im Datenblatt erst zu laufen beginnt, wenn das Metall auf Temperatur ist, und nicht, wenn das Teil die Ofenschwelle passiert. Pulverlacke brennen typischerweise im Band 180–200 °C ein, und die für dieses Band genannten Zeiten liegen in der Größenordnung von Minuten — nehmen Sie den exakten Wert aus dem Datenblatt des Pulvers, das Sie tatsächlich einsetzen, und legen Sie eine Anlage niemals nach Schätzwerten aus.
Aufheizzeit. Hier wirkt die thermische Masse. Ein 1 mm starkes Blech und ein 8 mm starker Flachstahl erreichen den Sollwert im selben Ofen nicht gleichzeitig. In einer Anlage mit schweren Teilen frisst das Aufheizen einen erheblichen Anteil der gesamten Verweilzeit — und damit der beheizten Länge des Ofens.
Fördergeschwindigkeit (v). Die einzige frei wählbare Größe und diejenige, die den Durchsatz unmittelbar festlegt. Wer die Geschwindigkeit wählt, hat die Ofenlänge bereits gewählt.
Beheizte Tunnellänge nach Geschwindigkeit und Verweilzeit
Die folgende Tabelle ist nichts weiter als Länge = Geschwindigkeit × Zeit. Verborgene Faktoren gibt es darin nicht. Die Spalten zeigen die gesamte Verweilzeit, also Aufheizen plus Einbrennen.
| Fördergeschwindigkeit | 15 min Verweilzeit | 20 min Verweilzeit | 25 min Verweilzeit |
|---|---|---|---|
| 1 m/min | 15 m | 20 m | 25 m |
| 2 m/min | 30 m | 40 m | 50 m |
| 3 m/min | 45 m | 60 m | 75 m |
| 4 m/min | 60 m | 80 m | 100 m |
| 6 m/min | 90 m | 120 m | 150 m |
Der Schluss daraus ist unmissverständlich: Wer 6 m/min bei 20 Minuten Einbrennzeit verlangt, verlangt 120 Meter beheizten Tunnel. Als eine einzige gerade Strecke passt diese Länge in keine gewöhnliche Produktionshalle. Deshalb falten schnelle Anlagen den Ofen — zu einem U oder zu einer Schlange aus zwei, drei oder vier Zügen.
Wie aus beheizter Länge Hallenlänge wird
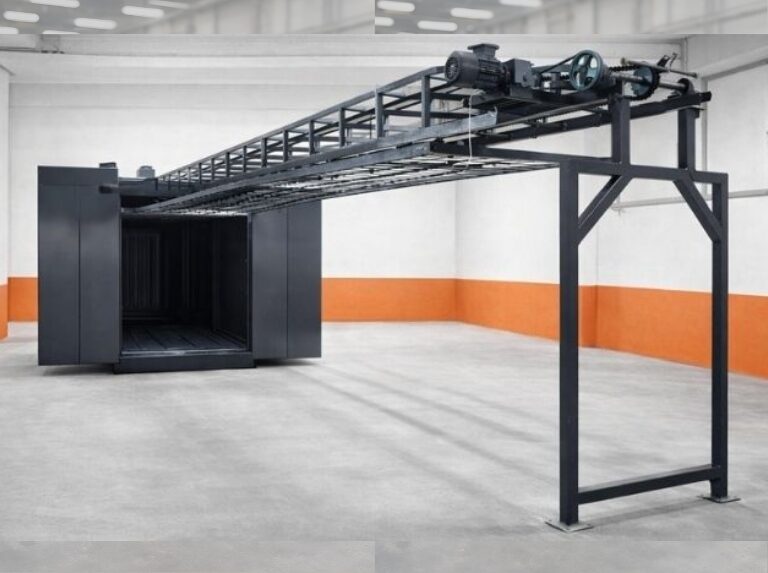
Die beheizte Länge ist nicht die Gesamtlänge des Ofengehäuses, und das Ofengehäuse ist nicht die Länge der Halle. Die Reihenfolge lautet:
- Beheizte Tunnellänge — die Meter, die die Gleichung liefert.
- Unbeheizte Ein- und Auslaufschleusen — die Rampen und Luftschleusen, die die Wärme im Ofen halten. Sie verlängern die Halle, nicht aber die Verweilzeit.
- Anzahl der Züge — die Faltung zu einem U verdoppelt die verfügbare beheizte Länge annähernd und halbiert den Hallenzug, zuzüglich eines Zuschlags für den Kurvenradius.
- Der Rest der Anlage — Vorbehandlung, Trockenofen, Beschichtungskabine, Kühlstrecke sowie Be- und Entladestationen.
| Beheizte Länge | Grundfläche einzügig | Grundfläche zweizügig (U) | Anmerkung |
|---|---|---|---|
| 20 m | ~20 m + Schleusen | ~10 m + Kurvenzuschlag | Niedrige Geschwindigkeit, kleine Teile, schmale Halle |
| 40 m | ~40 m + Schleusen | ~20 m + Kurvenzuschlag | Das häufigste Band für mittlere Kapazitäten |
| 60 m | ~60 m + Schleusen | ~30 m + Kurvenzuschlag | Hallenhöhe und Stützenraster werden bestimmend |
| 120 m | Nicht praktikabel | ~60 m + Kurvenzuschlag | Drei oder vier Züge, oder eine geringere Geschwindigkeit |
Die Faltung ist nicht umsonst zu haben. Jede Kurve verlangt einen Radius für Gehänge und Kette, der Radius wächst mit der Teilelänge, und die verlorene Grundfläche wächst mit ihm. Betriebe mit langen Profilen brauchen daher ein völlig anderes Layout: Unsere Aluminium-Beschichtungsanlage in U-Form ist um Profile von 3–7 m herum aufgebaut und so angeordnet, dass ein Farbwechsel unter 20 Minuten bleibt. Grundfläche und Stützenraster behandeln wir ausführlich unter Fläche und Layout der Anlage.
Kapazität steigern, ohne die Geschwindigkeit zu erhöhen
Der Durchsatz hängt nicht allein an der Geschwindigkeit. Teile pro Stunde sind das Produkt aus drei Größen: Fördergeschwindigkeit, Gehängeabstand und Teile je Gehänge. Der an Durchlaufanlagen beobachtete Bereich von 500–5.000 Teilen/Stunde entsteht aus unterschiedlichen Kombinationen genau dieser drei.
Bei konstanter Geschwindigkeit bleiben als praktische Hebel:
- Den Gehängeabstand verringern. Je enger die Teile hängen, desto mehr passieren bei gleicher Geschwindigkeit in derselben Zeit. Die Grenze liegt bei der elektrostatischen Reichweite und beim Faraday-Effekt.
- Mehr Teile je Gehänge. Mehrreihige oder mehrstöckige Gehänge vervielfachen den Durchsatz, ohne Geschwindigkeit oder Ofenlänge anzutasten. Die Grenze setzen die Erreichbarkeit mit der Pistole und die Temperaturgleichmäßigkeit im Ofen.
- Das Aufheizen verkürzen. Schnelleres Aufheizen senkt die gesamte Verweilzeit und erlaubt damit eine höhere Geschwindigkeit bei gleicher Ofenlänge. Genau hier verdient ein gasbeheizter Ofen mit Oberflurpaletten seinen Platz, der im Band 140–220 °C mit 50.000–500.000 kcal/h arbeitet.
Weil diese drei Hebel den Durchsatz heben, ohne Meter hinzuzufügen, sollten sie stets zuerst versucht werden. Die vollständige Rechnung für Teile pro Stunde finden Sie unter Kapazitätsberechnung der Pulverbeschichtungsanlage.
Was Sie mit steigender Geschwindigkeit verlieren
Der Preis der Geschwindigkeit besteht nicht nur aus Metern. Je schneller der Förderer läuft, desto mehr Wärme entweicht durch die Ein- und Auslaufschleusen, desto schwerer wird das Halten des inneren Temperaturprofils, und desto eher begrenzt das menschliche Arbeitstempo an Be- und Entladestation die Anlage. Weitet sich die Abweichung zwischen den Ofenzonen, härten Teile am selben Gehänge unterschiedlich aus; das Messverfahren dafür ist unter Temperaturgleichmäßigkeit im Ofen beschrieben.
Auch niedrige Geschwindigkeit hat ihren Preis: Die Anlage bleibt über lange Strecken gefüllt, Produktwechsel werden träge, und bei kleinen Losen läuft der Ofen halb leer. Die richtige Geschwindigkeit ist nicht die höchste, sondern die, die zum Teilespektrum und zum Schichtmodell passt.
Häufig gestellte Fragen
Wie wird die Ofenlänge berechnet?
Die beheizte Tunnellänge ist die Fördergeschwindigkeit multipliziert mit der gesamten Verweilzeit. Rechenbeispiel: 2,5 m/min bei 18 Minuten Gesamtzeit ergeben 45 Meter beheizte Länge. Dieser Wert wird anschließend in Hallenlänge umgerechnet, indem Ein- und Auslaufschleusen sowie etwaige Kurvenradien hinzukommen.
Mit welcher Fördergeschwindigkeit soll eine Pulveranlage laufen?
Durchlaufanlagen arbeiten im Band 1–6 m/min, und der richtige Wert ergibt sich aus Teilegröße, Gehängeanordnung und den angestrebten Teilen pro Stunde gemeinsam. Statt zuerst eine Geschwindigkeit festzulegen und danach den Ofen auszumessen, setzen Sie Zielkapazität und verfügbare Hallenlänge gleichzeitig in die Gleichung ein. Die meisten mittelgroßen Betriebe pendeln sich zwischen 1,5 und 3 m/min ein.
Ist es zulässig, den Ofen zu kürzen und den Förderer zu verlangsamen?
Physikalisch ja, wirtschaftlich kommt es darauf an. Senken Sie die Geschwindigkeit, um die Verweilzeit zu retten, fällt der Durchsatz im gleichen Verhältnis. Wo die Hallenlänge eine harte Grenze ist, lautet die richtige Antwort meist nicht langsamerer Förderer, sondern Faltung des Ofens zu einem U oder einer Schlange und höhere Gehängedichte.
Kann ich den Ofen kürzen, indem ich die Einbrennzeit kürze?
Nur wenn das Datenblatt des Pulvers es zulässt. Der Tausch zwischen niedriger Temperatur mit langer Zeit und hoher Temperatur mit kurzer Zeit hängt an der Chemie des Lacks und steht im Datenblatt; wer die Zeit in Eigenregie kürzt, erzeugt Untervernetzung und damit Verlust an Haftung und Beständigkeit. Wirklich verkürzbar ist nicht die angegebene Einbrennzeit, sondern die Aufheizzeit, die das Teil bis zum Sollwert benötigt.
Wie wird die Geschwindigkeit eingestellt, wenn Teile unterschiedlicher Dicke dieselbe Anlage teilen?
Die Geschwindigkeit richtet sich nach der Aufheizzeit des schwersten Teils auf der Anlage, wodurch dünnere Teile in diesem Regime zusätzliche Zeit erhalten. In Betrieben mit gemischtem Programm besteht die Antwort darin, Teile ähnlicher thermischer Masse in derselben Charge zusammenzufassen und die Geschwindigkeit von Charge zu Charge zu ändern. Genau deshalb ist ein regelbarer Förderantrieb für die Anlagenführung weit mehr wert als ein Antrieb mit fester Geschwindigkeit.
Zusammenfassung
Der Zusammenhang zwischen Fördergeschwindigkeit und Ofenlänge ist keine verhandelbare Auslegungsvorliebe, sondern eine Multiplikation. Beheizte Länge = Geschwindigkeit × Verweilzeit. Die Verweilzeit ergibt sich aus dem Datenblatt des Pulvers und der thermischen Masse des Teils, sodass die Fördergeschwindigkeit als einzige freie Größe bleibt — und sie rechnet sich unmittelbar in Meter um und die Meter in Hallenlänge. Die Reihenfolge der Entscheidungen lautet daher: zuerst die Zielteile pro Stunde, dann die Verweilzeit für das tatsächliche Teilespektrum, dann die Geschwindigkeit und erst danach die Halle. Jede Pulverbeschichtungsanlage in Durchlaufbauweise, die wir bauen, wird auf das größte Teil des Kunden und auf die real verfügbare Halle gefertigt; es gibt keine Katalogmaße, und die Lieferung trägt 2 Jahre Herstellergarantie.
Senden Sie uns die lichten Maße Ihrer Halle, die Größe Ihres größten Teils und Ihre angestrebten Teile pro Stunde — wir rechnen aus, welche Geschwindigkeit in Ihrer Halle welche Ofenlänge erzwingt.