
Как устранить дефекты поверхности на панелях бытовой техники?
На широкой плоской листовой панели одна взвешенная частица или слабая волна шагрени превращают деталь в брак. В статье разобраны решения по линии, которые определяют внешнее качество панелей бытовой техники — ступени предподготовки, картина воздуха и направление давления в камере, скорость конвейера и расположение следа от подвески, равномерность печи — на том уровне, который нужен для инвестиционного решения.
 Увеличить
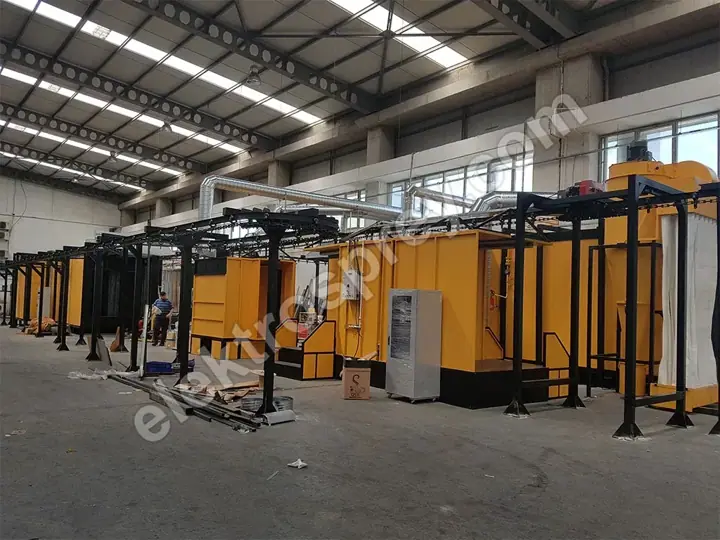
Качество поверхности порошковой окраски листовых панелей бытовой техники обеспечивает линия, а не пистолет. На дверце стиральной машины или боковине холодильника критерием приёмки служит не толщина и не адгезия, а то, что глаз замечает с двух метров, — и это задают четыре решения по линии: какие из 3–7 ступеней предподготовки являются промывками, удерживается ли скорость воздуха в камере в диапазоне 0.5–0.8 m/s, на какой скорости зафиксирован конвейер в пределах своего диапазона 1–6 m/min и держит ли печь равномерность ±3 °C. Если все четыре решены верно, доля брака падает; если упущено одно, половина панелей уходит на второй слой независимо от паспортной производительности линии.
Ограничение носит внешний, а не производительный характер. Линия, которая без нареканий красит сложное шасси, может быть забракована на плоской панели 600 × 900 mm: здесь нет ни изгиба, ни отверстия, ни тени, где спрятался бы дефект.
Почему широкая плоская панель — самая беспощадная деталь?
Плоская поверхность ведёт себя как зеркало. Свет скользит по ней под одним углом, поэтому любое отклонение становится видимым сразу и в одном направлении. На сложной детали глаз ищет дефект; на плоской панели дефект сам находит глаз. Отсюда три следствия:
- Заметность частиц. Взвешенное волокно в 50 микрон незаметно на гнутом профиле, но после полимеризации блестит на плоской панели как выпуклая точка.
- Усиленные дефекты розлива. Волна шагрени идёт по плоскости непрерывно, тогда как излом геометрии разрывает её, и глаз перестаёт читать один сплошной дефект.
- Читаемая разница блеска. Несколько градусов разницы полимеризации между одним и другим концом панели проявляются видимой полосой.
Поэтому линия под панели бытовой техники строится иначе, чем универсальная линия той же производительности: вес инвестиций смещается от числа пистолетов к дисциплине по воздуху и теплу.
Предподготовка: половина дефектов возникает до окраски

Значительная часть дефектов панели решается до входа детали в камеру. Масляная плёнка, вытяжная смазка, отпечатки пальцев и минеральные отложения из промывочной воды на плоской поверхности возвращаются кратерами, порами или матовыми пятнами.
Для листовых панелей предпочтительна погружная схема: в струйном туннеле промывочная вода стекает по вертикально подвешенной панели и оставляет потёки, тогда как погружение смачивает всю поверхность равномерно. Линия погружной обработки поверхности охватывает обезжиривание, фосфатирование, пассивацию и сушку; в работе с панелями важно не столько число ступеней, сколько качество финишной промывки и поверхность без капель на выходе из сушки.
| Ступень | Что даёт на панели | Дефект при пропуске |
|---|---|---|
| Обезжиривание | Снимает штамповочное и формовочное масло | Кратеры, поры, матовые зоны |
| Промежуточная промывка | Уносит щелочной остаток | Мутная плёнка, слабая адгезия |
| Фосфатирование / конверсия | Формирует поверхность сцепления | Отслоение по кромке, коррозия |
| Финишная промывка (деминерализованная) | Обнуляет минеральный остаток | Пятна сушки, полосы от воды |
| Пассивация | Стабилизирует поверхность | Точки ржавчины при хранении |
| Сушка | Полностью удаляет воду | Пузыри вскипания, пористость |
Сколько ступеней нужно, зависит от основы, типа загрязнения и целевой стойкости к коррозии; порядок принятия решения изложен в материале сколько ступеней предподготовки нужно. Практическое правило для панелей: прежде чем добавлять ступень, измерьте электропроводность воды финишной промывки. Большинство случаев необъяснимых пятен восходит именно к ней.
Картина воздуха в камере: где на линии вы останавливаете частицу?
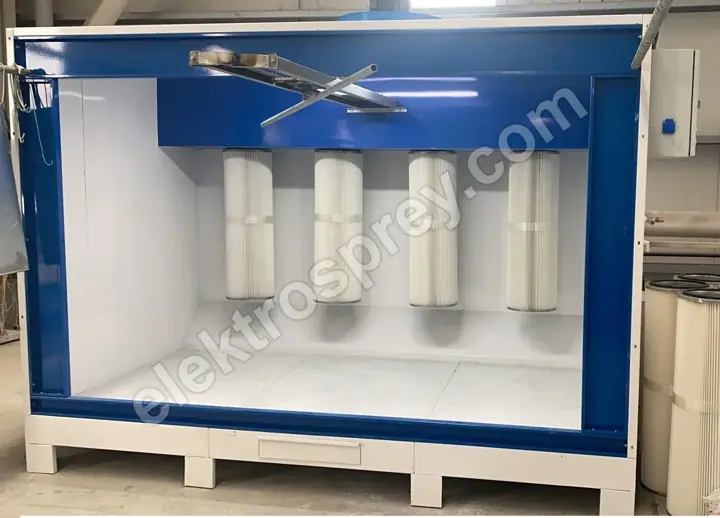
На панельной линии камера — это не столько короб рекуперации порошка, сколько комната чистого воздуха. В ней главенствуют три решения.
Скорость воздуха внутри. Диапазон 0.5–0.8 m/s выбран потому, что он достаточно высок, чтобы удержать порошок внутри камеры, и достаточно низок, чтобы не сдувать свежеосаждённый порошок с детали. На широкой панели верхняя граница рискованна: большая плоскость работает как пластина против потока, за панелью поток становится турбулентным и оставляет разброс толщины по кромкам.
Направление давления. Объём вокруг камеры должен находиться под небольшим избыточным давлением, чтобы цеховой ворс не проникал внутрь. Самая частая инвестиционная ошибка в панельном производстве — купить хорошую камеру и поставить её рядом с участком механической обработки; дефект приходит от соседа, а не от камеры.
Фильтрация и рекуперация. Картриджная камера даёт 99.9%+ фильтрации и 95%+ рекуперации. На панелях долю возврата намеренно держат низкой: возвратный порошок накапливает мелкую фракцию и посторонние включения, и то и другое видно на плоскости. Для высокого класса внешнего вида больше свежего порошка означает отказ от части эффективности переноса — и, прямо говоря, более высокие эксплуатационные затраты.
Число пистолетов (2–12 пистолетов) следует за шириной панели и скоростью конвейера; критерии сравнения собраны в материале выбор камеры порошковой окраски. Камера порошковой окраски с картриджным фильтром, которую мы строим для панельных задач, рассчитывается, как и любая наша линия, вокруг самой крупной детали заказчика — без каталожных размеров.
Конвейер и подвески: место следа определяете вы
След от подвески неизбежен — вопрос не в том, будет ли он, а где. Это относится к стадии конструирования: кромка, отверстие или фланец, скрытый после сборки. Решать после постройки линии — значит платить за оснастку подвесок дважды. Три конвейерных пункта переносятся прямо на поверхность:
- Стабильность скорости. В диапазоне 1–6 m/min проблема не в самой скорости, а в её колебаниях; если скорость плывёт, плывёт и время полимеризации, а блеск меняется полосами.
- Раскачивание. Панель, качающаяся на подвеске, меняет расстояние до пистолета и портит распределение толщины; стабилизирующая оснастка — требование, а не удобство.
- Точка контакта. Контакт подвески с панелью должен хорошо проводить; панель, которая не может разрядиться, отвечает обратной ионизацией и грубой поверхностью.
Туннельную линию можно построить на 500–5,000 деталей/час при эффективности переноса 98.5%+, но в панельной работе производительность задаёт не печь, а максимальная скорость конвейера, при которой критерий приёмки ещё выполняется. По компоновке и производительности смотрите схему на странице туннельная установка порошковой окраски; схожая чувствительность к внешнему виду в меньшем масштабе разобрана в материале линии порошковой окраски для металлических деталей мебели.
Печь: на плоской поверхности равномерность не обсуждается
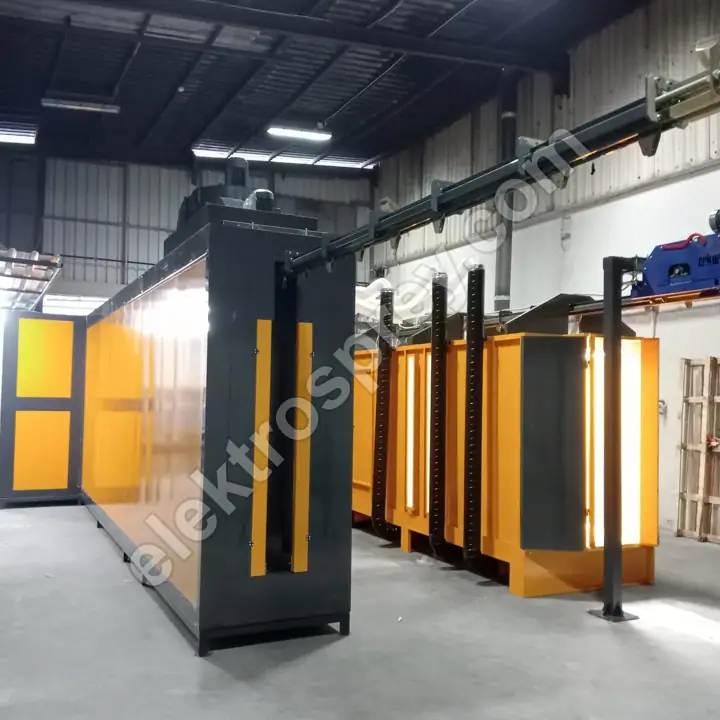
В печи проблема панели — не тепловая масса, а площадь. Если один конец квадратного метра полимеризуется на несколько градусов иначе, чем другой, результат — две различимые полосы блеска. Камерная электрическая печь с диапазоном 80–250 °C, ПИД-регулированием, равномерностью ±3 °C и 16 профилями полимеризации отвечает именно на это; тонкий лист не может делить кривую разогрева с массивной кузовной деталью. Что проверять при спецификации:
| Решение | Влияние на панель | Метод измерения |
|---|---|---|
| Равномерность температуры | Полосы блеска, уход цвета | Кривая логгера на панели |
| Скорость разогрева | Шагрень, окно розлива | График температуры поверхности от времени |
| Направление циркуляции воздуха | Перенос частиц, потёки | Замер скорости воздуха в печи |
| Плотность загрузки | Затенение, поздняя полимеризация | Сравнение режимов полной и пустой печи |
Порядок измерения пошагово изложен в материале равномерность температуры печи. Если рассматриваете газ, паллетный тип с верхней загрузкой работает в диапазоне 140–220 °C при на 30–40% более низких энергозатратах, чем электрический; взамен горелочное движение воздуха требует более тщательного расчёта каналов на плоских панелях.
Часто задаваемые вопросы
Как следует определять критерий приёмки для панели бытовой техники?
Одной цифры в микронах или значения блеска мало. Рабочее определение состоит из трёх частей: расстояние наблюдения (обычно 1–2 m), условие освещения и порог размера дефекта. Пока они не записаны, ни одна линия не сможет ответить, достаточно ли хорошо она красит, — одна и та же панель читается по-разному при разном свете.
Сколько ступеней предподготовки нужно панельной линии?
Число ступеней лежит в пределах от 3 до 7 и следует за типом загрязнения и ожиданием по коррозии. С точки зрения внешнего вида исход решает не число ступеней, а вода финишной промывки и поверхность без капель на выходе из сушки. Если сначала измерить имеющуюся промывочную воду, дополнительная ступень в большинстве случаев оказывается лишней.
Как воздух камеры портит поверхность панели?
Двумя путями. Когда скорость воздуха выходит за верх диапазона, она сдувает свежеосаждённый слой порошка и портит распределение толщины. А если вокруг камеры разрежение, цеховой ворс попадает внутрь и после полимеризации остаётся бугорками. Первое — проблема настройки, второе — проблема компоновки.
Можно ли полностью исключить следы подвесок на панели?
Нет. Деталь нужно где-то держать, и там покрытие либо отсутствует, либо помечено. Что можно сделать — перенести след в зону, скрытую после сборки, и спроектировать оснастку, которая каждый раз использует одну и ту же точку. Цель не в отсутствии следа, а в определённом и повторяемом следе.
Почему два конца одной панели различаются по блеску?
Почти всегда виновата печь: либо локальная разница температур, либо один конец сильнее открыт потоку воздуха. Для подтверждения закрепите термопары на обоих концах и запишите реальную температурную кривую. Если кривые совпадают в пределах ±3 °C, печь ни при чём, и внимание переходит к расстановке пистолетов и распределению толщины плёнки.
Итог
Качество поверхности панели бытовой техники выигрывается по всей цепочке, а не на одном посту. Порядок неизменен: дисциплина финишной промывки в предподготовке, скорость воздуха и направление давления в камере, стабильность скорости и расположение следа подвески на конвейере, равномерность в печи. Производительность здесь вторична; линия, не удерживающая критерий приёмки, работает на стоимость переделки при любой часовой цифре. Если вы планируете инвестицию целиком, наше сводное руководство как построить установку порошковой окраски — правильная отправная точка. Каждая построенная нами линия рассчитывается вокруг самой крупной панели заказчика и поставляется с 2-летней гарантией производителя.
Пришлите нам размеры панели, ваш критерий приёмки и часовую потребность в деталях — вместе определим, сколько вложений действительно нужно каждому посту.