
Jaka blacha powinna być wewnątrz pieca do utwardzania? Ocynkowana, aluminiowana, nierdzewna
Wewnętrzna obudowa pieca do malowania proszkowego musi przez lata pozostawać czysta w temperaturze pracy, bo wszystko, co ulegnie na tej powierzchni degradacji, prędzej czy później trafia na detal. Ten artykuł rozdziela blachę ocynkowaną, aluminiowaną i nierdzewną według zachowania w temperaturze, przebarwień i narastania osadu oraz pokazuje, gdzie każda z nich ma uzasadnienie.
 Powiększ
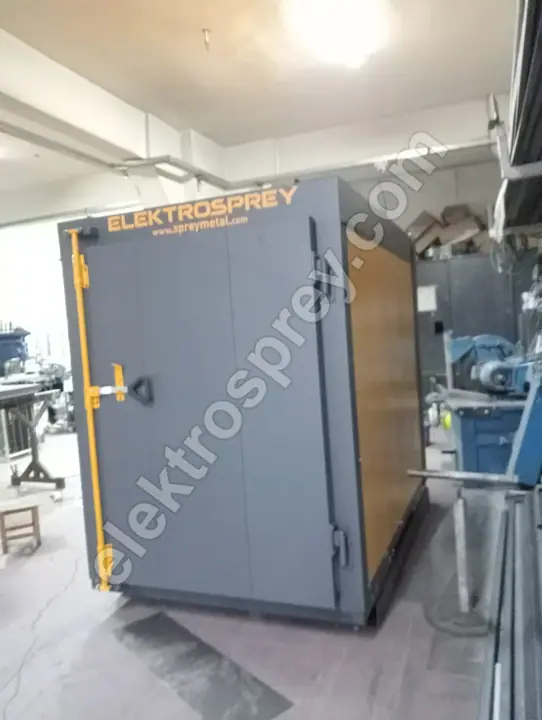
Blacha ocynkowana czy nierdzewna wewnątrz pieca do malowania proszkowego — krótka odpowiedź brzmi: każdy piec pracujący w sposób ciągły w temperaturze utwardzania wymaga wewnętrznej obudowy ze stali nierdzewnej. W komorowych piecach elektrycznych naszej produkcji obudowa wewnętrzna wykonana jest z AISI 304: piec pracuje w zakresie 80–250 °C z regulacją PID i równomiernością ±3 °C, ta powierzchnia wewnętrzna przez cały okres eksploatacji pozostaje więc w temperaturze utwardzania, a blacha z powłoką cynkową nie zachowuje w takim reżimie stabilności. Blacha ocynkowana ma uzasadnienie wyłącznie tam, gdzie temperatura pozostaje wyraźnie poniżej pasma utwardzania — komory suszenia, poszycie zewnętrzne, kanały powietrza. Blacha aluminiowana plasuje się pośrodku: znosi znacznie więcej ciepła niż ocynkowana, ale nie daje jakości powierzchni ani naprawialności stali nierdzewnej.
Temat zaczyna się jako dyskusja o koszcie, a kończy jako dyskusja o jakości. Różnicy w materiale obudowy wewnętrznej pierwszego dnia nie widać wcale; widać ją na detalach w trzecim albo czwartym roku.
Co obudowa wewnętrzna naprawdę robi i dlaczego materiał jest decyzją jakościową
Obudowa wewnętrzna to powierzchnia pieca zwrócona ku detalowi i ma cztery zadania: odbijać i rozprowadzać ciepło, prowadzić cyrkulację gorącego powietrza, chronić pakiet izolacji przed oparami lakieru i uszkodzeniami mechanicznymi oraz czwarte, które rzadko trafia do specyfikacji — pozostać czystą.
Podczas utwardzania proszku z żywicy uwalnia się pewna ilość substancji lotnych. Te lotne składniki skraplają się na najzimniejszych powierzchniach pieca i zostawiają na blasze wewnętrznej cienki film. Film z każdym cyklem wypieka się nieco bardziej, ciemnieje, a w końcu tworzy skorupę. Dzieje się tak w każdym piecu; znaczenie ma to, jak szybko narasta i jak łatwo schodzi. Na powierzchni gładkiej, nieporowatej i niepylącej osad przyrasta powoli i daje się usunąć mechanicznie. Na powierzchni, której powłoka uległa rozpadowi, zmatowiała i zaczęła pylić, osad znajduje zaczepienie, a czyszczenie zabiera razem z nim część samej powierzchni — każde czyszczenie pogarsza więc sytuację.
Wniosek jest prosty: materiał obudowy wewnętrznej to nie wybór wytrzymałościowy, lecz decyzja o tym, czy przez lata brud będzie przenoszony na Państwa detale.
Trzy klasy blachy, jedno porównanie
| Klasa blachy | Praca ciągła w temperaturze utwardzania | Zachowanie powierzchni i osadu | Spawanie / naprawa | Miejsce w piecu |
|---|---|---|---|---|
| Ocynkowana (powlekana cynkiem) | Nie nadaje się do pracy ciągłej w paśmie utwardzania; powłoka zmienia barwę i z czasem zaczyna pylić | W miarę rozpadu powłoki powierzchnia daje punkty zaczepienia, więc osad narasta szybko | Przy każdej spoinie powłoka ginie; dymy spawalnicze to odrębna kwestia BHP | Poszycie zewnętrzne, kanały powietrza, komora suszenia |
| Aluminiowana | Znosi wyraźnie wyższą temperaturę niż ocynkowana; w paśmie utwardzania nie rozpada się wcześnie | Powierzchnia akceptowalna, ale zarysowanie lub cięcie odsłania stal pod spodem | Na każdej linii cięcia i spoinie ciągłość powłoki zostaje przerwana | Klasa pośrednia; strefy gorące o niewielkim kontakcie z detalem |
| Nierdzewna AISI 304 | Stabilna w całym paśmie pracy; odporność na korozję wynika z samego materiału, nie z powłoki | Gładka i nieporowata; osad narasta wolno, a czyszczenie nie zużywa powierzchni | Odporność przetrwa cięcie, wiercenie i naprawę | Cała nagrzewana objętość obudowy wewnętrznej |
Prawdziwa różnica w tej tabeli nie leży w ostatniej kolumnie, lecz w trzeciej. Blacha ocynkowana i aluminiowana noszą swoją odporność w powłoce; z chwilą przerwania ciągłości powłoki ochrona w tym miejscu się kończy. W stali nierdzewnej odporność tkwi w materiale, więc cięcie, wiercenie, spawanie i doroczne czyszczenie jej nie usuwają. Obudowa wewnętrzna pieca to powierzchnia, którą podczas montażu się tnie, wierci i wyposaża w przyłącza zawieszek i wentylatorów, ta różnica ujawnia się więc już przy pierwszym wykonaniu, a nie w teorii.
Gdzie blacha ocynkowana ma uzasadnienie
Całkowite odrzucenie blachy ocynkowanej jest błędem; błędem jest umieszczanie jej w nagrzewanej objętości. Poszycie zewnętrzne, kanały powietrza, pokrywy serwisowe i komory suszenia pozostające wyraźnie poniżej pasma utwardzania to całkiem rozsądne dla niej miejsca. Wymaga się tam odporności na korozję, a ocynk zapewnia ją tanio.
Gdy ocynkowana jest sama obudowa wewnętrzna, problem zgłasza się na dwa sposoby. Pierwszy jest wizualny: przesunięcie barwy w żółtoszarość, potem zmatowienie, potem pył brudzący palce przy przetarciu powierzchni. Drugi to objaw jakościowy: niewyjaśnione punktowe zanieczyszczenia na detalach, występujące jako wypukłe drobiny, które przy jasnych kolorach i wysokim połysku idą na brak. Ten drugi objaw nie ma nic wspólnego z osiągami cieplnymi pieca — piec może nadal doskonale trzymać nastawę. Właśnie dlatego przyczyny tak często szuka się miesiącami w proszku albo w kabinie.
Czy blacha aluminiowana to prawdziwy złoty środek?
Blacha aluminiowana to stal pokryta stopem na bazie aluminium i jest w wysokiej temperaturze znacznie stabilniejsza niż ocynkowana, dlatego jest powszechna w elementach wydechowych i spalinowych. Zastosowana w obudowie wewnętrznej pieca nie wykazuje wczesnego pylenia, jakie daje ocynk.
Jej słabość leży w dwóch miejscach. Po pierwsze ciągłość powłoki: krawędzie cięcia, obrzeża otworów i spoiny zostają bez ochrony, a degradacja zaczyna się dokładnie tam. Po drugie jakość powierzchni: nie daje utrzymaniu ruchu tej łatwości "przetrzeć i gotowe", którą oferuje stal nierdzewna. Blacha aluminiowana to rozsądna droga pośrednia w projektach o naprawdę napiętym budżecie, gdzie piec będzie pracował w dolnej części pasma utwardzania. Na linii chodzącej na dwie lub trzy zmiany dziennie w temperaturze utwardzania nie jest to właściwy wybór.
Tabela decyzyjna strefa po strefie
| Strefa / urządzenie | Typowy reżim powierzchni | Odpowiednia blacha | Uzasadnienie |
|---|---|---|---|
| Obudowa wewnętrzna komorowego pieca elektrycznego | Ciągły, w paśmie utwardzania | AISI 304 | Powolne narastanie osadu; czyszczenie nie uszkadza powierzchni |
| Objętość utwardzania gazowego pieca z załadunkiem górnym | Utwardzanie ciągłe plus produkty spalania | AISI 304 | Wilgoć i produkty spalania przyspieszają rozpad powłoki |
| Komora podgrzewania / suszenia | Wyraźnie poniżej pasma utwardzania | Ocynkowana lub aluminiowana | Reżim temperaturowy nie obciąża powłoki |
| Kanały powietrza i obudowa wentylatora | Gorąco, bez kontaktu z detalem | Aluminiowana lub nierdzewna | Brak kontaktu z detalami; niskie ryzyko osadu |
| Poszycie zewnętrzne i pokrywy serwisowe | Blisko temperatury otoczenia | Ocynkowana lub blacha malowana | Wymagana jest tu odporność na korozję |
| Zawieszki, nośniki i osprzęt wewnętrzny | W paśmie utwardzania, w bezpośrednim kontakcie | Nierdzewna | Pyląca powierzchnia opada wprost na detal |
Klasę blachy ustala się razem z izolacją i sztywnością obudowy
Blachy wewnętrznej nigdy nie dobiera się osobno. W naszych komorowych piecach elektrycznych obudowa wewnętrzna jest z AISI 304, izolację stanowi 10 cm wełny skalnej, a moc grzewczą ustala się projektowo w zakresie 3–150 kW. Zmniejszenie grubości izolacji zmienia wraz z sobą reżim powierzchni blachy wewnętrznej: obudowa stygnie szybciej, skrapla się więcej lotnych składników, a osad narasta prędzej. Cienka izolacja wpływa zatem nie tylko na rachunek za energię, lecz i na czystość powierzchni wewnętrznej. Ten związek przeliczyliśmy liczbowo w artykule grubość izolacji pieca a straty ciepła.
Grubość blachy to osobny temat. Cienka blacha jest tania, ale faluje pod naprężeniem cieplnym, a pofalowana powierzchnia wewnętrzna zakłóca zarówno przepływ powietrza, jak i czyszczenie. O sztywności obudowy wewnętrznej decyduje grubość blachy wraz z układem usztywnień za nią — a ponieważ każdy piec budujemy wokół największego detalu klienta, wymiary te zmieniają się z projektu na projekt. Nie ma wymiaru katalogowego.
Harmonogram konserwacji zmienia się wraz z klasą blachy
Materiał obudowy wewnętrznej wprost wyznacza roczny nakład na konserwację. Przy obudowie nierdzewnej praca to mechaniczne usunięcie filmu osadu plus kontrola wentylatora i kanałów. Przy blasze powlekanej dochodzi jeszcze jedno zadanie: wizualna kontrola stanu powłoki i śledzenie obszarów zdegradowanych. Z czasem to drugie zadanie przestaje być czyszczeniem i staje się naprawą.
Praktyczny sprawdzian jest prosty. Przetrzyj powierzchnię wewnętrzną białą szmatką. Jeśli szmatka zbiera wyłącznie ciemny osad, to normalne narastanie lakieru. Jeśli zostaje na niej jasnoszary, metaliczny albo pylisty nalot, rozpada się sama powierzchnia — a to materiał, który wyląduje na kolejnej partii detali. Interwały przeglądów i punkty do sprawdzenia znajdą Państwo na liście kontrolnej w artykule harmonogram konserwacji pieca i przegląd roczny.
Dokąd trafia różnica kosztu
Nierdzewna obudowa wewnętrzna kosztuje w pozycji materiałowej więcej niż blacha powlekana i widać to w cenie pieca. W zamian ta sama różnica steruje Państwa poziomem braków z tytułu degradacji powierzchni, nakładem na naprawy obudowy wewnętrznej i momentem, w którym piec trzeba będzie zezłomować. Pytanie brzmi nie "co jest tańsze", lecz "ile lat ten piec będzie pracował w temperaturze utwardzania i ile godzin dziennie." Szafa suszarnicza na jedną zmianę w niskiej temperaturze i piec produkcyjny pracujący cały rok w paśmie utwardzania nie prowadzą do tej samej decyzji. Pełny zestaw pozycji składających się na cenę znajdą Państwo w artykule ceny pieców do malowania proszkowego; materiał obudowy wewnętrznej występuje tam nie samodzielnie, lecz obok izolacji i mocy zainstalowanej jako jedna z pozycji ruszających kwotę.
Najczęściej zadawane pytania
Czy ocynkowana obudowa wewnętrzna wystarczy do utwardzania proszku?
Krótkoterminowo działa, a długoterminowo tworzy problem jakościowy. Powłoka cynkowa nie jest powierzchnią przewidzianą do pracy ciągłej w paśmie utwardzania; z czasem zaczynają się zmiana barwy i pylenie, a ten pył opada wprost na detale. Jeśli piec służy do suszenia, wyraźnie poniżej pasma utwardzania, ocynk może być rozsądny. Jeśli utwardzają Państwo proszek, należy zażądać obudowy wewnętrznej ze stali nierdzewnej.
Jak rozpoznać, czy ściemniała blacha wewnętrzna to usterka?
Ciemnobrązowy do czarnego film jest normalny — to skroplone substancje lotne z utwardzania i zdarza się w każdym piecu. Wskaźnikiem usterki nie jest barwa, lecz faktura. Jeśli po przetarciu zostaje jasny, pylisty nalot albo widać pęcherze i łuszczenie wzdłuż spoin, problemem jest sama blacha, a nie osad. W pierwszym przypadku wystarczy czyszczenie; w drugim trzeba rozmawiać o miejscowej wymianie.
Czy w gazowym piecu z załadunkiem górnym wybór blachy powinien być inny?
Tam liczy się jeszcze bardziej. Gazowy piec z załadunkiem górnym pracuje w paśmie 140–220 °C przy 50 000–500 000 kcal/h i daje o 30–40% niższy koszt energii niż piec elektryczny; w zamian objętość utwardzania zawiera produkty spalania i wilgoć. To środowisko przyspiesza rozpad blachy powlekanej. W tych piecach, dostarczanych przez nas pod CE i TS EN 1020, objętość utwardzania rozwiązana jest w stali nierdzewnej.
Czy nierdzewna obudowa wewnętrzna spowalnia nagrzewanie pieca?
W praktyce czynnikami decydującymi są pakiet izolacji, szczelność obudowy i moc zainstalowana, a nie blacha wewnętrzna. Pojemność cieplna materiału obudowy wewnętrznej to niewielka część całości; czas nagrzewania wyznaczają głównie grubość izolacji i moc grzałek. Jeśli czas nagrzewania jest kryterium krytycznym, odpowiedzi należy szukać w doborze mocy i izolacji, a nie w klasie blachy.
Czy mogę później przerobić obudowę wewnętrzną istniejącego pieca na nierdzewną?
Technicznie tak, ale to nie jest zwykła wymiana wyłożenia: zdjęcie blachy wewnętrznej otwiera również pakiet izolacji, kanały powietrza i przyłącza wentylatorów. Takiej pracy nie należy przesądzać bez zmierzenia pozostałej żywotności pieca i stanu obudowy. Jeśli obudowa i izolacja są zdrowe, odnowienie może mieć sens; jeśli izolacja jest mokra albo osiadła, koszt zbliża się do ceny nowego pieca. Prosimy przesłać zdjęcia i wymiary istniejącego pieca, a ocenimy, która droga jest właściwa.
Podsumowanie
Wybór materiału obudowy wewnętrznej nie jest decyzją wytrzymałościową, lecz decyzją o zanieczyszczeniu. W objętości pracującej w sposób ciągły w temperaturze utwardzania stosuje się stal nierdzewną — dlatego obudowa wewnętrzna komorowego pieca elektrycznego naszej produkcji wykonana jest z AISI 304. Blacha ocynkowana ma swoje miejsce w poszyciu zewnętrznym, kanałach i niskotemperaturowej komorze suszenia. Blacha aluminiowana to klasa pośrednia i słabnie wszędzie tam, gdzie przerwana zostaje ciągłość powłoki. Podejmując decyzję, należy ważyć razem temperaturę pracy, dobowy czas pracy i oczekiwaną żywotność pieca; dobór obudowy wewnętrznej leży na tym samym stole co grubość izolacji i moc zainstalowana. Każdy budowany przez nas piec dostarczamy z 2-letnią gwarancją producenta.
Prosimy przesłać wymiary największego detalu, docelową temperaturę utwardzania i dobowy czas pracy — dobierzemy obudowę wewnętrzną i pakiet izolacji łącznie względem tych trzech liczb.