
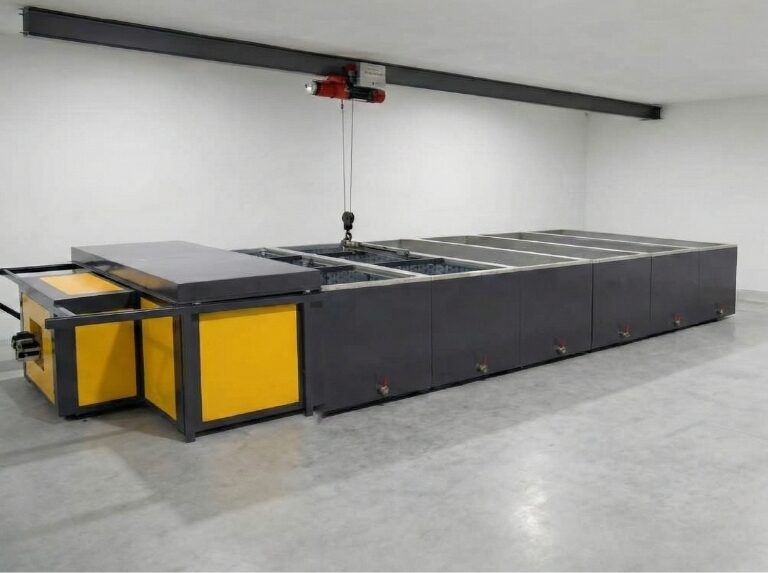
Uronska linija za obradu površina i pranje
Uronska linija za obradu površina i pranje
O ovom proizvoduUronska linija za obradu površina i pranje
Metalne površine prije lakiranja moraju biti očišćene od prljavštine, masnoća i oksidnih slojeva. Uronski postupak osigurava homogeno čišćenje i kemijsku prionjivost i na dijelovima složenih oblika.
Faze linije:
- Alkalno odmašćivanje (toplo/hladno)
- Niz kupki za ispiranje
- Željezno ili cinkovo fosfatiranje
- Pasivizacija ili alternativa bez kroma
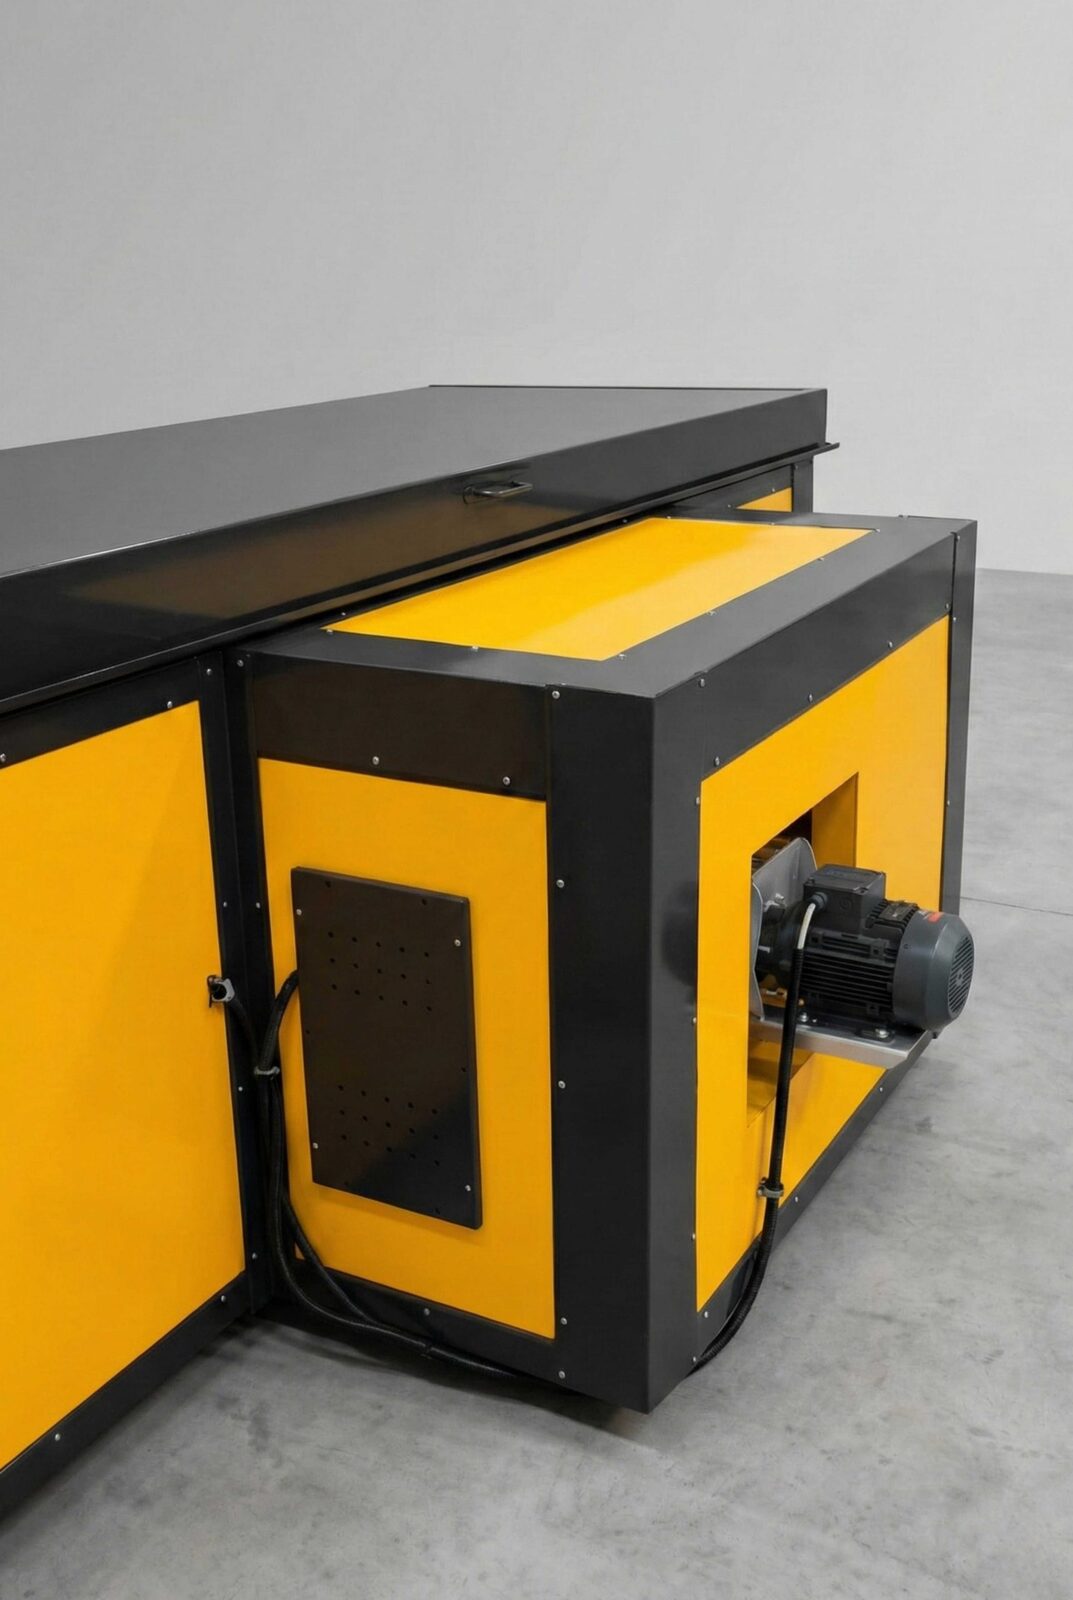
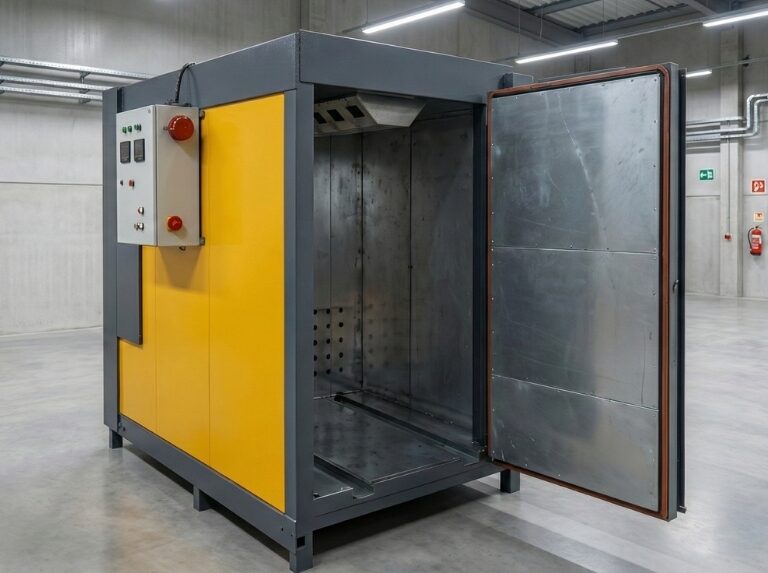
- Sušionica s vrućim zrakom
Naši videozapisi
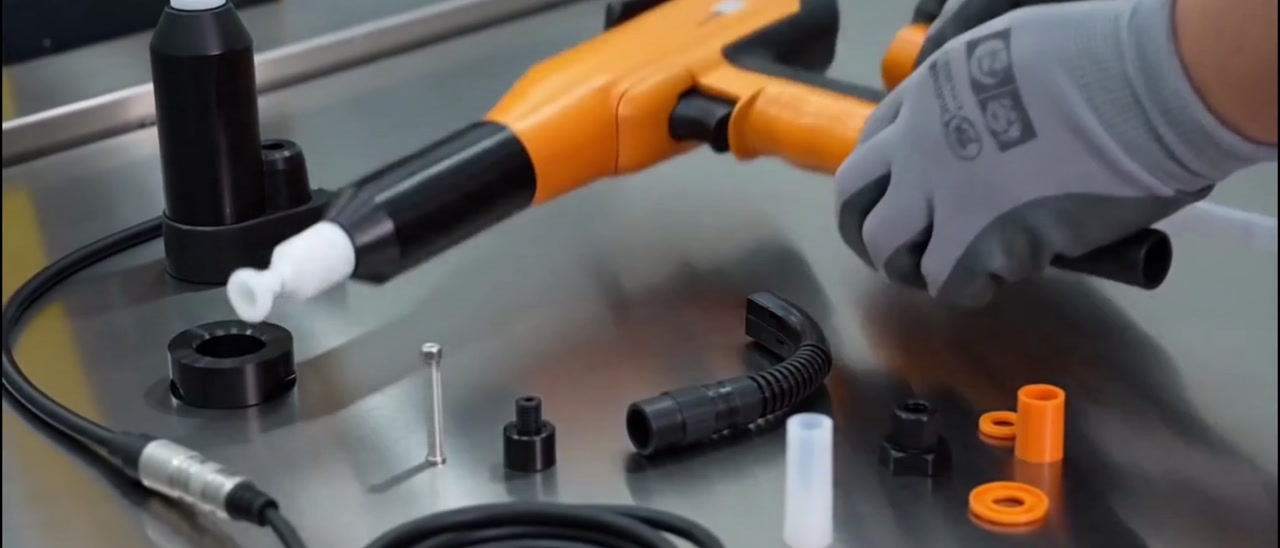 Video
Fotografije i videozapisi
Zašto se predobrada ne smije preskočiti
Boja se za površinu veže kemijski. Na površini na kojoj su ostali ulje, hrđa ili prašina ta se veza nikad ne stvara; greška se pokazuje tek nakon peći i komad se mora doraditi. Ušteda na predobradi zato je najskuplja ušteda koja postoji. Naša uronjena linija redom obavlja odmašćivanje, fosfatiranje, pasivizaciju i sušenje. Linija se koristi ne samo prije elektrostatskog bojenja prahom, nego i za pripremu komada za mokro lakiranje; bitna je čistoća površine i konverzijski premaz, ne način lakiranja.
Uranjanje ili prskanje
Uranjanje je bolje na složenim geometrijama s unutarnjim površinama i šupljinama: kemija dopire do svake površine, uključujući mjesta do kojih mlaz prskanja ne dopire. Na ravnim, velikim komadima brži je tunel za prskanje i zahtijeva manji kemijski krug. Odluka slijedi komad; recite nam što ćete lakirati, a mi ćemo liniju izgraditi oko toga.
Broj kada i sušenje
Broj kada određuju zaprljanost komada i ciljana otpornost na koroziju; u projektu pogona to je utvrđeno kao broj faza predobrade. Sušenje je dio linije i ne smije se preskočiti: voda koja ostane na komadu nakon ispiranja mora se ukloniti prije peći za polimerizaciju. U suprotnom slijede mrlje i problemi s prianjanjem, a ta se greška pripisuje liniji, a ne lakireru.
Voda, otpadne vode i rad
Linija za predobradu troši vodu i stvara otpadne vode. Dozvole za ispuštanje, pročišćavanje ili ugovor o zbrinjavanju razlikuju se po regijama i pripadaju radnoj dozvoli, a ne stroju — kad se to propusti, pogon stoji spreman, ali čeka. Zato stranu vode i otpadnih voda razmatramo zajedno s projektom linije. Proizvod ima 2-godišnje jamstvo.
Linija se projektira zajedno s vašim dobavljačem kemikalija
Linija za predobradu nije samo niz kada; koncentracija, temperatura i vrijeme ciklusa kemije dio su linije. Zato vas pri projektiranju pitamo za specifikaciju vašeg dobavljača kemikalija: broj kada, potreba za grijanjem i vremena zadržavanja postavljaju se prema njoj. Promjenu kemije kasnije je često moguće; promjenu broja kada nije — zato ta odluka pripada fazi projekta.
Tehničke specifikacije
Česta pitanja
Je li površinska predobrada prije elektrostatskog bojenja prahom obavezna?
Da. Boja se neće uhvatiti za površinu na kojoj su ostali ulje, hrđa ili prašina, a greška se pokazuje tek nakon peći, kada se komad mora doraditi. Uronjena linija redom obavlja odmašćivanje, fosfatiranje, pasivizaciju i sušenje.
Predobrada uranjanjem ili prskanjem?
Uranjanje je bolje za složene geometrije i unutarnje površine, jer kemija dopire do svake površine. Za ravne, velike komade brži je tunel za prskanje. Liniju gradimo prema tipu vašeg komada.
Koliko je kada potrebno?
Broj kada određuju zaprljanost komada i ciljana otpornost na koroziju. U projektu pogona to je utvrđeno kao broj faza predobrade.
Je li sušenje dio linije?
Da. Voda koja ostane na komadu nakon ispiranja suši se prije peći za polimerizaciju; u suprotnom slijede mrlje i problemi s prianjanjem.
Može li se linija koristiti i izvan elektrostatskog bojenja prahom?
Da. Uronjena linija za predobradu koristi se i za pripremu komada za mokro lakiranje; bitna je čistoća površine i konverzijski premaz, ne način lakiranja.
Povezani vodiči
Industrije
Zatražite ponudu
Pošaljite nam podatke i pripremit ćemo ponudu i tehničko rješenje po vašoj mjeri.


Zatražite ponudu
Uronska linija za obradu površina i pranje