
Druckluft für eine Pulverbeschichtungsanlage: Welche Liefermenge und welche Luftqualität?
Die Pistolen sind nicht die einzigen Verbraucher an einer Pulverbeschichtungsanlage; die Druckstoßabreinigung der Patronenfilter, die pneumatischen Türen und der Fluidisierbehälter hängen an derselben Versorgung. Dieser Beitrag erklärt, wie der Luftbedarf berechnet wird, warum die Kette aus Trockner und Ölabscheider nicht verhandelbar ist und was feuchte Luft auf der beschichteten Oberfläche hinterlässt.
 Vergrößern
„Wie viele Liter Kompressor brauche ich für eine Pulverbeschichtungspistole, und muss die Luft wirklich ölfrei sein?“ – darauf gibt es keine pauschale Antwort: Die erforderliche Liefermenge wird berechnet, indem man die Anzahl der Pistolen (wir bauen Anlagen mit 2 bis 12), die Abreinigungsfrequenz der Patronenfilter im Druckstoßverfahren, die Anzahl der pneumatischen Türen und Ventile sowie die dauerhafte Entnahme des Fluidisierbehälters addiert. Auf der Qualitätsseite gibt es dagegen eine klare Antwort, über die nicht verhandelt wird: Die Luft muss trocken und ölfrei sein. Eine unterdimensionierte Luftversorgung macht eine richtig gewählte Kabine und einen richtig eingestellten Ofen wertlos – ein großer Teil der Oberflächenfehler, die wir vor Ort sehen, entsteht nicht in der Ausrüstung, sondern in der Luftleitung, die sie speist.
Druckluft ist die am meisten unterschätzte Position einer Pulverbeschichtungsanlage. Der Investor kalkuliert Ofen, Kabine und Fördertechnik einzeln durch und lässt den Kompressor dann von der Liste, weil „einer ja schon da ist“. Dieser vorhandene Kompressor wurde in der Regel für den allgemeinen Bedarf der Werkstatt beschafft und deckt die gleichzeitige Entnahme einer Beschichtungsanlage nicht ab.
Wer verbraucht an einer Pulverbeschichtungsanlage Druckluft?
Vor jeder Berechnung steht die Verbraucherliste. Vier getrennte Gruppen entnehmen an einer Pulveranlage Luft, und sie laufen gleichzeitig:
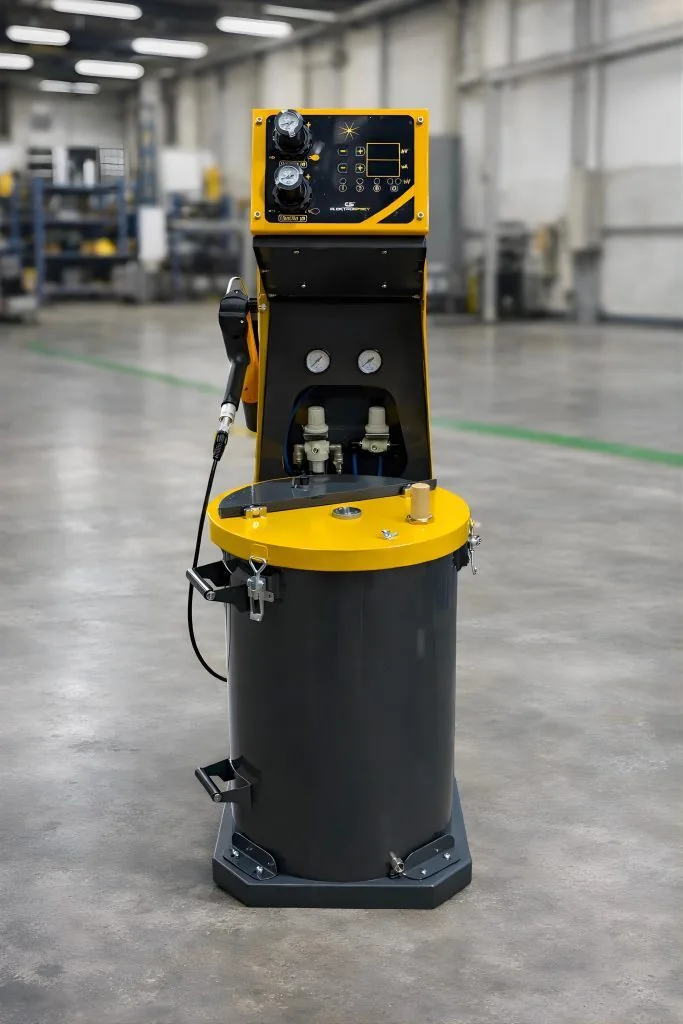
- Pistolen: Sie entnehmen über zwei getrennte Kreise – Pulverförderluft und Zerstäubungs- bzw. Formluft. Der Verbrauch je Pistole ist fest und wächst linear mit der Pistolenzahl. An einem Handgerät wird die Pulverausbringung im Bereich 0,5–10 l/min eingestellt; das ist der Pulverstrom, nicht der Luftstrom – die beiden nicht verwechseln.
- Druckstoßabreinigung der Filter: Die Gegenimpulse, die die Patronen abreinigen, sind kurz, verlangen aber eine hohe Momentanmenge. Es ist kein Dauerverbrauch; er hängt von der Auslösefrequenz ab. Mit zunehmender Filterbeladung verkürzt sich der Abstand zwischen den Impulsen, deshalb muss die Berechnung die Anlage im höchstbeladenen Zustand ansetzen.
- Fluidisierung: Durch die poröse Platte im Boden des Pulverbehälters strömt dauerhaft Luft mit geringer Menge. Sie hört nie auf, und wenn doch, bricht die Pulverförderung zusammen.
- Pneumatische Bewegungen: Kabinentüren, Farbwechselventile, Anschläge der Fördertechnik, Dosierpumpen der Vorbehandlungslinie. Einzeln klein, in der Summe überraschend groß.
Wie wird die Luftmenge berechnet?
Die richtige Methode ist nicht, eine Zahl aus dem Katalog zu greifen, sondern eine Verbrauchertabelle auszufüllen und zu addieren. Die folgende Tabelle ist der Datensatz, den wir im Engineering beim Kunden abfragen:
| Verbraucher | Entnahmeart | Größe in der Berechnung | Hinweis |
|---|---|---|---|
| Pistolen (2–12 Stück) | Dauernd | Pistolenzahl × Einzelverbrauch | Automatik- und Handpistolen getrennt zählen |
| Druckstoßfilter | Impulsweise | Impulsdauer × Ventilzahl × Auslösefrequenz | Für das Szenario verschmutzter Filter angesetzt |
| Fluidisierbehälter | Dauernd | Behälterfläche und Pulverart | Vervielfacht sich bei einem Behälter je Farbe |
| Pneumatikventile/-türen | Momentan | Bewegungen je Stunde | Steigt bei häufigem Farbwechsel |
| Dosierpumpen der Vorbehandlung | Zeitweise | Anzahl der Stufen | Je Stufe zu prüfen |
| Verluste und Reserve | — | Sicherheitszuschlag auf die Summe | Höher, wenn ein Anlagenausbau geplant ist |
Steht die Summe fest, werden zwei weitere Punkte entschieden: Arbeitsdruck und Gleichzeitigkeit. Beim Druck gilt eine einfache Regel – der Druck, den eine Pistole braucht, muss auch am entferntesten Punkt der Anlage anliegen; maßgebend ist der Wert am Pistoleneingang, nicht am Kompressoraustritt. Ist der Rohrquerschnitt zu klein, wirkt der Kompressor auf dem Papier ausreichend, während der Druck am Ende der Strecke einbricht.
Die Gleichzeitigkeit beantwortet diese Frage: Können ein Druckstoß und ein Farbwechselventil im selben Moment arbeiten? An einer Pulverbeschichtungsanlage lautet die Antwort meist ja. Deshalb ist eine Auslegung auf den „mittleren Verbrauch“ falsch; die Spitzenlast muss gedeckt sein, und der Abstand zwischen Spitze und Mittelwert muss vom Druckluftbehälter gepuffert werden.
Warum muss die Luft trocken und ölfrei sein?
Pulverlack ist ein trockenes Medium, das von einer elektrostatischen Ladung getragen wird. Zwei Verunreinigungen der Luft gehen unmittelbar auf die Oberfläche über:
Feuchtigkeit. Kondensiertes Wasser verklumpt die Pulverpartikel, stört das gleichmäßige Wallen im Fluidisierbehälter und sammelt sich im Pistolenschlauch, was zu unregelmäßiger Förderung führt. Schlimmer noch: Feuchtes Pulver hält seine elektrostatische Ladung nicht; der Auftragswirkungsgrad sinkt und das Verhalten des zurückgewonnenen Pulvers ändert sich. Das Tückische daran ist, dass die Feuchtigkeit nicht am Kompressoraustritt kondensiert, sondern am fernen Ende der abkühlenden Rohrstrecke – wer das Problem im Kompressorraum sucht, findet es also nicht.
Öl. Öldampf aus einem geschmierten Kolbenkompressor verteilt sich als submikroner Tropfennebel im gesamten Netz. Öl, das auf das Werkstück gelangt, verunreinigt in Sekunden selbst ein Blech, das gerade die Entfettung durchlaufen hat, und zeigt sich nach dem Einbrennen als Krater. Eine Vorbehandlungslinie mit 3–7 Stufen zu bauen und die Oberfläche danach mit der eigenen Druckluft zu ölen, ist die teuerste Art der Selbstsabotage; zur Auslegung der Vorbehandlung siehe wie viele Vorbehandlungsstufen Sie brauchen.
In welcher Reihenfolge wird die Kette aus Trockner und Filtern aufgebaut?
Die Luftaufbereitung ist kein Einzelgerät, sondern eine Kette, und die Reihenfolge zählt. Grobe Verunreinigung muss abgefangen werden, bevor sie den Feinfilter erreicht, und der Trockner muss davor geschützt werden, flüssiges Wasser zu bekommen:
| Reihenfolge | Element | Funktion | Folge beim Weglassen |
|---|---|---|---|
| 1 | Druckluftbehälter | Puffert die Spitzenlast, sammelt erstes Kondensat | Kompressor schaltet ständig, Feuchte wandert weiter |
| 2 | Nachkühler / Wasserabscheider | Entfernt flüssiges Wasser | Trockner wird überflutet, Wirkungsgrad sinkt |
| 3 | Grobpartikelfilter | Rost, Schmutz, Feststoffe | Feinfilter setzt sich früh zu |
| 4 | Trockner | Senkt den Taupunkt | Kondensat am Leitungsende, verklumptes Pulver |
| 5 | Ölabscheider / Koaleszenzfilter | Öldampf und Aerosol | Krater auf der Oberfläche, Haftungsverlust |
| 6 | Aktivkohle (falls nötig) | Restöldampf und Geruch | Verfärbungsrisiko bei empfindlichen Farbtönen |
| 7 | Regler + Filter am Verbrauchsort | Letzte Kontrolle am Pistoleneingang | Druckunterschiede zwischen den Pistolen |
Die Trocknerbauart hängt von der Umgebungstemperatur des Werks ab und davon, wo die Rohrstrecke verläuft. In Gebäuden, in denen die Verrohrung an einer Außenwand entlang oder durch ein kaltes Hallenschiff führt, reicht der Austrittstaupunkt eines Kältetrockners womöglich nicht, und ein Adsorptionstrockner kommt ins Spiel. Nennen wir auch seinen Nachteil: Ein Adsorptionstrockner kostet mehr und verbraucht Luft für die Regeneration – er muss also als eigener Verbraucher in die Mengenberechnung eingehen. Projekte, die das übergehen, finden den Kompressor binnen eines Jahres zu klein.
Wie zeigt sich feuchte oder ölhaltige Luft auf der beschichteten Oberfläche?
Die Symptome, die die Diagnose vor Ort beschleunigen, sind bekannt. Häuft sich der Fehler in einer bestimmten Schicht oder an Regentagen, ist der erste Verdächtige die Luftleitung – nicht die Kabine und nicht der Ofen.
- Krater / Fischaugen: Fast immer Öl. Punktförmige unbeschichtete Vertiefungen auf der Oberfläche.
- Ungleichmäßige Schichtdicke: Feuchtes Pulver stört die Fluidisierung. Die Mikronstreuung über ein Teil wird größer.
- Aussetzende Förderung an der Pistole: Im Schlauch angesammeltes Wasser. Der Bediener sagt „die Pistole verstopft dauernd“; tatsächlich ist die Leitung nass.
- Sinkender Rückgewinnungsgrad: Verklumptes Pulver bleibt im Sieb liegen, und die von einer Filterkabine erwartete Rückgewinnung von 95 %+ wird nicht erreicht.
- Längerer Farbwechsel: Feuchtes Pulver haftet an den Kabinenwänden und die Reinigung dauert länger.
Das sind Probleme der Versorgungsleitung, keine Probleme der Kabinenwahl; um beides zu trennen, muss man aber auch die Normalwerte auf der Kabinenseite kennen – den Abscheidegrad des Patronenfilters von 99,9 %+ und den Bereich der inneren Luftgeschwindigkeit von 0,5–0,8 m/s. Nutzen Sie für diesen Vergleich die Kriterienliste unter Auswahl einer Pulverbeschichtungskabine.
Wie sollten Kompressorraum und Verteilnetz angeordnet werden?
Der Kompressor ist ebenso eine Frage der Anordnung wie die Anlage selbst. Ein Kompressor, der seine Ansaugluft in einem Raum mit Pulveraustrag holt, setzt seinen eigenen Filter schnell zu; deshalb wird der Kompressorraum von der Kabine und von jedem Schleif- oder Strahlbereich ferngehalten und die Ansaugluft von der sauberen Seite genommen. Ist die Raumlüftung schlecht, steigt die Ansaugtemperatur, die Feuchtelast am Austritt nimmt zu und der Trockner hat mehr zu tun.
Drei praktische Regeln für das Verteilnetz: die Hauptleitung mit leichtem Gefälle in Strömungsrichtung verlegen und an den Tiefpunkten Entwässerungen setzen; die Abgänge zu den Pistolen oben an der Hauptleitung abnehmen (ein unten abgenommener Abgang führt angesammeltes Wasser direkt zur Pistole); und jeder Entnahmestelle eine eigene Regler-Filter-Einheit geben. Diese drei Regeln kosten nichts und lösen in den meisten Installationen die Hälfte der Feuchteprobleme.
Wenn Sie die Anordnung als Ganzes planen, zeichnen Sie den Kompressorraum zusammen mit der Anlage; hinterher nach Platz zu suchen verlängert die Rohrwege und erzeugt Druckverlust. Für die Gesamtbetrachtung ist unsere übergreifende Referenz der Leitfaden zum Aufbau einer Pulverbeschichtungsanlage.
Häufig gestellte Fragen
Reicht mein vorhandener Werkstattkompressor für eine Pulverbeschichtungsanlage?
Das sagt nur eine Berechnung. Werkstattkompressoren werden meist für den zeitweisen Einsatz gewählt – Handwerkzeuge, Ausblaspistolen –, während eine Pulverbeschichtungsanlage dauerhaft entnimmt. Zählen Sie Pistolen, Druckstoßventile und Auslösefrequenz und vergleichen Sie die Summe mit der tatsächlichen Liefermenge Ihrer vorhandenen Maschine. Reicht sie nicht, gibt es zwei Wege: ein zweiter, parallel einspeisender Kompressor oder ein größerer Druckluftbehälter zum Puffern der Spitze – welcher richtig ist, hängt davon ab, ob der Fehlbetrag dauerhaft oder momentan auftritt.
Ist ein ölfreier Kompressor Pflicht?
Nein; Pflicht ist ölfreie Luft, und die erreichen Sie entweder mit einer ölfreien Maschine oder mit einem geschmierten Kompressor plus einer richtigen Koaleszenzfilterkette. Der zweite Weg ist in der Anschaffung günstiger, verlangt aber Disziplin: Werden die Filterelemente nicht planmäßig getauscht, verschwindet der Schutz und die Kraterfehler kommen sofort zurück. Wenn Sie sich bei der Wartungsdisziplin nicht sicher sind, ist die ölfreie Bauart über die Lebensdauer der Anlage die risikoärmere Entscheidung.
Geht es auch ohne Trockner?
Kurzfristig kann es scheinbar funktionieren, besonders in einer trockenen Jahreszeit. Aber Feuchtigkeit in einer Pulverbeschichtungskabine zeigt sich nicht sofort, sondern am ersten warmen, schwülen Tag oder am fernen Ende einer abkühlenden Rohrstrecke. Eine Anlage ohne Trockner macht die Produktion von der Jahreszeit abhängig. Betrachten Sie den Trockner nicht als Kostenposten, sondern als die Investition, die die Ausschussquote stabil hält.
Muss ich den Kompressor vergrößern, wenn ich weitere Pistolen ergänze?
Meist ja, denn der Pistolenverbrauch wächst linear. Die eigentliche Überraschung liegt aber nicht auf der Pistolen-, sondern auf der Filterseite: Mehr Pistolen bedeuten mehr Pulver in der Kabine, der Patronenfilter belädt sich schneller und die Auslösefrequenz der Druckstoßabreinigung steigt. Zwei Pistolen mehr bedeuten deshalb etwas mehr Luft als der Wert zweier Pistolen. Für unsere gefilterte Pulverbeschichtungskabine, gebaut im Bereich 2–12 Pistolen, ermitteln wir den Luftbedarf in der Projektphase gemeinsam mit den Kabinenmaßen.
Spielt die Luftqualität beim Arbeiten mit einem Handgerät eine geringere Rolle?
Im Gegenteil – sie wird sichtbarer. In Werkstätten, die ein manuelles Pulverbeschichtungsgerät einsetzen, spürt der Bediener Aussetzer und Verklumpungen im Pulverstrom sofort, während das Problem an einer Automatikanlage erst in der Qualitätskontrolle auffällt. Eine kleine Wasserabscheider- und Reglereinheit ganz am Ende der Leitung zu setzen, gehört zu den kostengünstigsten Verbesserungen in der manuellen Applikation.
Zusammenfassung
Der Druckluftbedarf einer Pulverbeschichtungsanlage wird nicht aus dem Katalog gewählt, sondern über eine ausgefüllte Verbrauchertabelle berechnet: Pistolenzahl, Auslösefrequenz der Druckstoßabreinigung, Fluidisierung und pneumatische Bewegungen werden addiert, danach werden Gleichzeitigkeit und ein Wachstumszuschlag angesetzt. Auf der Qualitätsseite gibt es keine Debatte – die Luft muss trocken und ölfrei sein, die Aufbereitungskette muss der Reihe nach Behälter, Wasserabscheider, Grobfilter, Trockner und Ölabscheider durchlaufen, und jede Entnahmestelle muss eine abschließende Filter-Regler-Einheit tragen. Ein Werk, das diese Kette aufbaut, macht feuchtebedingte Fehler vom Kalender unabhängig. Wenn Sie die gesamte Anlage gemeinsam ausgelegt haben möchten: In unseren Projekten für die Pulverbeschichtungsanlage in Tunnelbauweise zeichnen wir Kompressorraum und Luftaufbereitungsnetz als Teil der Anordnung; jedes System, das wir bauen, wird mit 2 Jahren Herstellergarantie geliefert.
Senden Sie uns Ihre Pistolenzahl, Ihre Kabinenmaße und die Typenschilddaten Ihres vorhandenen Kompressors – wir ermitteln den Luftbedarf gemeinsam.