
خط طلاء جنوط السبائك: لماذا لا تُعد المعلّقات الدوّارة والطبقة الثانية اختيارية
لا يمكن طلاء الجنط كما تُطلى اللوحة المسطحة بسبب مجرى الإطار وثقوب الربط؛ فكل سطح يجب أن يدور أمام المسدس وبعض المناطق يجب حجبها. يشرح هذا المقال لماذا يتعيّن على مصنّع الجنوط أن يطلب المعلّقات والكابينة وعدد الطبقات والمعالجة الأولية والفرن بصورة مختلفة.
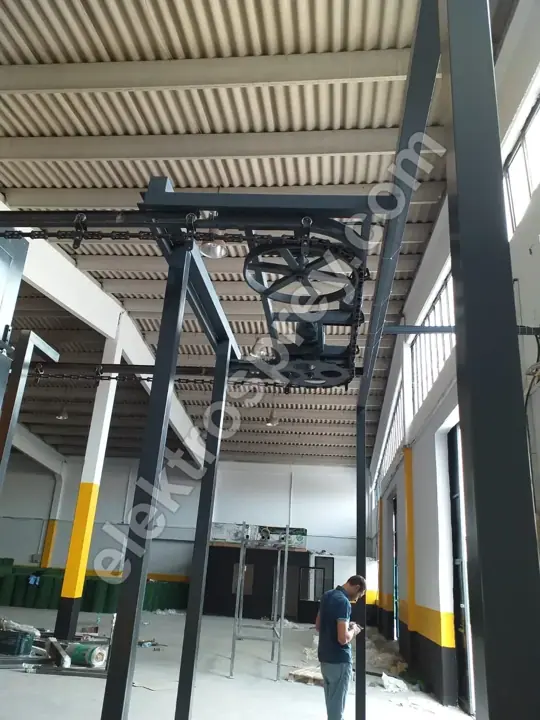 تكبير
إذا كنت تسأل كيف يجب أن يُبنى خط الطلاء بالبودرة لجنوط السبائك، فالجواب المختصر من ثلاثة أجزاء: يجب أن تدور المعلّقات، ويجب أن تحمل الكابينة عدداً أكبر من المسدسات، ويجب أن يُخطَّط الخط لطبقتين على الأقل. يُبنى الخط النفقي لإنتاج 500–5.000 قطعة/ساعة بناقل يتحرك بسرعة 1–6 م/دقيقة؛ وتقع الجنوط في الجزء المنخفض إلى المتوسط من هذا النطاق، لأن كل جنط يجب أن يتم دورة كاملة واحدة على الأقل أمام المسدسات، ويمر في خط الطبقتين عبر الفرن مرتين. وفقدان الإنتاجية مقارنة بخط لوحات مسطحة بالمساحة نفسها ليس خطأ تصميم، بل نتيجة مباشرة لهندسة الجنط. وطلب الخط مع تقبّل هذه الحقيقة من اليوم الأول يكلّف أقل بكثير من إضافة كابينة وإعادة توجيه الناقل بعد سنتين.
لا تصنع Elektrosprey الجنوط ولا تطليها؛ نحن نبني الخط نفسه للمصنع الذي ينتجها. تفتح الأقسام التالية القرارات التي يجب أن توضع على الطاولة عند تحديد مواصفات خط الجنوط: الهندسة، المعلّقات، الكابينة، عدد الطبقات، المعالجة الأولية، الفرن والحجب.
ما الذي يفصل الجنط عن اللوحة المسطحة
من الناحية الكهروستاتيكية، الجنط نقيض اللوحة المسطحة. في اللوحة تكون المسافة بين المسدس والسطح شبه ثابتة في كل مكان؛ أما في الجنط فمجرى الإطار والفراغات بين القوائم والفتحة المركزية وثقوب الربط تقع جميعها على أعماق مختلفة. والمجال الكهروستاتيكي لا يدخل بسهولة إلى التجاويف العميقة الضيقة — وهذا هو تأثير قفص فاراداي — وحيثما لا تصل البودرة تبقى الطبقة رقيقة، وحيثما تصل بسهولة مفرطة تتراكم الطبقة.
| المنطقة | صعوبة الطلاء | ما تفرضه على الخط |
|---|---|---|
| مجرى الإطار | عميق وضيق، والمجال لا يدخله | تدوير القطعة إضافة إلى مسدسات داخلية مخصصة |
| ثقوب الربط | يجب أن تبقى بلا طلاء أو بطبقة رقيقة | محطة حجب، وطقم سدادات |
| الفراغات بين القوائم | تراكم على الحواف وطبقة رقيقة في الظل | عدد المسدسات وزواياها |
| الفتحة المركزية | تفاوت التجميع، وحد سماكة الطبقة | حجب بسدادة بمقاس مناسب |
| انحناء وجه الجنط | العيوب تظهر تحت الضوء المائل | نظام الفرن والانضباط في سماكة الطبقة |
| مقعد حافة الإطار | سطح إحكام، والسماكة حرجة | مُعرَّف كنقطة قياس |
كل صف في هذا الجدول يتحول إلى قرار يخص المعدات. خط الجنوط ليس خط لوحات مسطحة بمعلّقات مختلفة؛ فالأبعاد تتغير من طول الكابينة حتى ارتفاع مدخل الفرن.
المعلّقات الدوّارة: أكثر بنود الخط حساسية
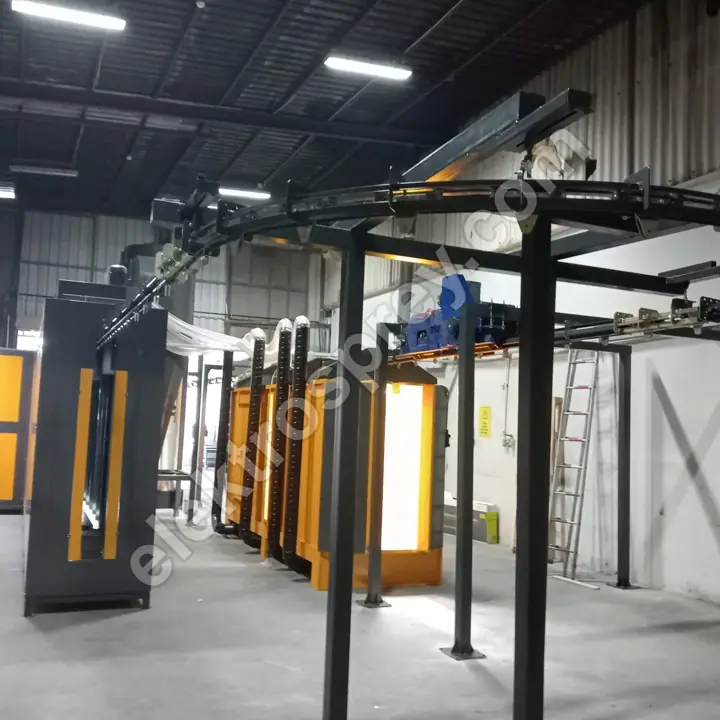
البند الذي يكثر الجدل حوله — وهو الأقل قابلية للمساومة — هو المعلّق الدوّار. على المعلّق الثابت يُطلى الوجه الذي يراه المسدس ويبقى الوجه المقابل في الظل؛ وإضافة صف ثانٍ من المسدسات لا تحل المسألة بالكامل أيضاً، لأن مجرى الإطار يظل مرئياً بزاوية ضحلة فقط. أما المعلّق الدوّار فيدير الجنط حول محوره ويجلب كل سطح أمام المسدس بالتناوب.
تُستخدم عملياً ترتيبتان للإدارة: قضيب احتكاك ممتد بمحاذاة الناقل يدير المعلّق بصورة سلبية، أو محرّك مستقل. قضيب الاحتكاك بسيط ورخيص الصيانة؛ أما الإدارة بالمحرّك فتتيح التحكم في السرعة، لكنها تجلب توزيع طاقة على امتداد الخط ونقاط صيانة أكثر. وسرعة الدوران تُحسب لكل مشروع انطلاقاً من قطر القطعة وسرعة الناقل — إذ يجب أن يُكمل الجنط عدداً كافياً من الدورات الكاملة خلال وجوده في الكابينة. ولا توجد سرعة كتالوجية.
أما الوظيفة الثانية للمعلّق الدوّار فكثيراً ما تُغفل: التأريض. المفصل الدوّار نقطة ضعف في الاستمرارية الكهربائية. فإذا تراكم الطلاء على سطح تلامس المعلّق ارتفعت المقاومة، وتدهور نقل البودرة، وانخفضت كفاءة الترسيب، وظل العيب نفسه يظهر عند المحطة نفسها من الخط. وكفاءة الترسيب 98.5%+ التي تُصمَّم حولها خطوطنا النفقية لا تتحقق إلا إذا كُتب تنظيف المعلّقات وناقليتها ضمن قاعدة صيانة. خطّط لمحطة تقشير المعلّقات وتنظيفها في اليوم الأول من المشروع؛ فإضافتها لاحقاً تعني البحث عن مساحة أرضية لم تعد تملكها.
الكابينة وترتيب المسدسات
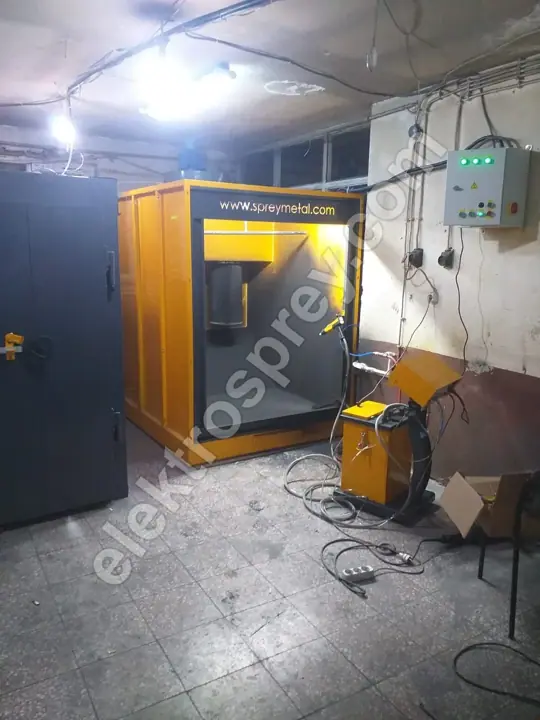
كابينة الجنوط أطول وتحمل مسدسات أكثر من كابينة لوحات مسطحة بالسعة الاسمية نفسها. والسبب بسيط: لأن القطعة تُطلى وهي تدور، يحتاج كل سطح إلى وقت ليمر أمام مسدس. تُبنى كابينات الخراطيش لدينا بعدد 2–12 مسدساً؛ وتستخدم خطوط الجنوط عادةً النصف الأعلى من هذا النطاق، إضافة إلى مسدسات موجّهة خصيصاً نحو مجرى الإطار.
تُحفظ سرعة الهواء الداخلي في نطاق 0.5–0.8 م/ث. وهذا النطاق أهم في الجنوط، لأن الطبقة المترسبة حديثاً على الوجه المظلل من قطعة دائرة تُقتلع عند الحد الأعلى فيبدأ مجرى الإطار في الترقّق. الاسترجاع 95%+، وأداء فلتر الخرطوشة 99.9%+؛ والتنظيف بنفث الهواء والمطابقة لعلامتي CE وATEX جزء من النطاق القياسي. وتأتي أبعاد الكابينة من أكبر قطر جنط لدى العميل ومن حيّز المعلّق — ولا يوجد مقاس كتالوجي. وقد قارنّا بالتفصيل نوع الكابينة وعدد المسدسات وتوقعات تغيير اللون في اختيار كابينة البودرة؛ وكابينة البودرة بفلتر الخراطيش التي تُطلب لخط الجنوط هي حصيلة تلك المقارنة.
لماذا تصبح الطبقة الثانية إلزامية
في الجنوط، الطبقة الثانية متطلب متانة لا تفضيل جمالي. فالجنط يواجه في الوقت نفسه ملح الطرق وغبار الفرامل وارتطام الحصى وكيماويات الغسيل. والطبقة الواحدة لا تحمل هذه الأحمال كلها؛ والممارسة الراسخة هي بطانة مع طبقة نهائية، وغالباً مع طبقة شفافة فوقها.
| الطبقة | الوظيفة | ما تعنيه على الخط | الأثر على الاستثمار |
|---|---|---|---|
| البطانة | مقاومة التآكل، وسادة ضد ارتطام الحصى | كابينة إضافية مع إنضاج إضافي (أو تمريرة ثانية) | يزيد نطاق الكابينة/الفرن |
| الطبقة النهائية (اللون) | اللون والتغطية | الكابينة الرئيسية، متعددة المسدسات | الاستثمار الأساسي |
| الطبقة الشفافة | اللمعان والحماية من الأشعة والكيماويات | كابينة ثالثة أو تمريرة ثالثة | يزيد المساحة وطول الناقل |
| شفاف فوق الوجه المخرّط ماسياً | يمنع أكسدة الوجه المشغّل | تحضير منفصل مع كابينة شفاف | يتطلب تدفقاً خاصاً به |
نقطة القرار هي: هل يُغطّى عدد الطبقات بـ كابينات منفصلة أم بـ تمريرة ثانية عبر الكابينة نفسها؟ الكابينات المنفصلة تحتاج مساحة أكبر واستثماراً أولياً أعلى، لكن الخط يجري باتجاه واحد، وينخفض خطر التلوث المتبادل، وتُصان الإنتاجية. والتمريرة الثانية رخيصة، لكنها تخفض الإنتاج الساعي إلى النصف تقريباً وتترك تتبّع القطع للمشغّل. وقد عالجنا تدفق الطبقات المتعددة بالمنطق نفسه في خطوط الطبقتين لقطع البيئة البحرية؛ والفرق الوحيد في الجنوط أن عدد الطبقات تحدده الارتطامات وكيماويات التنظيف لا التآكل وحده.
المعالجة الأولية: جنوط الألمنيوم تطلب كيمياءها الخاصة
يحتاج جنط الألمنيوم معالجة أولية مختلفة عن القطعة الفولاذية. وإدخال الجنوط إلى خط إزالة شحوم وفوسفتة مصمم للقطع الحديدية ينتج عنه فشل التصاق سريعاً نسبياً. تحمل خطوط المعالجة الأولية بالغمر لدينا مراحل إزالة الشحوم والفوسفتة والتخميل والتجفيف؛ وفي الألمنيوم تصبح مرحلة التخميل ومراقبة ناقلية ماء الشطف هما النقطتين الحرجتين.
يُحدَّد عدد المراحل لكل مشروع ضمن نطاق 3–7 مراحل. وهناك أمران يدفعانه إلى الأعلى في الجنوط: بقايا سائل القطع من التشغيل الآلي، ومسامية سطح المصبوب. وقد عرضنا المعايير الكامنة وراء عدد المراحل في كم مرحلة معالجة أولية تحتاج. وفي القطع ذات التجاويف مثل الجنوط، يترك نفق الرش دائماً أسطحاً لا يصل إليها، ولهذا تفضّل خطوط الجنوط خط معالجة السطح بالغمر — إذ تدخل القطعة بالكامل في الحوض، فيُعالَج مجرى الإطار وثقوب الربط أيضاً.
الفرن والناقل: مشكلة الكتلة الحرارية
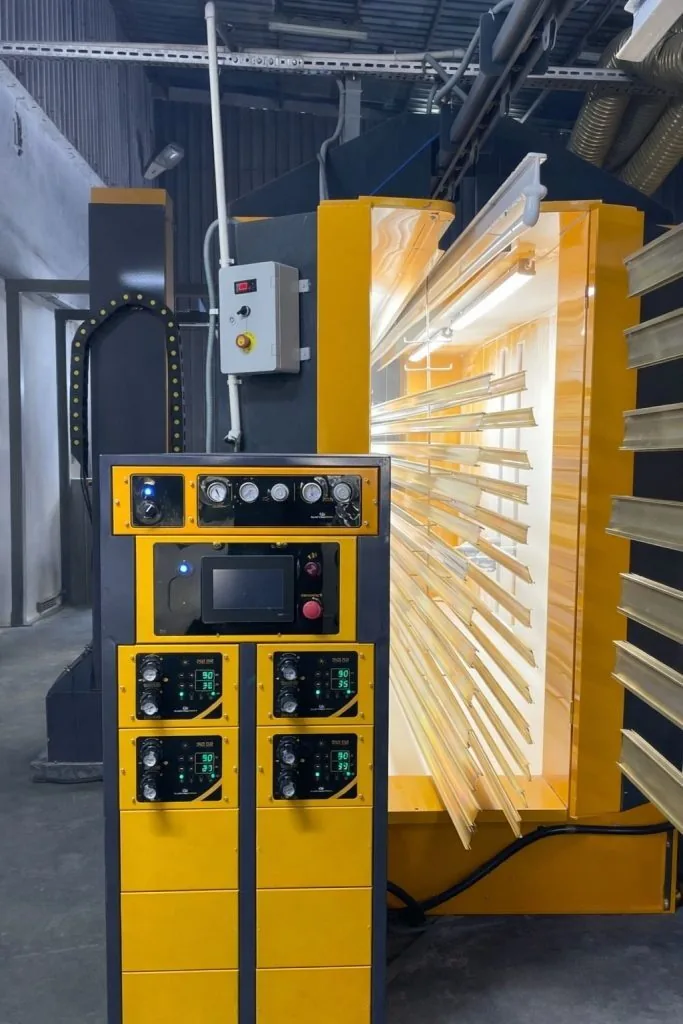
الجنط أثقل بكثير من قطعة صفيح بالمساحة السطحية نفسها، وعلى جانب الفرن ينتج عن ذلك أثر واحد: تصل القطعة إلى درجة الحرارة المضبوطة متأخرة. وقراءة لوحة الفرن 200 °C لا تعني أن جسم الجنط عند 200 °C. فزمن الإنضاج يُحسب من منحنى حرارة سطح القطعة لا من حرارة الهواء، ويُقاس هذا المنحنى بمسجّل بيانات أثناء التشغيل التجريبي.
لهذا تحصل خطوط الجنوط إما على فرن أطول أو على ناقل أبطأ مقارنة بخط اللوحات المسطحة. تعمل أفراننا الغازية ذات التحميل العلوي عند 140–220 °C بسعة 50.000–500.000 kcal/h، وتبلغ نظام التشغيل خلال 35–45 دقيقة، وتمنح تكلفة طاقة أقل بنسبة 30–40% من النظير الكهربائي. وفي خط جنوط يعمل باستمرار، يكون هذا الفارق من أوضح البنود في ميزانية التشغيل السنوية. وقد بنينا الحساب بين الإنتاجية وطول الفرن خطوة بخطوة في حساب سعة خط البودرة؛ والتغيير الوحيد في الجنوط هو إضافة الكتلة الحرارية لكل قطعة والتمريرة الثانية إلى الحساب نفسه.
الحجب: سقف السعة الخفي
في خط الجنوط، تحدد عملية الحجب الإنتاجية عادةً بدلاً من الكابينة. ثقوب الربط والفتحة المركزية ووجه الاتزان ومقعد حافة الإطار — أيها يُحجب تمليه تفاوتات تجميع العميل، وكل موديل جنط يحتاج طقم سدادات خاصاً به. والحجب ونزعه عمل يدوي؛ وإذا لم تُوفَّر مساحة كافية للمشغّلين قبل الخط وبعده، توقّف الناقل.
الحساب مباشر: قِس زمن حجب جنط واحد، واقسمه على الإنتاج الساعي المستهدف، والنتيجة تخبرك بعدد محطات الحجب التي تحتاجها. وارسم مساحة تلك المحطات في المخطط بالجدية نفسها التي ترسم بها الكابينة. وقد وصفنا توازناً مماثلاً بين العمالة والخط في خطوط طلاء القطع الصفيحية لموردي صناعة السيارات؛ والفرق في الجنوط أن الحجب إلزامي لا اختياري.
الأسئلة المتكررة
هل يجب فعلاً أن تدور المعلّقات في خط الجنوط؟
عملياً نعم. فعلى المعلّق الثابت لا يتلقى مجرى الإطار والفراغات بين القوائم بودرة كافية؛ وإضافة صف ثانٍ من المسدسات لا تصلح توزيع السماكة بل تضيف تكلفة فقط. والبديل عن المعلّق الدوّار هو تدوير القطعة يدوياً وتمريرها عبر الكابينة مرتين — وهو ما يخفض الإنتاجية إلى النصف ويترك قابلية التكرار للمشغّل.
كم جنطاً في الساعة يستطيع خط كهذا أن ينتج؟
ذكر رقم واحد سيكون مضللاً. تُبنى الخطوط النفقية في نطاق 500–5.000 قطعة/ساعة، لكن الجنوط تعمل في الجزء الأدنى منه بسبب زمن الدوران والطبقة الثانية. والرقم الحقيقي يأتي من ثلاثة مدخلات: الزمن اللازم داخل الكابينة، وزمن الإنضاج، وعمالة الحجب. وأي التزام بالسعة يُعطى قبل قياس هذه الثلاثة لن يصمد.
هل تكفي كابينة واحدة أم أحتاج اثنتين؟
إذا كان هدفك طبقة لون واحدة، فكابينة واحدة تكفي. وإذا أردت بطانة مع طبقة نهائية، أو طبقة شفافة فوقها، فالقرار يقع بين المساحة والإنتاجية: الكابينات المنفصلة تكبّر المساحة والاستثمار الأولي مع الحفاظ على الإنتاج؛ والتمريرة الثانية عبر كابينة واحدة رخيصة لكنها تخفضه إلى النصف تقريباً. وهدفك الساعي المقاس هو ما يخبرك بالخيار الصحيح.
كم مرحلة معالجة أولية يحتاج خط جنوط الألمنيوم؟
في مكان ما ضمن نطاق 3–7 مراحل، ويُحدَّد بالحالة التي تصل بها القطع. فبقايا سائل القطع بعد التشغيل الآلي ومسامية الصب ترفعان العدد وتُدخلان التخميل والشطف الإضافي إلى المعادلة. وحذف المراحل ثم إلقاء اللوم على البودرة في فشل الالتصاق هو أغلى الطرق المتاحة: فالجنوط المرفوضة تكلّف أكثر من المرحلة التي حذفتها.
هل يحتاج الجنط المخرّط ماسياً خطاً مختلفاً؟
نعم، التدفق يتغير. فالجنط المخرّط ماسياً يُطلى أولاً ثم يُشغَّل على المخرطة، فيتكشف ألمنيوم عارٍ؛ وتلزم طبقة شفافة لمنع أكسدته. وهذا يفرض على الخط أن يعمل بالتزامن مع ورشة التشغيل الآلي وأن يوفّر كابينة وتمريرة فرن منفصلتين للطبقة الشفافة. فارسم المخطط وهذه الحلقة الثانية محسوبة سلفاً.
الخلاصة
خط الجنوط ليس خط لوحات مسطحة مكبّراً. الفروق محددة: معلّقات دوّارة بتأريض موثوق، وكابينة متعددة المسدسات ترى مجرى الإطار أيضاً، وطبقتان على الأقل من أجل المتانة، ومعالجة أولية بالغمر ملائمة للألمنيوم، وتوازن بين الفرن والناقل ممدود ليطابق الكتلة الحرارية. والحجب هو سقف السعة غير المرئي ومكانه في المخطط منذ البداية. وإن كنت في بداية تشكيل الاستثمار، فدليلنا الجامع كيف تؤسس مصنع طلاء بالبودرة هو نقطة الانطلاق الصحيحة، ومنطق تحديد أبعاد خط الطلاء والإنضاج الكامل معروض في صفحة مصنع الطلاء بالبودرة النفقي. وكل خط نبنيه يُصنَّع حول أكبر قطعة لدى العميل ويُسلَّم بـ ضمان مصنّع لمدة سنتين.
أرسل إلينا أكبر قطر جنط لديك، وإنتاجك الساعي المستهدف، وعدد الطبقات المتوقع — وسنحدد معك أبعاد المعلّق والكابينة والفرن.