
Cómo ajustar la presión y el periodo de limpieza pulse-jet
La limpieza del cartucho por contraimpulso se ajusta con tres valores a la vez: presión del calderín, duración del pulso e intervalo de disparo. Si uno de ellos está mal, o se perfora el cartucho antes de tiempo o la planta trabaja con el filtro colmatado. Este artículo explica qué medición fija cada valor y en qué orden ponerlos en marcha.
 Ampliar
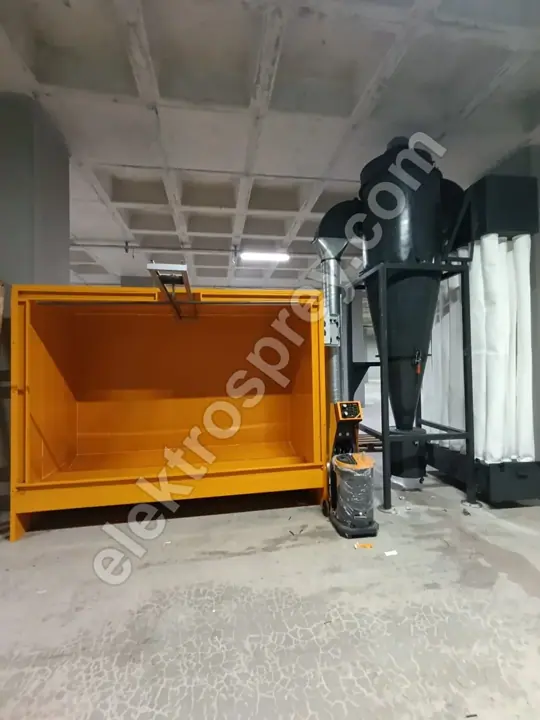
La presión de limpieza pulse-jet en una cabina de pintura en polvo nunca se ajusta con una cifra de catálogo; la presión del calderín, la duración del pulso y el intervalo de disparo se establecen juntos. Nuestro punto de partida en obra son 4–6 bar del lado del calderín y una duración de pulso en la banda de 80–150 ms, con el disparo gobernado por la presión diferencial en el cartucho y no por un reloj. Bien ajustada, una cabina mantiene su filtro de cartucho en una eficacia de captación del 99.9%+ durante toda su vida útil y nunca baja del 95%+ de recuperación. Mal ajustada, acaba en uno de dos extremos: el cartucho se perfora pronto, o la planta trabaja colmatada y la velocidad de aire interior cae por debajo de la banda 0.5–0.8 m/s.
Este artículo no trata de cuándo debe sustituirse el filtro, sino del mecanismo que lo mantiene limpio. El momento del cambio es una decisión aparte, guiada por medición, que se aborda en vida del filtro de cartucho y momento de sustitución.
Qué hace realmente un pulse-jet
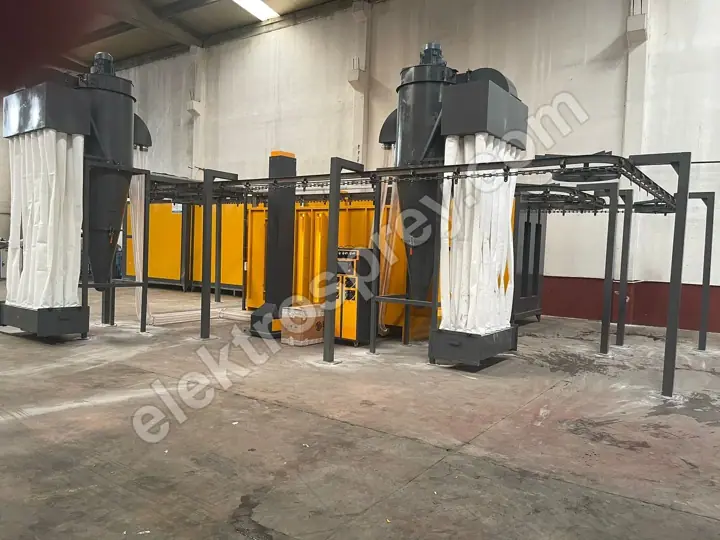
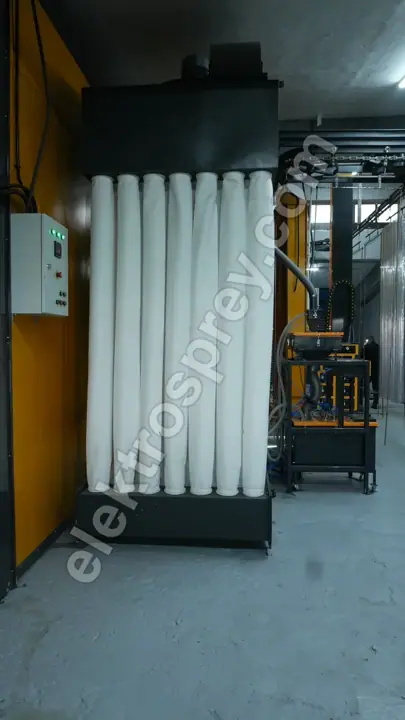
La limpieza por contraimpulso no «sopla el filtro». La electroválvula abre unos milisegundos, el aire del calderín se propaga desde el interior del cartucho hacia fuera como una onda de presión repentina y el medio filtrante flexa un instante en sentido inverso. La torta de polvo se agrieta con ese movimiento y cae. El trabajo lo hace la rapidez con que sube la presión, no el volumen de aire.
Esa distinción lo decide todo. Un pulso largo y de pico bajo desperdicia aire, no agrieta la torta y devuelve el polvo desprendido a la cabina en lugar de a la tolva de recuperación. Un pulso corto y empinado mueve el medio correctamente con mucho menos aire. El objetivo no es «más aire», es mantener el pulso empinado.
Tampoco existe un único número correcto. El óptimo cambia con el número de cartuchos, el volumen del calderín, el diámetro del colector, el tipo de válvula y el carácter del polvo, así que fijamos estos valores por medición durante la puesta en marcha; no fabricamos medidas de catálogo, y el régimen de limpieza se construye a las dimensiones propias de la cabina.
Presión del calderín: dónde situarse dentro de la banda
| Presión del calderín | Comportamiento del desprendimiento de torta | Efecto sobre el cartucho | Cuándo es adecuada |
|---|---|---|---|
| Por debajo de 3.5 bar | Parte de la torta queda, la ΔP sube | Casi nulo | Solo con polvo fino, seco y no pegajoso |
| 4–5 bar | Suficiente para la mayoría de formulaciones | Poca fatiga, larga vida | Banda por defecto en producción estándar |
| 5–6 bar | Eficaz con torta gruesa y alto caudal | Aumenta la fatiga de costuras y juntas | Turnos intensivos, alta carga de polvo |
| Por encima de 6 bar | Casi ninguna ganancia | Rotura del medio, fallo prematuro | No se usa salvo por error de ajuste |
Antes de subir al extremo alto de la banda, compruebe una cosa: una presión que se hunde no suele señalar al calderín sino a la preparación de aire. Capacidad del compresor, diámetro de línea, pérdida de carga a lo largo de un colector largo, estado del separador de humedad: mientras esos cuatro puntos no se corrijan, subir el ajuste en bar solo fatiga el filtro. Cada pulso que pasa por una línea con aceite deja una película dentro del cartucho, y después de eso la torta ya no se desprende en absoluto.
La duración del pulso y el intervalo son dos ajustes distintos
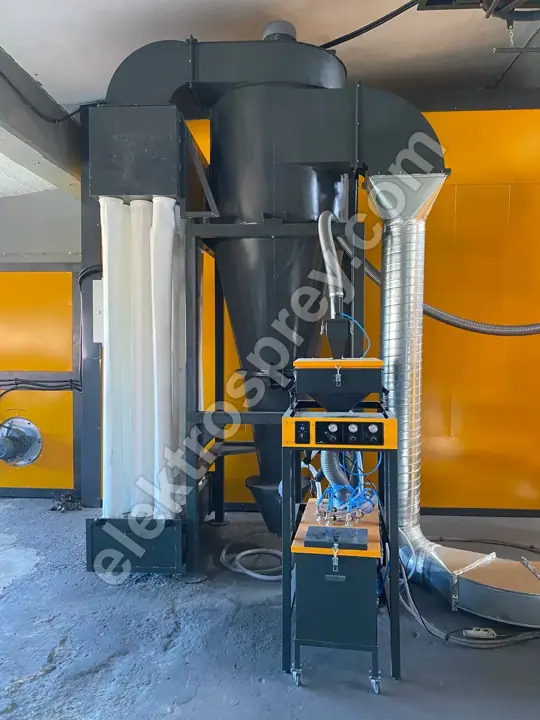
Son los dos conceptos que más se confunden en taller. La duración del pulso es el tiempo que la válvula permanece abierta, en milisegundos; la banda habitual es 80–150 ms. El intervalo es la espera entre pulsos, en segundos. Alargar la duración no mejora la limpieza, solo el consumo de aire; el intervalo es la variable que importa.
| Parámetro | Banda típica | Si se aumenta | Si se reduce |
|---|---|---|---|
| Duración del pulso | 80–150 ms | Sube el consumo de aire, sin ganancia | La torta no se agrieta del todo, la ΔP sube |
| Intervalo entre válvulas | 6–30 s | La torta engrosa, la ΔP sube | El medio se fatiga, el polvo se lanza a la cabina |
| Repetición del ciclo | Ligada al umbral de ΔP | El filtro sigue colmatado más tiempo | Se recircula polvo virgen sin necesidad |
| Tiempo de recuperación del calderín | Medido válvula a válvula | — | Pulso siguiente débil, limpieza a medias |
Vigile el tiempo de recuperación del calderín. Si el calderín no puede rellenarse mientras las válvulas disparan en secuencia, el tercer pulso hace la mitad del trabajo que el primero. Observe el manómetro durante un ciclo: si la presión cae varios bar por pulso y no se recupera, alargue el intervalo o amplíe la preparación de aire.
Lógica de disparo: reloj o presión diferencial
Qué arranca el ciclo de limpieza es una decisión más importante que el propio valor de presión.
| Método de disparo | Cómo funciona | Punto fuerte | Punto débil |
|---|---|---|---|
| Temporizador fijo | Dispara a intervalo constante | El más sencillo de poner en marcha | Fatiga un filtro limpio, desperdicia aire |
| Presión diferencial (ΔP) | Trabaja entre un umbral bajo y uno alto | Es lo que más alarga la vida del filtro | Exige un sensor de ΔP calibrado |
| Híbrido | Guiado por ΔP, con temporizador de seguridad detrás | La línea sigue si falla el sensor | Unos umbrales mal puestos anulan la ventaja |
| Fin de turno (offline) | Ciclo completo con ventiladores parados | Deja caer la torta a la tolva | No basta por sí solo |
El montaje correcto suele ser híbrido: limpiar hasta que la ΔP baje al umbral bajo, reiniciar cuando cruce el alto y añadir un ciclo completo a fin de turno con los ventiladores parados. Parte de la torta desprendida con el ventilador en marcha se vuelve a pegar al cartucho: para eso está el ciclo offline. Fijar esos umbrales y tomar la referencia del primer día se trata en el seguimiento de la presión diferencial del filtro de cabina.
Los dos extremos de un ajuste erróneo
Un error de ajuste se manifiesta en dos imágenes opuestas, y los remedios son inversos entre sí.
Exceso de limpieza: presión alta, intervalo corto. Los síntomas son desgaste temprano en la parte baja del cartucho, una nube de polvo visible en la cabina, consumo de aire creciente y una ΔP más baja de lo que debería. El cartucho nunca llega a retener la primera capa protectora de torta, y esa capa fina forma parte del filtro. Un filtro sobrelimpiado empuja más polvo hacia los poros y, paradójicamente, se colmata antes.
Falta de limpieza: ΔP permanentemente alta, el ventilador forzado, polvo escapando por la boca de la cabina, velocidad de aire interior por debajo de la banda 0.5–0.8 m/s. Los operarios lo describen como «la aspiración ha perdido fuerza». Revise los umbrales de ΔP y si las válvulas llegan a disparar: normalmente el culpable es una bobina o una membrana averiada, no el cartucho.
Orden de puesta en marcha
- Verifique la calidad del aire comprimido: separador de humedad, separador de aceite, diámetro de línea, capacidad del compresor.
- Sitúe la presión del calderín en el centro de la banda y arranque la duración del pulso por el extremo corto.
- Con la cabina vacía y los ventiladores en marcha, registre la ΔP de referencia: su patrón para toda la vida del filtro.
- Siga la curva de ΔP durante un turno completo de producción normal y coloque los umbrales sobre esa curva.
- Dispare cada válvula por separado y anote la caída en el manómetro del calderín; una válvula que no dispara no está en reposo: carga a su vecina.
- Deje los ajustes por escrito en la cabina. Un ajuste cambiado entre turnos no se puede medir.
La secuencia es idéntica en un taller de una sola cabina y en una cabina automática dentro de una instalación de pintura en polvo tipo túnel; solo que allí la línea no puede parar a mitad de producción, de modo que el ciclo offline se traslada al fin de turno.
Preguntas frecuentes
¿A qué presión debe trabajar un pulse-jet?
Para la mayoría de formulaciones de polvo la banda de partida es 4–6 bar, y con 4–5 bar suele bastar. El valor exacto se fija por medición frente al número de cartuchos, el volumen del calderín y la pegajosidad del polvo. Pasar de la banda no mejora la limpieza; fatiga el medio y las juntas. Si la torta no se desprende, mire primero la preparación de aire y si las válvulas disparan.
¿Con qué frecuencia hay que disparar el ciclo de limpieza?
Dar un número fijo de minutos es un error, porque la intensidad de producción marca el intervalo. Ate el disparo a la presión diferencial y arranque el ciclo en el umbral alto. En un turno cargado pueden ser varias veces por hora; en uno tranquilo, una vez cada varias horas. Ambas cosas son correctas, porque la decisión descansa sobre una medición.
¿Por qué falla un cartucho en su primer año?
Dominan tres causas: presión mantenida por encima de la banda, un intervalo innecesariamente corto y humedad o aceite en el aire comprimido. Las tres fatigan el cartucho mecánica y químicamente. El fallo no suele ser un defecto de producto sino un error de ajuste del régimen de limpieza, y el patrón de desgaste en la parte baja del cartucho es la prueba más clara.
¿Debe limpiarse con la cabina trabajando o después de parar?
Hacen falta las dos cosas. Los ciclos cortos gobernados por ΔP durante la producción mantienen el filtro utilizable; lo que de verdad deja caer la torta a la tolva es un ciclo completo a fin de turno con los ventiladores parados. Donde las cabinas se apoyan solo en la limpieza en línea, el polvo sale de un cartucho y se pega al siguiente, y la ΔP acaba por no recuperarse.
¿Un cambio de color altera los ajustes de limpieza?
No los altera, pero añade un ciclo. Durante un cambio de color el objetivo no es adelgazar la torta sino no dejar rastro del color anterior en los cartuchos ni en las superficies de la cabina, así que se combina un ciclo completo con los ventiladores parados y una limpieza del cuerpo de la cabina. En líneas que cambian de color a menudo, la disposición de los cartuchos y la geometría de la cabina también se eligen para esa necesidad; los criterios están reunidos en la elección de una cabina de pintura en polvo.
Resumen
Ajustar un pulse-jet significa establecer tres números a la vez: presión del calderín en la banda 4–6 bar, duración del pulso en la banda 80–150 ms y disparo por presión diferencial en lugar de por reloj. El exceso de limpieza perfora el cartucho, la falta de limpieza ahoga la línea, y el punto intermedio solo se encuentra con una medición de ΔP de referencia. Deje los ajustes por escrito, verifique las válvulas una a una, haga un ciclo offline a fin de turno. La cabina de pintura en polvo con filtro de cartucho que fabricamos admite 2–12 pistolas y se dimensiona a la pieza más grande del cliente; su régimen de limpieza se establece en la puesta en marcha a partir de las mediciones de esa misma cabina, y lleva 2 años de garantía de fabricante.
Envíenos el registro de ΔP de su cabina, la presión del calderín y la secuencia de disparo de las válvulas: le diremos por dónde se ha desviado el régimen.