
Construire un calendrier de maintenance quotidienne, hebdomadaire et mensuelle pour une ligne de poudrage
La façon de cesser d'intervenir uniquement quand quelque chose casse consiste à répartir le travail en quatre colonnes — quotidien, hebdomadaire, mensuel, annuel — et à inscrire un responsable nommé sur chaque ligne. Un modèle de calendrier qui partage le travail entre l'opérateur de poste, la maintenance interne et le service extérieur, équipement par équipement.
 Agrandir
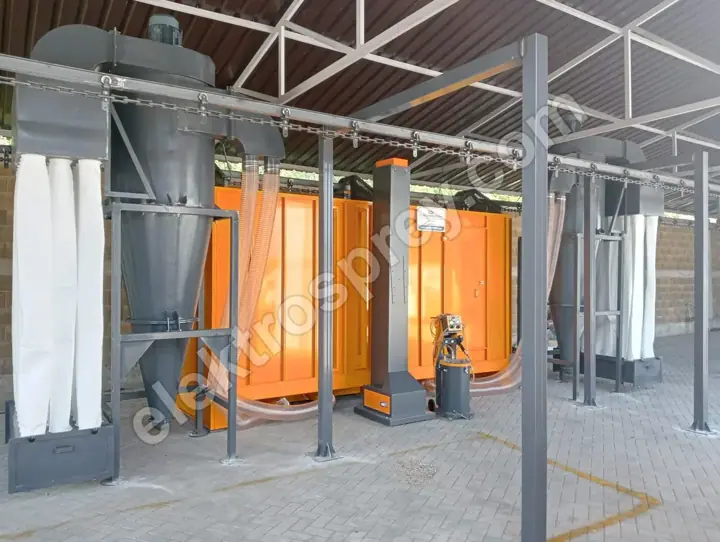
Un plan de maintenance préventive pour une ligne de poudrage se construit en quatre colonnes : quotidien (les contrôles que l'opérateur effectue en début et en fin de poste), hebdomadaire (nettoyage et mesures par la maintenance interne), mensuel (réglage mécanique et étalonnage) et annuel (une révision générale pendant un arrêt planifié). Lorsque nous livrons une ligne, le four tient une uniformité de ±3 °C, la cabine de poudrage à filtres cartouches fonctionne avec 95%+ de récupération, les cartouches filtrent à 99.9%+ et la vitesse d'air en cabine se situe entre 0.5 et 0.8 m/s. Aucun de ces chiffres ne se maintient tout seul. Qu'ils soient encore vrais un an plus tard dépend uniquement du fait que ces quatre colonnes aient été écrites ou non. Le véritable travail du calendrier n'est pas de dresser une liste — c'est d'inscrire un responsable nommé sur chaque ligne.
La défaillance la plus fréquente que nous rencontrons est administrative, pas technique : parce que la maintenance est l'affaire de tous, elle n'est celle de personne. L'opérateur dit que la maintenance s'en occupe, la maintenance dit que rien n'est cassé, et le service extérieur arrive une fois par an pour découvrir une situation déjà en retard. Dès qu'un calendrier trace la frontière entre ces trois parties, la même usine avec les mêmes personnes s'arrête moins souvent.
Pourquoi le calendrier a besoin de quatre colonnes
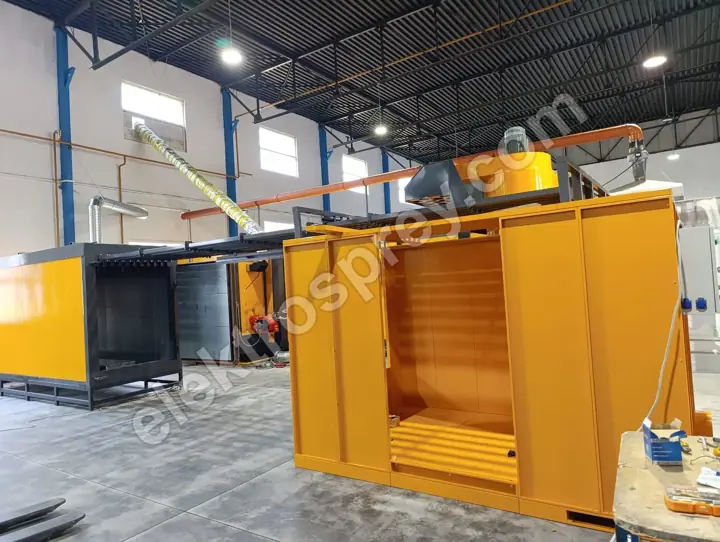
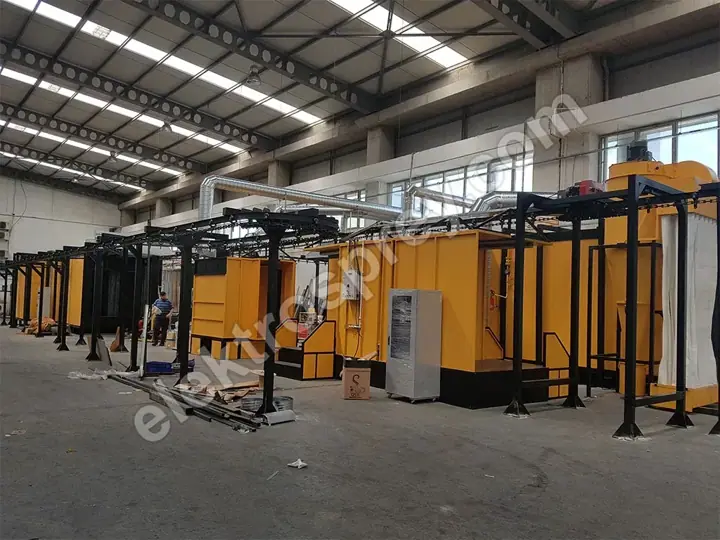
Une ligne de poudrage n'est pas une machine. C'est une chaîne : tunnel de prétraitement, four de séchage et de polymérisation, cabine de poudrage, convoyeur, compresseur et filtration, tous liés entre eux. Rien dans cette chaîne ne s'use au même rythme. La poudre s'accumule au sol de la cabine en un seul poste, l'allongement de la chaîne du convoyeur prend des mois, la fatigue de l'isolation du four se joue sur des années. Rédigez une seule liste mensuelle et le travail quotidien sera fait bien trop rarement ; mettez tout sur une liste quotidienne et personne ne la remplira.
La logique des quatre colonnes est la suivante :
- Quotidien — ce qui peut être vu, entendu et essuyé sans outils et sans arrêter la ligne. Responsable : l'opérateur de poste.
- Hebdomadaire — nettoyages et mesures simples qui exigent un bref arrêt de la ligne. Responsable : la maintenance interne.
- Mensuel — travaux nécessitant un démontage, un réglage ou un étalonnage ; généralement planifiés en fin de poste ou le week-end.
- Annuel — la révision générale avec la ligne à l'arrêt plusieurs jours ; son périmètre et sa durée se planifient à part, et nous les traitons dans la planification de la révision annuelle et des arrêts.
Responsable, durée et enregistrement pour chaque colonne
| Colonne | Qui l'exécute | Durée typique | Périmètre | Enregistrement |
|---|---|---|---|---|
| Quotidien | Opérateur de poste | Court, en début et fin de poste | Contrôles visuels, nettoyage, relevé des pressions et températures, écoute des fuites, bruits, vibrations | Feuille de poste signée |
| Hebdomadaire | Maintenance interne | Arrêt court planifié | Nettoyage de la cabine et du cyclone, relevé de la pression différentielle des filtres, analyse des bains, contrôle de la chaîne | Feuille hebdomadaire avec les valeurs mesurées inscrites |
| Mensuel | Maintenance interne, service extérieur si nécessaire | Arrêt planifié | Tension des courroies, contrôle des roulements et ventilateurs, graissage et tension de la chaîne, inspection des armoires, vérification des capteurs | Fiche de maintenance : travaux réalisés, pièces remplacées |
| Annuel | Service extérieur / constructeur | Arrêt planifié de plusieurs jours | Cartographie thermique du four, contrôle de l'isolation et des joints, réglage du brûleur, mesure ATEX et de la mise à la terre, révision du convoyeur | Rapport et certificats de mesure |
La colonne la plus importante de ce tableau est la dernière : l'enregistrement. Une maintenance sans enregistrement compte comme une maintenance non faite. La raison est diagnostique, pas bureaucratique. Quand un défaut apparaît et que vous ne pouvez pas répondre à « quand ce filtre a-t-il été changé, quand le four a-t-il été cartographié pour la dernière fois », vous cessez de chercher la cause racine et vous commencez à remplacer des pièces. La manière de consigner les arrêts et leurs causes est traitée à part dans les relevés d'arrêt et le suivi du TRS.
Le calendrier équipement par équipement
Le tableau ci-dessous est le squelette de la feuille qui doit être affichée au mur à la mise en service. Les fréquences sont un point de départ ; resserrez-les selon votre nombre de postes, le degré de salissure de vos pièces et la poudre que vous utilisez.
| Équipement | Quotidien | Hebdomadaire | Mensuel | Annuel |
|---|---|---|---|---|
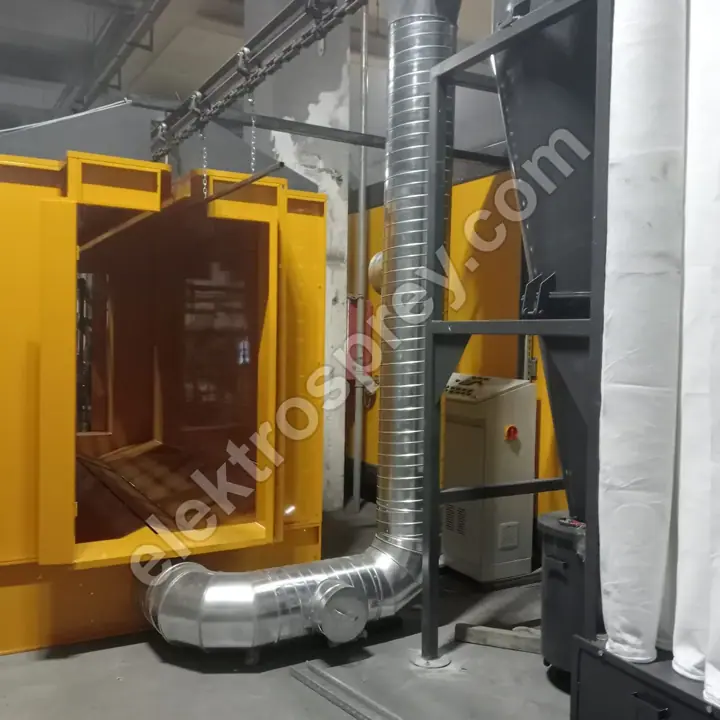
| Cabine de poudrage | Nettoyage du sol et des parois, contrôle des buses et électrodes de pistolet, surveillance des fuites de poudre | Nettoyage du cyclone et des gaines, contrôle de l'étanchéité de la cabine | Mesure de la vitesse d'air (cible 0.5–0.8 m/s), résistance de mise à la terre | Inspection de l'enceinte et des équipements ATEX, vérification du rendement de récupération |
| Filtres cartouches et décolmatage | Relevé et consignation de la pression différentielle, purge du réservoir d'air | Contrôle des électrovannes et du bruit des impulsions, révision de l'intervalle de décolmatage | Contrôle des membranes et bobines, joints | Évaluation de l'état des cartouches et décision de remplacement global |
| Four (électrique ou gaz) | Consigne face à la température affichée, fermeture des portes et rideaux, bruits anormaux | Tension des courroies de ventilateur, nettoyage des surfaces intérieures | Vérification des thermocouples, joints de porte, contrôle des gaines et buses | Uniformité de ±3 °C vérifiée par cartographie thermique, contrôle de l'isolation et des armoires, réglage du brûleur et du conduit sur les fours à gaz |
| Convoyeur | Contrôle visuel et auditif, balancelles endommagées, points de frottement | Points de graissage, nettoyage du rail, observation du groupe d'entraînement | Mesure de l'allongement de la chaîne, réglage du tendeur, niveau d'huile du réducteur | Révision de la chaîne et des galets, alignement du rail, entretien du groupe d'entraînement |
| Tunnel de prétraitement / bains | Relevés de température, de niveau et de pression des pompes, buses bouchées | Analyse des bains (concentration, pH, conductivité), filtres à poches | Enlèvement des boues, contrôle des réchauffeurs et échangeurs, dépose et nettoyage des buses | Vidange des cuves, inspection intérieure, révision des pompes et de la tuyauterie |
| Compresseur et réseau d'air | Purge des condensats, pression et niveau d'huile | Filtre à air, contrôle du séparateur d'huile, écoute des fuites | Contrôle du point de rosée du sécheur, éléments filtrants de ligne | Entretien général, essai de la soupape de sécurité, recherche complète de fuites |
| Armoire électrique et commandes | Écran d'alarmes, arrêts d'urgence, voyants | Nettoyage du ventilateur et du filtre d'armoire | Resserrage des bornes, test du relais différentiel | Contrôle des armoires par caméra thermique, mesure de la mise à la terre |
| Balancelles et montages | Nettoyage des points de contact, retrait des balancelles déformées | Vidage de la file de décapage | Inventaire et réapprovisionnement du stock de balancelles | Revue de la conception des balancelles au regard du mix de pièces actuel |
Une ligne de ce tableau se rembourse plus vite que les autres : consigner chaque jour la pression différentielle des filtres cartouches. Un relevé isolé signifie peu de chose ; l'information est dans la pente. Une pression différentielle qui monte lentement à production identique dit que les filtres vieillissent. Une pression qui bondit du jour au lendemain dit que le système de décolmatage est en défaut. Seul l'historique sépare ces deux cas.
Trois règles qui empêchent un calendrier de rester au mur
Un : chaque ligne a un seul responsable. « L'équipe de maintenance » n'est pas un responsable. Sur la feuille de poste, la personne qui a fait le contrôle signe ; sur les feuilles hebdomadaires et mensuelles, celle qui a réalisé le travail écrit son nom. Une responsabilité partagée est une dérive partagée.
Deux : chaque point de contrôle est écrit de façon mesurable. Non pas « cabine nettoyée » mais « sol et parois de cabine nettoyés, cyclone vidé ». Non pas « filtre contrôlé » mais « pression différentielle relevée : … ». Un point sans résultat mesurable est un point que l'on peut cocher sans l'avoir fait.
Trois : le calendrier vit à l'intérieur du plan de production. Un arrêt mensuel qui n'a pas de créneau dans le plan de charge est repoussé dès la première semaine chargée et ne revient jamais. Réservez la fenêtre de maintenance mensuelle à l'avance, et placez la révision annuelle dans votre basse saison, avec les pièces de rechange commandées au moins un mois avant.
Ces trois règles s'installent le plus facilement lors de la mise en service d'une installation neuve ; la séquence de montage et les étapes de réception sont exposées de bout en bout dans notre guide d'installation d'une ligne de poudrage.
Ce que coûte réellement le report de la maintenance
La mauvaise question dans une discussion sur la maintenance est « combien la maintenance nous coûte ». La bonne question est de savoir où son absence est facturée :
- Perte de poudre. Une cabine qui fuit et une gaine de récupération bouchée font tomber la récupération sous le chiffre de 95%+ obtenu à la réception. Chaque point perdu se retrouve directement sur la facture annuelle de poudre.
- Énergie. Des joints fatigués, une isolation tassée et un brûleur dérivé tiennent la même température avec plus de combustible. Cette hausse progresse en silence et n'est jamais visible sur un seul mois.
- Retouches. Un four non cartographié ou un prétraitement encrassé transfère le défaut sur la pièce. Une pièce décapée et repeinte se paie trois fois : matière, main-d'œuvre et retard de livraison.
- Arrêts non planifiés. Une chaîne rompue, une cartouche percée ou une résistance grillée arrêtent la ligne au milieu d'une commande. Un arrêt planifié dure une heure ; un arrêt subi dure le temps que met la pièce de rechange à arriver.
- Documentation et sécurité. Dans une cabine ATEX, la mise à la terre et l'évent d'explosion doivent être justifiés lors du contrôle. Une maintenance sans enregistrement est, pour un inspecteur, une maintenance non réalisée.
Additionnez tout cela et l'image est claire : la maintenance n'est pas une ligne de coût, c'est la façon de conserver la performance que vous avez achetée. Chaque ligne que nous construisons est livrée avec une garantie constructeur de 2 ans, et cette garantie ne fonctionne correctement que si ces enregistrements existent.
Questions fréquentes
La maintenance doit-elle être faite par l'opérateur ou par le technicien de maintenance ?
Les deux, mais dans des colonnes différentes. La colonne quotidienne appartient à l'opérateur : nettoyage, contrôles visuels, relevés d'indicateurs. Rien de tout cela n'exige d'outils, et exécuté par la personne qui connaît le mieux la ligne, cela produit l'alerte la plus précoce. Les colonnes hebdomadaire et mensuelle appartiennent à la maintenance, car elles impliquent démontage, mesure et réglage. La colonne annuelle — cartographie thermique du four, réglage du brûleur, mesure ATEX et de la mise à la terre — exige des instruments étalonnés et des certificats : elle revient au service extérieur ou au constructeur.
Pourquoi la pression différentielle des filtres cartouches doit-elle être consignée chaque jour ?
Parce que l'information est dans la tendance, pas dans le relevé. Sur une ligne sans registre, les filtres sont soit remplacés trop tôt, ce qui coûte de l'argent, soit exploités colmatés. Dans le second cas, la vitesse d'air en cabine tombe sous la plage 0.5–0.8 m/s, la poudre s'échappe par l'ouverture de la cabine et l'opérateur ne s'en aperçoit qu'en voyant de la poussière au sol. Une entrée quotidienne d'une ligne transforme cette décision d'une supposition en une mesure.
Cela vaut-il la peine d'arrêter la ligne pour la maintenance mensuelle ?
Oui, car l'alternative n'est pas « pas d'arrêt » mais un arrêt plus long. La plupart des travaux mensuels — tension de chaîne, tension des courroies, vérification des thermocouples, resserrage des bornes — prennent très peu de temps pendant un arrêt planifié. Sautez ces points et ils reviennent sous forme de saut de chaîne, de balourd de ventilateur et de variation de cuisson, et cette fois c'est le défaut qui décide de la durée de l'arrêt, pas vous.
Le calendrier change-t-il avec la taille de la ligne ?
La logique des colonnes ne change pas ; le nombre de lignes et la fréquence changent. Dans un atelier à un seul four à caisson et une cabine manuelle en un poste, la liste quotidienne tient en quelques points. Sur une ligne tunnel en trois postes traitant 500–5,000 pièces/heure, la même liste doit être répétée à chaque poste et les points hebdomadaires resserrés. La règle : la fréquence suit les heures de fonctionnement, pas les jours du calendrier.
Les pièces de rechange font-elles partie du calendrier de maintenance ?
Oui, et c'est la pièce qui manque à la plupart des installations. Les consommables qu'exigent les colonnes mensuelle et annuelle — cartouches, buses et électrodes de pistolet, joints, courroies, galets de chaîne, thermocouples, gicleurs — relèvent d'une liste de pièces critiques avec un stock minimum. Ne pas avoir la pièce le jour venu est la raison la plus courante du dérapage d'un calendrier.
Que faut-il faire au sujet de la maintenance pendant la mise en service ?
La mise en service est le point zéro du calendrier. Cartographie thermique du four, vitesse d'air en cabine, taux de récupération, pression différentielle des filtres propres et longueur de la chaîne du convoyeur doivent tous être mesurés et consignés à ce moment-là. Toute mesure ultérieure se compare à cette référence ; sans elle, « plus élevé que la normale » n'a aucun sens. La formation donnée aux opérateurs et au personnel de maintenance à la mise en service est aussi la première formation de ceux qui signeront la feuille.
En résumé
La maintenance préventive d'une ligne de poudrage fonctionne dès lors qu'elle tient dans un calendrier à quatre colonnes : le travail quotidien revient à l'opérateur, l'hebdomadaire et le mensuel à la maintenance interne, la révision annuelle au service extérieur ou au constructeur. La force du calendrier ne vient pas de la liste mais de trois choses — un seul responsable par ligne, des points de contrôle écrits de façon mesurable, et des arrêts intégrés au plan de production dès le départ. Avec des enregistrements tenus, l'uniformité de ±3 °C du four, la récupération de 95%+ de la cabine et la filtration à 99.9%+ peuvent être tenues des années. Sans eux, vous ne saurez même pas quand elles ont été perdues.
Envoyez-nous votre liste d'équipements et nous établirons le calendrier de maintenance à quatre colonnes ainsi que la liste des pièces de rechange critiques pour la ligne telle que nous l'avons construite.